 TIGERFASTENERS
小ねじのトルク係数は 0.2 とは限らない:NASA ゴダードが #2〜#6 のねじを実測すると無潤滑の集計平均は約 0.34〜0.42、当時センターのガイドラインの乾燥時 K を 0.2 から 0.37 に改めた
ねじをある予荷重まで締めるとき、よく使う簡略な換算が T=KDP です。トルクはトルク係数 K と径と予荷重の積で、NASA ゴダード宇宙飛行センター自身のトルクガイドラインも当時、無潤滑ねじの K を 0.2 としていました。しかし K は測って得る数値で、K を測るには予荷重を測る手段が要ります。ねじがある程度小さくなると、当時はロードワッシャすら手に入りませんでした。この記事では、ゴダード(GSFC)が小ねじの K をどう測り、測った後に何を変えたかを見ます。どんな治具を使い、どんな手順で測ったか、#2〜#6 の無潤滑と潤滑でそれぞれいくらだったか、ばらつきはどれだけか、ねじ部や座面に塗るものを変えると K がどう動くか、そして最後に仮の数字で「0.2 で締める」とどれだけずれるかを計算します。読了まで約 9 分
この試験での K の求め方:トルクと予荷重を同時に測る
T=KDP のうち、トルク T はトルクレンチで測れ、径 D は仕様で決まっていますが、K は座面とねじ部の摩擦や幾何をすべてまとめた係数です。この論文は、試験でトルクと予荷重 P を同時に測り、そこから K を逆算しています。 GSFC の Hemminger、Posey、Dube による 2014 年の Aerospace Mechanisms Symposium の論文は第 1 節で、加えたトルクの大部分は座面とねじ部の摩擦に使われ、ねじを伸ばす予荷重になるのはごく一部で、最も信頼できるトルク法でも予荷重のばらつきは大きいと書いています。 K がねじ単体ではなく接触系全体の性質であることは規定トルクで締めても、締付け力が合っているとはかぎりませんで扱いました。この記事が見るのは、K を測るという作業そのものです。
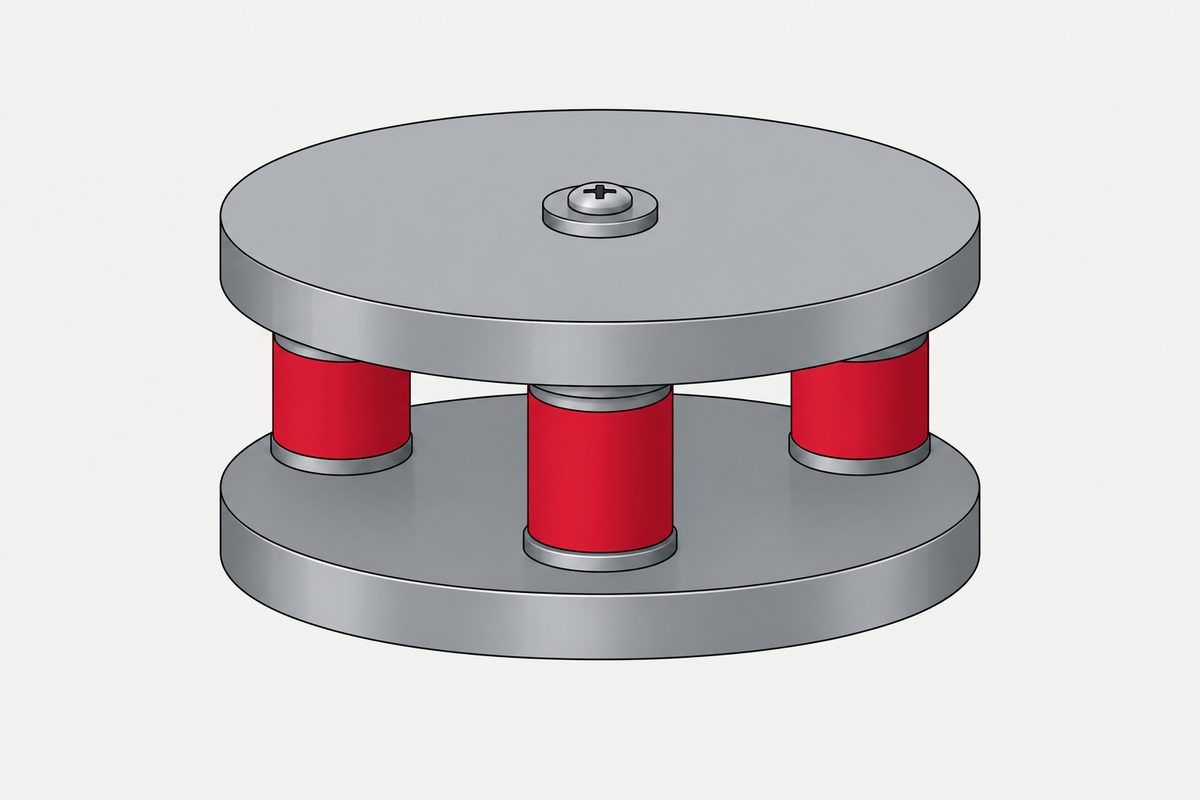
予荷重を測る難しさは小さなサイズにあります。論文によると、従来のトルク・予荷重試験は一つのロードワッシャ(ねじに通す中空のロードセル)を使うのが普通でしたが、#0〜#6 ほど小さなロードワッシャは当時入手できませんでした。 Posey の方法は、高強度鋼の治具板に小さなロードセル 3 個を正三角形に取り付け、その中央に試験するねじのサイズに合わせた座ぐり付き(counter-bored)ブッシュを置くというものです。3 個のロードセルで合計の予荷重を測り、トルクはセンサ付きのトルクレンチで測り、データはノート PC の LabVIEW と Matlab に送ります。 論文によると、このシステムで #0〜1/4 in. のねじを測っています。メートル系にすると #2、#4、#6 の呼び径は約 2.2、2.8、3.5 mm、#10 は約 4.8 mm で(当サイトの換算)、おおむね M2〜M5 の範囲です。
測り方:5 つの増分、3 回の繰り返し、K の二通りの求め方
第 3 節の手順は細かく書かれていて、そのまま写す価値があります。試験したのは #2、#4、#6 の A286 耐熱合金と 300 系ステンレス(CRES)のねじで、2 種類のコイルインサートに締めました。りん青銅と、銀めっきしたステンレスです。 (本文は free running のインサートと書いていますが、同じ節の 2 枚の図の題は「#4-40 Locking Helicoils」で、原文の 2 か所が一致していません。)各組み合わせについて、ねじ部と座面に Braycote 601EF(低アウトガスで飛行承認済みのグリース)を塗る組と、無潤滑の組の二つを試験しました。
毎回、ねじの降伏荷重の 65% に相当する予荷重まで締めます。論文によると、これが当時の GSFC の標準予荷重で、途中の 5 つの等間隔の増分でトルクと予荷重を記録します。回転速度は約 6 rpm です。部品はすべて超音波洗浄し、飛行品と同じく手袋で扱いました。 ねじ 1 本は 3 回、インサート 1 個は 6 回締め、3 回ごとにねじと座金を新品に替えます(潤滑群は潤滑し直します)。無潤滑と潤滑は別の試験板を使いました。測ったトルクにはすべてランニングトルク(着座する前に回すだけで必要なトルクで、ロッキングインサートでは特に目立つ)が含まれます。
これらの点から K をどう求めるのか。第 4 節は Arathane 試験のデータで二つの方法を比べています。一つは目標予荷重(降伏の 65%)の点の全トルクをそのまま使う方法、もう一つは実測データを線形回帰し、その傾きから K を求める方法です。6 組のデータで表に示された差は 0.6〜5.4% で、論文は大きな差はないと判断しています。 第 5 節の Orion 試験の一部のデータは、もう一つの差を示しています。ランニングトルクを差し引くと、平均 K は最大約 20% 下がりました。言い換えると、「K はいくつか」と問う前に、トルクにランニングトルクを含めるかを決めておく必要があります。
測った数字:無潤滑は潤滑の約 1.95〜2.56 倍
論文の表 3.1 は、ねじとインサートの組み合わせごとに平均 K、標準偏差、試料数、B-basis の上下限を示しています。2 種類のインサートについて、A286 と 300 系ステンレスの合算行を原表どおりに抜き出します(二つの合算平均は内訳と試料数から再計算できず、たとえば銀めっき/A286 の無潤滑は再計算で約 0.391、表は 0.422 で、原文に説明はありません)。
| インサート/ねじ(#2、#4、#6 合算) | 潤滑の K 平均(標準偏差) | 無潤滑の K 平均(標準偏差) | 無潤滑の B-basis 範囲 |
|---|---|---|---|
| りん青銅/A286 | 0.169(0.024) | 0.373(0.084) | 0.233–0.513 |
| りん青銅/300 系 CRES | 0.174(0.022) | 0.339(0.028) | 0.290–0.387 |
| 銀めっき CRES/A286 | 0.165(0.019) | 0.422(0.098) | 0.259–0.585 |
| 銀めっき CRES/300 系 CRES | 0.180(0.025) | 0.413(0.081) | 0.273–0.552 |
潤滑時は 4 組とも K が 0.165〜0.180、無潤滑では 0.339〜0.422 で、潤滑時の約 1.95〜2.56 倍です(当サイトの換算)。表で部品番号ごとに分けた行では、無潤滑の K は最大 0.444(NAS1101、銀めっきインサート)、B-basis 上限は 0.653 に達します。例外もあり、銀めっきインサートの NAS8100/1 は無潤滑で 0.225(表の試料数 n=10)しかなく、論文は理由を説明していません。 論文第 3.1 節の四つの結論は、著者らが全体の傾向として述べたもので、部品番号別の行には上の NAS8100/1 のような例外があります。無潤滑の K は締める回数とともに増え、潤滑では逆になる。無潤滑のばらつきはずっと大きく、プロジェクトが許すなら潤滑のほうがよい。無潤滑では銀めっきインサートの K とばらつきがりん青銅より高く、サイズが大きいほど顕著で、「銀めっきが潤滑剤として働く」という想定とは逆である。そして四つ目が、規定の変更です。
これがタイトルの数字の出どころです。この 2014 年の論文によると、小ねじで測った K は Goddard Torque Guideline の規定より高く、ガイドラインの潤滑時 0.15、乾燥時 0.2 を、小ねじの結果に基づいて潤滑時 0.18、乾燥時 0.37 に改めました。さらに未洗浄の試験結果から、無潤滑で未洗浄のものは 0.25 と定めています。 未洗浄のほうが洗浄品より低い理由として、受入れ時の表面の残留物が摩擦を変えた可能性が考えられますが(当サイトの推論)、論文は原因を検証していません。
平均のほかに、±30% のばらつきがある
平均を正しくしても、トルク換算にはばらつきが残ります。表の B-basis 上下限は、平均値に「許容限界係数 × 標準偏差」を足し引きしたもので、係数は表の試料数 n で決まります。n=48 なら 1.654、18 なら 1.974、12 なら 2.21 です。 表の丸め値で 1 行を検算すると、0.169 − 1.654 × 0.024 = 0.129 で表の下限と一致し、上限は 0.209 と表の 0.210 と末位が異なります(当サイトの検算)。したがって無潤滑のばらつきが広いのは主に標準偏差によるもので、りん青銅/A286 の無潤滑の標準偏差 0.084 は潤滑時 0.024 の 3.5 倍、銀めっき/A286 では 5.2 倍です(当サイトの換算)。
第 4 節はばらつきを百分率で表しています。変動=(Kmax - Kmin)÷(2 × Kmean)、つまり上下限の区間の、平均に対する半幅です。#8〜1/4 in. をまとめたデータで、摩耗したりん青銅インサートに Braycote で締めた群は n=300 で表記 ±30.5%、新しいインサートの群は n=30 で ±37.7% でした(表の丸め値で再計算すると小数点以下で少しずれます)。 著者らはこの節の集計データを B-basis のばらつき約 ±30% とまとめ、GSFC は通常 ±25% を使っていると書いています。表 3.1 の無潤滑の 4 つの合算行を同じ式で計算すると ±37.5%、±14.3%、±38.6%、±33.8% で(当サイトの換算)、条件が違えばばらつきも分けて見る必要があります。ばらつきの幅は締付け方法によっても変わり、VDI 2230 の締付け係数はあなたの締付け方法は、予荷重をどれだけ外すかで扱いました。この論文が示しているのは、管理された試験での小ねじの実測値の一組です。
ねじ部や座面にもう一層あると、K は移動する
グリースはその一つにすぎません。第 4 節で試したのは Arathane 5753 で、ロッキングインサートが摩耗した後の二次ロックとして提案されたねじ部用の塗布材です。手順は、初期のサイクルに限って Braycote をねじ部と座面に塗り(原文は first cycles only で、回数は明記されていません)、#8、#10、1/4 in. のロッキングりん青銅インサートに 10 回、降伏の 65% まで締めて摩耗させ、洗浄してからねじと座金を新品にし、ねじ部と座面に Arathane を塗るというものです。 結果は、摩耗インサートでは Arathane の K が 0.304 で、Braycote より約 71% 高い値でした(本文の比較値は 0.178 ですが、集計表の #8〜1/4 in. をまとめた Braycote の行は 0.182 で、こちらで計算すると約 67% 高くなります。二つの数字の違いは説明されていません)。新しいインサートでは 0.322 と 0.205 で約 57% 高くなりました。論文は、Arathane を使う場合、摩耗インサートでは K=0.30、新しいインサートでは 0.32 でトルクを決めるよう勧めています。
第 4 節にはもう一つまとめがあります。Arathane 試験と小ねじ試験のうち、A286(160 ksi)ねじに Braycote を塗ってりん青銅のコイルインサートに締めたデータ(論文によると GSFC でよく使う組み合わせ)をまとめると、平均 K は 0.180 でした。GSFC のトルク規定 540-PG-8072.1.2 は潤滑ねじに 0.150 と書いており、論文は 0.18 への変更を勧めています。
第 5 節は宇宙船 Orion の試験です。#10-32 と 1/4-28 の A286 六角ボルトを、メーカーが二硫化モリブデンの乾燥被膜潤滑を施した Keensert に締め、座面(頭の下と座金)に Super Koropon(エポキシ・ポリアミド系の防食シール材)を塗る組と塗らない組を比べました。ねじ部には塗っていません。 第一段階の 6 回の平均 K は、Koropon ありで #10 が 0.219、1/4 in. が 0.170、なしでは 0.292 と 0.445 でした(Koropon なしの組でも、インサートにはメーカーの乾燥被膜があります)。第二段階は受入れのまま未洗浄で行った 10 回の試験で、表 5.3 の Koropon を塗った EXHD/HD Keensert の群では、ねじ部に Braycote 601 を足すと平均 K は 0.108(#10)と 0.143(1/4 in.)、602EF では 0.114 と 0.146、足さない組は 0.143 と 0.153 でした。 著者らの解釈は、この 2 サイズと試験条件では、ねじ部の潤滑は #10 には効果が大きく 1/4 in. には小さい、サイズが大きくなると頭と座金の座面が支配的になり、ねじ部の摩擦の比重が下がるから、というものです。洗浄の有無は大きな差にならないとまとめていますが、図には Koropon なしの組で洗浄が一部影響したと記されています。
仮の数字で計算する:0.2 で締めると予荷重はどれだけずれるか
T=KDP では、同じねじに同じトルクを掛けたとき、予荷重は K に反比例します。仮の状況で上の数字をつなげます。ある図面のトルクは K=0.2 で目標予荷重から逆算したもので、実際の組立ては無潤滑、条件は表 3.1 のりん青銅/A286 の組と同じだとします。
表の平均 K=0.373 を代表値として代入すると、実際の予荷重は目標の約 0.2 ÷ 0.373=54% です。B-basis 上限 0.513 を代入すると 39%、下限 0.233 なら 86% になります(当サイトの換算)。言い換えると、代表値で計算すれば 0.2 で締めると目標の 6 割を下回ります。ロットのうち何割が 6 割未満になるかは、平均と上下限からは計算できません。 逆向きの失敗もあります。仮にトルクを GSFC の新しい乾燥時 K=0.37 で決めたのに、現場で試験の組と同じようにねじ部と座面にグリースを塗った(実際の K が 0.169 になったと仮定)とすると、予荷重は目標の 0.37 ÷ 0.169=2.19 倍になります。目標が降伏の 65% なら、線形外挿では降伏荷重の 142% 相当で、この弾性計算の適用範囲を超えます。降伏の危険は示しますが、実際にどこまで達するかは計算できません。
二つの向きは同じことを言っています。K は潤滑状態についてくるので、潤滑状態を図面や作業標準に書いて初めてトルク値に意味が出ます。摩擦条件が同じトルク値にどう影響するかは一つのトルク値は、ある摩擦条件の組を前提にしていますで一般的に説明しました。日本の講演論文が M5 の非熱処理品で 1 回目約 0.27、原論文の本文によれば 2 回目以降約 0.48 を測った例は小ねじはふだん強度の 1 割しか使っておらずにあります。
分かっていること、推論、このデータを広げられないところ
分かっていること:第 3 節の 4 つの合算行では、無潤滑の平均は 0.339〜0.422、潤滑時は 0.165〜0.180 でした(#2〜#6、A286 と 300 系ステンレス、コイルインサート、降伏の 65%、ランニングトルクを含む)。第 4・5 節の別の塗布材やインサートの条件は分けて読む必要があり、たとえば Orion の潤滑群は 0.108 まで下がります。論文によると、GSFC はこれに基づいてガイドラインを改めました。 分からないこと:炭素鋼、亜鉛めっき、メートル系 ISO ねじを鋼板やナットに締めたときの K は、この論文では試していません。B-basis も係数が示されているだけで、統計上の定義は書かれていません。推論:小ねじの K が高い理由について、論文は Orion 試験で一つの方向(小さいほどねじ部の摩擦の比重が大きい)を示していますが、表 3.1 の説明としては使っていません。
以下は論文を参考にした当サイトの試験計画上の提案で、NASA の要求ではありません。また、サイズ自体が K の高い原因だと実証されたわけでもありません。私たちが小ねじのトルクを決めるなら、次のようにします。まず組立てが無潤滑か潤滑か、洗浄するかを決めて図面に書きます。自分のねじ、自分の被締結材やインサートで、論文と同じように複数の増分でトルクと予荷重を同時に測り、少なくとも無潤滑と潤滑を分けます。 K を示すときは、トルクがランニングトルクを含むか、平均か回帰の傾きかを一緒に書き、設計には平均だけでなく上下限を使います。小さなサイズでロードワッシャが手に入らないとき、小さなロードセル 3 個を三角形に並べるのは、この論文が使った一つの方法です。
冒頭の、K=0.2 が書き込まれたトルク表に戻ると、それが間違いとは限りません。ただ、その 0.2 がどの条件で測られたかを確認するまでは、自分の締結部に当てはまるとは限りません。この記事の K 値、手順、結論は Hemminger、Posey、Dube(2014)によるもので、比、寸法換算、B-basis の検算、仮の状況は当サイトの計算です。
この記事は六つの手順のどれか一つには収まりません。手順をまたいで出てくるか、組み付けたあとに出てくる話です。ここに行き着く判断がどこで下されているかはねじの決め方にまとめてあります。
よくある質問
小ねじのトルク係数 K は 0.2 を使ってよいですか。
場合によります。NASA ゴダード宇宙飛行センターの 2014 年の論文では、#2、#4、#6 の A286 と 300 系ステンレスのねじをコイルインサートに締めると、無潤滑の K は平均 0.339〜0.422、潤滑時は 0.165〜0.180 でした。論文によると、ゴダードは当時センターのガイドラインの乾燥時 K を 0.2 から 0.37、潤滑時を 0.15 から 0.18 に改めています。特定の材料とインサートの結果なので、炭素鋼や亜鉛めっきのねじは自分で測る必要があります。
小ねじのトルク係数はどう測りますか。
トルクと予荷重を同時に測り、T=KDP から逆算します。ゴダードは当時 #0〜#6 に合うロードワッシャがなかったため、鋼の治具板に小さなロードセル 3 個を正三角形に取り付けて予荷重を測り、センサ付きトルクレンチでトルクを測りました。降伏の 65% までの 5 つの等間隔の増分で記録し、約 6 rpm です。K は目標点のトルクからも、実測データの回帰の傾きからも求められ、論文が Arathane 試験のデータで比べた差は表で 0.6〜5.4% でした。
無潤滑と油付きで、トルク係数はどれだけ違いますか。
ゴダードの小ねじ試験の 4 つの合算行では、無潤滑の平均 K は潤滑(Braycote 601EF)時の約 1.95〜2.56 倍、標準偏差は A286 の 2 組で約 3.5 倍と 5.2 倍、300 系ステンレスの 2 組で約 1.3 倍と 3.2 倍でした(当サイトが表 3.1 から換算)。乾燥時の K でトルクを決めたのに現場で潤滑すると予荷重は目標を大きく超え、逆なら届きません。
トルク係数のばらつきはどれくらいですか。
条件によります。著者らは #8〜1/4 in. に Braycote を塗ってりん青銅インサートに締めた集計データを B-basis のばらつき約 ±30% とまとめ、ゴダードは通常 ±25% を使うと書いています。摩耗インサートの群は n=300 で ±30.5%、新しいインサートは n=30 で ±37.7% でした。計算式は(Kmax-Kmin)÷(2 × Kmean)で、表 3.1 の無潤滑の合算行を同じ式で計算すると約 ±14〜±39% です(当サイトの換算)。
トルクからランニングトルクを差し引くべきですか。
まず明示することが必要です。ゴダードの小ねじ試験のトルクはすべてランニングトルクを含み、Orion の試験の一部のデータでは、ランニングトルクを差し引くと平均 K が最大約 20% 下がりました。他者が公表した K を使うときは、そのトルクにこの分が含まれているかを確認してください。
参考資料
- Hemminger, E., Posey, A., & Dube, M.(2014)Torque Tension Testing of Fasteners used for NASA Flight Hardware Applications. NASA Goddard Space Flight Center, NTRS 20140008863
- 同論文の論文集版、NTRS 20150004064
- 一つのトルク値は、ある摩擦条件の組を前提にしています
- メガネのねじがすぐ緩む:小ねじはふだん強度の 1 割しか使っておらず、締め直すとトルク係数は 0.27 から 0.48 に
- あなたの締付け方法は、予荷重をどれだけ外すか
測定方法、試験条件、K の値と結論は Hemminger、Posey、Dube(2014)の第 1〜5 節と表 3.1、方法比較の表 4.1 と同番号の集計表、表 5.2、5.3 によります(NTRS 20140008863。20150004064 は同じ論文の論文集版で、表 1・2・3・5・6 に対応)。表の数値は原表どおりで、一部の合算平均は内訳から再計算できず、原文に説明はありません。無潤滑と潤滑の比、標準偏差の倍率、インチ系寸法のメートル換算、B-basis の検算、二つの仮の状況は当サイトの計算です。「未洗浄で低いのは残留物が摩擦を変えた可能性」は当サイトの推論で、論文は検証していません。「小ねじのトルクを決めるやり方」は当サイトの提案で、NASA の要求ではありません。
お問い合わせ
組立てトルクをハンドブックの K 値から換算している場合は、お見積りの際に、ねじの材質、表面処理、納品時に油付きか清浄な状態が必要か、組立て時に別途潤滑するかを明記してください。供給条件を個別に確認するための情報になります。トルク値と K 値は、お客様の継手と組立て条件で実測して決めていただく必要があります。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com