 TIGERFASTENERS
ボルト・ナット・座金がそれぞれ合格でも、組にすると落ちることがある:FHWA の長いボルト用回転能力試験は長さに応じて初期張力から 2/3、1 または 1 1/6 回転、最小導入張力に達したときのトルクは 0.25PD 以下
橋梁用の高力ボルトは、ボルト・ナット・座金にそれぞれ製品規格があり、三つの出荷試験報告がすべて合格ということがあり得ます。ところが米国連邦道路庁(FHWA)の 1991 年の研修マニュアルには、当時の規格は三つを組み合わせた試験を求めていなかったと書いた一節があります。1980 年代半ばには、橋梁用高力ボルトの施工で、ねじ山のせん断、所定張力前の破断、所定回転前の破断など多くの問題が報告され、亜鉛めっきの組立品ではとくに潤滑とねじのはめあいが関わっていました。FHWA の回転能力試験(rotational-capacity test、以下 RC 試験)は三つを一組として試します。長いボルトの手順でいえば、初期張力の合いマークから長さに応じて 2/3、1 または 1 1/6 回転まで回しても破断やねじ山のせん断がなく、回転後の軸力は最小導入張力の 1.15 倍以上。最小導入張力に達した時点のトルクは、同時に測った張力で計算した 0.25PD 以下。外したナットは指で試験時の位置まで回せること。この記事では、それぞれの関門が何を試しているのかを見ていきます。順に、手順そのもの、0.25PD というトルクの上限、回転量とねじのはめあい、軸力計に入らない短いボルトの試し方、「RC ロット」の定義と出荷、1991 年版とウェブ版の違い、そしてこれらの文書に書かれていないことです。読了まで約 10 分です。
1991 年のマニュアルが指摘した穴:組を試していなかった
FHWA-SA-91-031『High-Strength Bolts for Bridges』は FHWA の第 88 号実証プロジェクトの教材で、1991 年 5 月に発行され、1994 年 4 月 14 日に改訂と正誤の追補が付きました。第 2 講の冒頭にこうあります。締結部品の組立品は AASHTO または ASTM の三つの製品規格で管理され、各部品の形状とねじ寸法は別の規格が定めている。組立品の挙動は強度と形状の変数の組み合わせで決まる。そして「The existing specifications do not require the testing of the assembly」、つまり当時の規格は組立品の試験を求めていなかった。1994 年の追補はこの文を過去形に改め、新しい AASHTO の条項が A325 と A490 の両方に RC 試験を求めるようになったと注記しています。
第 1 講が背景を説明しています。1980 年代半ば、橋梁構造の高力ボルトの施工で一連の問題が起き、FHWA はテキサス大学に研究を委託し、その後 1989 年に AASHTO M164(A325)ボルトの補足契約仕様を出しました。マニュアルの問題一覧には「締結部品の不具合」だけで 16 項目あり、ねじ山のせん断、所定張力前の破断、所定回転前の破断、熱処理していないナット、硬さの規格外れ、施工後の水素脆化、亜鉛めっきした A490、亜鉛厚さの不適切、ナットのオーバータップ要求の誤読、ナットに潤滑剤がないこと、そして最後が「回転能力試験に合格しない」です。
この記事の主題に直結する一文があります。ASTM 規格は何年も前から回転能力試験を求めていたが、「The test was not well understood and was not always performed」、試験は十分に理解されておらず、必ずしも行われていなかった。マニュアルは続けて、もし行われていれば潤滑とオーバータップの二つの問題はある程度対処できたはずだと書いています。この記述からすると、この試験は 1989 年に新しく作られたものではなく、FHWA がしたのは、その意味をはっきりさせて補足仕様に書き込み、出荷前に行い、現場でもう一度行うよう求めたことです。
手順:2 組、一つの起点、四つの判定
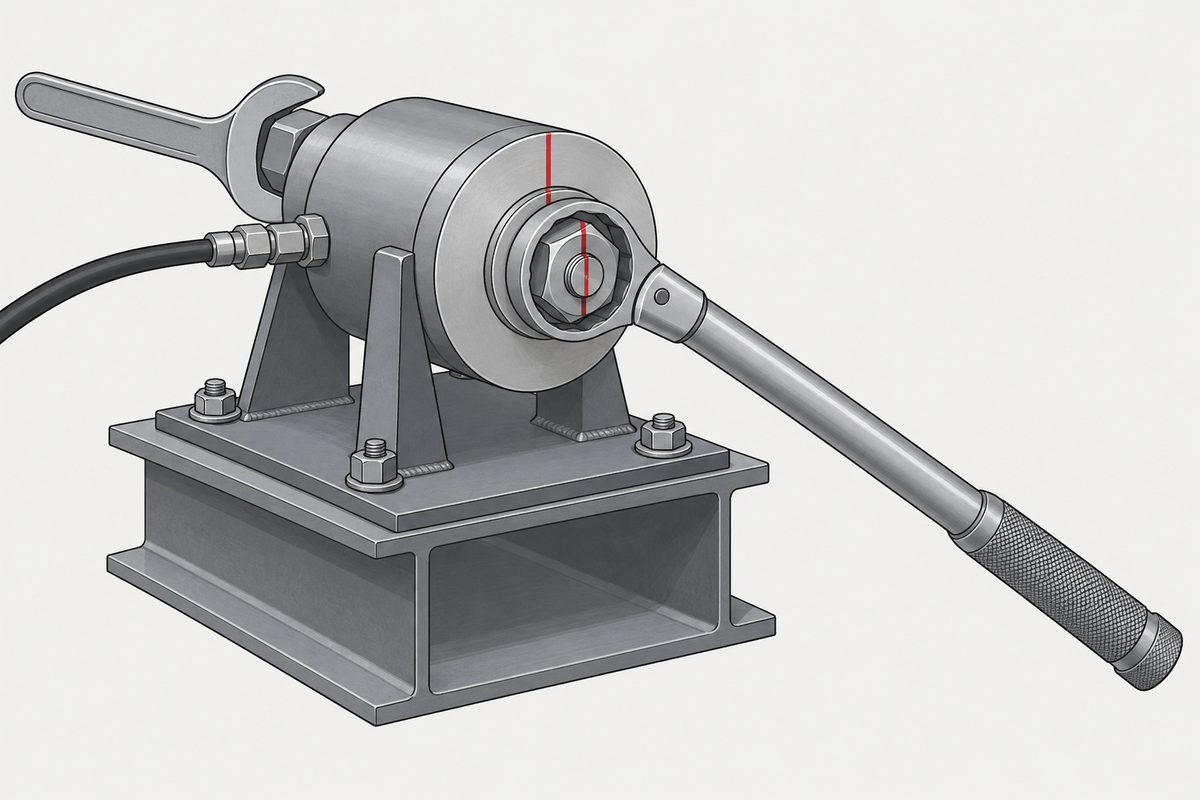
このページでは、FHWA のウェブサイトが提供する「Procedures for Performing Rotational Capacity Test」を使います。2005 年 2 月改訂と表示され、A325 と A490 についてそれぞれ 2 ページ、軸力計に入る長いボルト用と入らない短いボルト用に分かれています。長いボルトの手順は次のとおりです。
- 1 回の RC 試験は、ボルト・ナット・座金の 2 組で構成する。
- ボルトの長さを測る:ねじ部先端から頭部座面まで。回転量はこの長さで決まる。
- ボルトを校正済みの軸力計(bolt tension calibrator)に取り付け、スペーサーか座金で調整して、ナットからのボルト先端の突出し(stick-out)を「ナットと面一」から「最大 3 山」の範囲にする。これで通常、締付け長さの中に 3〜5 山が入る。実際の施工でも同じ突出しが求められるとページに注記されている。
- スパナ(spud wrench)で表の初期張力まで締める。許容差は -0/+2 kips。
- ボルト、ナット、軸力計の面板に合いマーク(match mark)を引く。
- 校正済みのトルクレンチで少なくとも最小導入張力まで締め、張力とトルクを記録する。トルクはナットが回っている状態で読み、T = 0.25PD を超えてはならない。
- 合いマークから測って、規定の回転量までさらに回し、張力を記録する。張力は最小導入張力の 1.15 倍以上でなければならない。
- ナットを緩めて外す。ねじ山のせん断、ねじ山の破損、ボルトのねじり破断がないこと。ナットは指で試験時の位置まで回せなければならない(全長を回す必要はない)。指で回せなければねじの不合格とする。
| 径(インチ) | A325 初期 | A325 最小導入 | A325 回転後の最小 | A490 初期 | A490 最小導入 | A490 回転後の最小 |
|---|---|---|---|---|---|---|
| 1/2 | 1 | 12 | 14 | 2 | 15 | 17 |
| 5/8 | 2 | 19 | 22 | 2 | 24 | 28 |
| 3/4 | 3 | 28 | 32 | 4 | 35 | 40 |
| 7/8 | 4 | 39 | 45 | 5 | 49 | 56 |
| 1 | 5 | 51 | 59 | 6 | 64 | 74 |
| 1 1/8 | 6 | 56 | 64 | 8 | 80 | 92 |
| 1 1/4 | 7 | 71 | 82 | 10 | 102 | 117 |
| 1 3/8 | 9 | 85 | 98 | 12 | 121 | 139 |
| 1 1/2 | 10 | 103 | 118 | 15 | 148 | 170 |
規定の回転量はボルト長さで三段階です。長さが径の 4 倍以下なら 2/3 回転、4 倍を超え 8 倍以下なら 1 回転、8 倍を超えれば 1 1/6 回転(FHWA の Q&A はこの段階を径の 12 倍までとしています)。不合格の条件は四つで、トルクが上限を超える、規定の回転に達しない、規定の回転で張力が足りない、ねじの不合格です。2 組のどちらかで一項目でも不合格なら、その RC 試験は不合格で、対象ロットは不合格となります。同時にページは施工者に、清掃して潤滑し直したうえで再試験する選択肢を認めています。
初期張力がなぜこの数字なのか、ページには書かれていません。当サイトで計算すると、A325 の列の表の値は最小導入張力のおよそ 8〜11% です(+2 kips の許容差は含まない)。1991 年のマニュアルの解説は、起点を「snug」とし、規定の保証荷重(proof load)の 10% と定義しています。AASHTO M164(A325)を説明する別のページでは、最小導入張力を保証荷重試験の要求値と結び付けています。7/8 インチ(約 22.2 mm)の A325 なら、初期 4 kips、最小導入 39 kips(当サイトの換算で約 173.5 kN)、回転後は 45 kips(約 200.2 kN)以上です。
0.25PD:トルクと張力の関係で潤滑を確かめる
トルクと張力の比較には T ≤ 0.25PD を使います。ページの定義では、P は張力でポンド単位、D はボルト径でフィート単位(インチの値を 12 で割る)、T の単位は ft-lb です。1991 年のマニュアルのスライドは同じことを T ≤ kPD と書き、k をナット係数(nut factor)と呼んでいます。単位をそろえれば、この上限は、この組のボルトとナットが最小導入張力に達した時点で、同時に測ったトルクと張力から換算したナット係数が 0.25 を超えてはならない、という意味になります(当サイトの換算による読み方)。トルクと摩擦の関係は一つのトルク値は、ある摩擦条件の組を前提にしていますを参照してください。
7/8 インチの A325 で一度計算してみます(当サイトの試算)。最小導入張力は 39 kips、つまり 39,000 ポンド。径 0.875 インチは 0.0729 フィート。0.25 × 39,000 × 0.0729 ≈ 711 ft-lb(約 964 N·m)。39 kips の時点でレンチが 800 ft-lb を示していれば、その後に規定の回転まで回せて張力が足りていても、この組は不合格です。
なぜトルクを管理するのか。マニュアルの第 2 講が仕組みを書いています。ナットを回して締めると、ねじ面の摩擦がボルトにねじりを加え、引張とねじりの組合せ応力がボルトの延性と引張強さを下げる。潤滑が足りないとねじりが大きくなり、得られる張力が大きく下がることがある。第 1 講には対照も記録されています。ある一組の試験で 39 kips まで締めるのに、受入れ状態のまま(as-received)の組立品は 1400 ft-lb を超え、潤滑したものは 400 ft-lb 未満でした。この箇所にはボルト径が書かれていません。仮に 7/8 インチだとすると(39 kips はちょうど 7/8 インチ A325 の行)、受入れ状態のナット係数は 0.49 より大きく、潤滑したものは 0.14 より小さくなります(当サイトが計算した境界値で、原文の実測値ではありません)。前者は上限 0.25 の 1.97 倍を超えます。
潤滑についてマニュアルの要求は具体的です。亜鉛めっきナットは必ず潤滑すること、ナットの座面はねじと同じくらい重要で、ナット全体を潤滑すること。FHWA の補足仕様は、亜鉛めっきナットに目に見える潤滑剤を求めています。FHWA の Q&A は、経験上、現場で潤滑し直すときはワックス系の潤滑剤のほうが油やグリースよりトルクが低く出ると書いています。再試験の前に「清掃と再潤滑」が認められているので、表面状態や潤滑に関わるトルク超過は改善できる可能性があります(当サイトによる手順の読み方で、ページは不合格原因の割合を書いていません)。雨と潤滑の関係は雨の日に高力ボルトを締めてよいかを参照してください。
回しすぎても切れない:試しているのはねじのはめあいとナット
トルクの関門が見ているのは摩擦で、次の回転量が見ているのは別のことです。1991 年のマニュアルは、RC 試験の回転量は AASHTO 橋梁示方書のナット回転法による施工回転量の 2 倍だと書いています。つまりマニュアルの手順では、実際の施工より倍回しても切れず、ねじ山もせん断せず、張力は 1.15 倍に達しなければなりません(ウェブ版では 8 倍を超える段階が 1 1/6 回転になっており、「2 倍」をそのまま当てはめることはできません)。マニュアルはまた、規定の回転でナットと頭部の間のねじ部が伸びるのは想定内で、不合格ではないと注記しています。
この関門で確かめる不合格の形には、ねじ山のせん断とボルトの破断があります。ねじについて、マニュアル第 1 講によれば、ねじ山のせん断は主にねじのせん断面積と、ボルトとナットの強度で決まる。亜鉛めっきでボルトのねじは太くなるが、せん断強度は上がらない。柔らかい亜鉛は摩擦を増やし、かじりやすくするだけです。溶融亜鉛めっきナットはオーバータップしないと入りませんが、大きすぎればかみ合いが減り、ナットかボルトのねじ山がせん断しやすくなります。マニュアルは ASTM A563 の 7.4 節を引いています。溶融亜鉛めっきナットのオーバータップ量(直径方向の増分で、有効径と谷の径に適用)は、7/16 インチ以下で少なくとも 0.016 インチ、7/16 インチを超え 1 インチ以下で少なくとも 0.021 インチ、1 インチ超で少なくとも 0.031 インチ。マニュアルが引く旧版 A563 の値は下限ですが、マニュアルが述べる FHWA の立場はこの三つを上限として扱っています。1994 年の追補は、A563 のオーバータップの条項がその後大きく改訂されたことにも触れています。めっき後にねじを立てる理由は溶融亜鉛めっきのナットは、亜鉛が載ったあとでねじを立てるを参照してください。
もう一つの変数はナットの強度です。マニュアルによれば、当時の規格は熱処理していないナットを認めており、それは通常、熱処理したナットより弱く、すでにねじ山のせん断を起こしていました。亜鉛めっき A325 にも熱処理ナットが必要で、オーバータップで失うせん断面積を補います。マニュアルはまた、適切に組み合わせた組立品を最終的な破壊まで載荷したとき、正常な形はナットの外側のねじ部でボルトが破断することで、ねじ山のせん断ではないと書いています。
最後の「指で戻せるか」は、ねじが傷んでいないかの確認です。ナットが試験時の位置まで戻らないのは、ねじが変形したかかじった可能性があり、目に見えるせん断がなくても手順はそれを直接ねじの不合格とします。この三つの関門を合わせると、試しているのはそのナットとそのボルトのはめあいです。だからボルト・ナット・座金がそれぞれ合格でも、組にすると落ちることがあります。潤滑不足、オーバータップの過大、柔らかいナットがあれば、単一部品の硬さや保証荷重だけでは、組み合わせた後の挙動を完全には判断できません。
軸力計に入らない短いボルト:測るのはトルクだけ
軸力計には最小のつかみ長さがあり、短すぎるボルトは入りません。FHWA の短いボルト用ページは、張力測定装置に入らないボルトだけがこの手順を使うとし、通常は長さが径の 4 倍未満のボルトだと書いています。Q&A も、軸力計に入るボルトはすべて軸力計で試すとしています。短いボルトは鋼板に取り付け、穴はボルトより 1/16 インチ(約 1.6 mm)大きくします。工事の添接用の穴を使ってもかまいません。
違いは張力の読みがないことです。スパナで初期締めするときのトルクは、後の上限の 20% 以下。合いマークを引いたあと、トルクレンチでナットを回し、ボルト頭部は回らないよう押さえます。長さが径の 4 倍以下なら、1/3 回転の時点でナットが回っている状態でトルクを読み、表の値を超えてはなりません。そのまま合いマークから数えて 2/3 回転まで回して破断やねじ山のせん断がないかを見、最後に同じく指で確認します。表には 2 行目(1/2 回転でトルクを読み、1 回転まで回す)もありますが、長さの条件が原文では「Greater than 4 x but no less than 8 x」と書かれ、長いボルトのページの同じ箇所の「no more than」と違うため、このページでは 4〜8 倍の規定としてそのまま扱いません。ページによれば、これらのトルク値は張力を最小導入張力の 1.15 倍と仮定して求めたものです。
| 径(インチ) | A325 | A490 |
|---|---|---|
| 1/2 | 150 | 180 |
| 5/8 | 290 | 370 |
| 3/4 | 500 | 630 |
| 7/8 | 820 | 1,020 |
| 1 | 1,230 | 1,540 |
| 1 1/8 | 1,500 | 2,160 |
| 1 1/4 | 2,140 | 3,050 |
| 1 3/8 | 2,810 | 3,980 |
| 1 1/2 | 3,690 | 5,310 |
当サイトでこの 18 個の値を式と照合しました。長いボルトの表の「回転後の最小」の整数の張力を 0.25 × P × 径(フィート)に代入すると、17 個は 10 ft-lb 単位に四捨五入した値が表の値と一致します。例外は A490 の 5/8 インチで、計算は 364.6、四捨五入すると 360 ですが、表は 370 で、差の理由は文書に書かれていません。7/8 インチの A325 なら 0.25 × 45,000 × 0.0729 ≈ 820 ft-lb(約 1,112 N·m)で、表の値と一致します。つまり短いボルト版も式の名目上の係数は同じ 0.25 で、張力が測れないので、仮定した張力でそれをトルクに置き換えているだけです。
そのため一つの限界があります(当サイトの推論)。張力の読みがなければ、この試験から実際のナット係数は計算できず、「張力不足」という判定項目もありません。ページが挙げる不合格条件は、トルク超過、回転に達しない、ねじの不合格の三つだけです。
「RC ロット」は組み合わせで、出荷時もロット番号を保つ
手順は「対象ロットは不合格」と書いています。この「ロット」を理解するには、1991 年のマニュアルの RC ロットの定義が参考になります。ボルトの製造ロット、ナットの製造ロット、座金の製造ロットの組み合わせごとに一組として試験し、RC ロット番号(rotational-capacity lot number)を付ける。製造者か販売業者は出荷前に、RC ロットごとに少なくとも 2 組を、軸力計に入るものは Skidmore-Wilhelm 軸力計または同等の装置で試験する。座金は、実際の施工で不要な場合でも試験には入れ、その場合は座金のロット識別は要らない。
仮の注文でロット数の増え方を見てみます。同じ規格のボルトが 2 つの製造ロットから来て、ナットと座金はそれぞれ 1 つの製造ロットなら、組み合わせは 2 つの RC ロットで、出荷前に少なくとも 4 組を試験します。現場では RC ロットごとにさらに 2 組、また 4 組です。ナットも 2 つの製造ロットから来て、ボルトとナットの四通りの組み合わせがすべて実際に使われるなら、4 つの RC ロットになり、二つの段階でそれぞれ少なくとも 8 組です。
出荷の決まりもこの定義に従います。同じ RC ロットのボルト・ナット・座金は同じ容器に入れて出荷し、容器に RC ロット番号を表示する。例外は、各サイズのナットと座金の製造ロットがそれぞれ一つだけの場合で、別の箱でもよい。製造者が自分で RC 試験を行う場合、製造者の試験報告書(MCTR)には六つの事項を書きます。各品目のロット番号、付けた RC ロット番号、RC 試験の結果、試験の場所と日付、組立品の各部品の製造場所、規格に適合するという表明です。販売業者が行う場合、販売業者の報告書は製造者の報告書を添え、自分の RC ロット番号、結果、場所と日付、そして製造者の報告書が規格に適合しているという表明を加えます。マニュアルはまた、材料の試験報告書に材料を溶製・製造した国を書くよう求めています。
現場での試験の目的もはっきり書かれています。施工を始める直前に行い、輸送と保管が潤滑に与えた影響を判断するためで、交通当局(DOT)の検査員が立ち会うべきだとされています。出荷前の試験は第三者の立会いを必要としませんが、製造者か販売業者が結果の正しさを証明しなければなりません。A490 について Q&A は、試験中の最大張力が規格の上限を超えないことにも注意し、超えれば不合格とするよう付け加えています。同じ回答には、A490 の引張強さが 150〜170 ksi と定められていることも書かれています。材料証明書そのものの読み方はミルシートの読み方を参照してください。
1991 年版とウェブ版の違い
同じ試験でも、FHWA の二つの文書にはいくつか違いがあります。引用するときはどちらの版かを確認してください。
| 項目 | 1991 年のマニュアル | 2005 年のウェブ版 |
|---|---|---|
| 長さが径の 8 倍を超える場合の回転量 | 480°、1 1/3 回転 | 1 1/6 回転 |
| 回転量の起点 | 解説は snug、すなわち規定の保証荷重の 10%。付録 A1 にはすでに A325 の初期張力の表と -0/+2 kips があり、1994 年の追補で snug tension を initial tension と改称 | A325 と A490 それぞれに初期張力の表(-0/+2 kips) |
| 0.25PD の P の単位 | 3-48 のスライドは kips、同じページの本文はポンド。1994 年の追補が明記して訂正したのは 6-15 のスライド(P は測定した張力、単位ポンド) | ポンド |
| 短いボルトの回転量の行 | 付録は「径の 4 倍以下」の 1 行だけ | 2 行目(1/2 回転でトルクを読み、1 回転まで)が加わるが、長さの条件は「no less than 8 x」と書かれ、長いボルトのページの同じ箇所は「no more than」 |
Q&A の第 4 問は関連する背景を示していますが、二つの手順の改訂の経緯を説明するには足りません。そこにあるのは、AASHTO M164 の RC の回転量を ASTM A325 と同じ 2/3、1、1 1/6 回転に変えつつある、最後の段階は径の 12 倍まで適用し、インチ系のボルトだけに適用する、というものです。ASTM のその段階がなぜ 1 1/6 回転なのかは、これらの文書には書かれていません。
メートル系のボルトはどうでしょうか。Q&A の第 5 問によれば、メートル系 A325M、A490M のナット回転法の施工回転量は、テキサス大学の研究に基づき、径の 8 倍以下で 1/2 回転、それを超えると 2/3 回転で、マイナスの許容差はありません。第 6 問はメートル系の RC の回転量を問い、答えは「I am not aware that this has been researched」、回答者の知る限り研究されていないとして、8 倍以下で 1 回転、それを超えると 1 1/6 回転を推奨しています。これは Q&A の推奨で、FHWA のページの手順ではありません。
これらの文書からはわからないこと
このページは、FHWA のウェブ版手順 4 ページ(2005 年改訂)、FHWA の Q&A、FHWA-SA-91-031(1991 年、1994 年の追補を含む。スキャンを文字認識で読み、要所は画像で目視確認)に基づいています。現行の ASTM と AASHTO の規格にある RC 試験の条文は原文を読んでいないので、FHWA のウェブ版と一致するかどうかは言えません。個々の工事でどの版を使うかは契約仕様によります。 1991 年のマニュアルの問題一覧は当時の現場報告で、この一覧には各問題の発生件数が書かれておらず、このページも推測しません。1400 ft-lb と 400 ft-lb の対照のボルト径はその箇所に書かれておらず、ナット係数の境界値は 7/8 インチと仮定した結果です。短いボルトの表の A490 5/8 インチが、式を四捨五入した 360 ではなく 370 である理由も、文書には書かれていません。短いボルトのページの「no less than」が誤記かどうかは、長いボルトのページと違うと指摘できるだけです。 このページにはどの製品の RC 試験結果もなく、どのメーカーの製品がこの試験に合格する、あるいは適用されると示すものでもありません。橋梁用ボルトの選定と受入れは、工事契約と所管官庁の定めに従ってください。
この記事は六つの手順のどれか一つには収まりません。手順をまたいで出てくるか、組み付けたあとに出てくる話です。ここに行き着く判断がどこで下されているかはねじの決め方にまとめてあります。
よくある質問
ボルトにもナットにも出荷試験報告があるのに、なぜ回転能力試験が要るのですか?
出荷試験報告は、ボルト・ナット・座金がそれぞれ規格に適合することを示します。RC 試験が見るのは組み合わせたときの挙動で、トルクと張力の関係で潤滑を確かめること(トルクが 0.25PD 以下か)、ねじのはめあいとナットの強度が規定の回転までねじ山のせん断なしに耐えるか、外したナットを指で元の位置まで回せるか、です。FHWA の 1991 年のマニュアルには、当時の規格は組立品の試験を求めていなかったと書いた一節があります。
0.25PD の単位は何ですか?
FHWA のウェブ版手順では、T はトルク(ft-lb)、P は張力(ポンド)、D はボルト径(フィート、インチの値を 12 で割る)で、P には同時に測った張力を使います。7/8 インチの A325 を 39 kips で見ると、上限は約 711 ft-lb です(当サイトの試算)。ナット係数が 0.25 以下という意味になります。
ボルトが短くて軸力計に入らない場合は?
FHWA には短いボルト用の手順があります。ボルトより 1/16 インチ大きい穴の鋼板に取り付け、長さが径の 4 倍以下なら 1/3 回転の時点でトルクを読んで表の値を超えないこと、さらに 2/3 回転まで回して破断やねじ山のせん断がないことを確認します。表のもう一行は長さ条件の書き方にあいまいさがあります。ページは表の値を最小導入張力の 1.15 倍の張力を仮定したものとしており、この手順に張力の読みはありません。
1 組が不合格なら、ロット全体が不合格ですか?
ページには、2 組のどちらかで一項目でも不合格なら RC 試験は不合格で、対象ロットは不合格とあります。同時に、施工者は清掃と再潤滑のうえ再試験する選択ができると書かれています。
メートル系のボルトにも適用されますか?
FHWA の Q&A は、第 4 問に挙げた RC の回転量はインチ系のボルトにだけ適用されるとしています。メートル系の RC の回転量については、回答者の知る限り研究されていないとし、径の 8 倍以下で 1 回転、それを超えると 1 1/6 回転を推奨しています。推奨であり、FHWA のページの手順ではありません。
参考資料
- FHWA —— Procedures for Performing Rotational Capacity Test(Revised February 2005;A325/A490 の長いボルト用と短いボルト用の 4 ページ)
- FHWA —— Structural Fastener Questions & Answers
- FHWA(1991)—— High-Strength Bolts for Bridges, Report No. FHWA-SA-91-031(Demonstration Project No. 88、1994 年の追補を含む)
- 溶融亜鉛めっきのナットは、亜鉛が載ったあとでねじを立てる
- 一つのトルク値は、ある摩擦条件の組を前提にしています
- 最も信頼できる予張力導入法の原点は、鉄骨工が全力を出すことである
- 雨の日に高力ボルトを締めてよいか:水に浸けて締めるとトルク法はばらつき、濡れたままの塑性域回転法では 6 本中 1 本が共回り
このページは FHWA のウェブ版手順、Q&A、1991 年のマニュアルに基づいています。1991 年のマニュアルはスキャン画像で、当サイトが文字認識で読み、要所は画像で目視確認しました。短いボルトのトルク表と式の照合(18 個のうち 17 個は四捨五入で再現でき、1 個は差の理由が文書にない)、表の初期張力が最小導入張力に占める割合、7/8 インチのトルク上限とメートル換算は、いずれも当サイトの試算です。1400/400 ft-lb の対照のナット係数の境界値は、径を 7/8 インチと仮定して換算したもので、原文の実測値ではありません。RC ロット数の注文は仮の組み合わせ例です。どの製品の試験報告でもありません。
お問い合わせ
お見積りの際は、ボルト・ナット・座金の規格と等級、表面処理、径と長さ、工事が求める試験と書類(回転能力試験の要否、実施者、試験報告書に載せる項目など)をお知らせください。どの規格で試験するかは工事契約によります。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com