 TIGERFASTENERS
バーナーで炙ったボルトは何℃まで大丈夫か:締め付けた F10T は 400 ℃ 受熱後に軸力が設計値の 0.48 倍、500 ℃ 以上でほぼゼロ
2017 年、Yahoo!知恵袋に「ボルトが緩みません。バーナーで焼いて緩める方法があるというのですが」という質問が投稿されました。質問者は回答に対して「どの程度まで熱くしたら」よいのか、かえって傷めないかと追加で尋ねています。韓錫鉉氏ら(名古屋大学ほか)の 2022 年の論文は外し方を扱っていませんが、締め付けた F10T 高力ボルトを加熱冷却した後に軸力がどれだけ残るかを測っています。200 ℃ では設計ボルト軸力を下回らず、400 ℃ では 0.48 倍、500 ℃ 以上ではほぼゼロでした。外すボルトはどのみち交換します。気にすべきは、一緒に熱を受けたまま締結を続ける周囲のボルトです。読了まで約 9 分です。
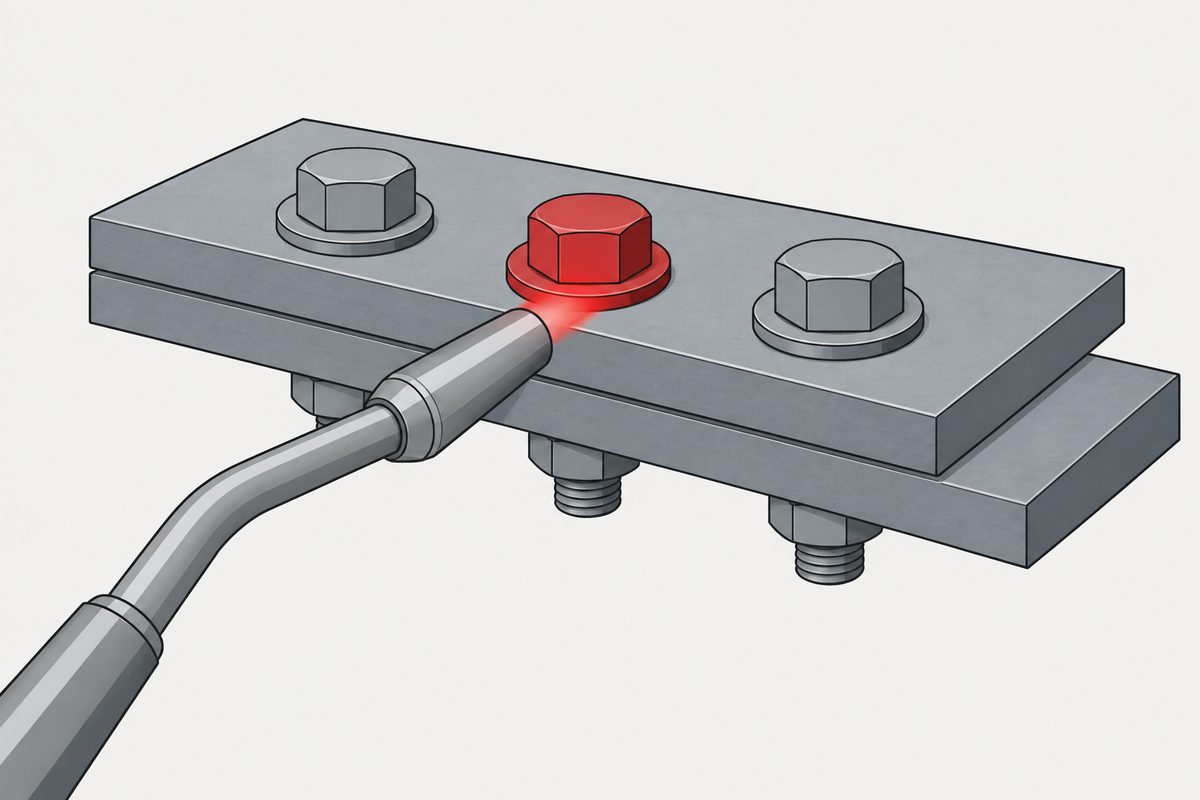
知恵袋の質問
質問は 2017 年 6 月 4 日、Yahoo!知恵袋の自動車カテゴリに投稿されました。本文は「バーナーで焼いて緩める方法があるというのですが、そのコツを教えてくださいますか?」の一文です。 閲覧は 9,518 回、回答は 3 件です。
最初の 2 件は投稿から 3 分で付きました。一つは、真っ赤に熱して水で冷やしてから緩める、冷やさないとねじがかじる、という回答です。 もう一つは、炙って熱膨張させ、さびをはがれやすくしてから、合った工具で衝撃を与えて引きはがす、という説明でした。 質問者はこの回答に「どの程度まで熱くしたら」よいのかと返し、かえってダメージを与えるかもしれず加減がわからない、と書いています。
同日夕方のベストアンサーは手順を示しています。雌ねじ側が鉄であれば、ボルト周りの雌ねじ側を「軽く赤くなる程度」まで熱し、エアで赤みが取れるまで冷まし、 浸透潤滑剤を大量に掛けてボルト頭を軽く叩き、じわじわ力を掛ける。少しでも緩んだら締める・緩めるを繰り返して潤滑剤を浸透させる。 抜けたボルトは「熱で脆くなっている」ので捨てる、としています。さらに、バーナーで炙ると塗装がだめになるなどの不具合があるので、まず瞬間冷却潤滑スプレーを試してはどうかと勧めています。
どの回答も外し方の話で、質問者が尋ねた「どの程度まで熱くしたら」よいかに温度で答えた回答はありません。ベストアンサーは塗装の傷みとボルトが脆くなることに触れていますが、何 ℃ からか、根拠は何かは示していません。 現場でバーナーを使えば、同じフランジやブラケット上の外さないボルトにも熱が伝わる可能性があり、それらは冷えた後も締結を続けます。 以下の論文はバーナー加熱を再現したものではなく、締め付けた接合部全体を電気炉で加熱冷却して残存軸力を測ったもので、この問題の参考資料になります。
論文の試験:締め付け、加熱、冷却、そして軸長の計測
著者は韓錫鉉氏、尾崎文宣氏(名古屋大学)、多田健次氏(ジャスト株式会社 NIT 創成研究部)、鈴木淳一氏(建築研究所)で、2022 年の鋼構造論文集に掲載されました。 背景は建物火災後の火害診断です。鋼構造の高力ボルト摩擦接合部が火を受けた後、冷えた状態でどこまで性能が残るかを調べています。
| 項目 | 内容 |
|---|---|
| ボルト | 六角高力ボルト F10T M20、首下長さ 80 mm、同一製造ロット。引張強さ 1083 MPa |
| 接合部 | SN490B、板厚 19 mm 1 枚と 12 mm 2 枚の 2 面せん断。締付け総厚 43 mm |
| 締付け | ナット回転法。一次締め 150 N·m、マーキング後に 120° 回転 |
| 加熱 | 電気炉の昇温設定 10 ℃/min。目標受熱温度 100、200、300、400、500、600 ℃ で、ボルト温度が目標の −10 ℃ の範囲内に達した後(例:600 ℃ なら 590 ℃ 以上)3 時間保持し、炉内冷却 |
| 計測 | 超音波軸長測定器(分解能 0.0001 mm)で締付け前・締付け後・加熱冷却後・完全に緩めた後の軸長を測り、残存軸力を推定。計 80 本 |
| すべり試験 | 日本建築学会の標準すべり係数試験体を参考に製作した試験体(ボルト 4 本)を加熱冷却後に引張。400〜600 ℃ の各 1 体は冷却後にナットを 60° 増し締め |
考え方は、ボルトの伸びがそのまま軸力を表すというものです。冷却後に一度軸長を測り、ナットを完全に緩めてもう一度測ります。その差が弾性範囲に残っている伸びで、 キャリブレーション試験で求めた剛性を掛けると残存軸力になります。完全に緩めた後にも残る伸びは、締付け時に生じた塑性変形分です。
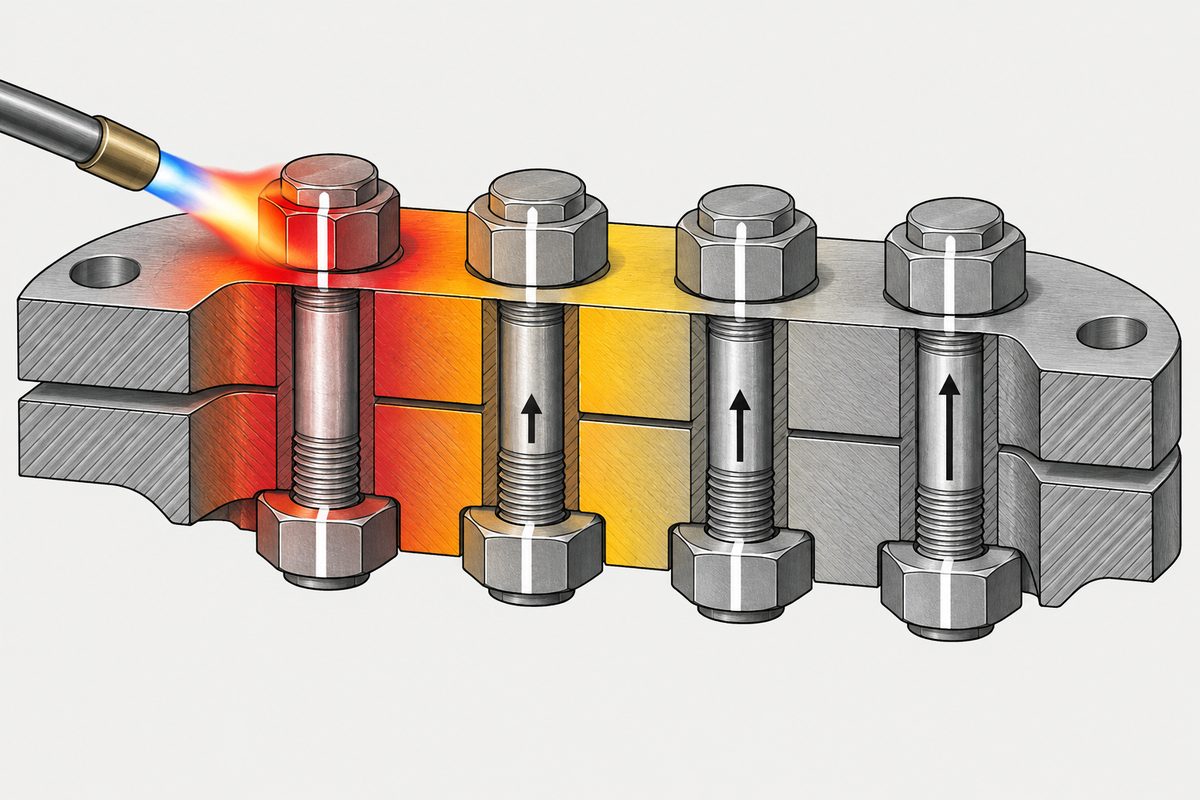
著者は加熱による軸力低下を、受熱による降伏点の低下とリラクゼーションによるものとしており、1970〜80 年代の既往研究を引いています。 加熱冷却後、締付け時に付けた白線マークはすべての試験体でずれていませんでした。ナットは回っていないのに、軸力は外観からわからない形で落ちていたことになります。
200 ℃ は設計値以上、400 ℃ で半分、500 ℃ 以上でほぼゼロ
論文は設計ボルト軸力 Nd=165 kN を基準にしています。先に押さえておくべき点として、このボルトは設計値より強く締まっていました。 常温での初期導入伸び率の平均は 1.37% で、著者はキャリブレーション曲線から約 230 kN と読み、「設計ボルト軸力よりも大きな」初期軸力としています。表 6 の常温値は 1.31 倍です。
| 受熱温度 | 残存軸力/設計軸力 | 当サイト試算:残存/常温初期 | すべり耐力/設計値 |
|---|---|---|---|
| 加熱なし | 1.31 | 1.00 | 1.47 |
| 200 ℃ | 1.15 | 約 0.88 | 試験なし |
| 400 ℃ | 0.48 | 約 0.37 | 0.80 |
| 500 ℃ | 0.13 | 約 0.10 | 0.18 |
| 600 ℃ | 0.01 | 約 0.01 | 0.19 |
本文には互いに矛盾しない境界が二つ書かれています。200 ℃ では軸力は下がり始めているものの「設計ボルト軸力を下回ることはなかった」とされ、200 ℃ 以下ならほぼ無補修で再利用できる結果でした。 400 ℃ 以上では軸力低下が「かなり激しい」とされ、火害後の補修が必要と判断されています。すべり試験も同じ傾向で、400 ℃ の試験体は設計すべり耐力以下で主すべりが生じ、 500 ℃ 以上ではすべり耐力は「ほとんど期待できない」とされています。
200 ℃ の値が設計値を上回ったのは、最初に 1.31 倍まで締まっていたことも一因です。同じ表の値を割ると、200 ℃ の加熱冷却後に残るのは初期軸力の約 88% です。 初期軸力が違っても同じ割合で失うと仮定すれば、ちょうど設計値で締めたボルトは 12% 失って設計値を下回ることになります。 これは当サイトの換算です。論文は初期軸力がちょうど設計値のボルトを試験しておらず、200 ℃ 受熱後に必ず設計値を下回るとは確認できません。
500 ℃ 以上でほぼゼロとは、冷却後の軸長と完全に緩めた後の軸長の差がわずかしかないということです。表 5 の弾性伸び率の平均は常温で 1.06%、500 ℃ では 0.10% でした。 600 ℃ の組では冷却後と完全に緩めた後の差が検出できないボルトがあり、著者はそれをゼロとして扱っています。表 6 の平均は 0.01 です。
300 ℃ の記述は本文とまとめで食い違う
質問に 300 ℃ は出てきませんが、この論文で最も引用されやすいまとめの一文が本文と合わないため、ここで整理しておきます。
| 箇所 | 内容 |
|---|---|
| §3.2 本文 | 300 ℃ 以上では残存軸力が「設計ボルト軸力を満たしておらず」 |
| 表 6(軸伸び試験体) | 300 ℃ で 0.93 倍 |
| 表 8(すべり試験体) | 300 ℃ で 1.01 倍。§4.3 は「設計ボルト軸力をやや下回る程度」 |
| まとめ 1) | 「300℃までなら設計ボルト軸力を満足」 |
300 ℃ の試験体はどちらの系列も 1 体ずつで、値は 1.0 をわずかに下回るものと上回るものに分かれ、本文とまとめがそれぞれ片方を採っています。本ページはどちらも採らず、200 ℃ と 400 ℃ だけを使います。 100 ℃ も同様で、§3.1 は受熱後伸び率と初期導入伸び率が「ほぼ同じ」としていますが、まとめは 100 ℃ 程度でも軸力が低下するとしています。そのため 100 ℃ も境界としては扱いません。
一緒に引用されがちなもう一つの 300 ℃ は、日本建築学会「建物の火害診断及び補修・補強方法 指針」の規定です。ナット増し締めによる補修は受熱温度 300 ℃ が上限で、 それを超える場合はボルトセットの取替えか溶接補強とされています。これは指針の規定で、この論文が測った境界ではありません。
冷却後に 60° 増し締め:軸力は戻るが、500 ℃ 以上では材料が変わっている
論文の後半は補修の検討です。400、500、600 ℃ のすべり試験体を冷却後、手動トルクレンチでナットを 60° 増し締めし、途中の 30° でも軸伸びを測っています。
| 受熱温度 | 冷却後の軸力 | 30° 増し締め | 60° 増し締め | 60° 後のすべり耐力 |
|---|---|---|---|---|
| 400 ℃ | 0.58 | 1.17 | 1.40 | 1.77 |
| 500 ℃ | 0.26 | 0.86 | 1.13 | 1.17 |
| 600 ℃ | 0.05 | 0.48 | 0.85 | 1.05 |
著者の見解は二段階です。建物内でボルトセットの取替えや溶接補強が難しい場合、受熱 400 ℃ 程度までなら増し締めによる補修も可能と考えられるとしています。 500 ℃ 以上では増し締めの効果は大きいものの、ボルトの機械的性質が変化しています。日本建築学会「構造材料の耐火性ガイドブック」を引き、受熱 400 ℃ の高力ボルトでは引張強さの低下は見られないものの、 500 ℃ からは降伏耐力と引張強さが 10% 程度低下するとしています。そのため 500 ℃ 以上で増し締め補修を選ぶには、強度低下を考慮しても保有耐力接合を満たすことの確認が前提で、 著者自身も「さらなる検討が必要」と書いています。ボルト自体の加熱後の強度については、当サイトのGE のセルフクリーニングオーブンは最高 471 °C、8.8 ボルトの最低焼戻し温度 425 °C を超えますをご覧ください。
バーナーを使う前後の判断手順
論文が示すのは受熱温度と残存軸力の対応で、ボルトの外し方ではありません。以下は当サイトが現場向けにまとめた手順で、論文で検証されたものではありません。
- 外すボルトと残すボルトを分けて考えます。外すボルトは冷却後に再使用しないので、残存軸力は問題になりません。注意するのは、同じフランジやブラケット上で炎や熱伝導を受けるのに今回は外さないボルトです。
- 炙るのは外す箇所だけにします。ベストアンサーが炙るのは雌ねじ側で、周囲をまとめて焼くわけではありません。範囲が狭いほど隣のボルトが熱を受ける機会も減るはずですが、これは当サイトの推論で、実測はありません。
- 隣のボルトが 200 ℃ を超えた可能性があれば、軸力が下がっている可能性を前提にします。示温ラベル、示温塗料、放射温度計などで確認し、測っていなければ悪いほうを想定します。論文の条件は F10T M20、接合部全体を 3 時間均一加熱で、バーナーの局所加熱では低下量が違う可能性があります。表 6 では 400 ℃ で設計軸力の 0.48 倍です。200 ℃ については上の換算の限界をご覧ください。
- 常温まで冷えてから軸力を扱います。論文の値はすべて冷却後の計測で、熱い状態の軸力は測っていません。
- 400 ℃ を超えた可能性があるボルトは、当サイトとしては新品への交換を勧めます。論文が検討した増し締め補修は、建物内でボルト交換や溶接が難しい場合の別の選択肢です。自動車や一般機械で直接交換できるなら、当サイトは交換を選びます。論文は自動車や機械の交換基準を示していません。交換するときは、論文が引く指針のとおりボルト・ナット・座金をセットで替えます。
- マーキングで判断しません。論文ではマークがずれていないのに軸力が落ちていました。論文の増し締めはナット回転角(60°)によるもので、規定トルクで締め直せば軸力が戻るかは検証されていません。判断がつかなければ交換します。
「炙ったボルトは捨てる」というベストアンサーの理由は「脆くなる」ことでした。この論文はじん性を測っていないので、当サイトは「脆くなる」を裏付けられません。論文自体も「一律に交換」という結論は出していません。 それでも当サイトが交換を勧めるのは、軸力低下が外観からわからず、自動車や機械では多くの場合そのまま交換できるからです。 加熱中に軸力が一時的に増減するのは別の問題(熱膨張差)で、当サイトの温度は初期締付け力を動かし、その向きはどちらが多く伸びるかで決まりますで扱っています。この論文はそこを研究していません。 強度区分と焼戻し温度の関係は強度区分は半分が温度であり、アークはそれを通り過ぎるをご覧ください。
このページで言えないこと
論文の加熱は電気炉で、目標温度付近に達してから 3 時間保持し、炉内でゆっくり冷却しています。試験体温度はボルト 1 本のナット部の熱電対で代表させ、3 時間保持で試験体内は十分に均一になったと著者は考えています。 バーナーは局所加熱で、加熱時間も温度分布も炉内とは違うため、両者の軸力低下をそのまま同一視することはできません。著者自身も、接合部内に温度勾配がある場合、実大接合部、トルシア形ボルトを今後の課題に挙げています。 論文が引く 1982 年の短時間加熱の研究は当サイトでは全文を読めておらず、引用していません。 試験は F10T M20 の 1 種類、接合部も 1 種類で、軸伸び試験体は各温度 1 体(ボルト 8 本)です。ボルト両端面は試験前に研磨されています。500 ℃ の組は残存軸力の変動係数が 93.9% で、600 ℃ の組には伸びの差を検出できないボルトがありました。強度区分 8.8・10.9 の自動車用ボルトやアルミの母材は含まれていません。 固着ボルトの外し方(浸透潤滑剤、打撃、熱でさびがはがれる効果)は論文の範囲外です。「軽く赤くなる」が何 ℃ かは、当サイトでは引用できる資料が見つからず換算していません。 300 ℃ と 100 ℃ の記述は論文内で食い違うため採用していません。残存/常温初期の比は当サイトが表 6 から割り算したもので、「設計値ちょうどで締めたボルトは 200 ℃ で設計値を下回りうる」は低下の割合が変わらないと仮定した、この比からの推論で、論文はそうした試験をしていません。 「バーナーを使う前後の判断手順」は当サイトの提案です。
この記事は手順 1、相手材を扱います。全体の順序は相手材、ねじ、頭部、駆動部、表面処理、書類で、これを崩すと微調整ではなく手直しになる理由はねじの決め方にあります。
よくある質問
バーナーで何 ℃ まで炙れば緩みますか?
本ページで引用した論文は外し方を研究しておらず、「何 ℃ で緩むか」は示していません。測っているのは、締め付けた F10T ボルトを加熱冷却した後の残存軸力で、200 ℃ では設計ボルト軸力以上、400 ℃ で 0.48 倍、500 ℃ 以上でほぼゼロです。ベストアンサーの「雌ねじ側を軽く赤くなる程度まで」は経験則で、対応する温度の出典は見つかりませんでした。
炙ったボルトは再使用できますか?
当サイトとしては、外したボルトは交換をお勧めします。論文が引く資料では、高力ボルトは受熱 500 ℃ から降伏耐力と引張強さが 10% 程度低下します。論文の試験体では 200 ℃ 以上で冷却後の残存軸力が下がっていました。一緒に熱を受けた周囲のボルトも、400 ℃ を超えた可能性があれば当サイトは交換を勧めます。論文では 400〜600 ℃ の試験体を冷却後にナットを 60° 増し締めし、軸力は設計値の 0.85〜1.40 倍まで戻りましたが、これは建築接合部・ナット回転角での結果です。規定トルクで締め直して足りるかは検証されておらず、判断がつかなければ交換してください。
加熱後にナットが回っていなければ、軸力は残っていますか?
そうとは限りません。論文では加熱冷却後も白線マークはすべての試験体でずれていませんでしたが、400 ℃ では軸力が設計値の 0.48 倍まで下がっていました。軸力低下は受熱による降伏点の低下とリラクゼーションによるもので、ナットが回る必要はありません。
論文のまとめには 300 ℃ 以下なら問題ないとありますが?
まとめ 1) はそう書いていますが、同じ論文の本文は 300 ℃ 以上で設計ボルト軸力を満たさないとしており、表 6 の 300 ℃ は 0.93 倍、表 8 は 1.01 倍です。記述が食い違うため、本ページは 200 ℃ と 400 ℃ だけを採用しています。
参考資料
- 韓錫鉉・尾崎文宣・多田健次・鈴木淳一(2022)—— 高力ボルト接合部の加熱冷却後のボルト軸力とすべり耐力評価、鋼構造論文集 29(115):13–24
- Yahoo!知恵袋(2017-06-04)—— ボルトが緩みません。バーナーで焼いて緩める方法があるというのですが…
- 日本建築学会(2015)—— 建物の火害診断及び補修・補強方法 指針・同解説(韓ほか 2022 からの孫引き。当サイトは原典未読)
- GE のセルフクリーニングオーブンは最高 471 °C、8.8 ボルトの最低焼戻し温度 425 °C を超えます
- 温度は初期締付け力を動かし、その向きはどちらが多く伸びるかで決まります
- 強度区分は半分が温度であり、アークはそれを通り過ぎる
論文は全文を当サイトで読んでいます。PDF の 4 ページは文字データが文字化けしていたため、表 1・3・5・6・8 の数値はページ画像から読み取りました。残存軸力÷常温初期軸力の比は表 6 の値を当サイトが割ったものです。火害診断指針と耐火性ガイドブックの内容は論文からの引用で、原典は読んでいません。「バーナーを使う前後の判断手順」は当サイトの提案で、論文では検証されていません。
お問い合わせ
火を受けたボルト、ナット、座金の交換品が必要な場合は、お見積りの際に寸法、強度区分、締付け方法をお知らせください。その条件に合わせて選択肢をご案内します。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com