 TIGERFASTENERS
排気マニホールドのフランジから排気漏れ、ボルトより先にマニホールドを疑う:高温で接触面圧に最も効くのは締め付けられている側のクリープ
2011 年 9 月、Yahoo!知恵袋に 180SX のオーナーから、エキマニとタービンの結合部のスタッドボルトが緩んで排気漏れしている、新品のボルトは買ったがどのロックタイトを使えばよいか、という質問がありました。ベストアンサーは「ねじ固定剤は熱に負ける」、別の回答は「ボルト自体が熱で伸びる」というもので、どちらもボルトの側の話です。北京理工大学の Hua、Ding、Qin が 2026 年に Materials に発表した論文は、ディーゼル機関の排気マニホールドをシリンダヘッドに締結するフランジを解析しました。シール部付近は約 500 °C で、シリンダヘッド・マニホールド・ボルトのクリープを個別に計算すると、ガスケットの接触面圧への影響はマニホールドが最大、ボルトが 2 番目でした。3 部品が同時にクリープすると、有限要素解析では約 750 時間で漏れ限界に達すると予測されています。読了まで約 9 分。
質問:緩んだスタッドボルトにはどのねじ固定剤がよいか
質問は 2011-09-21 の夕方に Yahoo!知恵袋へ投稿されたもので、当サイトが読んだ時点で閲覧 4,020 回、回答 7 件でした。 車は日産 180SX で、エキゾーストマニホールドとタービンの間のスタッドボルト(植込みボルト)が緩み、結合部から排気が漏れています。 新品のスタッドボルトは購入済みで、ねじ固定剤を塗って緩み止めにしたい、ロックタイトのどの品番が最適か、という内容です。
ベストアンサーの回答者は、180SX に乗っていたころにいろいろ試したそうです。ねじ固定剤は熱に負けて結局すぐ緩む、 緩み止め機能付きの異形ナットも時間の問題だった、と書いています。勧めているのは純正の回り止め座金をしっかり折り曲げること、 できればスタッドボルトとナットを新品にすること、そして S14 までの紙製ガスケットを S15 純正のメタルガスケットに替えることです(形状は同じ)。
ほかの回答もいくつかの立場に分かれました。エンジンの振動と排気熱でスタッドボルト自体が伸びるのでロックタイトは意味がない、 鋳物にステンレスのボルトを入れると熱で固着して抜けなくなる、という回答。ねじ固定剤は加熱すれば外れる設計なので高温部には使えない、 クロムモリブデン鋼のボルトにすり割り付きの緩み止めナットがよい、という回答。逆に、ソケットサイズ 12 のナットに替えてロックタイトを塗り、 高トルクで締めて回り止め座金は使わず、何十台作業しても緩んだことはない、という回答もありました。
当サイトが読めた回答は 6 件で(表示は 7 件、1 件は読めていません)、多くはボルト、ナット、回り止めに注目しています。ベストアンサーはメタルガスケットへの交換も勧めています。 読めた回答の中で、締め付けられているマニホールドが高温で少しずつ変形するかどうかに触れたものはありません。この記事はその部分を扱います。ただし最初にお断りすると、論文の対象は質問とは別の継手です。
論文の継手:ディーゼル機関のマニホールドとシリンダヘッド
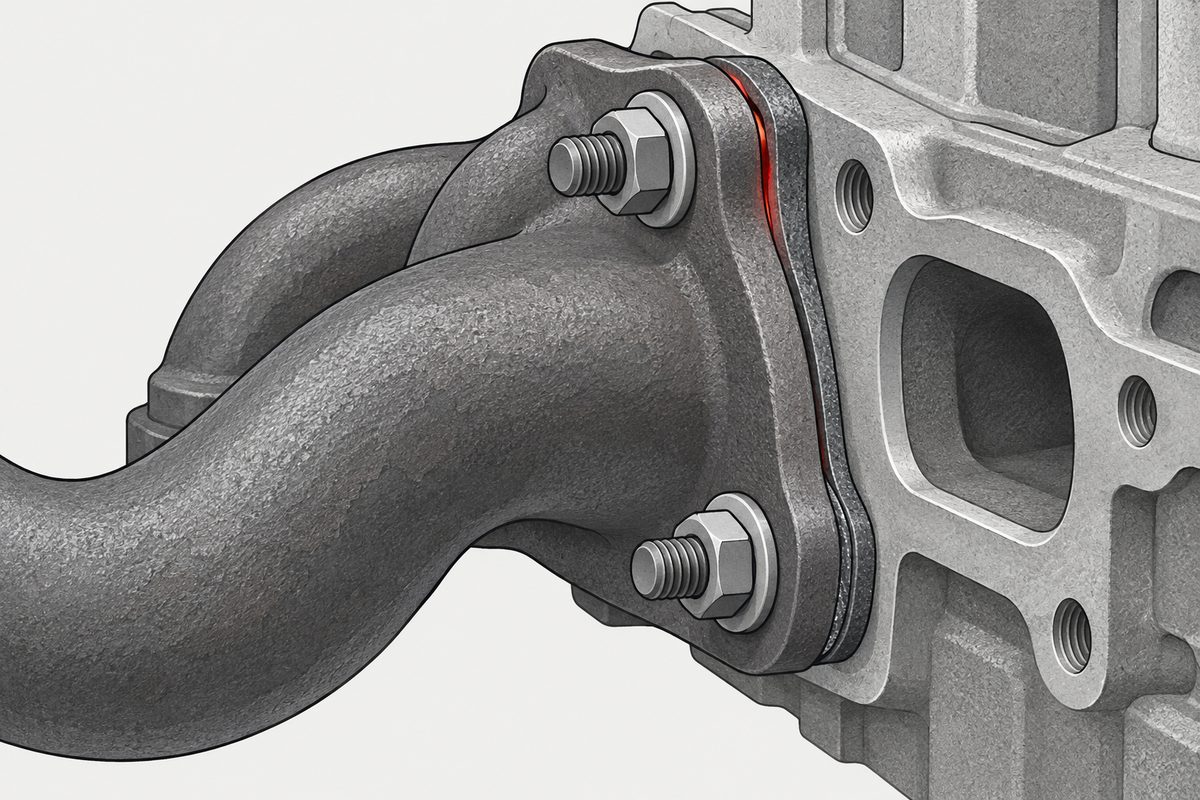
Hua らが解析したのは、大出力ディーゼル機関の排気マニホールド前端、つまりマニホールドをシリンダヘッドの排気ポートに締結するフランジです。 1 気筒あたり 1 組、ボルトは 2 本です。質問者の継手はガソリン機関のマニホールドとタービンのフランジで、 どちらも高温のボルト締結フランジですが、180SX にその時どのガスケットが付いていたかは質問に書かれていません。材料・寸法・温度・振動も異なります。 以下で借りるのは仕組みと評価手順であり、数値を 180SX に当てはめることはできません。
| 項目 | 内容 |
|---|---|
| シリンダヘッド | CV 黒鉛鋳鉄(CGI)、降伏強さ 常温 150 MPa・高温 125 MPa |
| 排気マニホールド | ZG35Cr25Ni20Si2(耐熱鋳鋼) |
| ボルト | 42CrMo、1 組 2 本、設計初期締付け力 1 本あたり 25,000 N |
| ガスケット | 5 層金属ガスケット:上下各 2 層の高ニッケル合金(各 0.1 mm)、中央 06Cr19Ni10 ステンレス鋼 1.6 mm。上下の表層に幅 2 mm の凸状ビード(シールリング) |
| 温度 | 定常熱解析、シールリング付近で約 500 °C(境界条件はメーカー提供、排気ポート 650 °C) |
| 内圧 | 排気管内壁に 0.5 MPa |
| 摩擦係数 | 接触面 0.19 |
論文が漏れの判定に使う指標は、ガスケットのシールリング上の最小接触面圧です。フランジ面がガスケットを押す力が最も弱い一点の値です。 初期締付け力そのものがシールするのではなく、それが生む接触面圧がシールします。
まず限界値を求める:500 °C の漏れ試験
ガスケットメーカーが最小シール面圧を示していなかったため、著者らは試験用フランジを製作して限界値を求めました。 厚さ、接触面の粗さ、フランジ材料、ガスケットは実機と同じです。手順は次のとおりです。小さなトルクでシール面を接触させてから 2~3 段階で目標値まで締め付け、 高温炉で毎分 5 °C 以下の速度で 500 °C まで昇温して断熱材で覆います。0.5 MPa の乾燥窒素を入れ、弁を閉じて 10 分間保持し、 圧力降下から求めた漏れ量が 0.77 mg·m⁻¹·s⁻¹ 以下かを確認します。不合格ならトルクを上げてやり直します。
| 試験 | 1 | 2 | 3 | 4 | 5 | 平均 |
|---|---|---|---|---|---|---|
| トルク(N·m) | 51.18 | 51.82 | 52.21 | 51.37 | 50.32 | 51.38 |
本文では各回と平均の差は 2% 未満とされていますが、当サイトで計算すると 5 回目の 50.32 は平均より 2.06% 低く、わずかに超えています。平均値自体は合計と一致します。 試験ボルトの呼び径は記載がなく、51.38 N·m を初期締付け力に換算した値も示されていないため、当サイトでも換算しません。
続いて有限要素モデルで、限界トルクを与えた試験フランジの接触面圧を計算すると、シールリングの最弱点は 16.2 MPa でした。 著者らはこれを、この試験条件(このガスケット、500 °C、0.5 MPa の窒素)での臨界比較値として使っており、本記事では漏れ限界と呼びます。後のクリープ解析でこの値まで下がったとき、著者らの表現は「漏れが起こり得る」です。
組立直後:19.0 MPa、限界との差は 2.8 MPa
実機モデルでボルト 1 本あたり 25,000 N を与えると、シールリング縁の最小接触面圧は常温で 19.7 MPa、500 °C で 19.0 MPa になります。 シールリングの長辺側は短辺側より接触面圧が低く、漏れは長辺側で起きやすいこと、これが実際の観察と一致することも著者らは述べています。 最弱点付近で実機と試験フランジを比べると、実機はシールリング幅全体で 16.2 MPa を上回っており、組立直後の状態は合格と判定されました。
当サイトで計算すると、19.0-16.2=2.8 MPa で、初期値の約 15% です。これは組立直後の名目上の面圧差で、モデル誤差や製造ばらつきは差し引いていません。 また、高温ではガスケット自体も柔らかくなります。500 °C の圧縮-復元曲線は傾きが小さく、負荷曲線と除荷曲線の開きが大きくなっており、 著者らはこれを圧縮剛性の低下と非弾性変形の増加とし、高温の接触面圧計算の精度に影響すると述べています。ガスケットの軟化だけで面圧がどれだけ下がるかは個別に計算されていません。なお、この 500 °C の曲線は 20 °C と 200 °C の実測で検証したモデルによる計算値で、直接測ったものではありません。
論文 Table 2 のメッシュ収束結果では、要素寸法 1 mm で最小接触面圧 19.0 MPa、0.5 mm で 19.7 MPa で、著者らは 1 mm を採用しています。 この 0.7 MPa の差は、常温と 500 °C の差(19.7 と 19.0)と同じ大きさで、表には温度の記載もありません。 試験フランジは別の有限要素モデルで計算されており、両モデルのメッシュ誤差が相殺されるかどうかは論文に示されていません。 そのため「昇温で接触面圧は 0.7 MPa しか下がらない」「組立直後は限界より 2.8 MPa 高い」という数値は、どちらも割り引いて読むことをお勧めします。
クリープ:3 部品を別々に計算すると、マニホールドが最大
組立直後に足りていても、接触面圧は時間とともに下がります。高温に長時間さらされると、接触部の弾性ひずみが少しずつ戻らないクリープひずみに置き換わり、 初期締付け力が緩和して接触面圧が下がり続けます。これは温度は初期締付け力を動かすで扱った熱膨張差とは別の現象です。 そちらは温度が戻れば初期締付け力も戻る弾性的な変化で、クリープは論文のいう「不可逆」なひずみです。
| 部品 | 材料 | 試験温度 | 出所 |
|---|---|---|---|
| シリンダヘッド | CGI | 400 °C(排気ポート付近の平均) | 本論文の試験、100~300 MPa の 5 水準 |
| 排気マニホールド | ZG35Cr25Ni20Si2 | 600 °C(マニホールドの平均) | 本論文の試験、100・150・200 MPa |
| ボルト | 42CrMo | 記載なし | 既往文献(Nechache & Bouzid 2007)から引用 |
| ガスケット | 高ニッケル合金、06Cr19Ni10 | 500 °C | 試験でクリープはごく小さく、モデルでは無視 |
著者らは各部品のクリープ構成式を一つの有限要素モデルに入れ、シリンダヘッドだけ、マニホールドだけ、ボルトだけをクリープさせた場合と、 3 部品が同時にクリープする場合について、シールリングの最小接触面圧の経時変化を計算しました。 影響の大きさはマニホールドが最大、ボルトが 2 番目、シリンダヘッドが最小でした。
理由として著者らが挙げているのは剛性と拘束です。マニホールドは剛性が低く、拘束されているのはフランジ部だけで、残りは張り出しています。 高温でクリープによる伸びと曲げが進み、それがフランジ面の接触面圧分布を直接変えます。シリンダヘッドは全体の剛性が高く、 底面はシリンダブロックに当たり、マニホールドのフランジとも接触しているため、クリープによる変形は限られます。 言い換えると、締め付けられている側が柔らかく、熱く、片側しか固定されていなければ、その部品自身の変形がガスケットの面圧を奪っていきます。論文のモデルではボルトははり要素で、ナットの戻り回転はありませんが、それでも面圧は下がっています。
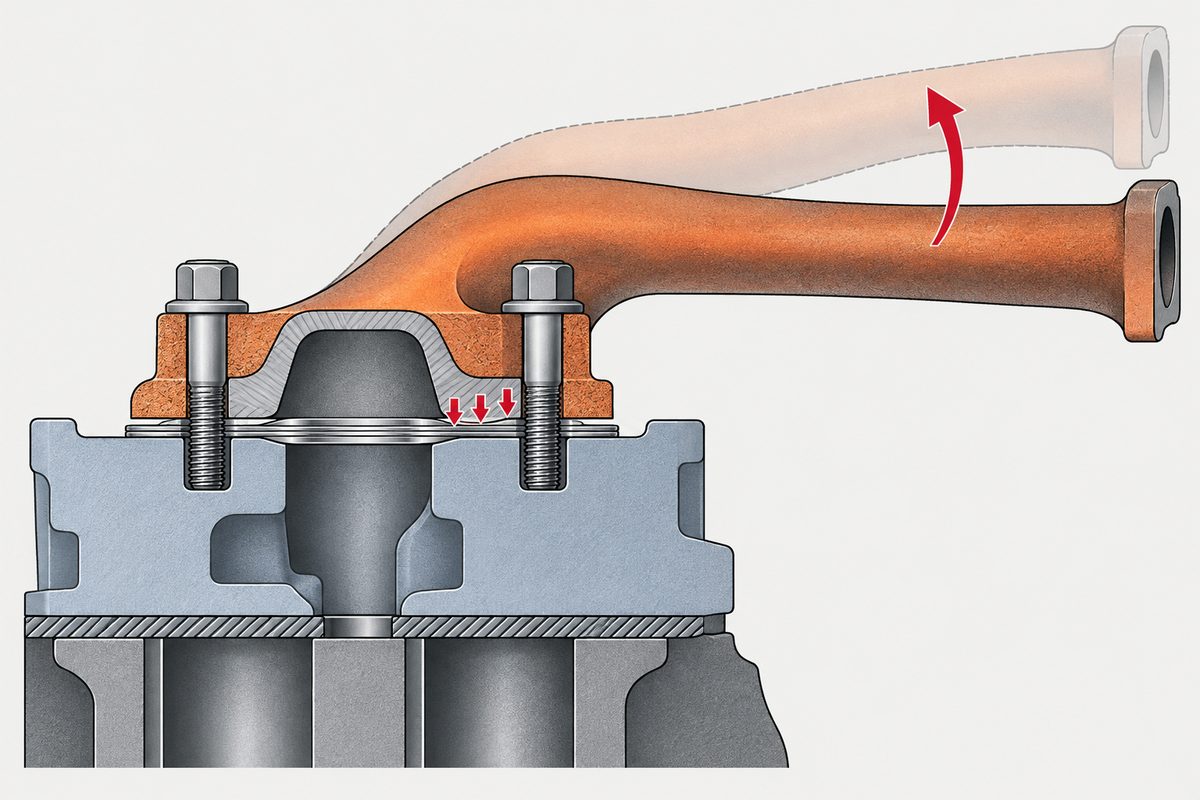
3 部品が同時にクリープする場合、約 750 時間の運転で最小接触面圧が 16.2 MPa の限界まで下がり、前端フランジで「漏れが起こり得る」と著者らは見積もっています。 750 時間は連続運転でおよそ 31 日です(当サイトの計算)。これは有限要素解析による予測で、実機で確かめた寿命ではありません。 各部品単独の場合に限界まで何時間かかるかは図に曲線がありますが、本文に数値がないため、当サイトでは読み取りません。
180SX に戻すと:借りられること、借りられないこと
借りられるのは一つの判断です。高温フランジの締付け力の低下は、ナットが戻り回転しなくても起こり、ボルト自身の伸びだけが原因とも限りません。 論文のモデルでは、締め付けられている部品のクリープが接触面圧を下げます。高温でのガスケットの剛性低下も、著者らは接触面圧の計算に影響するとしています。 当サイトの分け方では、ねじ固定剤や回り止め座金が対象にしているのはナットの戻り回転で、ナットが回っていないのに締付け力がなくなるのは別の種類の緩みであり、緩み止め部品では防げません。 区別の仕方はねじが緩む理由とねじ固定剤が直すのはどちらの緩みかにまとめています。
借りられないのは数値です。500 °C、19.0 MPa、16.2 MPa、750 時間はすべて、このディーゼル機関のフランジ、この 5 層金属ガスケット、定常高温、振動なしという条件のものです。 タービンフランジは温度が違い、タービン本体の重量や排気管からの力も加わります。自動車用エンジンでは冷熱の繰返しがあり、論文の定常条件とは異なります。いずれも論文では計算していません。
排気フランジの漏れを繰り返している場合の確認順を、当サイトで整理しました(当サイトの現場向けの提案で、Hua らの論文で検証された手順ではありません)。
1. 戻り回転か、回らずに緩んだかを分ける。締め直したら、ナットとフランジにまたがる合いマークを付けておきます。 次に漏れたとき、マークがずれていればナットの戻り回転で、回り止め座金や緩み止めナットが有効です。 マークがそろったまま漏れていれば、締付け力の低下の可能性が高く、ガスケットの損傷や別の漏れ経路も考えられます。緩み止め部品を替えても解決するとは限りません。
2. ボルト交換のときにフランジも見る。論文のモデルでは、接触面圧への影響が最も大きいのはマニホールドのクリープ変形でした。 実車のフランジが変形しているかどうかは論文では測っていません。当サイトとしては、外したときに直定規や定盤でフランジ面を確認することをお勧めします。 同じ箇所で漏れを繰り返すなら、原因はボルトではなく締め付けられている部品の側にあるかもしれない、と当サイトは推測しています。
3. ガスケットも変化する部品として扱う。論文の金属ガスケットは 500 °C で剛性が下がり、非弾性変形が増えます。 一度締め付けたガスケットはすでに圧縮されているので、当サイトでは新品への交換をお勧めします。紙製よりメタルが長持ちするというベストアンサーの指摘については、論文が比較していないため判断しません。
4. ねじ固定剤の耐熱はメーカー資料で確認する。「熱に負ける」という回答について、当サイトは具体的な品番の資料で確認していません。 使う場合はその品番の使用温度範囲をフランジの実際の温度と照らし合わせてください。耐えられたとしても、防げるのは 1. の戻り回転だけです。
5. ボルト自体も温度に見合ったものを。論文のボルトは 42CrMo で、クリープの影響は 2 番目でした。 一般的な 8.8 ボルトを高温に置いた場合については、セルフクリーニングオーブンと焼戻し温度で Król の試験を紹介しています。 M20-8.8 を 500 °C で 240 分保持すると、冷却後の引張強さは約 11% 低下しました。強度区分と焼戻し温度の関係は強度区分は半分が温度をご覧ください。
高温フランジを設計する方へ:この論文の手順
この論文の価値の半分は方法にあります。ガスケットメーカーが最小シール面圧を示していない場合、次の手順を流れの参考にできます。形状、ガスケット、気体、漏れ量要求が変われば、各手順はやり直しになります。
| 手順 | 内容 | 得られるもの |
|---|---|---|
| 1 | 定常熱解析 | フランジとガスケットの温度場 |
| 2 | ガスケットの圧縮-復元曲線を測定し、検証したモデルで使用温度まで外挿 | 高温でのガスケット剛性とヒステリシス |
| 3 | 使用温度・内圧で試験フランジの漏れ試験を行い、合格までトルクを上げる | 限界締付けトルク |
| 4 | 限界トルクでの試験フランジの接触面圧をモデルで計算 | 限界最小接触面圧(本論文 16.2 MPa) |
| 5 | 設計初期締付け力での実機の接触面圧を計算して比較 | 組立直後の余裕(本論文 19.0 対 16.2) |
| 6 | 各部品材料のクリープ構成式を用意し、モデルで時間を進める(本論文はシリンダヘッドとマニホールドを実測、ボルトは文献から引用) | 接触面圧が限界に達するまでの時間(本論文 約 750 h) |
当サイトの考えでは、設計で見るべき数値は手順 6 の結果です。組立直後の余裕 15% は小さくないように見えますが、クリープを入れるとこのモデルでは連続運転約 1 か月で使い切ります。 手順 5 までで合格とした判断は組立直後にしか成り立たないことを、論文自身の結果が示しています。 また、クリープの順位は対策の優先度を示唆します。この事例では、マニホールドのフランジ周りの剛性や拘束を高めるほうが、より強いボルトに替えるより接触面圧への効果が大きい可能性があります。 これは順位から当サイトが推した方向で、論文は設計変更の比較をしていません。
このページでは結論を出せないこと
論文の対象はディーゼル機関の排気マニホールドとシリンダヘッドのフランジで、タービンフランジでもガソリン車でもありません。180SX の継手がどれだけで漏れるかの数値は、このページにはありません。 750 時間は 3 部品同時クリープの有限要素予測で、実機や台上での寿命試験ではありません。著者らは定常高温のみを計算したと明記しており、エンジン振動、過渡的な冷熱サイクル、製造公差は含まれていません。 実車の冷熱サイクルで漏れが早まるか遅くなるかについて、論文に答えはありません。クリープ構成式は Norton–Bailey の定常クリープ段階だけで、遷移クリープと破断段階は含みません。 ガスケット材料の 500 °C でのクリープは試験で小さかったため無視されており、それが 750 時間の予測にどれだけ影響するかの解析はありません。ボルトのクリープ構成式は既往文献からの引用で、この 42CrMo の実測ではありません。 500 °C のガスケット曲線はモデルの計算値です。16.2 MPa はこの 5 層金属ガスケット、0.5 MPa の窒素、0.77 mg·m⁻¹·s⁻¹ の漏れ量要求に限った値です。 論文は増し締めを解析していないため、定期的な増し締めで接触面圧がどこまで戻るかについて、当サイトは結論を出しません。 紙製とメタルガスケットの耐久性、ねじ固定剤が何度で効かなくなるか、ステンレスの植込みボルトが鋳物の中で固着するかは論文で扱われておらず、全文を読める資料も見つからなかったため、いずれも結論を出しません。
この記事は手順 1、相手材を扱います。全体の順序は相手材、ねじ、頭部、駆動部、表面処理、書類で、これを崩すと微調整ではなく手直しになる理由はねじの決め方にあります。
よくある質問
排気マニホールドのボルトを締め直しても排気漏れするのはなぜですか?
可能性の一つは、ナットが回っていないのに締付け力が失われることです。Hua ら(2026)はディーゼル機関のマニホールドとシリンダヘッドのフランジを解析し、500 °C 付近ではガスケットの接触面圧に最も影響するのがマニホールド自身のクリープ変形で、次がボルト、シリンダヘッドは最小であることを示しました。高温でのガスケットの剛性低下も、著者らは接触面圧に影響するとしています。
排気マニホールドのボルトにねじ固定剤は効きますか?
ねじ固定剤が防ぐのはナットの戻り回転です。漏れの原因が締め付けられた部品のクリープやガスケットの軟化による締付け力の低下なら、ナットは回っていないので効果がありません。当サイトとしては、ナットとフランジに合いマークを付け、次に漏れたときにずれているかを見てから判断することをお勧めします。ねじ固定剤の耐熱は品番ごとのメーカー資料で確認してください。
750 時間は排気マニホールドガスケットの寿命ですか?
いいえ。750 時間は、このディーゼル機関のフランジで定常高温のもと、シリンダヘッド・マニホールド・ボルトが同時にクリープした場合に、最小接触面圧が漏れ限界 16.2 MPa まで下がる時間の有限要素予測です。振動、冷熱サイクル、製造公差は含まれず、タービンフランジや他のエンジンには当てはまりません。
高温フランジのシールが十分かどうかはどう確かめますか?
論文の方法では、使用温度・内圧で試験フランジの漏れ試験を行って限界締付けトルクを求め、有限要素解析で限界最小接触面圧に換算して実機と比較します。最後に各部品のクリープ構成式を入れて、接触面圧が限界に達するまでの時間を計算します。組立直後の比較だけでは時間の要素が見えません。
参考資料
- Hua, Q., Ding, J., Qin, W.(2026)— Sealing Performance Analysis for the Flange Joint at the Front End of a High-Power Diesel Engine Exhaust Manifold、Materials 19(18):3830(オープンアクセス、CC BY)
- 同論文の Europe PMC 全文(PMC13608882)
- Yahoo!知恵袋(2011-09-21)— エキマニ⇔タービンを付けるスタッドボルトの緩み止めには?(質問と回答 7 件)
- 温度は初期締付け力を動かし、その向きはどちらが多く伸びるかで決まります
- ねじが緩む理由:一つの語に、別々の二つのことが入っています
- ねじ固定剤が直すのはどちらの緩みか:二つの壊れ方のうち一つだけ
- GE のセルフクリーニングオーブンは最高 471 °C、8.8 ボルトの最低焼戻し温度を超えます
- 強度区分は半分が温度であり、アークはそれを通り過ぎる
論文の全文は Europe PMC で読み、材料、温度、接触面圧、Table 3 のトルク、クリープの結論は原文どおりです。19.0-16.2=2.8 MPa、約 15%、750 時間≒31 日、5 回目の試験の平均からの偏差 2.06% は当サイトの計算です。Fig. 13 の曲線の数値はテキストでは読めないため転記していません。質問と回答は当サイトがページ原文を読み、引用は要約または短い引用です。
お問い合わせ
高温フランジ用のボルトや植込みボルトのお見積りでは、フランジ材料、ガスケットの種類、使用温度、1 回あたりの運転時間をお知らせください。条件に合わせて選択肢をご提案します。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com