 TIGERFASTENERS
3D プリントのボスにタッピンねじを締める:引抜き力は射出成形品の 7〜8 割
Yahoo!知恵袋に、3D プリンターで作った部品を M3 ねじで固定したいが「クルクル空回りするだけ」という質問がありました。穴は 3.5 mm で設計されていました。空回りの理由は穴がねじより大きいことで、ここまではすぐ答えが出ます。では穴を正しく作ったとき、造形品はどこまで持つのでしょうか。Paderborn 大学の Moritzer と Held は 2023 年、PA12 のボスを FDM と SLS で 3 方向に造形し、射出成形品と比べました。引抜き力は射出成形品の 70〜80% で、造形方向の差は小さいものでした。ボス全体に荷重をかけると、FDM の 0° は 50〜60% まで下がり、層と層の間ではく離しました。読了まで約 9 分です。
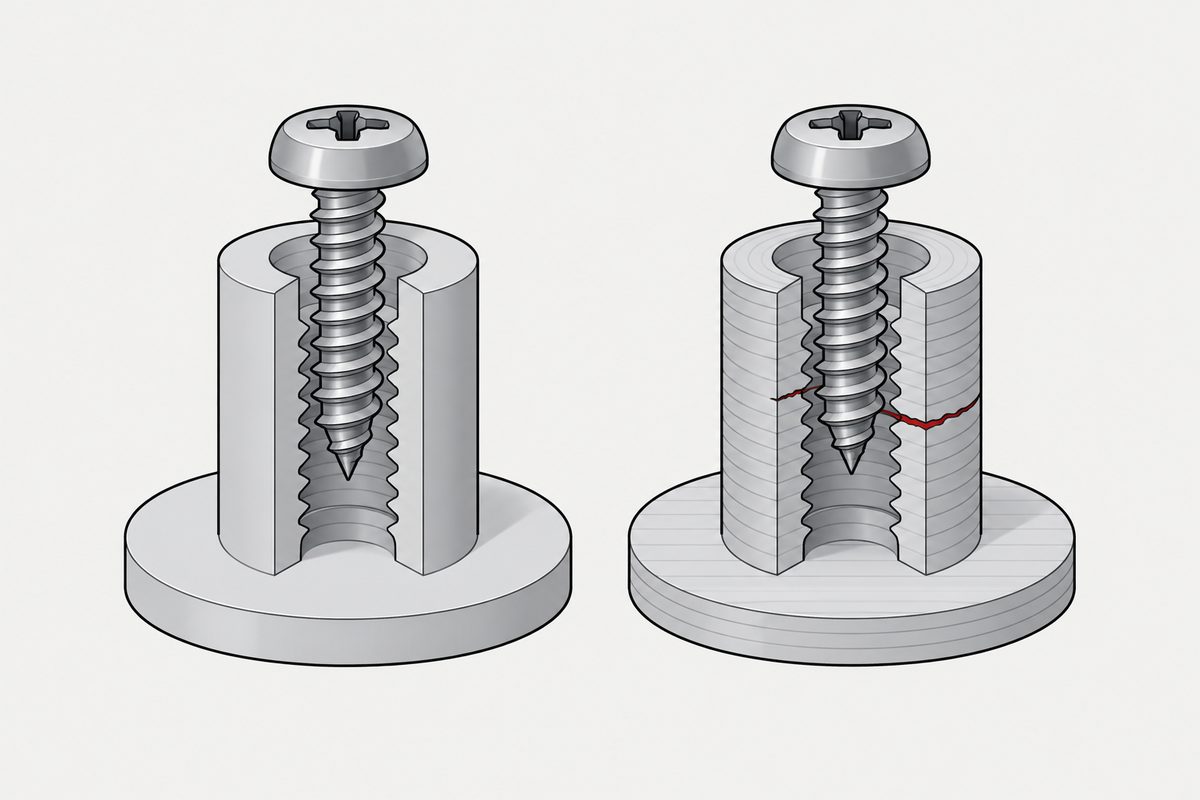
3.5 mm の穴と M3 ねじ
2026 年 6 月 9 日、Yahoo!知恵袋の DIY カテゴリに、3D プリンターで作った部品を M3 ねじで止めたいという質問が投稿されました。 ねじ穴は 3.5 mm で一番下まで貫通させてあり、ねじは空回りするだけだったそうです。
7 件の回答のうち一つは、M3 の外径は約 3 mm なので 3.5 mm の穴では空回りして当然で、M3 なら 2.5 mm 程度の穴にすべきだと指摘しています。 ほかには、インサートナットの熱圧入、側面にナットを入れるポケットを設ける、M4 とタップでめねじを立てる、木ねじと φ2 程度の下穴にする、といった提案が並びました。 ベストアンサーは、普通に造形した FDM 品は中が空洞なのでねじが効かず、インフィルがすき間だらけだとインサートナットも効かない、と補足しています。
2014 年にも、M2〜M3 のねじ穴をどう作るかという質問がありました。めねじをそのまま造形するのは難しそうで、タップ立ては強度が心配だという内容です。 ベストアンサー(MakerBot、ABS)は、プリンターの精度が悪く穴が小さくなりがちなので M3 なら 4 mm の穴をあけてねじ込む、 穴は造形時にあけておけばシェルが付くので、ねじ穴の強度もそれなりに出るはずだ、と答えています(後からあけた穴と比べたわけではありません)。質問者は 2.5 mm の穴に M2.6 をねじ込み、強度は十分だったと報告しました。
二つの質問からわかる論点は二つあります。一つは穴径で、設計値と造形後の寸法が違うことがあり、2014 年の回答者はその原因をプリンターの精度に求めています。 もう一つは誰も答えていない問いで、穴が正しくても造形品にねじを直接締めたとき、射出成形品と比べてどれだけ弱いのか、造形方向で変わるのか、という点です。 後者を正面から測った論文があります。
試験の条件
Moritzer と Held は、ドイツ Paderborn 大学のプラスチック技術研究室(KTP)で、産業共同研究プロジェクト IGF 21.902N としてこの試験を行いました。 射出成形した熱可塑性樹脂部品へのダイレクトねじ締結(ねじ自身がめねじを成形する締結)には DVS 2241 という指針がありますが、造形品向けの推奨はありません。 同研究室が以前に行った FDM の ABS ボスの試験でも、指針をそのまま当てはめられないことが見えていました。
| 項目 | 条件 |
|---|---|
| 材料 | 非強化 PA12。ISO 291/ISO 1110 による促進状態調節(23 °C、50% RH) |
| 造形法 | 材料押出(FDM)、粉末床溶融結合(SLS)。比較対象は射出成形品 |
| 造形方向 | 0°、45°、90° |
| ねじ | Arnold REMFORM II HS、EJOT EVO PT(樹脂用タッピンねじ 2 種) |
| 呼び径 | 主試験 6 mm、比較試験 5 mm と 4 mm |
| 設備 | Desoutter ERS12 ナットランナー(最大 12 N·m)、Zwick Roell 万能試験機 |
ボス寸法は DVS 2241 の推奨に従い、確実に締結できるよう下限側の値を選んでいます。DVS 2241 はもともと射出成形品向けの指針で、論文は比較の基準として使っただけで、造形ボスに適した寸法かどうかは検証していません。各寸法はねじの呼び径 d1 の倍数で決まります。
| 項目 | DVS 2241 推奨 | 論文の採用値 | d1 = 3 mm の場合(当サイト計算) |
|---|---|---|---|
| 下穴径 | (0.8〜0.9) × d1 | 0.9 × d1 | 2.4〜2.7 mm |
| ねじ込み長さ | ≥ 2 × d1 | 2.5 × d1 | ≥ 6 mm |
| ボス外径 | ≥ 2 × d1 | 2 × d1 | ≥ 6 mm |
| 穴口の逃げ深さ | ≈ 0.4 × d1 | 0.4 × d1 | 約 1.2 mm |
知恵袋の 3.5 mm は 3 mm の 1.17 倍で、ねじより大きい穴です。この M3 ねじには、めねじを成形するために押しのける材料がありません。 回答にあった 2.5 mm は 0.8〜0.9 倍の範囲に入ります。ただしこの表は樹脂用タッピンねじのためのもので、ねじ山の角度はメートルねじより狭く(論文では 30° 以下、メートルねじは 60°)、 M3 の小ねじをこの下穴にねじ込む使い方は試験の範囲外です。
荷重のかけ方が二通り、結果も二通り
論文は強度を二通りに測っています。引抜き力はボスの端面を押さえてねじを引き抜く試験で、荷重は成形されためねじに集中し、ボス本体はほとんど負荷を受けません。 部品強度はボス根元のフランジから荷重をかける試験で、ボス全体と層間の接合が引張を受けます。
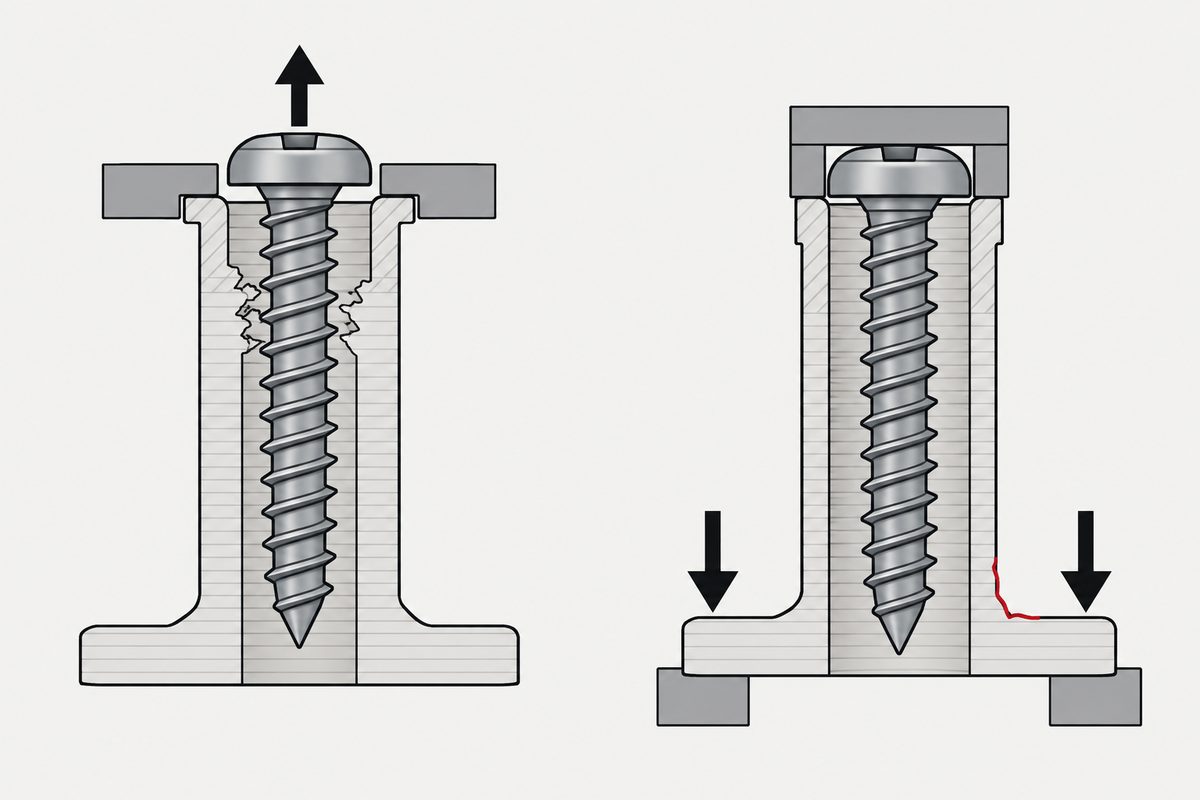
| 試験 | FDM | SLS | 破壊形態 |
|---|---|---|---|
| 引抜き力 | 約 70〜80%、方向差は小さい | 約 70〜80%、方向差は小さい | すべてめねじの引抜け、ボスは健全 |
| 部品強度 90° | 約 70〜80% | 約 70〜80%、方向差は小さい | FDM は通常の破断、SLS は全方向で通常の破断 |
| 部品強度 45° | 両者の中間 | FDM は層間はく離 | |
| 部品強度 0° | 約 50〜60% | FDM は層間はく離 |
引抜き力が方向にほとんど左右されない理由として、論文はねじ山の形を挙げています。らせん状のねじ山は成形時に材料を層の境界を越えて押しのけ、一巻きが複数の層にまたがるため、特定の一層だけがはがれることがない、という説明です。 これは著者が示した一つの解釈で、別途測定したものではありません。
部品強度では様子が変わります。FDM の 0° ボスは射出成形品の 50〜60% にとどまり、層と層の間ではく離しました。破壊はおもにボスの筒部とフランジの境目で起きています。 論文はこの境目を今後の形状改良で補強すべき箇所としていますが、補強後の結果はこの論文には含まれていません。
0° と 90° の違いは層の向き
論文の定義では、0° のボスは層の面が荷重方向に直交するため、はく離が起こり得ます。90° のボスは層の面が荷重方向と平行で、論文ははく離は起きないとしています。45° はその中間です。 ここでの荷重方向はねじの軸方向です。
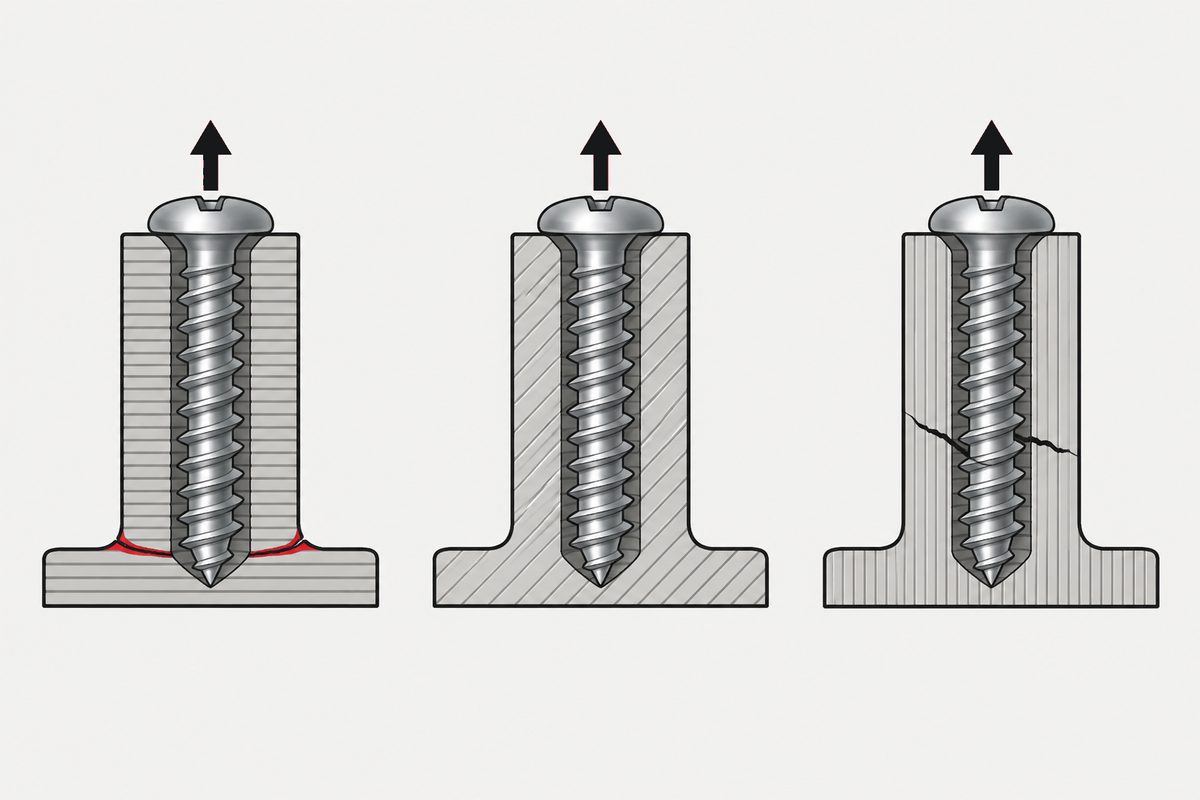
卓上機の言い方に置き換えると(論文の文章による定義から当サイトが読み取ったもので、論文の方向図そのものは読めていません)、ボスをプラットフォームに立てて造形し、層がねじ軸に直交して積み上がるのが 0° です。 ボスを寝かせて造形し、層がねじ軸の方向に伸びるのが 90° です。
SLS で方向差が出ない理由について、論文は次のように述べています。FDM は押し出した線材で層がはっきり分かれ、層同士がはがれ得る。SLS は粉末を焼結するため層の区別がほとんどつかず、等方的に近い。 著者は結論を、強度低下は方向だけでなく造形法ごとの異方性の程度にもよる、と修正しています。
締付けトルクは約 2 割低い:造形ボスは早く締め過ぎになる
ダイレクトねじ締結には二つのトルクがあります。ねじ頭が座面に着いたときのねじ込みトルク TS と、さらに回してボスの割れ、ねじ山のせん断、ねじの破断が起きたときの破壊トルク TO です。 DVS 2241 は締付けトルクをその間にとり、TT = TS + (1/3〜1/2) × (TO − TS) とします。この論文は 1/2 を採用し、主試験は 5 回、比較試験は 3 回の平均から求めています。
| ねじ | 方向 | FDM | SLS | 射出成形 |
|---|---|---|---|---|
| REMFORM II HS | 90° | 5.00 | 4.43 | 6.38 |
| 45° | 5.16 | 4.34 | ||
| 0° | 5.21 | 4.33 | ||
| EVO PT | 90° | 4.24 | 4.93 | 6.77 |
| 45° | 4.26 | 4.34 | ||
| 0° | 4.50 | 3.87 | ||
| 射出成形品比 | REMFORM 78〜82%、EVO PT 63〜66% | REMFORM 68〜69%、EVO PT 57〜73% | 100% | |
論文は造形ボスの締付けトルクを「約 20% 低い」とまとめ、同じ設定では造形ボスのほうが早く締め過ぎになると結論しています。 当サイトで表全体(5 mm、4 mm を含む)を比率に直すと、個々の条件は 56% から 99% まで散らばっていました。 「約 2 割」は著者のまとめで、算術平均ではありません。当サイトが 36 個の比率を単純平均すると射出成形品の約 73% でした。一律に 8 掛けしてよいという意味ではありません。方向間の差は小さく、0° が最も高いことが多くなっています。
高温では差が縮み、低温では開く
射出成形品は予想どおり 70 °C で弱くなり、−40 °C で強くなりました。造形ボスはそうなりません。70 °C では FDM ボスの引抜き力は射出成形品の 80〜100%、部品強度は 80〜110% で、射出成形品を上回った点もあります。 −40 °C では差が開きます。論文の原文は「a deviation of 60 % -70 %」で、当サイトは文脈から SLS ボスの引抜き力が射出成形品の約 60〜70% と読みましたが、差そのものを指している可能性も文面からは否定できず、図の数値は読めていません。論文がはっきり述べているのは、造形ボスは低温で射出成形品のようには強くならず、引抜き力はむしろ下がったという点です。
著者は、造形品の層間はおもに表面の拡散で結合しており、高温では拡散が進んで層間が持ちこたえやすくなる、低温では材料がぜい化し、多孔質で異方的な組織の切欠きに応力が集中して強度の伸びが打ち消される、と推定しています。論文の表現は「is assumed」です。
試験の範囲にも注意が必要です。70 °C の引抜き力の図は FDM と射出成形品だけ、−40 °C の引抜き力の図は SLS と射出成形品だけで、すべての組合せを測ったわけではありません。
設計と組立での判断
- 下穴はねじより小さくします。 樹脂用タッピンねじの下穴は、DVS 2241 ではねじ径の 0.8〜0.9 倍で、3 mm のねじなら 2.4〜2.7 mm です。 メートルねじの小ねじを使う場合、回答に挙がっていたのはタップ立て、インサートの熱圧入、側面のナットポケット、長いバカ穴とナットの組合せで、いずれもこの論文では試験されていません。
- CAD の値ではなく、造形後の穴を測ります。 知恵袋の二つの質問の回答者はどちらも、造形後の穴が設計値と違うことに触れていて、2014 年の回答者はそのため M3 の穴を 4 mm で設計していました。 回答で原因として挙がっていたのはプリンターの精度です。ずれの量について当サイトにはデータがなく、試験片を一つ造形して測るほうが確実です。
- ボスの肉を確保します。 DVS 2241 の射出成形品向けの推奨は、ねじ込み長さがねじ径の 2 倍以上、ボス外径も 2 倍以上で、論文の造形ボスもこれに従っています。出発点であって、造形ボスの下限として検証された値ではありません。ベストアンサーの指摘どおり、インフィルが粗いとねじの周りに押しのける材料がありません。 論文はインフィル率や積層ピッチを報告していないため、当サイトも数値は示しません。
- 部品全体に荷重がかかるなら、FDM のボスは寝かせて造形します。 ねじを引き抜く方向の荷重だけなら方向の影響は小さいものの、ボスを通じて部品本体に荷重が伝わる場合(部品がねじで吊られる場合など)、立てて造形した 0° は論文で 50〜60%、寝かせた 90° は 70〜80% でした。PA12 と論文のボス形状・ねじでの結果なので、材料や造形条件が違えば改めて確かめてください。 論文の SLS ボスでは方向の差はほぼありませんでした。
- ナットランナーのトルク上限は造形ボスで決め直します。 射出成形品の設定を流用せず、実際に造形したボスで何本か破壊まで締め、ねじ込みトルクと破壊トルクから TS + (1/3〜1/2)(TO − TS) で締付けトルクを求めます。 造形ボスの窓は射出成形品より低い位置にあり、ねじの種類と造形法でも変わります。 タッピンねじの締付けトルクの数値がどこから来るかはタッピンねじの締付けトルクの規格で扱っています。
- 低温で使う部品に常温のデータを当てはめないでください。 論文では −40 °C で射出成形品は強くなり、SLS ボスの引抜き力は強くならず、差が開きました(原文は「a deviation of 60–70%」で、当サイトは射出成形品の約 60〜70% と読んでいます)。
インサートの下穴と押しのけられる樹脂の行き先はインサートは体積を押しのける、 めねじを直接造形する場合のすきまはねじの許容差は積層一層のおよそ八分の一、 射出成形ボスのフープ応力、ねじ山の角度、応力緩和は樹脂にねじを締める:先に壊れるのはボスをご覧ください。
このページから言えないこと
試験したのは非強化 PA12 だけで、PLA、PETG、ABS にそのまま当てはめることはできません。ねじは呼び径 4〜6 mm の樹脂用タッピンねじ 2 種で、M3 の小ねじ、より細いねじ、インサート、タップ立ては試験に含まれていません。 FDM のインフィル率、積層ピッチ、ノズル温度は報告されておらず、70〜80% はその造形条件での結果であって、造形品に一律に掛ける低減係数ではありません。 温度の影響と方向差の仕組みの説明は著者の推定です。当サイトが読んだのは Research Square のプレプリントで、学術誌版(Welding in the World)の本文は読めていません。数値に修正があれば学術誌版が優先します。 DVS 2241 の原文も読んでおらず、ボス寸法は論文の Table 1 から引いています。この寸法は論文では比較の基準で、造形ボスの設計基準として検証されたものではありません。 温度試験は論文のいう「例示的」な試験で、引抜き力は 70 °C では FDM だけ、−40 °C では SLS だけです。 強度試験の試験数とばらつきは示されておらず、本文の「significant」が統計的検定を意味するとは限りません。PA12 の銘柄、プリンター、多くの造形条件も書かれておらず、再現は容易ではありません。
この記事は手順 1、相手材を扱います。全体の順序は相手材、ねじ、頭部、駆動部、表面処理、書類で、これを崩すと微調整ではなく手直しになる理由はねじの決め方にあります。
よくある質問
3D プリント品の 3.5 mm の穴に M3 ねじが効かないのはなぜですか?
穴がねじより大きいからです。M3 の外径は約 3 mm で、3.5 mm の穴にはめねじを成形する材料がありません。樹脂用タッピンねじの下穴は、DVS 2241 ではねじ径の 0.8〜0.9 倍(Moritzer・Held 2023 の Table 1 による)で、3 mm のねじなら 2.4〜2.7 mm です。造形後の穴径は別に測る必要があります。
造形品にタッピンねじを直接締めると、射出成形品よりどれだけ弱くなりますか?
Moritzer・Held の 2023 年の PA12 試験では、ねじの引抜き力は FDM、SLS とも射出成形品の約 70〜80% で、造形方向の影響は小さいものでした。ボス全体に荷重をかけると、FDM で立てて造形した 0° は 50〜60% に下がり、層間ではく離しました。寝かせた 90° は 70〜80% です。
ボスはどの向きで造形すればよいですか?
荷重の経路によります。ねじを引き抜く方向だけなら差は小さく、ボスを通じて部品に荷重が伝わるなら、論文の PA12 の FDM ボスでは、寝かせて(層がねじ軸と平行になるように)造形したほうが強くなりました。材料、形状、造形条件が違えば別途確認が必要です。この置き方との対応は、論文の 0°/90° の定義から当サイトが読み取ったものです。論文の SLS ボスでは方向差はほとんどありませんでした。
造形ボスの締付けトルクは射出成形品と同じでよいですか?
同じにはできません。論文では造形ボスの締付けトルクは約 20% 低く、条件ごとに射出成形品の 56〜99% と散らばっていました。実際の造形ボスでねじ込みトルクと破壊トルクを測り、その間の 1/3〜1/2 の位置に設定してください。
参考資料
- Moritzer, Held(2023)— Characterization of additively manufactured parts for direct screwing、Research Square プレプリント、CC BY 4.0(当サイトが読んだ版)
- 同論文の学術誌版:Welding in the World 67(12): 2835–2847(2023)
- Yahoo!知恵袋(2026-06-09)— 3D プリント品の 3.5 mm の穴で M3 ねじが空回りする。本稿の出発点と 7 件の回答
- Yahoo!知恵袋(2014-05-31)— 3D プリンター成形品のネジ穴(M2〜M3)
- DVS 2241-1(2017)Direktverschraubung von Bauteilen aus thermoplastischen Kunststoffen — 原文は未読。ボス寸法は上記論文の Table 1 から引用
- 樹脂にねじを締める:先に壊れるのはボスであって、ねじではありません
論文(プレプリント)は全文を読み、試験条件、ボス寸法、締付けトルク、強度比は原文どおりです。造形品と射出成形品のトルク比、d1 = 3 mm を代入した寸法、0°/90° と立て置き/寝かせ置きの対応は当サイトの計算と解釈です。知恵袋の二つの投稿は 2026-10-05 に全文を読みました。
お問い合わせ
3D プリント品や樹脂部品にねじを直接締める場合は、材料、造形法(FDM、SLS、射出成形)、ボスの下穴径と外径、ねじにかかる荷重の向きを引合いにお書きください。それに合わせてねじの種類と長さをご提案します。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com