 TIGERFASTENERS
カラーボックスを電動ドライバーで組むとねじ山はなめるのか:あるパーティクルボードでは着座からねじ山破壊まで 2.5〜4.2 倍
2017 年 11 月、Yahoo!知恵袋に、扉付きのカラーボックスを買う予定だが電動ドライバーを持っていない、普通のドライバーで組み立てられるか、という質問がありました。回答はどれも手回しで十分というもので、うち 2 件が電動の危険に触れています。1 件は、力が強く調整しづらいので破損させることが多いと書き、もう 1 件は、トルクの高い電動ドライバーではねじ頭や木材側のねじ山を潰す可能性があるとしています。どの程度で強すぎるのかは、誰も書いていません。Tor ら(2019)は厚さ 18 mm のパーティクルボードで二つのトルクを測りました。ねじ頭が板面に着座した瞬間と、さらに締めてねじ山が削り取られる瞬間です。前者は平均 0.87〜1.70 N·m、後者は 2.71〜5.21 N·m で、同じ条件どうしの比は 2.5〜4.2 倍でした。この幅をどう測ったか、何で広がり何で狭まるか、論文が測っていないことは何かを順に示します。読了まで約 11 分。
質問:電動ドライバーがなくても組み立てられるか
質問は Yahoo!知恵袋の「収納」カテゴリで、ページの日時は 2017-11-25 の夜、閲覧は 1,193 回です。 収納に困っていて、写真のような扉付きのカラーボックスを買う予定だが、電動ドライバーがない、「ごく普通のドライバー」でも組めるか、という内容でした。
回答 5 件はいずれも「組める」です。ベストアンサーは通常のドライバーで十分、100 円ショップのものでよいとしています。 別の回答は、電動だと力が強く調整しづらく、破損させることが多い、手回しでやるべきものだと書いています。 もう一件は、日曜大工で使う電動ドライバーは手で回す手間を省くためや下穴のない所にねじを打ち込むためのもので、トルクの高いものでは頭を潰したり木材側のねじ山を潰したりするおそれがある、としています。
「電動だと壊す」は経験から来る感覚です。足りないのは目盛りで、着座にどれだけのトルクが要り、どれだけ超えると壊れるのか、その間がどれだけ広いのかが書かれていません。 このページはその幅を扱います。分解・再組立てや、長い木ねじと太い木ねじのどちらに替えるかについては カラーボックスを組み直したらねじが効かないで扱ったので、ここでは繰り返しません。
パーティクルボードへのねじ込みは、トルクが三つの段階をたどる
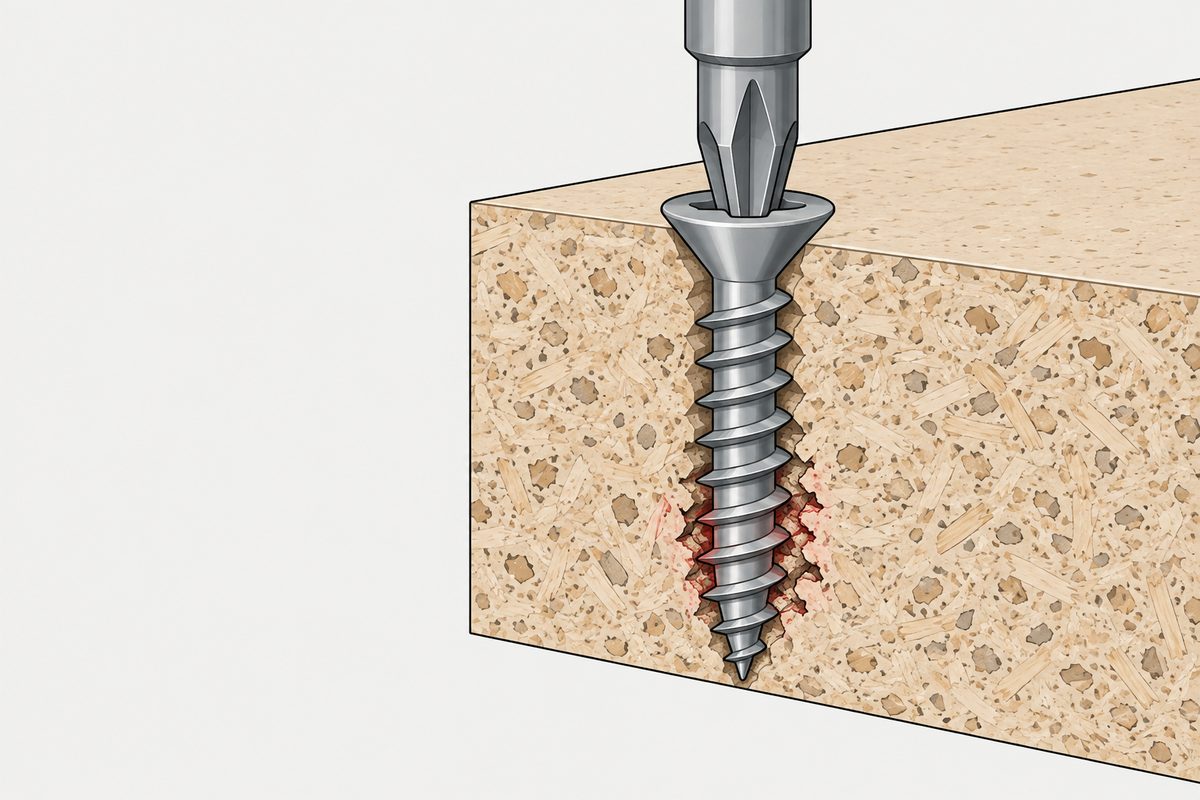
Tor らはねじ込み中のトルクを時間に対して記録し、曲線を三つの段階に分けています。第 1 段階では、ねじが板にねじ山を形成しながら摩擦に打ち勝ち、トルクはゆっくり上がります。 ねじ頭が表面に完全に接したときのトルクを着座トルク(seating torque、SET)と呼びます。第 2 段階は締付けで、トルクは SET から急に立ち上がります。 第 3 段階では、最大値を過ぎたトルクが急落します。この最大値がストリップトルク(stripping torque、STT)で、急落は形成したばかりのめねじがねじに削り取られるためです。
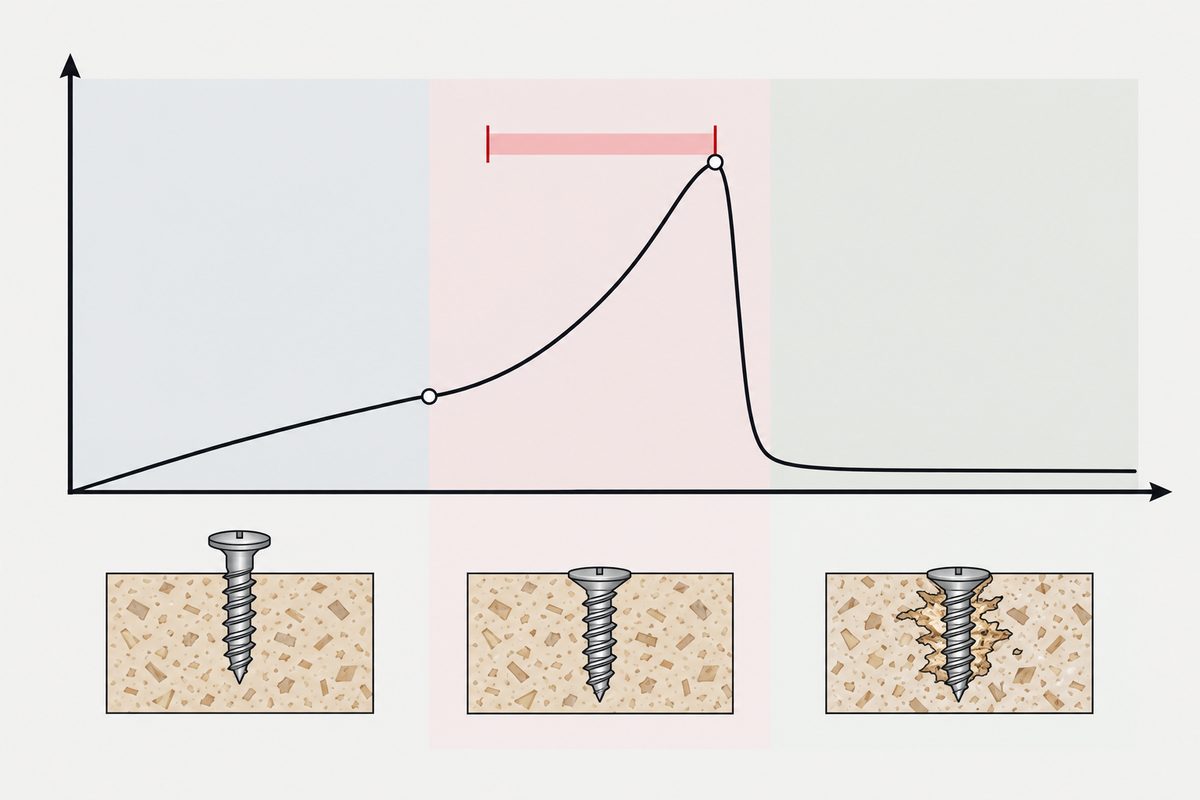
家具を組むときに必要なトルクは SET と STT の間にあります。SET に届かなければねじ頭はまだ浮いており、STT を超えれば板の中のねじ山はもう残っていません。 両者の比(STT/SET)がこの幅の広さです。比が大きければ手の感覚や工具に余裕があり、小さければ少し回しすぎただけで超えてしまいます。
論文は序論で Carroll(1970)の測定を引いています。ダイヤル式の手動トルクレンチを約 8 秒で 1 回転させたところ、ねじが完全に接してからさらに 1 回転でねじ山がなめた、というものです。 これは孫引きで、原文は木ねじとラグスクリューの語が混在しています。当サイトは Carroll の原文を読んでおらず、どの板とねじの話かわからないので、「1 回転」をそのまま使える境界とは扱いません。
二つの論文の試験条件
| 項目 | Tor ら(2019、パーティクルボード) | Tor ら(2020、合板) |
|---|---|---|
| 板材 | 厚さ 18.26 mm のパーティクルボード(米国のホームセンターで購入)。密度は表層 0.85、内層 0.46 g/cm³ | ヨーロッパヤマナラシ(aspen)合板、11 mm の 7 プライと 14 mm の 9 プライ |
| ねじ | No.10、38.1 mm の皿頭・亜鉛めっき・十字穴付き木ねじ。実測の外径 4.6 mm、谷径 3.4 mm | 皿頭木ねじ(ANSI/ASME B18.6.1)、実測長さ 25.1 mm、径 3.52 mm |
| ねじ込み位置 | いずれも板面。ねじ頭は板の上に置いたアルミ板に着座 | |
| 工具 | エアドライバー、空気圧 2 水準(回転速度 2 水準に相当)、トルク変換器で毎秒 50 点を記録 | 調整式トルクドライバー 3 本、手で締付け |
| 因子 | 下穴(なし/3.2 mm)、ねじ込み深さ 12.7/19.1 mm、押付け力、空気圧。24 条件 × 10 本 | プライ数、下穴径、下穴深さ(板厚の 60/80%)、アルミ板厚。16 条件 × 10 本 |
どちらも板面だけで、木口(板の切り口)は測っていません。カラーボックスの側板から棚板の木口へねじ込む構造なら条件が違います。この点は最後の節で触れます。
パーティクルボードの幅:着座は約 1 N·m、ねじ山破壊は約 3〜5 N·m
論文の Table 3 には 24 条件の平均値が載っています。当サイトで「下穴の有無」と「ねじ込み深さ」で四つに分けると次のとおりです。
| 下穴 | ねじ込み深さ | SET 平均(N·m) | STT 平均(N·m) | STT/SET(表記載値) |
|---|---|---|---|---|
| なし | 12.7 mm | 1.14〜1.24 | 2.95〜3.89 | 2.5〜3.2 |
| なし | 19.1 mm | 1.49〜1.70 | 4.39〜5.21 | 2.8〜3.2 |
| 3.2 mm | 12.7 mm | 0.87〜0.93 | 2.71〜3.13 | 3.1〜3.5 |
| 3.2 mm | 19.1 mm | 0.99〜1.14 | 3.70〜4.63 | 3.4〜4.2 |
24 条件のうち比が 3 以上は 18 条件、残り 6 条件は 2 と 3 の間でした。当サイトで照合すると、この 6 条件はすべて下穴なしです。 下穴なしの 12 条件は半数が 3 未満、3.2 mm の下穴をあけた 12 条件は最小でも 3.1 でした。
論文の分散分析は、下穴ありと下穴なしのそれぞれの中で、三つの因子(押付け力、空気圧、深さ)について行われています。両群の SET と STT、計四つのデータセットで、 深さの F 値は 506、249、111、343 で、押付け力や空気圧を大きく上回ります。12 の比較すべてで、19.1 mm の SET と STT は 12.7 mm より有意に高くなりました。 深くねじ込むと両端が一緒に上がります。比は表で見ると、下穴なしでは 12.7 mm が 2.5〜3.2、19.1 mm が 2.8〜3.2 でほぼ同じ、下穴ありでは 3.1〜3.5 から 3.4〜4.2 で深い方が高めです。
確認の過程で食い違いが二つありました。本文は SET 平均の範囲を 0.87〜1.65 N·m としていますが、Table 3 の 0.45 MPa・下穴なし・19.1 mm・78 N の条件は 1.70 で、 Table 5・6 にも 1.7 とあります。上の表は Table 3 に従いました。また、表に載っている比は平均値どうしの割り算と一致しないことがあります。 0.62 MPa・下穴なし・12.7 mm・67 N の条件は表では 2.6 ですが、3.10 ÷ 1.14 は 2.7 です。比の求め方は論文に書かれておらず、1 本ごとの比の平均かもしれません。上の表は記載値のままです。 選題時の要約には「12 条件中 6 条件が 3 以上」とありましたが、原文は 24 条件中 18 条件です。
下穴ありの条件は比が大きい:着座トルクは低く、ストリップトルクの差は小さい
上の表で下穴ありとなしを並べると、3.2 mm 下穴ありの SET は 0.87〜1.14 N·m、下穴なしは 1.14〜1.70 N·m です。STT はそれぞれ 2.71〜4.63 と 2.95〜5.21 N·m で、差は小さめです。 そのため表の比は下穴ありの方が大きくなっています。これは当サイトが Table 3 から読み取った記述的な対比で、論文は両群を直接比べる検定をしていません。 また二つの実験は押付け力の水準が同じではなく(下穴なし 67、78、89 N、下穴あり 44、67、89 N)、範囲の違いをすべて下穴によるものとは言えません。
3.2 mm はこの外径 4.6 mm のねじに対して 0.70 倍です。当サイトの別稿で引用した藤元・森(1983)はパーティクルボードの木口で呼び径の 0.6〜0.7 倍の案内孔を勧めており、ここでの下穴はその上限付近にあたります。 板、ねじ、ねじ込み位置がすべて違うので、向きが矛盾しないと言える程度です。
押付け力の影響も下穴によって変わります。下穴なしでは強く押すほどトルクが上がり、0.45 MPa・12.7 mm の条件では押付け力 67、78、89 N に対して STT は 2.95、3.40、3.89 N·m と、互いに有意な差がありました。 下穴をあけると、押付け力は SET にも STT にも有意ではなくなります(p 値 0.17 と 0.29)。下穴があれば押す力は幅をあまり変えず、下穴がなければ押す力そのものが因子になる、ということです。
回転速度(空気圧)の結果は単純ではありません。下穴なしでは 0.45 MPa と 0.62 MPa に有意差はなく、下穴ありで 19.1 mm ねじ込んだときだけ、0.62 MPa の STT が 4.22〜4.63、0.45 MPa が 3.70〜3.90 N·m で、高圧側が有意に高くなりました。 論文は理由を説明していません。エアドライバーの結果なので、充電式ドライバーの速度切替えにそのまま当てはめることはできません。
「3 倍」の線はプラスチック部品から借りたもの
二つの論文はどちらも比 3 を境にしています。3 より大きければ動力工具に向き、3 より小さければ作業者により高い技能が要る、という区分です。 両論文ともこれを Robert に帰していますが、参考文献を見るとプラスチック射出成形品の設計入門書です(2019 年の論文は 2012 年版の 381〜384 ページ、2020 年の論文は 2010 年の第 2 版)。 当サイトはこの本を読んでいないので元の条件はわかりません。わかるのは、この線がパーティクルボードで測って決めたものではないことです。
金属へのタッピンねじについても、当サイトは「少なくとも 3:1」という言い方を調べ、規格上の出典は見つからず、特定の薄鋼板についてのメーカー試験データに 2.0:1〜3.4:1 があっただけでした。 金属への盛り上げタッピンねじ:効いているのは穴ですを参照してください。 タッピンねじの締付けトルクの規格がどこから来たかはタッピンねじの締付けトルクの規格は、どこから来るのかで扱っています。 二つの木質材料の論文でも、3 は区分のための参考線で、検証された閾値ではありません。
合板:表で最も狭い条件では、幅は 2 倍を切る
Tor ら(2020)はヨーロッパヤマナラシ(aspen)合板で、手動のトルクドライバーを使って同じ二つのトルクを測りました。SET 平均は 0.31〜0.69 N·m、STT は 0.50〜4.7 N·m、 論文の記載では比は 7 プライで 2〜5、9 プライで 4〜7 です。四つの主効果はいずれも SET・STT に有意(p<0.0001)で、 STT にはプライ数(板厚)とアルミ板厚の影響が最も大きく、F 値は 2177 と 2166 でした。
| プライ数(板厚) | 下穴径 | 下穴深さ | アルミ板 | SET(N·m) | STT(N·m) | 表記載の比 |
|---|---|---|---|---|---|---|
| 9 プライ(14 mm) | 3.0 mm | 60% | 10 mm | 0.690 | 4.700 | 7 |
| 9 プライ(14 mm) | 3.0 mm | 80% | 10 mm | 0.420 | 1.610 | 4 |
| 7 プライ(11 mm) | 3.0 mm | 60% | 7.5 mm | 0.360 | 1.440 | 4 |
| 7 プライ(11 mm) | 3.5 mm | 80% | 7.5 mm | 0.305 | 0.495 | 2 |
1 行目と 2 行目の違いは下穴の深さだけで、60% の STT は 80% の約 3 倍です(4.70 と 1.61 N·m)。論文も Table 7 についてこの点を指摘しています。 最後の行は表全体で最も狭い幅で、11 mm・7 プライ、3.5 mm の下穴、深さ 80%、7.5 mm のアルミ板の条件です。着座 0.305、ストリップ 0.495 N·m、表の比は 2、平均値どうしで割ると 1.6 です。 この条件では着座から 0.2 N·m 足らずでねじ山がなめます。薄い板、太く深い下穴、薄いアルミ板が重なった条件で、どれがこの狭さを生んだかを論文は個別に示していません。
この論文には内部の食い違いがいくつかあります。下穴径は要旨と実験計画では 3.0/3.5 mm、試験体の準備の節では 3.0/3.2 mm で、上の表は要旨と表に従いました。 下穴深さの考察は、80% は 60% より低いと述べた次の文で 60% から 80% にすると有意に増加すると書いており、表と結論はどちらも 80% が低いので表に従いました。 Table 7 には STT が 1.56 となっている箇所があり、同じ条件が Table 2・4・6 では 1.16 です。論文のねじ込み深さ 17.5/15 mm は試験体の厚さ 11/14 mm より大きいため、ねじ込み深さは引用していません。 比の欄は整数で、平均値の割り算と完全には一致しません(例:1.530 ÷ 0.350 は 4.4、表は 5)。要旨は SET の最小を 0.31 N·m としていますが、Table 2 には 0.300 の条件があります。
実際の手順
1〜4 は家庭で家具を組む人向け、5・6 は工場の組立ライン向けです。論文由来と明記した数値以外は、二つの論文の結果をもとに当サイトがまとめた提案で、論文はこれらの手順を検証していません。
- 穴のあいていない所に自分でねじを足すときは、先に下穴をあけることを検討してください。Tor ら(2019)のパーティクルボード 1 種の 24 条件で、比が 3 未満だった 6 条件はすべて下穴なしでした。ほかの板やねじでは検証されていません。
- 手で回すときは、ねじ頭が板面にそろったら止め、最後に少しだけ締めます。論文の曲線では SET を過ぎるとトルクが速く上がりますが、人の手で SET を正確に感じ取れるかは検証されていません。Carroll の「1 回転余分でなめる」は孫引きで、一般的な境界にはなりません。
- 電動ドライバーのクラッチの数字はトルク値ではなく、同じ目盛りでも継手によって出るトルクが変わります。当サイトの目盛はトルクではないを参照してください。当サイトの提案は、電動はねじ頭が板面から少し浮いた所で止め、最後は手で着座させることです。この 2 段階のやり方は、どちらの論文も比較していません。
- インパクトドライバーはどちらの論文も試験しておらず、このページのデータからは何も言えません。段の表示と出力の関係は当サイトの別稿インパクトレンチの「強」「弱」はトルクの目盛ではありませんで扱っています。パーティクルボードの家具で最後の締付けに使うことは、当サイトとしては勧めません。
- 組立ラインでトルク制御工具を使う場合は、自社の板・自社のねじ・自社の下穴で SET と STT の分布を測り(Tor ら 2020 は調整式トルクドライバーを使っています)、設定値を両者の間に置きます。何本測るか、両端からどれだけ離すかは工程のばらつきと測定の不確かさで決めます。両論文とも各条件 10 回の繰返しですが、10 本で量産の管理限界を決められることは示していません。論文の数値は他所の板のもので、桁の目安にしかなりません。
- 測った比が 3 未満の組合せでは、下穴とねじ込み深さが見直せる二つのパラメータです。Tor ら(2019)の板では、下穴ありの条件は比がすべて 3.1 以上で、深くすると両端がそろって上がりました。どちらを先に変えると効くかは、論文では試されていません。
すでになめてしまったときに、ねじ側とめねじ側のどちらが壊れたかの見分け方はねじがなめた:壊れたのはどちら側か、 なめた穴に何かを詰めて効くかはボルトが空回りする穴に、何を詰めれば効くのか、 長い木ねじと太い木ねじのどちらで補修するかはカラーボックスを組み直したらねじが効かない、 下穴径の考え方は下穴はどれだけ開けるかを参照してください。
このページで出せない結論
二つの論文はどちらも板面だけを測っており、カラーボックスでよく見る「側板から棚板の木口へねじ込む」構造の SET と STT はありません。木口での幅が狭いか広いかは推定しません。 木口のねじ保持力と接合部の壊れ方はMDF の木口にねじは効くかで扱っています。 数値は米国市販の 18 mm パーティクルボード 1 種と No.10 木ねじ 1 種、それにヨーロッパヤマナラシ合板 1 種によるもので、カラーボックスに実際に使われている板材とねじの仕様は確認できていません。 Tor ら(2019)はエアドライバー、(2020)は手動のトルクドライバーで、市販の充電式ドライバーやインパクトドライバーではありません。当サイトはクラッチ目盛りの推奨値を出しません。 どちらの論文も、ねじ山がなめた後に引抜き抵抗がどれだけ残るか、SET と STT の間のどこで止めると引抜き抵抗がどう変わるかは測っていません。 「比 3」は両論文がプラスチック射出成形品の設計書から引いた区分で、木質材料で検証された閾値ではありません。下穴ありの比が大きいというのは当サイトによる Table 3 の区分比較で、論文は直接検定しておらず、二つの実験の押付け力の水準も同じではありません。 Tor ら(2019)のトルク変換器の使用範囲は 1.13〜11.3 N·m と書かれていますが、表には 1.13 N·m を下回る SET(最小 0.87)があり、論文は説明していません。2020 年のトルクドライバーの表示精度は ±6% です。 Carroll(1970)の「1 回転余分でなめる」は孫引きで、原文は読んでいません。
この記事は六つの手順のどれか一つには収まりません。手順をまたいで出てくるか、組み付けたあとに出てくる話です。ここに行き着く判断がどこで下されているかはねじの決め方にまとめてあります。
よくある質問
カラーボックスの組立てに電動ドライバーは必要ですか?
必要ありません。Yahoo!知恵袋の質問への回答 5 件も、いずれも手回しで十分としています。トルクで見ると、Tor ら(2019)は 18 mm のパーティクルボード表面で、ねじ頭の着座に平均 0.87〜1.70 N·m、ねじ山破壊に 2.71〜5.21 N·m を測っており、同じ条件どうしの差は 2.5〜4.2 倍です。手回しと電動ドライバーでなめる割合を比べた論文ではありません。
パーティクルボードの木ねじはどれくらいでねじ山がなめますか?
Tor ら(2019)の 18.26 mm パーティクルボード表面・No.10 木ねじの 24 条件では、ストリップトルクの平均は 2.71〜5.21 N·m で、深くねじ込むほど高くなりました(19.1 mm は 12.7 mm より有意に高い)。この板とねじでの値で、木口は測られていません。板が変われば自分で測る必要があります。
下穴はねじ山破壊にどう影響しますか?
Tor ら(2019)のデータでは、3.2 mm 下穴ありの着座トルクは 0.87〜1.14 N·m、下穴なしは 1.14〜1.70 N·m で、ストリップトルクの差は小さいため、下穴ありの 12 条件は比がすべて 3.1 以上でした。下穴なしの 12 条件では 6 条件が 3 未満です。これは論文の Table 3 を当サイトが区分して読み取った記述的な対比で、論文は直接検定しておらず、両群の押付け力の水準も同じではありません。
合板はパーティクルボードよりなめやすいですか?
ねじも板厚も違うので直接は比べられません。Tor ら(2020)のヨーロッパヤマナラシ(aspen)合板では、14 mm の 9 プライ、3.0 mm の下穴を 60% の深さ、10 mm のアルミ板のときストリップトルクは 4.70 N·m、11 mm の 7 プライ、3.5 mm の下穴を 80% の深さ、7.5 mm のアルミ板のときは 0.495 N·m で、着座は 0.305 N·m でした。これが表で最も狭い幅です。
参考資料
- Tor, O., Yu, X., Demirel, S., Hu, L., Zhang, J.(2019)— Factors Affecting Critical Screw-Driving Torques in Particleboard、BioResources 14(3):6645–6656(オープンアクセス)
- Tor, O., Birinci, E., Hu, L., Chen, C.(2020)— Effects of Pilot Hole Diameter and Depth on Screw Driving Torques in Plywood、BioResources 15(4):8121–8132(オープンアクセス)
- Yahoo!知恵袋(2017-11-25)— カラーボックスの組み立て方について教えてください(質問と回答 5 件)
- Carroll, M. N.(1970)— Relationship between driving torque and screw-holding strength in particleboard and plywood、Forest Products Journal 20(3):24–29(Tor らによる引用。当サイトは原文未読)
- Robert, A. M. — Plastic Part Design for Injection Molding: An Introduction、Hanser(比 3 の出典。Tor らによる引用。当サイトは原書未読)
- カラーボックスを組み直したらねじが効かない:パーティクルボードでは太い木ねじより長い木ねじ
- 目盛はトルクではない
- インパクトレンチの「強」「弱」はトルクの目盛ではありません
- 金属への盛り上げタッピンねじ:効いているのは穴です
- タッピンねじの締付けトルクの規格は、どこから来るのか
- ねじがなめた:壊れたのはどちら側か
- ボルトが空回りする穴に、何を詰めれば効くのか
- 下穴はどれだけ開けるか:決めているのはねじの外径ではありません
- MDF の木口にねじは効くか:ある試験では 18 mm MDF の木口の木ねじ保持力が 2,774 N でパーティクルボードの 2.4 倍、ただし壊れるときの割れは大きい
二つの論文は全文 PDF を全ページ読み、Table 2・3・4(2019)と Table 2・3・5・7(2020)の数値は原文どおりです。各論文内の食い違いは本文で示しました。下穴と深さによる区分、比 3 未満の条件の帰属、合板で最も狭い幅の 1.6 倍は当サイトが表から計算したものです。知恵袋のページは当サイトが原文を読み、引用は要約または短い引用です。
お問い合わせ
家具用木ねじのお見積りでは、板材の種類と厚さ、板面と木口のどちらにねじ込むか、下穴の有無と径、現場で手回しと電動のどちらを使うかをお知らせください。条件に合わせて寸法の選択肢をご提案します。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com