 TIGERFASTENERS
同じロットの PA6GF30 で、乾燥品の着座トルク 5.94、吸水品 3.17 N·m:含水率がタッピンねじの窓を丸ごと動かす。上汽フォルクスワーゲンの論文が選んだ 6 N·m は、自身の式では 11 行のうち 1 行にしか入らない
タッピンねじを樹脂に締めるとき、よくある助言は二つの数字を測ることです。ねじ込みトルクとねじ山破壊トルクを測り、両者の距離を見ます。当サイトの樹脂にねじを締めるもそう書いています。ところが上汽フォルクスワーゲンの故障解析では、同じロットの部品、同じねじ、穴径はすべて公差内なのに、4 N·m で締め切れるものと締め切れないものがありました。著者の追加試験は、主因が部品の含水率であることを示しています。この記事では論文の定義する着座トルクと破壊トルク(ねじ込みトルク、ねじ山破壊トルクと完全には同じではありません)に視点を移し、PA6GF30 の含水率がそれらをどう動かすかを扱います。順に、その不具合はどんなものだったか、なぜ穴径が主因ではないのか、11 組の含水率で何が測れたか、論文の 6 N·m はどこから来て、なぜ式の上では 1 行にしか入らないのか、「どの状態で測るか」を仕様にどう書くかに答えます。読了まで約 10 分です。
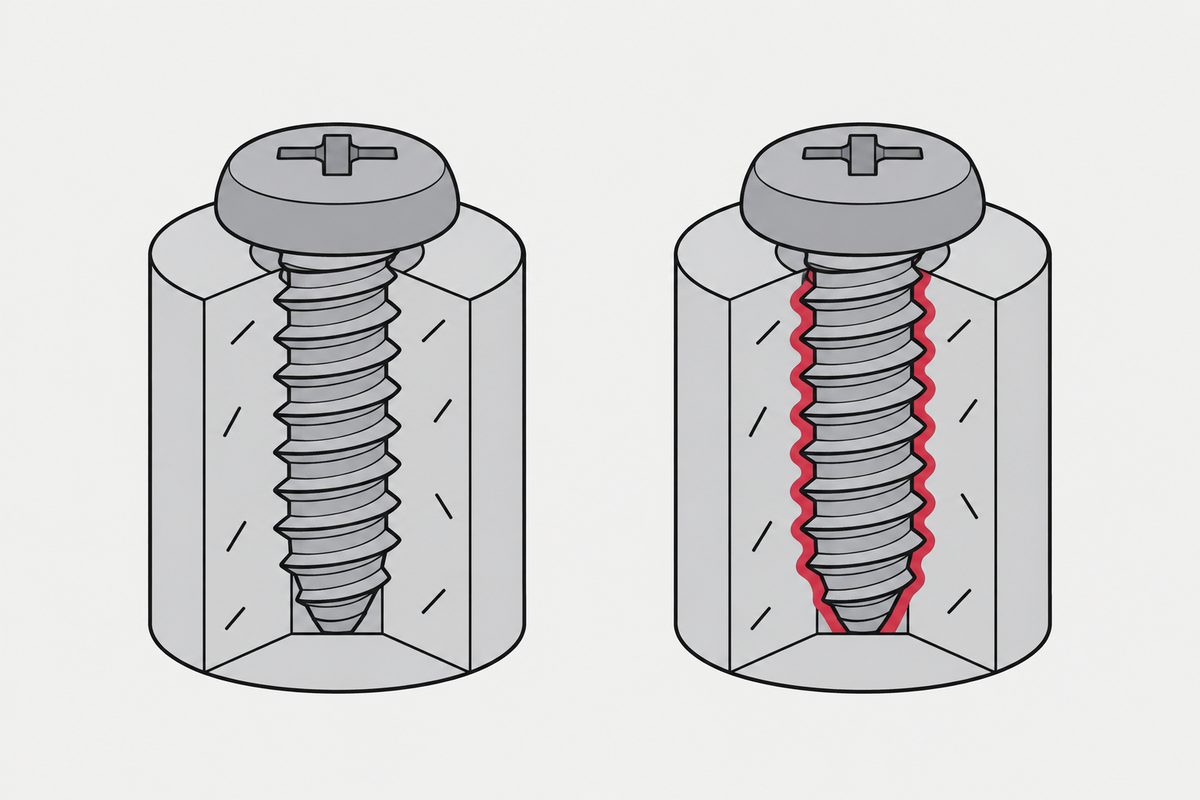
同じロットの部品の二本の曲線
事例は、張少甫、魯家豹、金俠(上汽フォルクスワーゲン)が 2022 年に『汽車工芸与材料』に発表した「精油分離器のタッピンねじが締め切れない故障の解析」(原題は中国語)です。あるエンジンで、通気管をタッピンねじでセパレーターに固定していました。ねじは TP6×22、呼び径 6 mm です。セパレーターの材料は PA6GF30、つまりナイロン 6 にガラス繊維 30% です。図面の工程は AD18(論文の説明ではトルク法)4 N·m で、論文はこの締結点を KAT B とし、締付け曲線の監視を求めています。
現場には二種類の曲線がありました。一方は着座トルク 2.5 N·m で、4 N·m で締め切れます。もう一方は着座トルク 4.5 N·m で、4 N·m では着座する前に止まり、すき間が残ります。論文の定義では、着座トルクはトルクが角度に対して直線的に上がる区間の最低点です。論文によれば、それ以前のトルクはねじ立てとすき間の解消に使われ、有効な締付け力を生みません。言い換えると、設定値が着座トルクより低ければ、そのねじは有効な締付け力を作る区間に入る前に止まります。
部品の名前にも触れておきます。論文の英文要旨は「精油分離器」を essential oil separator と訳しています。字義どおりなら芳香精油で、エンジン部品としては意味が通りません。論文はこの語を定義していません。「主動式油気分離器の構成と発展傾向」(『内燃機与配件』2024 年第 11 期)の要旨は、クランクケース換気を予備分離と「精分離器」に分けて述べています。そこで当サイトは、これはクランクケース換気のオイルセパレーターで、「精」は精分離を指すと判断しました。以下ではオイルセパレーターと呼びます。
穴径は主因ではなく、向きも逆でした
二本の曲線は 2 N·m 離れています。最初に疑われるのは穴です。論文は同じロットの部品を測り、図面の穴径 4.75±0.1 mm にすべて入っていました。PA6GF30 は吸水すると体積が変わるため、著者は部品を乾燥または加湿して両端を比べました。
| 状態 | 含水率 | 穴径 | 着座トルク |
|---|---|---|---|
| 乾燥 | 0.22–0.36% | 4.813–4.828 mm | 5.32–5.94 N·m |
| 高湿 | 3.23–3.92% | 4.753–4.757 mm | 3.17–3.24 N·m |
穴が大きい組のほうが、着座トルクは高くなっています。著者自身も、他の条件が同じなら穴が大きいほどトルクは小さいと書いています。ここでは結果が逆なので、穴径は最も重要な要因ではありません。両端の穴径の範囲の中点の差は約 0.07 mm で、±0.1 mm の公差幅の約 3 分の 1 です(当サイトの換算)。どちらの状態も合格と判定されます。穴径が公差内かどうかだけで受入判定をしても、この二組の着座トルクの差は止められません。
原文を読むときは誤記に注意が必要です。上の表は論文の表 1 のとおりですが、同じ節の本文は穴径を逆に書いています(乾燥 4.753–4.757、高湿 4.813–4.828)。表 1 のほうが、同じ節の「含水率が高いほど穴は小さい」「穴の大きい乾燥部品」という記述と一致します。この論文を紹介する記事が本文をそのまま写すと、仕組みが丸ごと逆になります。
11 組の含水率で測れた二つのトルク
穴径を除いたうえで、著者はオーブン(105 °C、24 時間)と恒温恒湿槽(95 °C、湿度 95%、1、2、24 時間)で部品の含水率を変え、破壊まで模擬組立を行いました。下の表は論文の表 2 のとおりで、最後の列は当サイトの計算です(線形最大トルクは論文の用語で定義はなく、当サイトは線形域の最大値と読んでいます)。
| 含水率の平均 | 着座トルク(N·m) | 線形最大トルク(N·m) | 破壊トルク(N·m) | 破壊÷着座 |
|---|---|---|---|---|
| 0.08% | 5.62 | 11.76 | 13.64 | 2.43 |
| 0.22% | 5.94 | 11.13 | 13.15 | 2.21 |
| 0.36% | 5.32 | 11.14 | 12.17 | 2.29 |
| 1.06% | 4.81 | 10.31 | 12.02 | 2.50 |
| 1.74% | 4.53 | 10.24 | 11.94 | 2.64 |
| 2.03% | 4.00 | 9.03 | 10.97 | 2.74 |
| 2.64% | 4.02 | 9.06 | 10.88 | 2.71 |
| 2.78% | 4.01 | 8.68 | 10.66 | 2.66 |
| 3.23% | 3.17 | 8.62 | 10.40 | 3.28 |
| 3.71% | 3.38 | 7.90 | 9.91 | 2.93 |
| 3.95% | 3.24 | 7.45 | 9.93 | 3.06 |
最初の行から最後の行まで、着座トルクは 42%、線形最大トルクは 37%、破壊トルクは 27% 下がりました(当サイトの換算)。窓の下端のほうが上端より速く下がるので、含水率の高い部品は比がかえって大きくなります。破壊÷着座は 2.2〜2.4 から 2.9〜3.3 になりました。吸水した部品は着座させやすい一方、耐えられるトルクの絶対値は低く、乾燥した部品はその逆です。元の 4 N·m が着座トルクを上回るのは 3.23% 以上の 3 行だけです。2.03〜2.78% の 3 行は 4.00〜4.02 N·m で、余裕はありません。
この表を細かく読みすぎないでください。論文の図 4 によると、四つの処理からそれぞれ 3、2、3、3 個、計 11 個を取り、各試料の 3 か所で含水率を測っています。そこで当サイトは、1 行がおおむね 1 個の部品だと推定しています。11 行の分かれ方は四つの処理にちょうど対応します。着座トルクはおおよそ 5.3〜5.9、4.5〜4.8、4.0、3.2〜3.4 の 4 段で、組の中では単調ではなく(0.08% の着座トルクは 0.22% より低い)、2.03〜2.78% の 3 行はほぼ同じです。論文は標準偏差を示していないので、信頼できるのは向きと大きさで、小数第 2 位まで読むべきではありません。
著者は原因を硬さに求めています。含水率 0.1% のショア D の読みは 82.7、84.3、3.23% では 76.7、77.0 で、平均で約 6.65 ポイント下がり、吸水品はねじが入りやすいという説明です。これは二つの量が同じ向きに動いたということで、試験は硬さ以外の要因を分けていません。同種材料のメーカーデータも軟化を示しています。BASF Ultramid B3EG6(PA6-GF30。論文はグレードを書いておらず、これと同じとは限りません)の引張弾性率は dry/cond. で 9500/6200 MPa、破断応力は 185/115 MPa です。データシートのこのページには cond. の調湿条件の定義がないので、向きの傍証にとどめます。
6 N·m はどこから来て、なぜ式の上では 1 行にしか入らないのか
窓が動くと分かれば、次は数字を一つ選ぶ段階です。論文の経験式は MA=MS+k×(MO-MS) で、MS は着座トルク、MO は破壊トルク、k は 0.3〜0.5 です。あわせて MA は 0.6×MO を超えないこととしています。論文はこれを締付け技術要求を参考にした経験式と書いていますが、どの文書かは示していません。各行に当てはめたのが下の表です(下限と上限は論文の表 4 から取り、判定は当サイトが行いました)。
| 含水率 | 下限:k=0.3(N·m) | 上限:k=0.5 と 0.6×MO の小さいほう(N·m) | 6 N·m の位置 |
|---|---|---|---|
| 0.08% | 8.026 | 8.184 | 下限より下 |
| 0.22% | 8.103 | 7.890 | 範囲が存在しない |
| 0.36% | 7.375 | 7.302 | 範囲が存在しない |
| 1.06% | 6.973 | 7.212 | 下限より下 |
| 1.74% | 6.753 | 7.164 | 下限より下 |
| 2.03% | 6.091 | 6.582 | 下限より下 |
| 2.64% | 6.078 | 6.528 | 下限より下 |
| 2.78% | 6.005 | 6.396 | 下限より下 |
| 3.23% | 5.339 | 6.240 | 範囲内 |
| 3.71% | 5.339 | 5.946 | 上限より上 |
| 3.95% | 5.247 | 5.958 | 上限より上 |
表の値を文字どおりに代入すると、6 N·m が完全に範囲に入るのは 3.23% の 1 行だけです。乾燥側の 2 行は範囲そのものがありません。k=0.3 の下限が 0.6×MO の上限を超えているからです。11 行を並べると、最も高い下限は 8.103、最も低い上限は 5.946 で、この経験式では 11 行に共通の値はありません。
この数え方を「10 行で不具合が起きる」と読まないでください。2.78% の行の差は 0.005 N·m で、先ほど読むべきではないと書いた桁よりも小さい値です。式は余裕の要求で、破壊の線ではありません。着座と破壊だけを見れば、11 行の着座の最高は 5.94、破壊の最低は 9.91 で、間に 4 N·m 近い共通の空間があります。これを狭めているのは k と 0.6 倍という二つの余裕です。0.6×MO だけを残しても、着座の最高 5.94 と上限の最低 5.946 はほとんど接します。
では論文はなぜ 6 を選んだのでしょうか。論文は管理しやすい標準トルクの列を挙げていて、近いのは 4.5、6、8 です。そのうえで着座の要求と破壊の余裕を「総合的に考慮」したと書き、丸めの過程は書いていません。当サイトの解釈は次のとおりです。1.74〜2.78% の行では、k=0.3 が 6.005〜6.753、0.6×MO が 6.396〜7.164 です。8 は上限を超え、4.5 は下限を下回ります。6 は下限に 0.005〜0.753 届かないだけで、標準列の中で最も近い値です。
6 N·m を表全体に戻すと、二つのことを満たしています。第一に、11 行すべての着座トルクを上回ります。最も厳しい 0.22% との差は 0.06 N·m で、k にすると約 0.01 です。第二に、9 行で 0.6×MO を超えません。超える 2 行は 3.71% と 3.95% で、破壊トルクの約 60.4〜60.5% です。表の値で見ると、乾燥側には余裕がほとんどなく、吸水側は上限をわずかに超えています。これで量産の着座の信頼性を確認できるわけではなく、超えた 2 行を許容できるとも論文は書いていません。
論文は含水率を 1.5〜3% に管理することも同時に推奨しています。高すぎても低すぎてもいけないとしていますが、この範囲の決め方も、表 4 の下限との整合も説明していません。推奨範囲内で測られた 1.74〜2.78% の 4 行だけを比べると、最も高い下限は 6.753、最も低い上限は 6.396 で、差は全表の 2.157 N·m から 0.357 N·m になりますが、共通の値はまだありません。6 N·m はこの 4 行でも k=0.3 を下回ります(k に換算すると約 0.20〜0.30)。一方で 4 行とも着座トルクを上回り、0.6×MO を超えません。これは表の 4 つの値の比較にすぎず、1.5〜3% 全体が検証されたわけではありません。トルクを 6 N·m に変えた後、工場で締め切れないという苦情はなくなったと著者は報告しています。締付け力は測っておらず、その後の緩みも追跡していません。
「どの状態で測るか」を仕様に書く
冒頭の「二つの数字を測る」に戻ります。当サイトの樹脂にねじを締めるとタッピンねじの締付けトルクの規格は、どこから来るのかは、どちらも実部品で測るよう書いていますが(この二つが使うねじ込みトルクとねじ山破壊トルクは、論文の着座と破壊と定義が完全には同じではありません)、測るときの部品の状態には触れていません。吸水するナイロンでは、ここを補う必要があります。乾燥させた部品で測った窓と、水を吸った部品の窓は別のものです。
中国汽車工程学会の団体規格 T/CSAE 193-2021 は、これを試験方法に書いています。対象は熱可塑性樹脂へのタッピンねじの締付けトルク試験です。§5.1 は GB/T 2918 に従って状態調節を行い(特別な要求があれば当事者間で協議)、別段の定め(高温や低温の試験など)がない限り、試験環境を調節環境と同じにするよう求めています。§6.2 は 1 組の有効試料を 12 個以上とし、§7 は試験報告に試験温度と湿度を挙げています。この規格は着座トルクと降伏トルクの平均と 3 倍の標準偏差を使い、式は上の論文のものとは異なるので、混ぜて使わないでください。報告項目にあるのは環境の温湿度で、部品の含水率はありません。この事例を見る限り、その数字は 1 欄増やして記録する価値があります。
どの状態を基準にするかについては、メーカーデータが参考点になります。BASF の B3EG6 のデータシートでは、23 °C/50% r.h. の平衡吸湿率は 1.9〜2.3%、水中飽和は 6.3〜6.9% です。論文の推奨 1.5〜3% は前者と重なります(これは当サイトの対照です。グレードが不明なので、論文の範囲が室内の平衡状態だとは言えません)。論文は納入状態の部品の含水率も報告していないので、現場の 2.5 N·m と 4.5 N·m の曲線がそれぞれ何 % に当たるかは読み取れません。2.5 N·m は表 2 の最低値 3.17 より低く、論文に説明はありません。
Bossard のトルク表も例になりますが、対象をよく見る必要があります。PA6.6 と PA6.6-GF50 の表は樹脂ねじそのものの締付けトルクで、条件は 20 °C、標準気候で含水が安定するまで保管した後とされています。鋼のねじをナイロンに締めるデータではないので、数値は使えません。参考になるのは書き方で、参考値の表でさえ含水条件を明記しています。
仮にこれを図面に書くなら、少なくとも次の項目に答える必要があります(下の 6 N·m と 1.5〜3% はこの事例の値で、書式の例です)。
- トルクと状態を同じ行に書く。「6 N·m、部品含水率 1.5〜3%」と書きます。6 N·m だけの仕様は半分しか書いていません。
- 両端を測る。想定される最も乾いた状態と最も湿った状態で着座と破壊のトルクを測り、必要な余裕を引いた後に窓の共通部分が残るかを見ます。残らなければ、含水率を管理するか、設計を変えるか、小さい余裕を承知で受け入れることになります。この事例の 6 N·m は表の値で換算すると低めの k に相当しますが、それが意図した判断かどうかを論文は説明していません。
- 分布を測る。単品の平均では、3σ を引いた後に何が残るか分かりません。T/CSAE 193 の下限は 1 組 12 個です。
- 含水率の責任者を書く。成形後の保管方法、保管期間、ライン投入前の判定には担当が要ります。この記事の出典には時間や包装の数字がありません。肉厚とグレードによるので、成形メーカーと材料メーカーに確認してください。
このデータが及ぶ範囲
数字の適用範囲は狭いものです。部品は一つ、ねじは TP6×22 の一種類、グレードは不明、試料は 11 個です。6 N·m も 1.5〜3% も、別のボスには持ち出せません。持ち出せるのは方法です。同じロットの部品でも窓は含水率で動きます。この事例では、その動きは 4 N·m の旧設定を追い越し、一つの経験式が 11 行に共通の値を見つけられないほどの大きさでした。
この論文が答えていないこともあります。加湿は 95 °C、湿度 95% の短時間処理で、部品の内外が均一かどうかについて論文は 3 か所の平均しか示していません。こうして調整した部品が、倉庫でゆっくり吸水した部品と同等かどうかは読み取れません。締付け速度と試験温度の記載はなく、T/CSAE 193 の附属書 C は回転速度の影響を別に挙げています。締結後に部品がさらに吸水または乾燥したとき締付け力がどう変わるかも、このデータにはありません。樹脂の緩みは樹脂にねじを締めるを、穴径の決め方は下穴はどれだけ開けるかをご覧ください。
次に「トルクは測りました」と言われたら、続けて聞くべき質問はこれです。測ったとき、そのロットの含水率は何 % でしたか。
この記事は手順 1、相手材を扱います。全体の順序は相手材、ねじ、頭部、駆動部、表面処理、書類で、これを崩すと微調整ではなく手直しになる理由はねじの決め方にあります。
よくある質問
PA6GF30 の含水率が上がると、タッピンねじのトルクはどう変わりますか?
張少甫らの 2022 年の試験では、TP6×22 を PA6GF30 部品に締めたとき、含水率 0.08% で着座/破壊トルクは 5.62/13.64 N·m、3.95% で 3.24/9.93 N·m で、全体として含水率とともに下がりました。着座は 42%、破壊は 27% 下がったので、吸水品は破壊÷着座の比が大きい一方、トルクの絶対的な上限は低くなります。一つの部品で、1 行あたりおおむね 1 個の試料による結果です。
吸水すると穴が小さくなるなら、トルクは上がるのでは?
この事例は逆でした。乾燥品は穴径 4.813〜4.828 mm で着座 5.32〜5.94 N·m、高湿品は穴径 4.753〜4.757 mm で着座 3.17〜3.24 N·m です(論文の表 1)。著者はここから、穴径は主因ではなく含水率が主因と判断しました。論文 §4.1 の本文は二組の穴径を逆に書いているので、表 1 を基準にしてください。
6 N·m は他の PA6GF30 部品にも使えますか?
使えません。6 N·m はこのねじとこのボスの値で、論文は含水率 1.5〜3% の管理も同時に求めています。当サイトが表 4 を論文の経験式に代入して再計算すると、6 N·m が自身の範囲に完全に入るのは 1 行だけで、11 行すべてで着座トルクを上回り、9 行で破壊トルクの 0.6 倍以下でした。別の部品は自分で測る必要があります。
MA=MS+k(MO-MS) という式の出典は何ですか?
論文は締付け技術要求を参考にした経験式と書いています。k は 0.3〜0.5、MA は破壊トルクの 0.6 倍以下ですが、出典は示していません。T/CSAE 193-2021 の式とは異なります。そちらは着座と降伏トルクの平均と 3 倍の標準偏差を使い、安全係数は一般に 0.4〜0.6 です。混ぜて使わないでください。
ナイロン部品はどの含水状態でトルクを測るべきですか?
実際に組み立てる状態で測り、できれば両端も測ります。T/CSAE 193-2021 は GB/T 2918 による状態調節を行い(特別な要求があれば当事者間で協議)、別段の定めがない限り試験環境を調節環境と同じにし、報告に温湿度を記すよう求めています。参考として、BASF Ultramid B3EG6 の 23 °C/50% r.h. の平衡吸湿率は 1.9〜2.3% です。これはこのグレードの値で、他の材料はそれぞれのデータシートを確認してください。
参考資料
- 張少甫、魯家豹、金俠「精油分离器自攻螺钉无法拧紧到底失效分析」『汽车工艺与材料』2022 年第 5 期、38–42 頁、DOI 10.19710/J.cnki.1003-8817.20210323
- T/CSAE 193-2021「汽车用自攻螺钉在热塑性塑料上拧紧扭矩性能试验方法」中国汽车工程学会、2021-06-11 発布。§3、§5.1、§6、§7、附属書 C、D
- BASF、Ultramid B3EG6 Product Information、09/2026
- Bossard、Preload and tightening torques(Fastening、01-2025)、Tightening torques for plastic screws / Polyamide 6.6 and Polyamide 6.6-GF50
- 任志学、庄莎莎、王朝增「主动式油气分离器的构成和发展趋势」『内燃机与配件』2024 年第 11 期、138–140 頁(当サイトは要旨のみ確認)
- 樹脂にねじを締める:先に壊れるのはボスであって、ねじではありません
- タッピンねじの締付けトルクの規格は、どこから来るのか
- 下穴はどれだけ開けるか:決めているのはねじの外径ではありません
試験条件と数値は張少甫ら(2022)の表 1〜4 と図 2、図 4 によります。表は当サイトが組み替えたもので、原図は使っていません。破壊÷着座の比、百分率、穴径の差、範囲の判定、差の幅、k の換算は当サイトの計算です。表 4 の k=0.3、k=0.5、0.6×MO はすべて再計算し、論文と一致しました。6 N·m の丸めの過程、1 行がおおむね 1 個の試料であること、線形最大トルクの読み方、「精油分離器」の語義、BASF の平衡含水率との対照は当サイトの解釈で、論文にそう書かれてはいません。論文が挙げる VDI 2862、T/CSAE 193 が引く GB/T 2918 と QC/T 713、Bossard が引く DIN 34810 と DIN 50014 の全文は確認していません。BASF のデータシートのページには cond. の条件の定義がありません。論文は材料グレードを示していないため、BASF の値は同種材料の対照にとどまります。
お問い合わせ
ナイロンなど吸水する材料にねじを締める場合は、お問い合わせの際に樹脂とガラス繊維の含有率、穴径、組立時の部品の状態、現在のトルク設定もお知らせください。ねじの仕様を案件ごとに確認します。トルク値は、お客様の部品と含水状態で実測して決める必要があります。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com