 TIGERFASTENERS
回収した切欠きボルト 11 本中 10 本は破断前 3 日以内に雨:暴露中に折れた 1700 MPa 級ボルトの水素は腐食から、出荷前のベーキングでは除けない
2022 年、Yahoo!知恵袋に「ハイテンションボルトと 11T ボルトは同じ径なら能力が全然違うのか」という質問がありました。ついた回答は一つで、11T のほうが強いというものです。数字の上では確かにそうですが、JIS B 1186 は F11T を括弧付きにし、なるべく使わないものとしてきました。理由は遅れ破壊です。2026 年に物質・材料研究機構(NIMS)が発表した論文は、1700 MPa 級ボルトを屋外に 10 年置き、遅れ破壊を起こす水素がどこから来るかを調べています。締付け後 28 日以内に折れた 15 本は製造工程の水素と推定され、暴露中に折れたものについては雨と破断位置の局部腐食が示唆されました。読了まで約 9 分。
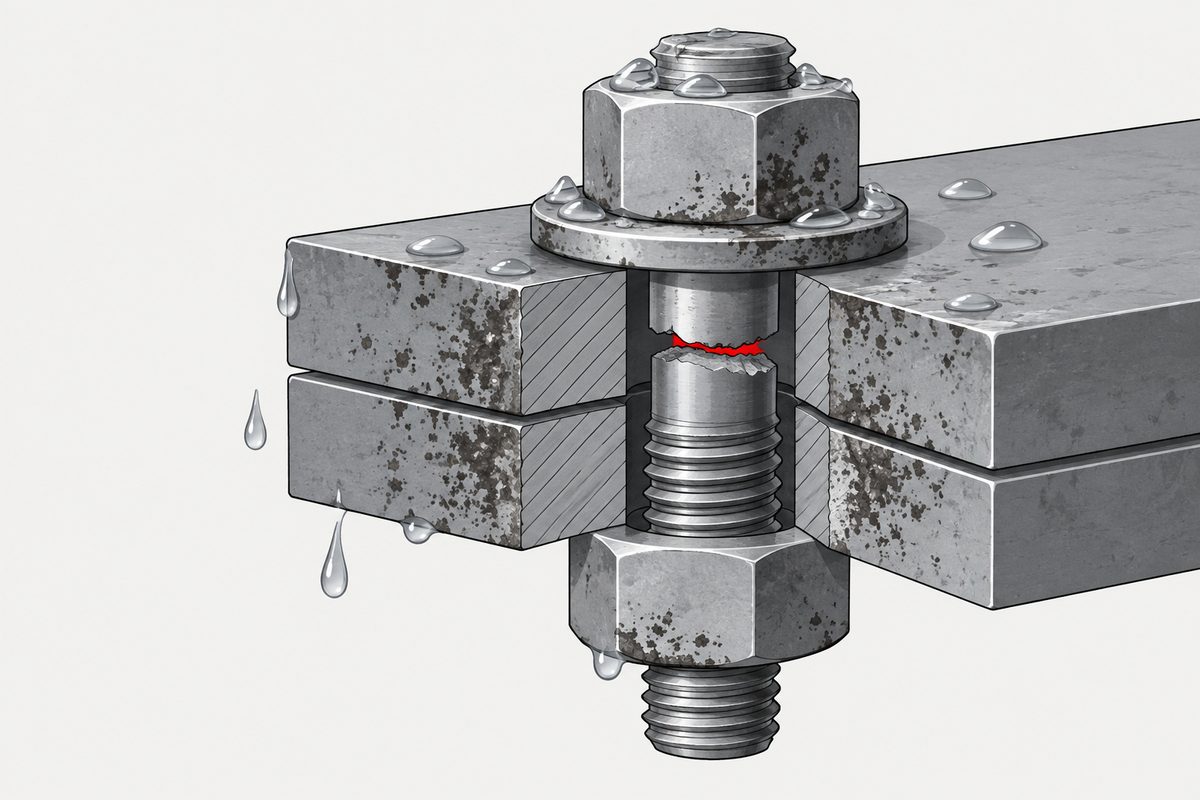
きっかけの質問:11T のほうが強いのか
2022 年 3 月、Yahoo!知恵袋の自動車カスタマイズのカテゴリに、ハイテンションボルトと 11T ボルトは径が同じなら能力が大きく違うのか、 という質問が投稿されました。回答は一件で、8T・10T がハイテンションボルトとして使われており、11T という規格はないので 「11Tの方が強い」という内容です。
T の前の数字は引張強さの区分で、F10T は 1000〜1200 N/mm²、F11T は 1100〜1300 N/mm² です。F11T の下限は高いものの、範囲は重なっています。 抜けているのは、摩擦接合用高力ボルトの規格 JIS B 1186 に F11T があり、遅れ破壊を理由に括弧付きにされてきたことです。遅れ破壊とは、締め付けたあと 数か月から数年たってボルトがその場で突然破断する現象です。
F11T が製造中止になり、なるべく使わないものとされた経緯
2002 年の並村裕一氏(神戸製鋼所)のレビューと、2026 年の木村勇次・井上忠信両氏(NIMS)の論文の序論から、次のように整理できます。
| 年・時期 | 内容 | 出典 |
|---|---|---|
| 1964 | JIS B 1186 制定。F13T(引張強さ 1300 MPa 以上)まで区分 | Kimura・Inoue 2026 |
| 1967 | 遅れ破壊のため F13T を規格から削除 | Kimura・Inoue 2026 |
| 1981 | F11T(1100〜1300 MPa)の製造中止 | Kimura・Inoue 2026 |
| 1996 | 1400 MPa 級超高力ボルト実用化。それまでの上限は F10T | Kimura・Inoue 2026 |
| 2002 年時点 | F8T(800〜1000)、F10T(1000〜1200)、F11T(1100〜1300)。F11T は括弧付きで、なるべく使用しない | 並村 2002 |
並村氏のレビューは、通常の低合金調質鋼では引張強さが 1200 N/mm² を超えると遅れ破壊感受性が強くなり、 11T 以上では遅れ破壊が起こり得ると既往の資料を引いて述べています。一方、低炭素ボロン鋼の 10T ボルトは使用開始から 20 年以上、 遅れ破壊の発生は皆無とも書いています。木村氏らは、F11T を使った橋梁の点検・補修で遅れ破壊が問題になっていると記しています。
つまり通常の低合金調質鋼では、強度区分を上げる代わりに遅れ破壊のリスクを負うことになります。並村氏は遅れ破壊を克服した 14T 超高力ボルトにも触れており、 リスクは T の前の数字だけでなく鋼材と設計で決まります。残る問題は、屋外で締めたボルトの水素がどこから来るかです。
試験の条件
最初に断っておくと、この論文の供試ボルトは 0.4%C-2%Si-1%Cr-1%Mo 鋼を焼入れ焼戻しした 1700 MPa 級で、F11T より一段高い強度です。 暴露試験は 2000 MPa 級超高力ボルトの研究開発の一環で、本論文は 1700 MPa 級ボルトの屋外での遅れ破壊の過程と機構を明らかにすることを目的としています。
| 項目 | 宮古島(JWTC) | つくば(NIMS) |
|---|---|---|
| ボルト | M12、長さ 60 mm。ジオメット・電気亜鉛めっき・表面処理なし各 15 本 | M12 切欠きボルト(応力集中係数 4.9) |
| 引張強さ | 1679 MPa、1699 MPa(くさび引張、2 ロット) | 同じ鋼種 |
| 締付け | 89 kN(ねじ部応力 1050 MPa) | 37 kN(切欠き部応力 1300 MPa) |
| 設置 | 南向き 20° 傾斜、頭部上向き | 頭部下向き |
| 期間 | 3682 日(2013 年 5 月〜2023 年 6 月) | 271 日(2022 年)、157 日(2023 年) |
| 環境(2002〜2012 年平均) | 24.0 ℃、相対湿度 78%、飛来塩分 48.7 mg NaCl/m²/日 | 15.0 ℃、73%、2.4 mg NaCl/m²/日 |
切欠きボルトは軸部に切欠きを加工し、不完全ねじ部の応力集中を模擬したものです。腐食環境の穏やかなつくばで、 宮古島の不完全ねじ部で起きた破断を前倒しで再現できたと論文は述べています。
10 年間で、どれが、どこで折れたか
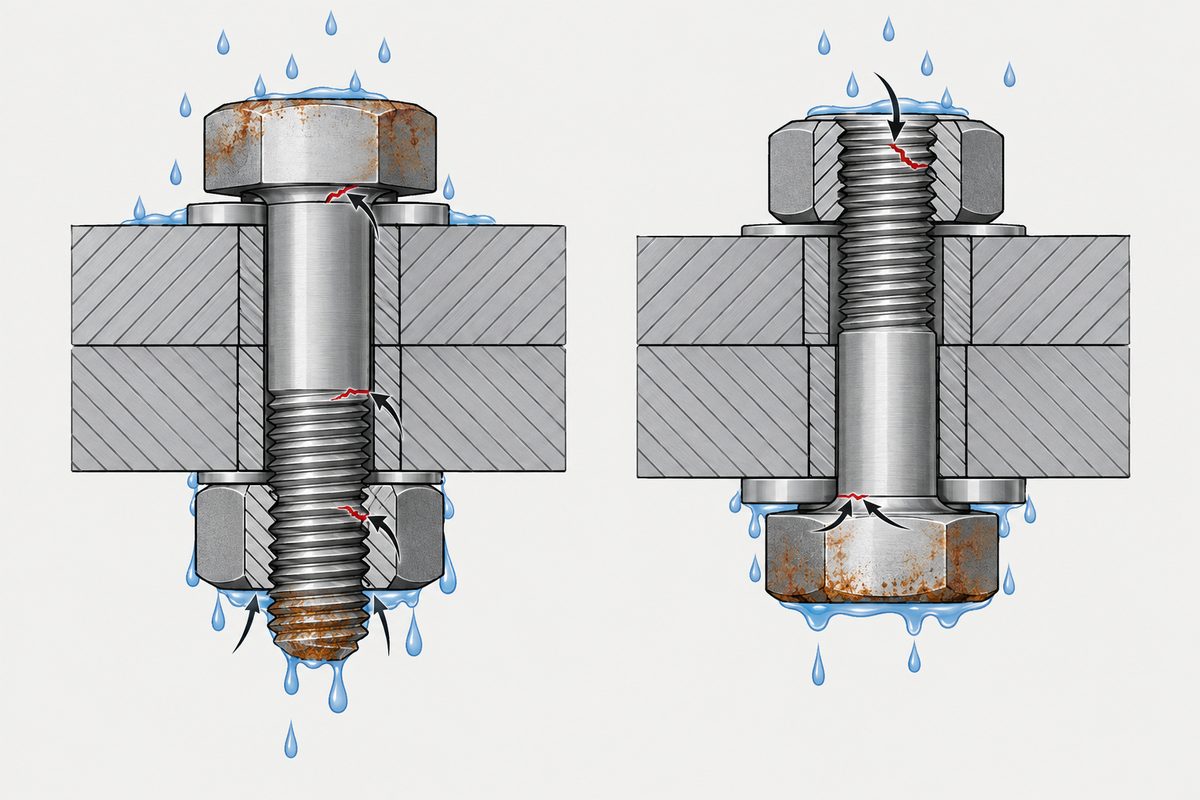
| 時期 | ボルト | 破断位置 |
|---|---|---|
| 締付け後 28 日以内(暴露前) | 電気亜鉛めっき 12 本、表面処理なし 3 本 | 首下丸み部 |
| 97 日 | 表面処理なし 1 本(軸部も全面腐食しており、著者は早期破壊の可能性が高いとしている) | 首下丸み部 |
| 302〜377 日 | 表面処理なし 3 本 | 不完全ねじ部 |
| 1896 日 | 表面処理なし 1 本 | ナットかみ合い第 1 ねじ山 |
| 555〜3053 日 | ジオメット 7 本 | ナットかみ合い第 1 ねじ山 |
| 3685 日の取外し時に判明 | 表面処理なし 4 本、ジオメット 8 本、電気亜鉛めっき 3 本 | ナット内ねじ谷底、第 1 ねじ山、首下丸み部 |
1 行目はほかと性質が違います。締付け後 28 日以内に首下丸み部で折れた 15 本は、製造工程で入った水素による水素ぜい化と推定されており、 うち 12 本が電気亜鉛めっき、3 本が表面処理なしでした。どの工程で入ったかまでは論文は追っていません。製造工程の水素は当サイトの水素ぜい化とベーキングで扱った問題です。 97 日目に折れた 1 本も、著者は早期破壊の可能性が高いとしています。日付の分かっている残りの破断は 302 日目から 3053 日目にかけてで、 ほかに 15 本は 3685 日目の取外し時に破断が見つかり、実際の破断日は分かりません。
ジオメットのボルトは不完全ねじ部では 1 本も折れておらず、著者は防せい効果で水素の侵入を防いだと見ています。 ただし破断はナットかみ合い部に集中しており、締付けや暴露の間に皮膜が損傷し、そこから局部的に水素が入った可能性が一つの理由として挙げられています。皮膜の損傷を実際に調べたわけではありません。
破断の直前 3 日以内に雨
つくばの切欠きボルトでは、破断後 4〜24 時間以内に回収し、約 2 km 離れた気象研究所の日降水量と照らし合わせています。
こうして回収した 11 本のうち 10 本は破断前 3 日以内に雨を受けており、日降水量は 2〜46 mm でした。 第 1 期は 15 日目に破断が始まり、その後 71 日で累積 9 本、271 日での累積破断率は 70〜90% です。首下丸み部で破断した 1 本は、 破断当日に 33.5 mm の雨が降っていました。破断していないボルトにも、取り外し直後に軸部へ水滴が付いていたものが 第 1 期に 4 本、第 2 期に 5 本ありました。
論文は、鉄道橋で遅れ破壊が起きた継手から F11T・F13T ボルトを抜くと軸部がぬれていることが多かったという 1983 年の報告も引いています。 頭部の向きとの対応もあります。頭部上向きの宮古島ではナットかみ合い部の破断が 21 本(表面処理なし 4、ジオメット 14、電気亜鉛めっき 3)、 首下丸み部は 2 本。頭部下向きのつくばでは首下丸み部 3 本、ナットかみ合い部 1 本でした。鉄道橋でも頭部下向きに締めた継手で 首下丸み部の破断が多く、水がたまりやすいことが理由の一つとされています。著者はこれらから、雨水の侵入と滞留が遅れ破壊の発生と密接に関係する可能性を示しています。 ただし頭部下向きのデータはつくばの 1 組だけで、著者自身もデータは限られていると書いています。
第 2 期では切欠きボルト 6 本の切欠き部に有機ジンクリッチ塗料を吹き付け、防水テープを巻きました。切欠き部の破断は抑えられ、 破断した 1 本もナット内のねじ谷底でした。
水素はどこに、どれだけあったか
ボルトを部位ごとに切断し、昇温脱離分析で拡散性水素量(室温から 300 ℃ までに放出される水素、mass ppm)を測っています。
| 部位・条件 | 拡散性水素量(mass ppm) |
|---|---|
| 宮古島 10 年、表面処理なしのねじ先端(6 本平均) | 0.49(0.31〜0.56) |
| 同、軸部 | 約 0.02 |
| 同、不完全ねじ部・遊びねじ部、頭部 | 約 0.03 |
| 沖縄本島の腐食環境を模擬した浸せき試験(pH 2、30 ℃) | 0.36 |
| つくば切欠きボルトのねじ先端、100 日以降 | 0.1〜0.4(横ばい) |
| つくば切欠きボルトの切欠き部:破断後 4〜24 h 回収/未破断 | 0.02〜0.09/0.02 以下 |
最も多いのはナットの外に出たねじ先端で、軸部より一桁以上高い値です。外観でも、頭部とねじ先端の腐食は軸部より進んでいたと論文は記しています。宮古島は沖縄本島より飛来塩分が多いので、 0.36 を上回るのは妥当だと著者は述べています。
ただし、量が最も多い場所と破断を起こした水素の入口は同じではありません。第 2 期で切欠き部を防せいすると切欠きは折れなくなり、 著者は破断に寄与した水素は切欠き部の表面から入ったと判断しています。結論では、破断位置の表面での局部腐食反応で生じた水素が侵入した可能性が示唆された(suggested)、と書かれています。
もう一つ、宮古島のボルト 1 本のねじ先端を切り出して除せいし、室温に 72 時間置いても拡散性水素量は 0.40 mass ppm 残っていました。 陰極チャージした薄板は 1.0 から 24 時間後に 0.27、72 時間後に 0 まで下がっています。長期暴露で吸収された水素は室温では放出されにくい、 というのが著者の見方です。
出荷前のベーキングが届かない理由
めっき後のベーキングは、めっきや酸洗いで鋼に入った水素を出荷前に一度抜く処理です (当サイトの水素ぜい化とベーキング、時間の議論は8 時間か 12 時間かを参照)。 この論文はベーキング試験を行っていません。宮古島で 28 日以内に折れた 15 本は製造工程の水素と推定されており、ベーキングの対象と同じ種類の水素ですが、 ベーキングで破断を防げたかどうかは検証されていません。
それ以外の破断では、著者は水素が暴露中に、ぬれと乾燥を繰り返す局部腐食反応で入ったと見ています (つくばの切欠きボルトのねじ先端の水素量は 100 日まで急増し、その後横ばい)。 ベーキングは取付け前に終わり、そのときこの水素はまだ入っていないので、時間の順番からして届きません。これは当サイトの工学的な推論で、論文自体はベーキングを論じていません。
10 年間の水素侵入で、折れなかったボルトは弱っていたのでしょうか。生き残ったボルトの引張試験では、引張強さは暴露期間によらず同じで、 破断応力は引張強さより 1〜3% 低いだけでした(ジオメットの 1 本は 1710 MPa に対し 1700 MPa)。 損傷は機械的性質に影響する水準まで蓄積していない、というのが結論です。10 年間で強さは下がっていません。不完全ねじ部とナット第 1 ねじ山の破断は、 局部の水素濃度が限界値を超えて破壊起点ができたと解釈され、首下丸み部とナット内ねじ谷底では、軸力低下とき裂面からの水素侵入を含む別の機構が提案されています。破断そのものは短時間です。 ひずみゲージでは、切欠きボルトの軸力が下がり始めてから破断まで 30 分、首下丸み部で折れた 2 本は 590 分と 340 分でした。
設計と現場で確認すること
強度区分がどこにあるかを先に見る。 並村氏がまとめた経験則では、通常の低合金調質鋼は引張強さ 1200 N/mm² を超えると遅れ破壊感受性が高まります。当サイトとしては、こうした鋼のボルトで呼びの引張強さがそれ以上、 かつ雨のかかる屋外に使うなら、強さだけでなく遅れ破壊を選定条件に入れることを勧めます。11T のほうが強いかを問う前に、その強さが必要かを確認します。
水の通り道を描く。 この論文の破断位置は、水がたまり得る場所と対応しています。頭部上向きの宮古島ではナットかみ合い部、下向きのつくばでは首下丸み部が多くなりました。 二つの試験は条件が異なり、下向きのデータも少ないのですが、頭とナットのどちらが上を向くか、板間のすき間に水が入って滞留しないかを、継手の設計段階で確認することを当サイトは勧めます。
防せい皮膜が効くのは健全な部分だけ。 ジオメットは不完全ねじ部の破断を、ジンクリッチ塗料と防水テープは切欠き部の破断を抑えましたが、ジオメットのボルトはナットかみ合い部では折れており、 著者はそこで皮膜が傷んだ可能性を挙げています。締付けで擦れる部位は保護が残っていると見なさないほうが安全、というのが当サイトの考えです。
最初の 1 か月を合格の根拠にしない。 この試験では、製造工程の水素と推定された破断は締付け後 28 日以内に集中し、暴露中の破断は 302 日目から 3053 日目まで、さらに 3685 日目の取外し時に見つかったものもありました。 1 か月折れなかったことは、その後も折れないことを意味しません。このデータを「1 か月折れなければ製造時の水素は除外できる」という一般的な判定基準にすることもできません。
目視点検で見つかるとは限らない。 著者は、首下丸み部とナット内ねじ谷底の遅れ破壊は目視や触診では発見しにくい場合があると書いています。ひずみゲージを付けた切欠きボルトの 1 本は、 軸力が下がり始めてから切欠き底で破断するまで 30 分でした。屋外構造に高強度ボルトを使うなら、 維持管理ではなく設計の段階で手当てすることになります。
このページから言えないこと
試験したのは特定成分の 1700 MPa 級 M12 ボルトで、F11T でも強度区分 10.9 や F10T でもありません。より低い強度のボルトは試験されておらず、 10T 級が屋外で折れるかどうかはこの論文からは言えません。「11 本中 10 本」は、つくばの切欠きボルトのうち破断後 1 日以内に回収した 11 本の話で、 破断したすべてのボルトではありません。破断までの日数は実構造の寿命に換算できません。ジオメットとジンクリッチ塗料の効果はこの試験で観察されたもので、 年数の裏付けはありません。つくばの試験は中空の円管に締め付け、人工の切欠きを入れたもので、応力も宮古島と異なります。頭部下向きと防せい処理の試験は本数が少なく、 降水量は約 2 km 離れた気象研究所のデータなので、各ボルトが実際にどれだけぬれたかは分かりません。局部腐食による水素侵入と雨水の影響について、 論文は「suggested」という言い方をしており、1 本ずつ直接証明したものではありません。「ベーキングが届かない」は当サイトの推論です。JIS B 1186 での F11T の扱いは 2002 年のレビューによるもので、 当サイトは現行版の原文を確認していません。
この記事は手順 1、相手材を扱います。全体の順序は相手材、ねじ、頭部、駆動部、表面処理、書類で、これを崩すと微調整ではなく手直しになる理由はねじの決め方にあります。
よくある質問
F11T はなぜ使わないほうがよいのか?
遅れ破壊のためです。並村 2002 年のレビューによれば、JIS B 1186 は F11T(1100〜1300 N/mm²)を括弧付きにし、なるべく使用しないものとしています。通常の低合金調質鋼では引張強さ 1200 N/mm² を超えると遅れ破壊感受性が高まります。木村・井上 2026 年の論文は、F11T の製造が 1981 年に中止されたと記しています。
屋外の高強度ボルトの水素はどこから来るのか?
この論文が示すのは使用中の腐食です(締付け後 28 日以内に折れた 15 本は例外で、製造工程の水素と推定されています)。NIMS の 1700 MPa 級ボルトは宮古島で 10 年暴露したあと、ねじ先端の拡散性水素量が平均 0.49 mass ppm、軸部は約 0.02 でした。つくばの切欠きボルトでは破断後 1 日以内に回収した 11 本中 10 本が破断前 3 日以内に雨を受けており、切欠き部を防せいすると切欠きは折れなくなりました。著者はここから、破断位置表面の局部腐食で生じた水素の可能性を示しています。
ベーキングをしていれば遅れ破壊は起きないのか?
ベーキングが対象とするのは、めっきや酸洗いで入った水素です。この論文では製造工程の水素と推定された破断は締付け後 28 日以内に起き、日付の分かっている残りの破断の多くは 302 日目から 3053 日目で、3685 日目の取外し時に見つかったものもあります。著者はこれらを暴露中の腐食で入った水素によるものと見ています。出荷前のベーキングはこれらの水素には届きません(当サイトの判断で、論文はベーキングを論じていません)。
定期的な目視点検で遅れ破壊を見つけられるか?
見つけられないことがあります。著者は、首下丸み部とナット内ねじ谷底の遅れ破壊は目視や触診では発見しにくい場合があると書いています。切欠きボルトでは軸力が下がり始めてから破断まで 30 分でした。
参考資料
- Kimura Y・Inoue T(2026)—— Delayed Fracture Mechanism of 1700 MPa-Class Quenched and Tempered Bolt under Atmospheric Corrosion Environment、ISIJ International(早期公開、鉄と鋼 112(2):60–72 の英訳転載、オープンアクセス)
- 並村裕一(2002)—— 鋼構造に使用されるボルト用鋼材、鉄と鋼 88(10):600–605(レビュー)
- Yahoo!知恵袋(2022-03-09)—— ハイテンションボルトと11Tボルトでは径が同じ場合、能力的には全然違いますでしょうか?
- JIS B 1186 摩擦接合用高力六角ボルト・六角ナット・平座金のセット(当サイトは原文未確認。F11T の扱いは並村 2002 による)
- 錆びなかったが折れた:水素ぜい化と、あのベーキング —— 製造工程で入る水素
- 8 時間で足り、12 時間は余分:この結論は 0.1 ポイントに乗っています
二つの論文は全文を読み、試験条件、破断日数、拡散性水素量、降水量は原文どおりです(Kimura・Inoue 2026 の 2〜4 章と Fig. 5・9・10・15、並村 2002 の 2 章と 3.6 節)。「11 本中 10 本」は破断後 4〜24 時間以内に回収した切欠きボルトに限ります。「ベーキングは使用中の水素に届かない」は当サイトの判断で、論文はベーキング試験を行っていません。
お問い合わせ
引張強さ 1200 MPa 以上のボルトを屋外で使う場合は、取付けの向き(頭部が上か下か)、継手に水がたまるか、表面処理の要否を引合いにお書きください。それに合わせて供給できる区分と処理をお返事します。
お見積り依頼
品名と数量をお知らせください。可否、納期、価格をご返信します。
直接メールでも承ります sales@tigerfasteners.com