 TIGERFASTENERS
Choisir une finition sous M6 : le revêtement est une cote
En bref : dans les petites dimensions, une finition est une cote avant d’être une propriété anticorrosion. Les tableaux de revêtements classent les procédés par heures de brouillard salin, ce qui invite à prendre le meilleur chiffre et à passer à autre chose. Mais la galvanisation à chaud dépose 50–100 µm en surface, et un filetage M2 a une tolérance totale qui se compte en dizaines de microns – la finition la plus performante du tableau n’est pas seulement chère ici, elle est géométriquement impossible. L’ordre des questions doit donc changer.
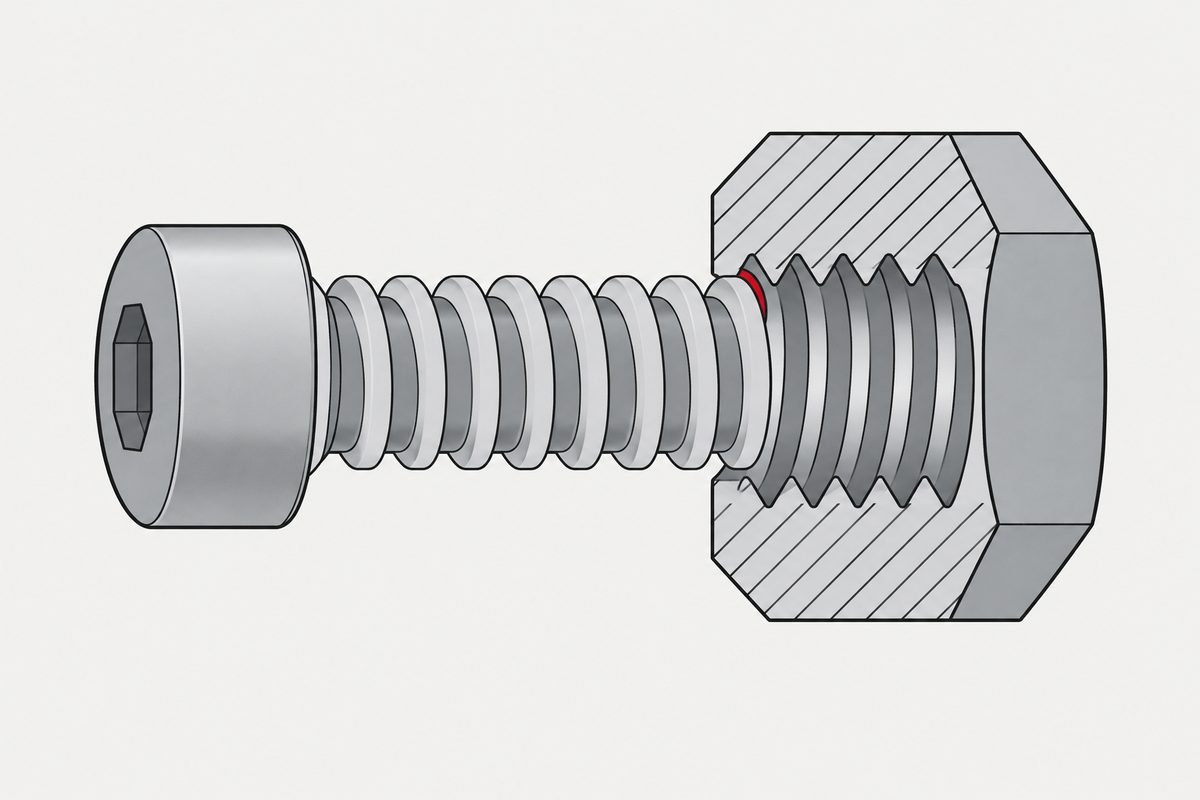
La comparaison, avec la colonne qui manque d’habitude
| Procédé | Épaisseur typique | Électrolytique ? | Là où il échoue sous M6 |
|---|---|---|---|
| Zingage électrolytique | Environ 3–12 µm selon la classe | Oui – introduit de l’hydrogène | Faisable, mais la classe d’épaisseur doit être choisie en fonction de la tolérance du filetage, et non d’un objectif de corrosion |
| Zinc-nickel électrolytique | Plage similaire | Oui – introduit de l’hydrogène | Plus de résistance à la corrosion par micron que le zinc, exactement le compromis recherché quand les microns sont rares |
| Revêtement lamellaire de zinc (trempé-centrifugé) | Environ 5–25 µm | Non – procédé non électrolytique | La maîtrise de l’épaisseur est moins uniforme qu’en dépôt électrolytique, et les petites empreintes peuvent se remplir ou se boucher |
| Galvanisation à chaud | 50–100 µm | Non | Inapplicable. Le revêtement dépasse toute la tolérance du filetage ; la pratique courante du surtaraudage de l’écrou n’existe pas à ces dimensions |
| Brunissage (oxydation noire) | Pratiquement aucune variation dimensionnelle | Non | Pratiquement aucune protection contre la corrosion sans huile, et l’huile se consomme. C’est une finition d’aspect et légèrement anti-grippage, et sa norme ne fixe aucune mesure de l’aspect |
Lisez d’abord le tableau selon les troisième et quatrième colonnes, puis selon la première. L’acheteur qui le lit comme un classement de corrosion choisit la galvanisation à chaud et reçoit un devis négatif ; celui qui le lit comme un problème dimensionnel arrive au zinc-nickel ou au lamellaire de zinc sans qu’il faille jamais le dissuader de quoi que ce soit.
Pourquoi l’épaisseur cesse d’être gratuite sous M6
Le revêtement se dépose sur le filetage de la vis et, si la pièce antagoniste est taraudée, sur celui de l’écrou. Le jeu entre les deux doit absorber les deux dépôts, et ce jeu ne diminue pas aussi vite que la vis :
- Le pas diminue, donc les flancs se rapprochent. Le même dépôt de 8 µm qui disparaît dans un filetage M10 représente une part importante d’un filetage M1,6
- Le revêtement sur un flanc se mesure perpendiculairement à la surface, mais il consomme du jeu sur le diamètre sur flancs – l’effet sur l’ajustement est plus grand que ne le laisse penser le chiffre d’épaisseur
- Le dépôt n’est pas uniforme. Les sommets en reçoivent davantage, les fonds moins – la valeur qui compte pour l’ajustement est donc le maximum au sommet, pas la moyenne
C’est pourquoi le choix de la finition doit précéder celui de la tolérance du filetage, et non le suivre. De M1 à M1,4, la tolérance ne réserve rien du tout au revêtement, le pas à ces dimensions est plus petit que ne le suggère le rapport des diamètres, et un plan qui impose à la fois une tolérance fine et un revêtement épais demande quelque chose d’infabricable – ce qu’on découvre généralement une fois l’outillage réalisé.
La deuxième colonne décide si la vis peut rompre
Tout procédé électrolytique introduit de l’hydrogène dans l’acier. En dessous d’une certaine résistance, cela n’a pas d’importance ; au-dessus, cela provoque une rupture différée – des ruptures quelques heures ou jours après l’assemblage, que le contrôle de réception ne peut pas détecter.
- Si la pièce est trempée et fortement sollicitée, la voie non électrolytique existe précisément pour cette raison – le lamellaire de zinc est appliqué par trempé-centrifugé, pas déposé électrolytiquement
- Si elle est malgré tout revêtue électrolytiquement, l’étuvage n’est pas facultatif, et le délai qui le précède est une variable maîtrisée, pas une préférence de planning
- Si le choix porte en réalité sur un acier revêtu ou un inox, c’est une décision de résistance autant que de corrosion
- Si la pièce est une vis en acier bas carbone de résistance ordinaire, cette colonne ne vous concerne pas – et payer un procédé lamellaire de zinc pour résoudre ce problème reviendrait à payer pour rien
Trois questions qui choisissent la finition à votre place
- Que touche la vis, et y a-t-il un électrolyte ? Des métaux différents plus l’humidité constituent un autre mécanisme que la corrosion atmosphérique, et l’élément de fixation est généralement le petit côté du couple – un meilleur revêtement ne corrige pas un mauvais appariement
- La pièce est-elle trempée ? Si oui, la colonne électrolytique est un risque à maîtriser plutôt qu’un libre choix
- Quelle tolérance de filetage figure sur le plan ? La réponse vient du calcul, et elle élimine des options plus vite que les deux autres
Remarquez ce qui ne figure pas dans la liste : les heures de brouillard salin. Elles relèvent de l’étape de vérification, pas de celle de la sélection – l’essai compare des procédés, il ne prédit pas la durée de vie, et imposer des heures pousse le fournisseur à optimiser pour l’enceinte plutôt que pour votre assemblage.
Pour davantage de finitions côte à côte qu’un seul tableau ne peut en contenir, voir comparer les finitions ; la durée de vie réelle d’un revêtement est traitée dans estimer la durée de vie d’un revêtement ; et ce qui se passe quand deux d’entre eux se rencontrent dans un même assemblage, dans revêtements mixtes.
Si l’assemblage réunit deux métaux, ne revêtir que l’anode est le piège – le tableau des indices anodiques.
Ce qu’il faut demander à un fournisseur, et à quoi ressemble une réponse claire
- Le traitement électrolytique est-il interne ou sous-traité ? Les deux sont normaux. Ce qui compte, c’est que la réponse soit précise, car elle détermine qui maîtrise le délai avant étuvage et qui détient les enregistrements
- Quelle classe d’épaisseur, mesurée où ? « Zingué » est une couleur, pas une spécification – et même le minimum inscrit sur un certificat est la plus basse de plusieurs moyennes, pas un plancher valable partout
- Y a-t-il une passivation ou une finition d’étanchéité complémentaire ? Une grande partie de la valeur de corrosion vient de cette couche plutôt que du zinc – et c’est aussi elle qui décide comment les pièces supportent les semaines en conteneur avant la première utilisation
- Que devient le contrôle au calibre du filetage après revêtement ? Si la réponse est que le calibrage n’est fait qu’avant le traitement, le risque d’ajustement n’a pas été vérifié du tout
La dernière question est celle qui rapporte le plus, et elle n’est presque jamais posée. Une pièce conforme au calibre à nu et qui coince après revêtement n’a jamais été vérifiée dans l’état où elle est livrée.
Cet article traite de l’étape 5 : finition. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Peut-on galvaniser à chaud une vis M2 ?
Non. La galvanisation à chaud dépose environ 50 à 100 micromètres, ce qui dépasse toute la tolérance d’un petit filetage métrique. Sur les éléments de fixation plus grands, la pratique admise consiste à surtarauder l’écrou antagoniste pour laisser la place au revêtement ; cette pratique ne descend pas jusqu’aux dimensions de la plage M1 à M3. À ces dimensions, les options réalistes sont le zingage électrolytique, le zinc-nickel électrolytique ou un revêtement lamellaire de zinc appliqué par trempé-centrifugé.
Quelle finition offre le plus de résistance à la corrosion par micron d’épaisseur ?
Parmi les dépôts électrolytiques, le zinc-nickel offre plus de résistance à la corrosion par micron que le zinc seul, ce qui est le compromis pertinent quand la tolérance du filetage limite le nombre de microns disponibles. Les systèmes lamellaires de zinc atteignent des valeurs de corrosion élevées pour une épaisseur modérée et sont appliqués sans électrolyse ; ils n’introduisent donc pas d’hydrogène dans l’acier pendant le revêtement.
Le brunissage empêche-t-il la rouille ?
Pas à lui seul. Le brunissage ne produit pratiquement aucune variation dimensionnelle, ce qui le rend intéressant sur les filetages fins, mais il protège très peu de la corrosion sans huile ou cire complémentaire, et cette huile se consomme en service. Il faut le voir comme une finition d’aspect et légèrement anti-grippage plutôt que comme un revêtement anticorrosion.
Faut-il choisir la finition avant ou après la tolérance du filetage ?
Avant. Le revêtement consomme du jeu, le dépôt est plus épais au sommet qu’au fond du filet, et l’effet sur l’ajustement est plus grand que ne le laisse penser l’épaisseur nominale. Un plan qui impose à la fois une tolérance de filetage serrée et un revêtement épais peut être infabricable, ce qu’on découvre généralement une fois l’outillage réalisé.
Références
- ISO 4042:2022 — Fasteners — Electroplated coating systems (classes d’épaisseur de revêtement ; traitement contre la fragilisation par l’hydrogène)
- ISO 965-2 — ISO general purpose metric screw threads — Tolerances — Part 2
- ISO 10683 — Fasteners — Non-electrolytically applied zinc flake coating systems
- ASTM B633 — Standard Specification for Electrodeposited Coatings of Zinc on Iron and Steel
- Hot-dip galvanization — Wikipedia
Demande de devis
Vous ne savez pas si le revêtement de votre plan tiendra dans le filetage spécifié ? Envoyez le plan avec la tolérance du filetage et l’indication du revêtement. Nous calculerons le jeu et vous dirons si cela passe – et sinon, laquelle des deux indications nous modifierions, et pourquoi.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com