 TIGERFASTENERS
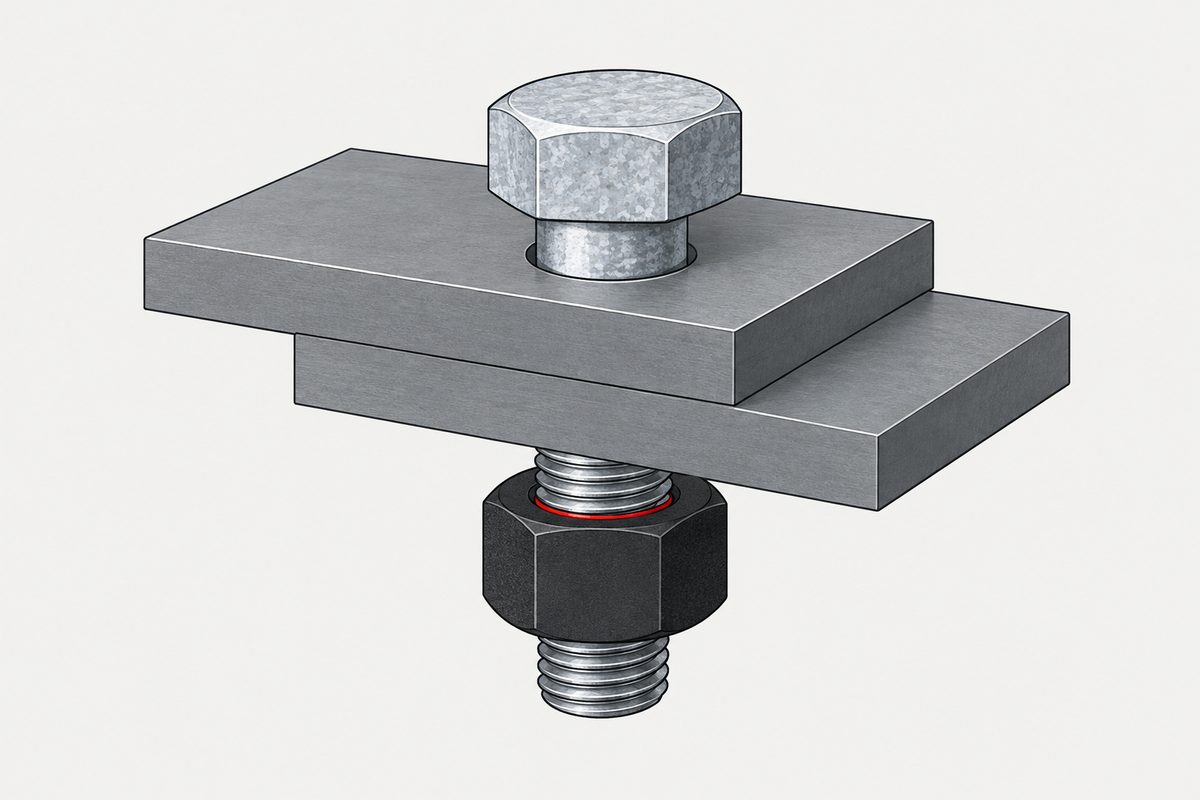
Un boulon lamellaire zinc et un écrou bruni : non pas une question, mais trois
Cette question revient sur les forums d’ingénieurs à peu près sous cette forme : j’ai des boulons à revêtement lamellaire zinc-aluminium, et les écrous que je trouve sont brunis, ou zingués jaune. Est-ce un problème ?
Les réponses se partagent entre « aucun souci » et « surtout pas », et les deux camps semblent sûrs d’eux. Ils ne sont pas en désaccord. Ils répondent à des questions différentes.
Mélanger les revêtements sur un assemblage regroupe trois questions, qui ont trois réponses différentes : vont-ils s’attaquer mutuellement, quelle pièce décide désormais de la durée de vie de l’assemblage, et qu’est devenu le couple de serrage ? La première est celle que tout le monde pose. La troisième est celle qui tourne mal en premier.
Première question : vont-ils s’attaquer mutuellement ?
Généralement pas de la manière que l’on craint, et la raison mérite d’être comprise plutôt que mémorisée.
Le brunissage est un revêtement de conversion — un oxyde formé à partir de l’acier lui-même, surtout de la magnétite, et non un autre métal déposé par-dessus. Il est mince et généralement perméable, c’est pourquoi on l’huile ou on le cire normalement. Cela ne le rend pas électrochimiquement identique à l’acier nu : le film augmente tout de même l’impédance et limite la vitesse de dissolution de l’acier sous-jacent, et un post-traitement ajoute une barrière supplémentaire. Bien moins protégé qu’une pièce revêtue, mais pas rien.
Et le zinc est anodique par rapport à l’acier. Là où les deux sont mouillés et reliés, le zinc se sacrifie en premier et maintient l’acier intact. C’est le même mécanisme qui justifie de mettre du zinc sur une vis.
C’est ici que s’arrêtent la plupart des explications, et que celle-ci ne doit pas s’arrêter, car « le zinc protège l’acier » est un énoncé sur un couple, pas sur votre assemblage. Pour que le zinc du boulon protège une partie donnée de l’écrou, plusieurs conditions doivent être réunies à la fois : les deux doivent être reliés électriquement ; un électrolyte continu doit les relier ; le revêtement doit disposer de zinc conducteur encore actif à céder ; et le courant de protection doit effectivement atteindre cet endroit malgré la distance, le rapport des surfaces et la polarisation.
La protection sacrificielle a une portée, et elle est courte. Les valeurs publiées pour de l’acier plan galvanisé à chaud situent la distance sur laquelle le zinc protège une zone nue adjacente à quelques millimètres — moins à mesure que la zone exposée grandit, et presque rien là où le zinc s’est passivé. Ces chiffres valent pour des plaques planes et ne se transposent pas à un filetage, encore moins à un revêtement lamellaire de zinc, dont le comportement sacrificiel dépend aussi de la teneur en lamelles, du contact entre lamelles, du liant et de la couche de finition. Ce qu’ils établissent, c’est la forme de la réponse : une partie de l’écrou, près du contact, parfois. Pas tout l’écrou, et pas de façon fiable.
La version honnête est donc plus étroite que la version habituelle. Le boulon n’est pas rongé par l’écrou, et une partie de son zinc peut être dépensée à protéger des zones de l’écrou plutôt que lui-même — un coût plutôt qu’un bonus. Combien dépend du rapport des surfaces, sujet de la page sur la corrosion galvanique.
Cela met aussi une réserve sur un calcul que vous avez peut-être fait. Estimer la durée de vie d’un revêtement comme l’épaisseur divisée par la vitesse de corrosion suppose que le revêtement n’a qu’à se protéger lui-même. Là où il couvre davantage, l’estimation est optimiste — d’une quantité qui dépend de votre géométrie et que personne n’a mesurée pour vous.
Deuxième question : quelle pièce décide de la durée de vie de l’assemblage ?
C’est la question que l’on voulait poser, et la réponse est franche : un assemblage n’est protégé qu’autant que sa pièce la moins protégée. Pas la moyenne des deux. La corrosion ne fait pas de moyenne — la rouille commence là où la protection s’est épuisée en premier, et un assemblage taché de rouge reste un assemblage taché de rouge, quelle que soit la moitié qui a commencé.
La vraie question est donc de savoir ce qui protège réellement un écrou bruni. Pour cela, lisez la norme qui définit le revêtement. L’ISO 11408:1999 commence par énumérer à quoi sert le brunissage :
Les revêtements d’oxyde noir peuvent être utilisés pour diminuer le frottement entre surfaces glissantes ou portantes, à des fins décoratives ou pour réduire la réflexion de la lumière. (traduction)
La protection contre la corrosion ne figure pas dans cette liste. Ce n’est pas non plus un oubli, car le domaine d’application le dit ensuite directement :
On n’obtient qu’une protection très limitée contre la corrosion en conditions faiblement corrosives, même avec un traitement de conservation. (traduction)
Lisez attentivement, car la phrase fait deux choses à la fois. Une protection très limitée, et seulement en conditions faiblement corrosives, et c’est le verdict avec l’huile ou la cire déjà appliquée. Notez ce qu’elle ne dit toujours pas : très limitée ne veut pas dire nulle, et le film d’oxyde offre bien une certaine résistance. L’idée n’est pas qu’un écrou bruni serait de l’acier nu — c’est qu’il est bien moins protégé que le boulon, et que l’huile ne comble pas cet écart.
Voilà qui tranche. Montez un écrou bruni sur un boulon revêtu et c’est l’écrou qui gouverne. Ce que vous avez payé pour le boulon est désormais borné par le composant le moins cher de l’assemblage. C’est la même forme d’erreur que comparer les finitions par des adjectifs : le nom vous a donné la couleur, pas la protection.
Les écrous zingués jaune sont un autre cas. Il s’agit d’un revêtement de zinc recouvert d’une couche de conversion — un véritable système anticorrosion, contrairement au brunissage. La question n’est donc pas de savoir si l’écrou est protégé, mais s’il l’est au même niveau que le boulon : une comparaison d’épaisseur et de passivation plutôt que de catégorie.
Une chose que la couleur ne vous dit pas. L’ISO 4042:2022 distingue la passivation, exempte de chrome hexavalent, de la chromatation, qui ne l’est pas — et des finitions jaunes ou irisées existent dans les deux cas. Si la teneur en Cr(VI) compte pour vous, et sous RoHS et ELV elle peut compter, « zingué jaune » n’a pas répondu à la question. Demandez la désignation et une déclaration d’absence de Cr(VI).
Troisième question : qu’est devenu le couple de serrage ?
C’est celle qui tourne mal en premier, parce qu’elle tourne mal le jour du montage plutôt que la troisième année — et c’est celle sur laquelle personne ne s’interroge.
Le couple ne devient pas effort de serrage. L’essentiel est dépensé en frottement dans le filetage et sous la tête, et seul le reste rapproche les pièces. Changez le revêtement de l’une ou l’autre surface en contact et vous avez changé cette répartition. Un couple qui produisait la bonne précharge sur une paire assortie ne la produit pas sur une paire mélangée, et rien dans l’assemblage n’a l’air différent pendant ce temps. Le mécanisme est exposé sur la page couple et effort de serrage, dont l’idée centrale s’applique directement ici : le coefficient de frottement n’est pas une propriété de la vis, c’est une propriété de la paire. Mélanger les revêtements change la paire.
Il y a en plus un piège particulier. L’ISO 11408 range le coefficient de frottement parmi les éléments que l’acheteur doit demander — avec la résistance à l’usure et la résistance à l’acide oxalique, dans l’article sur les informations complémentaires à fournir au fournisseur. Il est facultatif.
Sur une commande normale de brunissage, aucune valeur de frottement convenue n’accompagne donc les pièces. Cela ne veut pas dire qu’on ne peut pas l’obtenir — un fournisseur peut détenir des données de procédé ou de lot, ou être en mesure de faire l’essai. Mais c’est une question que vous devez soulever plutôt qu’un chiffre qui arrive avec la marchandise, et il est bien moins coûteux de la soulever avant la fabrication qu’après. À défaut, établissez-la par essai sur la paire réelle.
Que faire
- Assortissez les revêtements si vous le pouvez. La solution la moins chère est généralement de spécifier l’écrou plutôt que d’accepter ce qui est arrivé dans la boîte — les écrous coûtent moins cher que le problème qu’ils causent.
- Si vous ne pouvez pas les assortir, choisissez quelle pièce gouverne, et écrivez-le. Un assemblage mélangé non documenté devient plus tard un sujet de dispute ; un assemblage documenté devient une décision que vous pouvez défendre.
- Rétablissez le couple sur la paire réelle. Ne reprenez pas une valeur d’une autre combinaison, et n’en acceptez pas d’un catalogue qui ne dit pas sur quelle paire elle a été mesurée.
- Considérez toute estimation de durée de vie du revêtement comme optimiste tant que vous ne savez pas quelle surface nue la couche sacrificielle doit couvrir.
- Dites à quoi sert l’assemblage dans la demande. La plupart des problèmes de revêtements mélangés surviennent parce que l’écrou a été acheté séparément du boulon, par quelqu’un à qui on n’a pas dit de quoi le boulon était revêtu — ce qui est un problème de spécification avant d’être un problème de chimie.
Et la version générale, qui est le propos de toute cette série : la finition est une décision dans une séquence (en anglais), pas une ligne que l’on remplit à la fin. Un revêtement choisi sans tenir compte de ce contre quoi il sera boulonné n’a été choisi qu’à moitié.
Articles liés
- L’ordre dans lequel spécifier une vis (en anglais) — la place de la décision de finition
- Corrosion galvanique — le rapport des surfaces qui décide de la vitesse de consommation du zinc
- Combien de temps durera le revêtement — l’estimation que cette page rend optimiste
- Couple et effort de serrage — pourquoi le frottement appartient à la paire
- « Très bon » et « bon » — pourquoi le nom du revêtement n’est pas la protection
- Choisir une finition — la décision en amont de celle-ci
- Que mettre dans une demande d’éléments de fixation — là où naît généralement le mauvais assortiment
Cet article traite de l’étape 5 : finition. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Puis-je utiliser un boulon zingué avec un écrou bruni ?
Mécaniquement oui, et ils ne se détruiront pas mutuellement. Mais vous avez changé trois choses à la fois. Le zinc est anodique par rapport à l’acier sous le brunissage, il protège donc l’écrou autant que lui-même et se consomme plus vite. L’écrou est la pièce la moins protégée, il gouverne donc la durée de vie de l’assemblage. Et le frottement a changé, de sorte que votre couple ne produit plus la précharge qu’il produisait.
Le brunissage est-il un revêtement anticorrosion ?
Pas selon l’ISO 11408, qui indique comme fonctions la réduction du frottement, la décoration et la réduction de la réflexion de la lumière, puis précise qu’on n’obtient qu’une protection très limitée contre la corrosion en conditions faiblement corrosives, même avec un traitement de conservation. Pour la durée de service, traitez une pièce brunie presque comme de l’acier nu.
Si le zinc protège aussi l’écrou, n’est-ce pas une bonne chose ?
C’est le mécanisme qui fonctionne, et c’est quand même un coût, car la protection sacrificielle est une consommation. Le zinc dépensé pour l’écrou n’est pas dépensé pour le boulon, et la vitesse à laquelle il part est fixée par le rapport des surfaces — petite anode, grande cathode, rapide.
Mélanger les revêtements change-t-il ma spécification de couple ?
Oui, et généralement en premier. Le frottement appartient à la paire, pas à la vis, donc changer l’une ou l’autre moitié change la part de votre couple qui devient effort de serrage. L’ISO 11408 fait du coefficient de frottement une exigence facultative de l’acheteur, de sorte que sur une commande normale le chiffre n’existe pas.
Des écrous zingués jaune sur un boulon lamellaire zinc posent-ils aussi problème ?
Un problème différent et bien plus petit. Les deux sont de véritables revêtements anticorrosion, la question devient donc de savoir s’ils protègent au même niveau plutôt que de savoir si l’un protège tout court. Comparez l’épaisseur et la passivation. La question du frottement reste posée.
Demande de devis
Dites-nous de quoi la pièce associée est revêtue, et pas seulement ce que vous voulez sur la vis. La moitié des problèmes de revêtements mélangés que nous voyons surviennent parce que l’écrou a été acheté ailleurs, par quelqu’un à qui l’on n’a jamais dit quelle finition avait le boulon.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com