 TIGERFASTENERS
Heures de brouillard salin : ce que valent 500 heures, et ce qu’elles ne disent pas
En bref : l’essai au brouillard salin est un essai comparatif, pas une prédiction. L’ASTM B117 le dit dans son propre texte — les résultats n’ont aucune corrélation générale avec la durée de vie. « 500 heures » sur un devis signifie donc qu’un lot s’est comporté comme un autre lot dans la même enceinte. Cela ne dit pas combien d’années la vis tiendra sur votre produit — ni même quelle défaillance a été comptée.
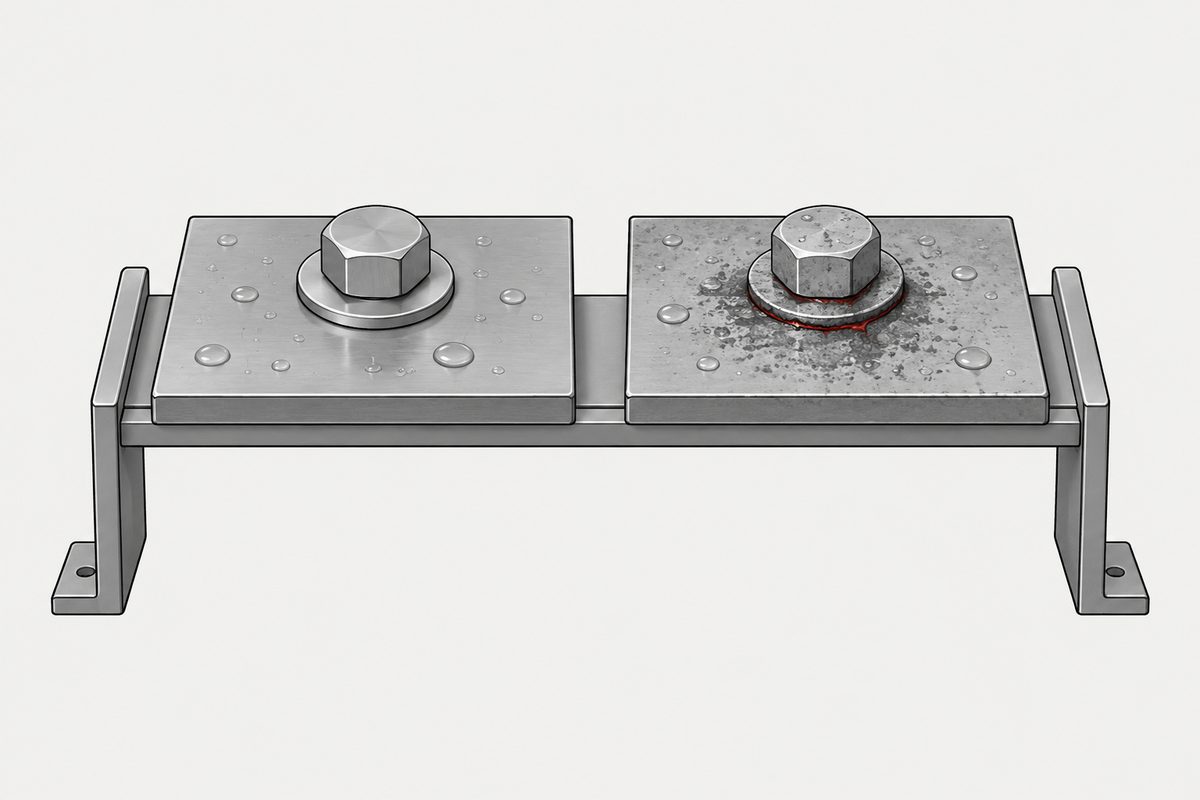
Deux horloges, et la plupart des spécifications n’en nomment aucune
Une vis zinguée échoue deux fois à l’essai au brouillard salin, à deux moments différents et pour deux raisons différentes.
| Critère d’arrêt | Ce qui se corrode | Ce que cela signifie |
|---|---|---|
| Rouille blanche | Le revêtement de zinc | Le revêtement fait son travail. Le zinc se corrode en premier pour que l’acier ne se corrode pas |
| Rouille rouge | L’acier en dessous | Le revêtement est consommé à cet endroit — la protection est terminée |
« 500 heures de brouillard salin » sans critère d’arrêt n’est pas une spécification, c’est un chiffre. 500 heures avant rouille blanche et 500 heures avant rouille rouge sont des exigences différentes, à des prix différents, et un fournisseur qui chiffre la première alors que vous supposiez la seconde n’est pas forcément en tort. Nommez le critère, sinon vous n’avez rien convenu. Et la rouille blanche sur des pièces jamais montées relève du stockage plutôt que du revêtement.
Ce à quoi le chiffre sert vraiment
L’essai n’est pas inutile. Il sert à une seule chose, et cette chose vaut qu’on la paie :
- La régularité d’un lot à l’autre. Même revêtement, même procédé, même enceinte — si les heures baissent, quelque chose a changé sur la ligne de traitement
- Comparer deux procédés de revêtement dans des conditions identiques, lorsque vous devez choisir entre eux
- Détecter un procédé qui a dérivé — dépôt trop mince, passivation médiocre, bain contaminé — avant l’expédition
Lisez-le comme un instrument de maîtrise du procédé, pas comme une garantie. La bonne question à poser à un fournisseur n’est pas « combien d’heures », mais « combien d’heures, sur combien de lots, et qu’avez-vous fait la fois où le résultat est sorti trop bas » — c’est la seconde question qui distingue un rapport de laboratoire d’un procédé maîtrisé.
Exiger plus d’heures — et le chiffre ne veut plus rien dire
L’enceinte et le monde réel corrodent le métal par des mécanismes différents :
- L’enceinte est mouillée en permanence. Brouillard salin neutre continu, température constante, aucune phase de séchage
- En service réel, c’est mouillé, puis sec, puis de nouveau mouillé. C’est ce cycle qui permet au zinc de former le film de carbonate stable qui assure l’essentiel de sa protection à long terme — et l’enceinte ne le laisse jamais se former
- Le service réel apporte des chlorures, mais aussi du soufre, des UV, des variations de température et de l’usure mécanique. L’enceinte n’a qu’une seule variable
Le classement peut donc s’inverser. Une finition dont la protection repose sur la formation d’un produit de corrosion passif est pénalisée par l’essai, et une finition qui a simplement plus de zinc sacrificiel est avantagée. Un revêtement qui tient moins d’heures en enceinte peut durer plus longtemps qu’un autre qui en tient davantage, sur le même produit. Ce n’est pas un défaut de l’essai — c’est ce pour quoi il a été conçu, et la norme le dit.
L’éprouvette n’est pas la pièce
La plupart des valeurs de brouillard salin publiées sont mesurées sur une éprouvette plane. Une vis n’est pas une plaque plane, et la différence n’a rien d’esthétique :
- Un dépôt électrolytique ne se répartit pas uniformément sur un filetage. La densité de courant est maximale au sommet du filet et minimale à fond de filet, si bien que le revêtement le plus mince se trouve exactement là où la pièce est la plus sollicitée
- Le rayon sous tête et l’empreinte sont aussi des zones de faible densité de courant — et c’est dans l’empreinte que l’outil raye le revêtement pendant l’assemblage
- Le traitement au tonneau ajoute de la dispersion d’une pièce à l’autre. Les pièces se masquent mutuellement pendant la rotation ; une vis restée enfouie plus longtemps reçoit moins de revêtement
Demandez si les heures ont été mesurées sur la pièce que vous achetez. Une valeur sur éprouvette et une valeur sur pièce issues du même bain ne sont pas le même chiffre, et l’écart se creuse aux petites dimensions — une petite pièce a proportionnellement plus de surface dans des zones de faible densité de courant.
Quatre lignes qui donnent un sens au chiffre
Remplacez « 500h brouillard salin » sur le plan par ceci :
- La norme de revêtement et la classe d’épaisseur — pas les heures. Les heures sont un résultat ; l’épaisseur est ce que vous achetez. En dessous de M1.4, la tolérance de filetage limite l’épaisseur même possible
- Les deux critères d’arrêt, séparément. Heures avant rouille blanche et heures avant rouille rouge
- Essai sur la pièce finie, à l’état de livraison — après dégazage, après toute passivation ou tout colmatage complémentaire
- Combien de pièces, à quelle fréquence. Un seul rapport sur un seul lot datant de deux ans n’est pas de la maîtrise de procédé
L’ordre compte. Spécifier des heures pousse le fournisseur à optimiser pour l’enceinte ; spécifier le revêtement, l’épaisseur et le procédé le pousse à optimiser pour la pièce. Achetez le procédé, vérifiez avec l’essai — pas l’inverse.
Quand demander un autre essai
Si les pièces vont réellement à l’extérieur et que la décision coûte cher, un essai de corrosion cyclique — phases humide, sèche et à forte humidité en alternance, comme dans la SAE J2334 et ses équivalents — est conçu pour reproduire le cycle humide/sec que le brouillard salin neutre supprime. Il coûte plus cher et dure plus longtemps. C’est le compromis : le brouillard salin neutre est bon marché et rapide parce qu’il ne cherche pas à être réaliste.
Et avant de changer de revêtement pour courir après un chiffre de corrosion, chiffrez la nouvelle vérification — un changement de revêtement modifie le coefficient de frottement, donc l’effort de serrage obtenu avec le même couple. C’est un changement d’assemblage, pas de finition (en anglais).
Cet article traite de l’étape 5 : finition. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
500 heures de brouillard salin signifient-elles que la vis dure un certain nombre d’années ?
Non. L’ASTM B117 indique dans son propre domaine d’application que la pratique fournit un environnement corrosif contrôlé et que les résultats ne se sont généralement pas révélés être une prédiction fiable de la durée de vie. Les heures sont une comparaison entre revêtements essayés dans des conditions identiques, pas une prévision du comportement en service.
Quelle est la différence entre les heures avant rouille blanche et les heures avant rouille rouge ?
La rouille blanche est la corrosion du revêtement de zinc lui-même, c’est-à-dire le revêtement qui fonctionne comme prévu — le zinc se corrode en premier pour que l’acier ne se corrode pas. La rouille rouge signifie que le revêtement est consommé à cet endroit et que le support en acier se corrode. Elles apparaissent à des moments très différents ; une exigence de brouillard salin qui ne précise pas quel critère est compté n’a donc rien spécifié.
Pourquoi un revêtement qui tient moins d’heures au brouillard salin peut-il durer plus longtemps en service qu’un autre qui en tient davantage ?
Parce que les mécanismes diffèrent. Le brouillard salin neutre est mouillé en permanence, alors que l’exposition réelle alterne mouillé et sec. C’est la phase de séchage qui permet au zinc de former un film de carbonate stable, qui assure une grande partie de sa protection à long terme, et l’enceinte ne le laisse jamais se former. Une finition qui repose sur ce film est pénalisée par l’essai ; une finition qui a simplement plus de zinc sacrificiel est avantagée.
Faut-il faire l’essai au brouillard salin sur une éprouvette ou sur la vis elle-même ?
Sur la pièce elle-même, à l’état de livraison. Un dépôt électrolytique se répartit de façon inégale sur un filetage — la densité de courant est maximale au sommet du filet et minimale à fond de filet —, si bien que le revêtement le plus mince se trouve là où la pièce est la plus sollicitée. Le traitement au tonneau ajoute encore de la dispersion d’une pièce à l’autre. Une valeur sur éprouvette plane et une valeur sur pièce finie issues du même bain ne sont pas le même chiffre.
Références
- ASTM B117 — Standard Practice for Operating Salt Spray (Fog) Apparatus. Le domaine d’application indique que la pratique fournit un environnement corrosif contrôlé et que les résultats ne se sont généralement pas révélés être une prédiction fiable de la durée de vie
- ISO 9227 — Corrosion tests in artificial atmospheres — Salt spray tests (l’équivalent ISO, y compris NSS, AASS et CASS)
- ISO 4042:2022 — Fasteners — Electroplated coating systems (classes d’épaisseur de revêtement)
- SAE J2334 — Cosmetic Corrosion Lab Test (essai cyclique humide/sec/humidité)
- Le rappel des vis de direction VW — rupture après que la corrosion a réduit la section
Demande de devis
Vous avez un plan qui indique « 500h brouillard salin » sans critère d’arrêt ? Envoyez-le avec l’environnement de service et le matériau en contact. Nous vous répondrons avec le revêtement et la classe d’épaisseur que cette exigence implique pour votre dimension de filetage — y compris lorsque la tolérance de filetage ne l’admet pas, ce qui, en dessous de M2, est une vraie réponse plus souvent que les acheteurs ne le pensent.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com