 TIGERFASTENERS
Revêtir du M1–M1.4 : la tolérance ne réserve rien
En bref : l’ISO 965-2 place les filetages extérieurs de M1 à M1.4 en 6h, et l’écart fondamental de la position h est nul. Aucune place n’est prévue pour un revêtement. Un plan qui indique seulement « M1.2 extérieur, zingué » peut produire des pièces qui ne passent plus au calibre après revêtement – et le problème se trouve dans le plan, pas chez le traiteur de surface.
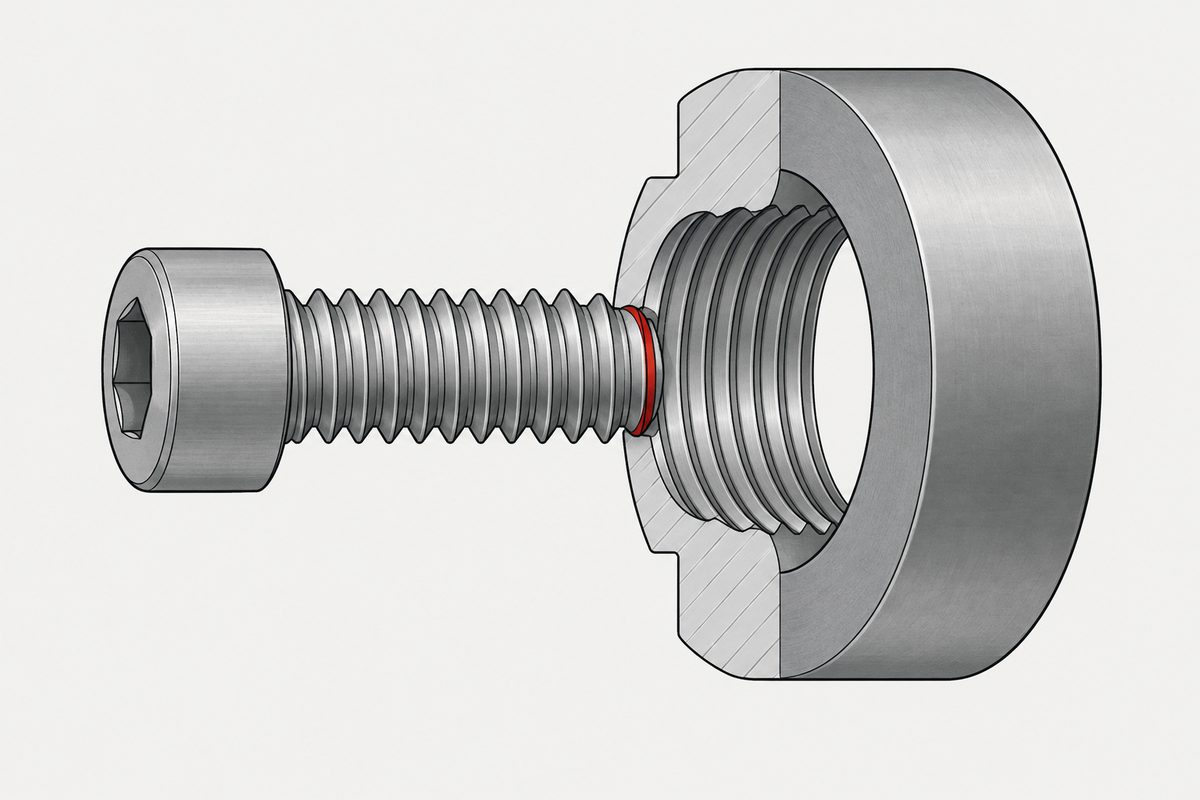
Resserrer la classe est le levier évident
Après revêtement, un filetage ne passe plus au calibre. La classe de tolérance figure sur le plan et comporte un chiffre ; resserrer ce chiffre est donc le premier réflexe de chacun.
C’est aussi ce à quoi ce chiffre semble servir. L’ennui, c’est que le revêtement n’a pas consommé la largeur de l’intervalle de tolérance ; il a consommé l’espace situé en dessous.
Un revêtement ajoute quatre fois son épaisseur au diamètre sur flancs
C’est l’étape le plus souvent sautée. Le revêtement se dépose sur les deux flancs, et le diamètre sur flancs se mesure à travers le filetage ; la géométrie donne donc :
Sur un filetage extérieur à 60°, une épaisseur de revêtement t par flanc augmente le diamètre sur flancs de 4t.
Cinq microns de zinc coûtent donc vingt microns de diamètre sur flancs. En M8, cela passe généralement sans qu’on y pense.

Resserrer la tolérance, donc – mais ce n’est pas cette cote qui gêne
On est tenté de comparer la croissance du revêtement à l’intervalle de tolérance et de conclure que celui-ci est trop étroit. C’est le mauvais critère, et à ces dimensions il donne la mauvaise réponse. Un filetage extérieur M1.2×0.25-6h a un intervalle de tolérance sur le diamètre sur flancs d’environ 53 μm ; vingt microns ne l’épuisent donc pas.
La vraie contrainte est que la position h a un écart supérieur nul. La position g comporte un écart fondamental négatif, et c’est dans cette valeur négative que le revêtement trouve normalement sa place. En h, cet espace n’existe pas : un filetage produit près du maximum de matière n’a nulle part où loger le revêtement.
Le critère est donc le diamètre sur flancs le plus défavorable après revêtement, vérifié au calibre ENTRE après revêtement – et non une comparaison entre l’épaisseur du revêtement et la largeur de l’intervalle.
ISO 4042, annexe D : le maximum théorique est plus mince qu’on ne le pense
L’annexe D donne l’épaisseur maximale théorique du revêtement selon le pas et la position de tolérance avant revêtement. Deux exemples proches de notre gamme :
| Dimension | Pas | Position | Maximum théorique |
|---|---|---|---|
| M1.6 | 0,35 | g | 4 μm |
| M2 | 0,4 | g | 4 μm |
| M1 – M1.4 | 0,25 – 0,3 | 6h | — aucune réserve |
4 μm est une valeur théorique. Deux phénomènes l’entament :
- La répartition d’épaisseur. Le dépôt électrolytique n’est pas uniforme, et le traitement à l’attache et le traitement au tonneau répartissent très différemment. Une moyenne spécifiée dit peu de chose.
- L’effet « os de chien ». La densité de courant est plus élevée sur les arêtes et aux extrémités, si bien que le revêtement y est plus épais – sur le sommet du filet et les premiers filets, c’est-à-dire exactement la partie qui doit entrer la première dans le trou.
Les petites pièces ne sont pas moins sensibles à la fragilisation par l’hydrogène
L’intuition veut qu’une petite pièce ait plus de surface par unité de volume, que l’hydrogène s’échappe plus facilement et que le dégazage puisse être raccourci. L’ISO 4042 n’accorde aucune exception de ce genre.
- En dessous de M6, le décapage est parfois la seule méthode de nettoyage praticable – et le décapage est l’une des principales voies d’entrée de l’hydrogène.
- Dans une section mince, la couche durcie occupe une plus grande part de l’ensemble, ce qui peut augmenter la sensibilité plutôt que la réduire.
- Raccourcir un dégazage exige des essais sous charge maintenue ou une qualification du procédé, et non un raisonnement fondé sur la géométrie.
L’ISO 4042 et l’ASTM B850 n’utilisent pas la même classification et ne doivent pas être mélangées. L’ISO part de la dureté (un cœur au-delà de 390 HV est considéré comme sensible), avec des conditions typiques de 190–220 °C pendant 8–10 h, et précise que 185–195 °C pendant quatre heures est en général insuffisant – le temps étant compté à partir du moment où l’ensemble de la charge atteint la température, et non de son entrée dans le four. L’ASTM classe plutôt selon la résistance à la traction réelle.
Ce qu’il faut mettre sur le plan
- Une désignation de filetage avec position et classe de tolérance, pas seulement « M1.2 »
- Si la tolérance s’applique avant ou après revêtement – le point le plus contesté de tous
- Pour du M1–M1.4 revêtu, une surépaisseur explicite : un diamètre sur flancs maximal avant revêtement, ou une exigence de calibre ENTRE après revêtement
- Une réception au calibre ENTRE après revêtement, pas seulement un rapport d’épaisseur
- Pour les pièces à haute résistance (cœur au-delà de 390 HV), les conditions de dégazage et le moment où le chronomètre démarre
Rien de tout cela n’apparaît au stade des échantillons, c’est pourquoi le problème surgit tard. Les échantillons sont souvent non revêtus, ou revêtus en petit lot bien maîtrisé. Il se manifeste au premier lot de série. C’est un argument pour convenir de ce que l’échantillon prouve avant de l’approuver. Un échantillon prouve toujours la géométrie, la matière, la tête et l’entraînement, et le montage. Ce qu’il ne peut pas prouver, sauf s’il a été revêtu par le procédé de série à la cadence de série, c’est la répartition d’épaisseur et le passage du filetage au calibre après revêtement – c’est pourquoi un PPAP formel ou un premier article selon AS9102 exige d’emblée l’outillage et le procédé de série, et pourquoi c’est l’échantillon informel envoyé hors de cette discipline qui demande de la prudence.
Le choix du traitement pour lequel on prévoit la tolérance est la décision antérieure – voir choisir une finition, où l’épaisseur cesse d’être gratuite sous M6. Le côté fragilisation est traité dans fragilisation par l’hydrogène.
Cet article traite de l’étape 5 : finition. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Références
- ISO 4042:2022 — Fasteners — Electroplated coating systems (paragraphe 6.2, annexes B et D). Un Amendment 1:2026 existe ; son contenu technique n’est pas public et n’est pas pris en compte ici.
- ISO 965-2 — ISO general purpose metric screw threads — Tolerances — Part 2 (6H/6g de M1.6 à M100 ; 5H/6h pour M1 à M1.4)
- ISO 965-1 — ISO general purpose metric screw threads — Tolerances — Part 1
- ASTM B850-98(2022) — Guide for Post-Coating Treatments of Steel for Reducing Hydrogen Embrittlement Risk
Les normes sont des documents payants. Les valeurs suivent les paragraphes cités ; l’édition en vigueur fait foi. L’achat et la réception doivent reposer sur l’accord de plan et sur la norme elle-même, pas sur cette page.
Demande de devis
Si votre plan se situe entre M1.0 et M5.0 et prévoit un revêtement électrolytique, envoyez-le-nous. Nous vous dirons avant de chiffrer si la répartition des tolérances tient – ce qui coûte bien moins cher que de le découvrir au premier lot de série.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com