 TIGERFASTENERS
La protection anticorrosion qui casse la vis : la fragilisation par l’hydrogène
En bref : le procédé qui protège la vis de la rouille peut être celui qui la casse. Le dépôt électrolytique introduit de l’hydrogène dans l’acier et, au-delà d’une certaine dureté, sous une traction maintenue, cet hydrogène provoque une rupture différée — des têtes qui sautent des heures ou des jours après l’assemblage, sous des charges que la vis est censée supporter. Le délai n’est pas accessoire. C’est tout le problème, car il signifie que le contrôle de réception est structurellement incapable de le détecter.
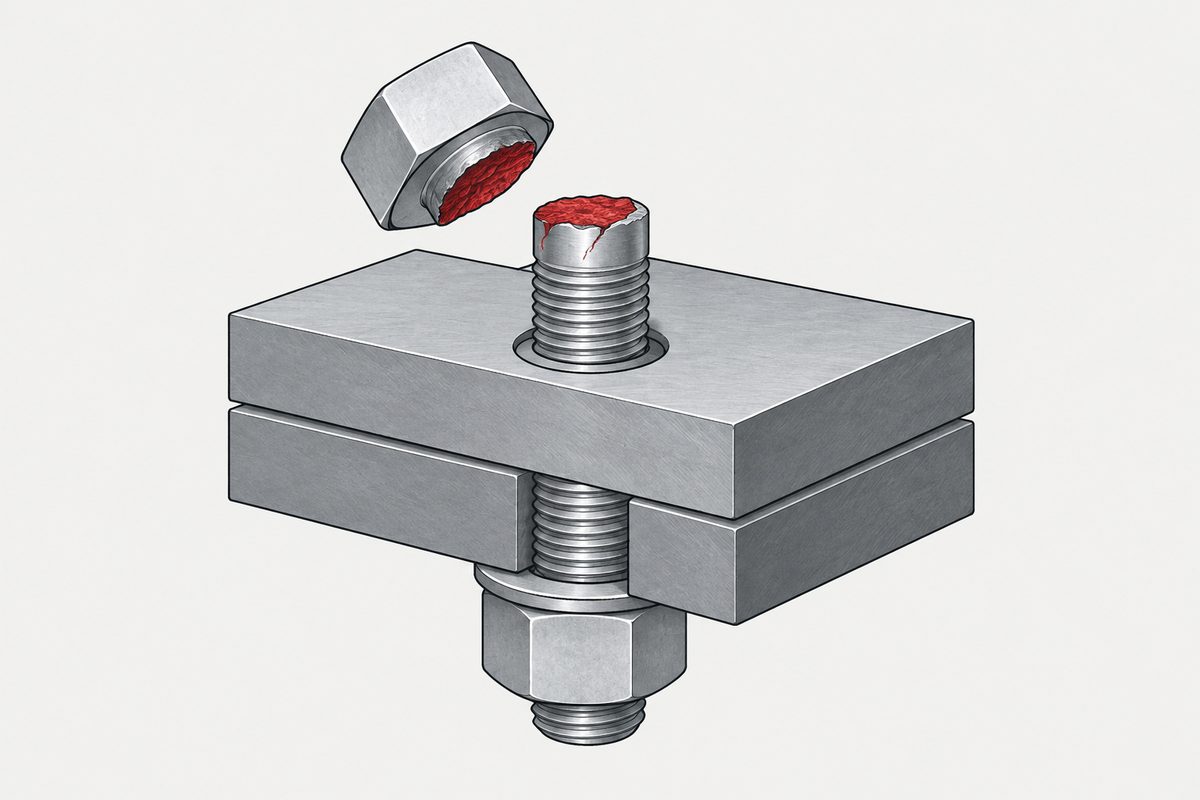
Tous les contrôles réussis, et c’étaient les bons
Traction, dureté, dimensions, épaisseur de revêtement. Tout conforme, tout documenté, tout ce qu’une spécification demande. Personne n’a sauté d’étape.
Puis une pièce casse dans un tiroir ou sur une étagère, des jours après que quelqu’un l’a touchée. Rien n’est faux sur le certificat — le certificat ne mesure simplement pas ce qui a cassé la pièce.
Pourquoi tous les essais passent et les pièces cassent quand même
Une vis fragilisée par l’hydrogène n’est pas faible à la livraison. Tirée jusqu’à rupture le jour de son arrivée, elle atteint sa charge de traction nominale. La défaillance exige trois conditions simultanées, et seule la troisième survient dans votre usine :
| Condition | Introduite où | Visible au contrôle ? |
|---|---|---|
| Matériau sensible | Traitement thermique — dureté élevée | Oui — la dureté se mesure |
| Hydrogène dans l’acier | Dépôt électrolytique (et le décapage acide qui le précède) | Non. Par aucun contrôle de réception courant |
| Contrainte de traction maintenue | Votre ligne d’assemblage, au serrage | Sans objet — c’est le déclencheur, pas un défaut |
Le lot était donc réellement bon quand vous l’avez mesuré. Après le serrage, l’hydrogène diffuse vers les zones les plus sollicitées, et la fissure y progresse en quelques heures ou quelques jours. Un plan d’échantillonnage ne peut pas détecter un état qui n’existe qu’après la pose de la pièce — c’est pourquoi la maîtrise doit se trouver dans l’enregistrement de procédé du fournisseur, et non dans votre procédure de réception.
Tous les essais réussis — et la pièce a cassé trois jours plus tard
- Le risque est généralement admis à partir d’environ 320 HV, et il augmente fortement avec la dureté
- ISO 4042 part de la dureté — un cœur au-delà de 390 HV est considéré comme sensible, et c’est le plancher d’une exigence obligatoire, pas le niveau où le risque commence. ⚠️ ISO 4042 et les documents ASTM n’utilisent pas la même classification et ne doivent pas être mélangés
- Le remède est un dégazage thermique. Les conditions types selon ISO 4042 sont 190–220 °C pendant 8–10 h, et 185–195 °C pendant quatre heures est déclaré généralement insuffisant. Le temps se compte à partir du moment où toute la charge atteint la température, et non de l’entrée au four
- Un dégazage ne rend pas l’acier insensible. ISO 15330 indique qu’après fabrication, la sensibilité ne peut être ni réduite ni transformée en état insensible, même par un traitement thermique après revêtement, et son propre essai n’est pas un essai de réception
L’écart entre 320 et 390 est la zone des désaccords. Une pièce à 350 HV se situe au-dessus du niveau où le mécanisme est reconnu et en dessous de celui où la norme impose un dégazage — qu’elle soit dégazée ou non résulte donc d’une décision prise par quelqu’un, et vous êtes en droit de savoir qui l’a prise et sur quelle base.
L’horloge que personne ne met sur le plan
Le dégazage fonctionne en laissant l’hydrogène ressortir par diffusion. Il perd progressivement de son efficacité à mesure que l’hydrogène se piège sur des défauts internes, si bien que l’intervalle entre dépôt et dégazage est lui-même une variable à maîtriser :
- La pratique courante consiste à dégazer le plus tôt possible après le dépôt, avec une limite souvent citée de quelques heures
- Une pièce revêtue le vendredi et dégazée le lundi a bien été dégazée — le certificat le dira — et le dégazage a pu faire nettement moins que prévu
- Rien dans un rapport de contrôle standard ne distingue ces deux pièces. Seul l’enregistrement de procédé le peut
- La durée du dégazage lui-même est une autre variable, que la norme ne fixe pas non plus. Le tableau de l’aperçu gratuit d’ISO 4042 dit seulement que la température et la durée doivent être spécifiées ; les valeurs de 190–220 °C ci-dessus proviennent du texte payant. Une étude de 2025 qui a dégazé des boulons zinc-nickel de classe 12.9 à 200 °C pendant 4, 8 et 12 heures est lue en entier sur la page consacrée à cette mesure
C’est la question la plus rentable de cet article : demandez, lot par lot, le temps enregistré entre dépôt et dégazage. Un fournisseur qui l’a maîtrise son procédé ; un fournisseur à qui on ne l’a jamais demandé le dira en général honnêtement, et cette réponse est utile aussi. « Oui, nous dégazons » ne répond à rien à lui seul, car la norme porte sur quand et combien de temps, pas sur le fait de le faire.
Lire la rupture
- La rupture est fragile — plane, peu ou pas de striction, aucune déformation visible avant séparation
- Elle se situe généralement au rayon sous tête ou au premier filet en prise, les deux zones les plus sollicitées
- Elle survient après l’assemblage, pas pendant — une vis qui casse pendant que la visseuse tourne relève plutôt d’une surcharge en torsion ou d’un problème de couple et de frottement
- Elle touche certaines pièces d’un lot, pas toutes, ce qui la fait facilement passer pour des défauts aléatoires
Éviter le problème au lieu de le gérer
- Ne pas surspécifier la résistance. Une classe de qualité plus élevée n’est pas une assurance gratuite — elle rapproche la pièce de la plage sensible. Si l’assemblage se contente d’une classe inférieure, la classe inférieure est aussi la plus sûre — et changer de matériau pour échapper au problème sacrifie aussi de la résistance
- Utiliser une finition non électrolytique pour les pièces trempées. Les revêtements de zinc lamellaire appliqués au trempé-centrifugé ne sont pas électrolytiques, et c’est précisément pour cela qu’on les prescrit sur les fixations à haute résistance — voir l’arbitrage avec l’épaisseur et le jeu de filetage
- Surveiller aussi les étapes acides avant le dépôt. Le décapage et le nettoyage acide introduisent eux aussi de l’hydrogène ; le bain de dépôt n’est pas la seule source. Cela vaut aussi pour l’inox, où passivation et décapage sont des traitements différents, d’agressivité différente. Et une exigence nommée s’y rattache : ISO 16048 prévoit que les fixations forgées à chaud dans les nuances martensitiques doivent être recuites d’adoucissement et grenaillées avant décapage, pour réduire le risque de fragilisation par l’hydrogène. ISO 10684 fixe un seuil sur la même étape pour la galvanisation à chaud : les pièces de 320 HV ou plus doivent être nettoyées par un acide inhibé, par un procédé alcalin ou mécanique, car l’hydrogène absorbé pendant le nettoyage peut ne pas s’échapper complètement dans le bain de zinc
- Une finition non électrolytique n’est pas automatiquement sans risque. ISO 11408 avertit que l’acier à haute résistance de 1 000 MPa et plus peut subir une fragilisation caustique pendant la brunissure, procédé alcalin à chaud sans aucun dépôt électrolytique, et elle exige ses propres prétraitements et post-traitements. Ce que cette norme spécifie et ne spécifie pas mérite d’être lu avant de choisir une finition au motif qu’elle évite le bain de dépôt
- Traiter un changement de finition comme un changement d’assemblage. Chiffrer la revérification avant de changer
Le premier point est celui auquel les acheteurs résistent le plus, parce que prescrire une vis plus résistante ressemble à de la prudence. Face à ce mode de défaillance précis, c’est l’inverse, et c’est la seule mesure de la liste qui ne coûte rien.
Cet article traite de l’étape 5 : finition. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Pourquoi des vis revêtues cassent-elles le lendemain de leur pose ?
Il s’agit d’une rupture différée par fragilisation par l’hydrogène. Le dépôt électrolytique, et les nettoyages acides qui le précèdent, introduisent de l’hydrogène dans l’acier. Dans une pièce trempée soumise à une traction maintenue, cet hydrogène diffuse vers les zones les plus sollicitées et une fissure y progresse en quelques heures ou quelques jours. Le jour de la livraison, la vis atteint sa charge de traction nominale, car la troisième condition — la contrainte maintenue — n’apparaît qu’au serrage.
Le contrôle de réception peut-il détecter la fragilisation par l’hydrogène ?
Pas par les moyens courants. L’état qui provoque la défaillance n’existe qu’une fois la pièce posée et sollicitée ; un plan d’échantillonnage qui mesure dureté et résistance à la traction à l’arrivée laissera donc passer un lot touché. La maîtrise doit se trouver dans l’enregistrement de procédé du fournisseur — précisément la dureté des pièces, la réalisation ou non d’un dégazage thermique, et le délai entre le dépôt et le début de ce dégazage.
À partir de quelle dureté la fragilisation par l’hydrogène devient-elle un risque ?
Le risque est généralement admis à partir d’environ 320 HV et augmente fortement avec la dureté. ISO 4042 part de la dureté et considère un cœur au-delà de 390 HV comme sensible ; c’est le plancher d’une exigence obligatoire, pas le niveau où le risque commence. Les documents ISO et ASTM n’utilisent pas la même classification et ne doivent pas être mélangés. Entre 320 et 390 HV, quelqu’un prend une décision, et l’acheteur est en droit de savoir qui et sur quelle base.
Combien de temps après le dépôt faut-il effectuer le dégazage ?
Le plus tôt possible. Le dégazage élimine l’hydrogène par diffusion et perd progressivement de son efficacité à mesure que l’hydrogène se piège sur des défauts internes ; l’intervalle entre dépôt et dégazage est donc lui-même une variable à maîtriser — couramment limité à quelques heures. Les conditions types selon ISO 4042 sont 190–220 °C pendant 8–10 heures, le temps étant compté à partir du moment où toute la charge atteint la température et non de l’entrée au four. Une pièce revêtue le vendredi et dégazée le lundi a formellement été dégazée, et le certificat le dira, mais le traitement a pu obtenir nettement moins que prévu. Demandez l’intervalle enregistré pour chaque lot.
Le revêtement de zinc lamellaire provoque-t-il une fragilisation par l’hydrogène ?
Les systèmes de zinc lamellaire sont appliqués au trempé-centrifugé et non par électrolyse ; le procédé de revêtement lui-même n’introduit donc pas d’hydrogène dans l’acier. C’est la raison principale pour laquelle on les prescrit sur les fixations à haute résistance. Un éventuel nettoyage acide avant revêtement reste une question distincte.
Références
- ISO 4042:2022 — Fasteners — Electroplated coating systems (dégazage contre la fragilisation par l’hydrogène)
- ASTM F1941/F1941M — Electrodeposited Coatings on Threaded Fasteners
- ASTM B850-98(2022) — Guide for Post-Coating Treatments of Steel for Reducing Hydrogen Embrittlement Risk
- Hydrogen embrittlement — Wikipedia
Demande de devis
Des têtes sautent le lendemain de l’assemblage, sur des pièces qui ont passé le contrôle de réception ? Envoyez les photos des faciès de rupture, la classe de qualité ou la dureté, et la désignation du revêtement. Le faciès et l’emplacement de la rupture distinguent généralement la fragilisation par l’hydrogène d’une surcharge en torsion — et ils pointent vers des étapes différentes du procédé : mieux vaut établir laquelle avant de changer quoi que ce soit.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com