 TIGERFASTENERS
La norme ne dit jamais à quel point c’est noir
Sur r/Machinists, quelqu’un a choisi le brunissage pour un produit en tôle parce qu’il en aimait l’aspect, puis a constaté que toutes les sources disaient qu’il n’empêche pas la rouille. Un autre a publié des photos de taches marbrées sortant de sa propre ligne et soupçonnait le nettoyage, ou le temps que passent les pièces entre le bain acide et le bain salin. Un troisième a écrit qu’une série de montages avait demandé quelques essais avant d’être réussie. Dans aucune de ces discussions personne n’a ouvert la spécification, et il y a une raison pour laquelle on l’ouvre rarement : sur la question dont tout le monde débat réellement, elle refuse de répondre, et elle le dit délibérément.
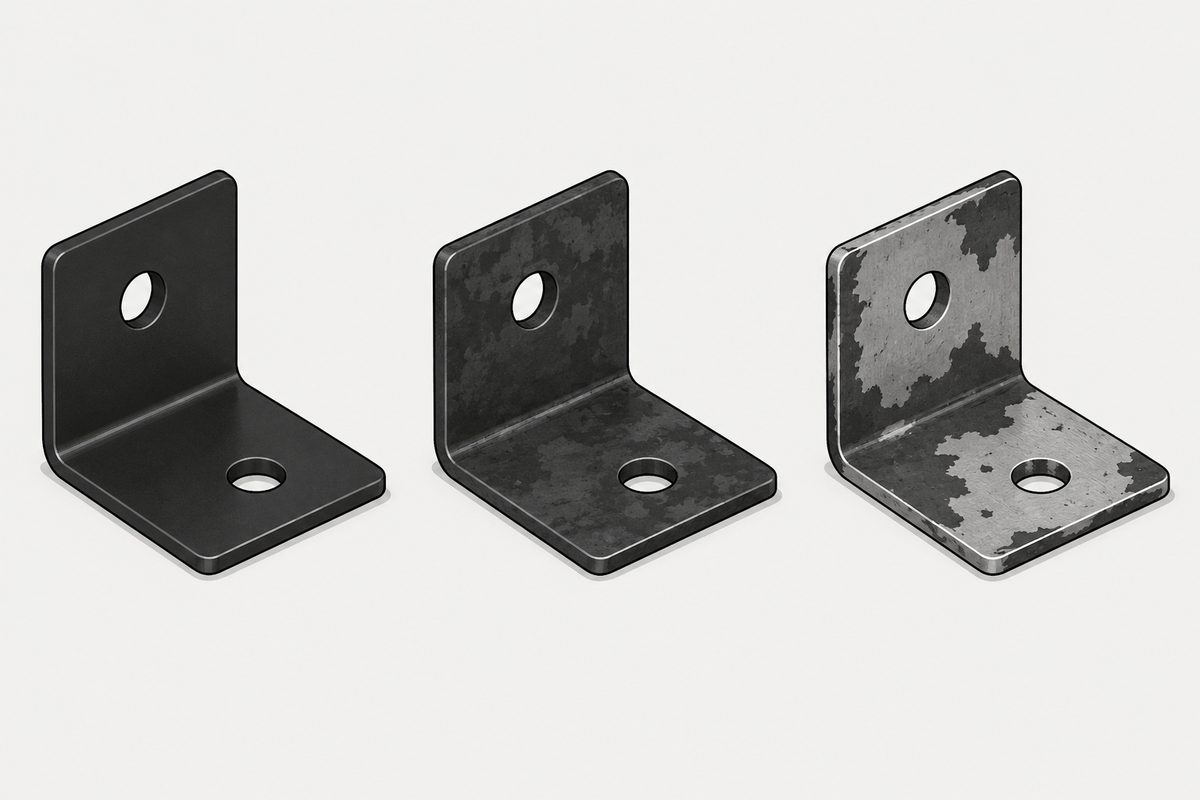
L’ISO 11408 ne contient aucune mesure de la noirceur. Ni teinte, ni valeur de brillance, ni coordonnée colorimétrique, ni classe. Elle contient en revanche une ligne demandant à l’acheteur d’envoyer un échantillon, une courte liste de défauts qui rendent un revêtement refusable, un essai d’établi dont le critère de réussite est constitué de trois photographies, et une mise en garde sur la fissuration que presque personne ne cite.
La norme est l’ISO 11408:1999, Chemical conversion coatings, Black oxide coating on iron and steel, Specification and test methods. Elle compte cinq pages, elle figure toujours comme en cours d’examen, et l’aperçu gratuit en constitue la totalité. Cette longueur est la première chose à remarquer. Une finition achetée en grande partie pour son aspect est décrite en cinq pages parce que l’essentiel de ce dont on débat ne figure tout simplement pas dans le document.
Cinq informations que la norme vous demande, et la cinquième est celle qu’on oublie
Le paragraphe 4.1 énumère ce que l’acheteur doit fournir à la commande. La liste est courte :
| Information essentielle | Ce que cela signifie en pratique |
|---|---|
| Le numéro de la norme | Écrire ISO 11408 sur la commande. Sans lui, rien du reste ne s’applique |
| La surface significative | Les faces sur lesquelles le revêtement est indispensable, indiquées sur un plan ou par des échantillons repérés |
| Le matériau de base et son état | Quel acier, et dans quel état de surface il arrive |
| La procédure d’échantillonnage | Comment le lot sera jugé, selon l’ISO 4519 |
| L’aspect du revêtement | Selon les termes mêmes de la norme (traduction) : par la fourniture d’un échantillon convenablement repéré |
La dernière ligne est tout ce que l’ISO 11408 dit sur le degré de noir que doit avoir un revêtement bruni. L’aspect n’est pas spécifié, il est transféré. Le document renvoie la définition à l’acheteur et la lui demande sous forme d’objet physique.
Cela éclaire autrement une dispute qui revient sans cesse. Quand des pièces reviennent et que quelqu’un déclare qu’elles ne sont pas assez noires, on cherche d’ordinaire le paragraphe qui tranche. Il n’y en a pas. Il aurait dû y avoir un échantillon, et sans échantillon la phrase ce n’est pas ce que je voulais ne peut être vérifiée par rapport à rien, dans un sens comme dans l’autre. Le fournisseur ne peut pas démontrer la conformité ni l’acheteur un manquement, car l’objet du litige n’a jamais été écrit par personne.
Ce que la norme refuse, et ce n’est pas le manque de noirceur
C’est au paragraphe 7.1 que l’aspect devient une exigence, et il procède entièrement par exclusion. Le revêtement doit être exempt de taches d’oxyde rouge et ne doit pas présenter une couleur générale brun rougeâtre. Vient ensuite un essai que chacun peut réaliser en une minute : essuyer la pièce avec un papier filtre Whatman 40 propre ou équivalent, avant l’application de tout traitement de protection complémentaire, et aucun dépôt brun rougeâtre ou vert ne doit apparaître.
Il s’agit de rouille et de résidus de procédé non convertis. Lu dans son ensemble, le paragraphe dit que le revêtement ne doit pas être rouillé et ne doit pas déteindre sur les doigts. Il ne dit rien de la profondeur de la couleur.
Une note sous le même paragraphe va plus loin et admet expressément des variations. Une couleur non uniforme et un voile sont admissibles sur les pièces localement trempées, soudées, cémentées, rivetées ou soumises à d’autres traitements mécaniques. Une pièce portant un bossage soudé ou une face d’usure trempée doit revenir marbrée à ces endroits, et c’est écrit dans la norme plutôt que concédé par le traiteur.
Le paragraphe 5 écarte nommément une autre réclamation courante. La rugosité de surface du revêtement dépend de la rugosité initiale du matériau de base, et elle ne doit donc pas constituer un motif de refus. Le brunissage est un revêtement de conversion qui croît à partir de l’acier, et non une couche déposée par-dessus ; il reproduit donc ce qui se trouve dessous. Des pièces arrivées tonnelées, grenaillées ou calaminées ressortent avec le même aspect, en noir. Deux lots d’aspect différent peuvent être conformes tous les deux, et la différence peut résider entièrement dans la matière reçue.
L’essai que vous pouvez réellement faire, et son critère est une photographie
Le paragraphe 7.2 décrit un mode opératoire assez court pour être cité en entier et assez bon marché pour l’établi. Dissoudre 50 g d’acide oxalique dans un litre d’eau distillée ou déminéralisée. Déposer trois gouttes, environ 0,2 ml, sur une zone plane de la surface revêtue, à température ambiante. La réaction doit se produire après 30 secondes et dans les 8 minutes. Au bout de 8 minutes, rincer et sécher la surface, puis la comparer aux figures 1 à 3.
Deux détails pèsent plus lourd qu’il n’y paraît. Le premier est la borne inférieure. Une réaction immédiate est un échec au même titre qu’une réaction qui ne vient jamais, car l’essai mesure la quantité de couche convertie qui sépare l’acide de l’acier. Le second est que l’essai doit être fait avant l’application d’huile ou de cire, pour la même raison que l’essuyage au papier filtre. Dès qu’un film de protection est présent, c’est le film que l’on teste.
Vient ensuite le critère d’acceptation. Les trois figures auxquelles on compare le résultat sont légendées Revêtement de mauvaise qualité, Revêtement de qualité limite et Revêtement de bonne qualité. C’est le critère. Pas un temps, pas un diamètre d’attaque, pas une échelle de cotation. La norme tranche son propre essai visuel comme elle tranche l’aspect : par comparaison avec quelque chose que l’on place à côté de la pièce. C’est cohérent, et cela mérite réflexion, car une spécification qui juge la qualité sur photographie vous indique de quel type de propriété il s’agit.
Neuf choses que vous n’avez pas achetées si vous ne les avez pas demandées
Le paragraphe 4.2 est une liste d’informations complémentaires que l’acheteur peut fournir. Lue à l’envers, c’est la liste des propriétés absentes d’une commande ordinaire de brunissage :
| Facultatif selon le paragraphe 4.2 | Si vous ne l’avez pas demandé |
|---|---|
| Réaction de surface neutre | Non essayée |
| Porosité et continuité | Non essayées |
| Traitement de protection complémentaire, et essai d’humidité après celui-ci | Huile, cire ou vernis ne vont pas de soi, pas plus qu’une valeur d’humidité |
| Traitement thermique avant ou après brunissage | Non spécifié, voir plus bas |
| Résistance à l’acide oxalique | L’essai d’établi ci-dessus n’est pas réalisé |
| Résistance à l’usure et sa mesure | Aucune valeur n’existe |
| Coefficient de frottement et sa mesure | Aucune valeur n’existe |
| Résistance au brouillard salin neutre | Aucune durée n’est associée aux pièces |
| Adhérence pour les revêtements plus épais | Non spécifiée |
La ligne du frottement est celle qui porte le plus loin, car une valeur de couple est une valeur de frottement exprimée dans d’autres unités, et cet argument est déjà développé dans ce qui change quand une vis revêtue rencontre un écrou bruni. Le volet corrosion du brunissage y est également traité, à partir de la même norme ; il n’est donc pas repris ici.
Une ligne mérite cependant de corriger un chiffre qui circule. Le paragraphe 7.3 est la seule exigence de brouillard salin de l’ISO 11408, et il dit : les aciers inoxydables austénitiques, sur la surface significative, sans revêtement de protection complémentaire, doivent résister 96 heures selon l’ISO 9227 sans trace de corrosion. C’est un paragraphe sur l’acier inoxydable. Citer 96 heures pour une vis en acier au carbone brunie, c’est citer une exigence écrite pour un autre matériau ; si vous voulez des heures sur l’acier au carbone, vous revenez au paragraphe 4.2 pour les demander. Ce qu’une valeur de brouillard salin signifie ou non en général est un problème distinct.
La mise en garde du paragraphe 6 que l’on omet
On choisit souvent le brunissage pour des pièces à haute résistance en raisonnant qu’il n’implique aucun dépôt électrolytique et ne peut donc pas introduire d’hydrogène dans l’acier. La première moitié est vraie. La norme ne laisse pas passer la seconde.
Le paragraphe 6.1 comporte une mise en garde propre : un acier à haute résistance de résistance à la traction Rm ⋝ 1 000 MPa peut subir une fragilisation caustique pouvant conduire à une fissuration spontanée sous contrainte interne ou appliquée, pendant le procédé de brunissage. Le bain est chaud et alcalin, et la norme nomme ce mécanisme en tant que tel au lieu d’emprunter celui de l’électrodéposition.
Le paragraphe est une mise en garde, pas une interdiction, et la formulation est peut subir. La suite est procédurale : prétraitement selon l’ISO 9587, effectué avant tout nettoyage ou préparation en milieu aqueux, et post-traitement selon l’ISO 9588, les pièces à surface durcie étant maintenues entre 190 °C et 220 °C pendant au moins 2 heures. Cette plage de température est la même que celle que ce site cite de l’ISO 4042 pour le dégazage après électrodéposition, où les conditions vont de 8 à 10 heures. Même four, paragraphe différent, durée différente, et les deux ne sont pas interchangeables.
La lecture pratique est étroite et mérite d’être énoncée clairement. Au-delà d’environ la classe 10.9, le problème de la rupture différée ne disparaît pas quand la finition cesse d’être électrolytique. Il change le paragraphe que vous devez porter sur la commande.
Ce qui nous ramène à l’échantillon
Nous l’avons vécu de l’autre côté. Un client est venu nous voir parce que son fournisseur précédent n’obtenait pas un brunissage assez noir, et on lui avait répondu qu’on ne pouvait pas faire mieux. Selon le récit du dirigeant, certains commerciaux entendent une telle demande et répondent aussitôt que c’est impossible. Nous avons confié le problème à un partenaire chimiste spécialisé, et il a été résolu.
C’est un témoignage, pas une mesure, et cette page n’y mettra pas de chiffre, parce qu’il n’y en a pas. La noirceur de ce revêtement dépend de la chimie du bain, de la température, de la propreté des pièces avant immersion et de ce qui est appliqué ensuite. C’est un résultat de procédé, et c’est précisément pourquoi on ne peut pas faire mieux est infalsifiable tant qu’aucun échantillon convenu n’est sur la table. Personne ne peut être pris en défaut.
Avec un échantillon, cela devient une question ordinaire avec une réponse ordinaire, et c’est cette question que le paragraphe 4.1 a été écrit pour rendre possible. Le geste utile sur une commande de brunissage n’est donc pas de chercher une spécification plus stricte. C’est de faire la seule chose que la spécification vous demande réellement, qui coûte une enveloppe matelassée : convenir d’un échantillon repéré, conserver un contre-échantillon et écrire sur la commande que l’aspect est jugé par rapport à lui. Tout le reste de cette page découle de la présence ou de l’absence de cette seule ligne.
Un noir par défaut figurait aussi autrefois dans la norme d’exigences générales pour les éléments de fixation, applicable aux produits en acier trempé et revenu. L’édition de 2005 l’a supprimé sans rien mettre à la place.
Cet article traite de l’étape 5 : finition. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Quel degré de noir doit avoir un brunissage ?
La norme ne le dit pas. L’ISO 11408 ne contient ni teinte, ni valeur de brillance, ni classe de couleur. Son paragraphe sur les informations que l’acheteur fournit au fournisseur demande que l’aspect du revêtement soit indiqué par la fourniture d’un échantillon convenablement repéré. L’aspect n’est pas spécifié dans le document, il est renvoyé à l’acheteur ; c’est pourquoi une dispute sur la noirceur n’a aucun recours si un échantillon n’a pas été convenu au préalable.
Pour quels motifs puis-je refuser un lot bruni ?
Pour ceux que la norme nomme. Le revêtement doit être exempt de taches d’oxyde rouge et ne doit pas présenter une couleur générale brun rougeâtre, et un essuyage avec un papier filtre Whatman 40 propre, avant application d’huile ou de cire, ne doit laisser aucun dépôt brun rougeâtre ou vert. Au-delà, une couleur non uniforme et un voile sont admis sur les pièces localement trempées, soudées, cémentées ou rivetées, et la rugosité de surface héritée du matériau de base n’est expressément pas un motif de refus.
Pourquoi deux lots de la même pièce sortent-ils dans des noirs différents ?
Souvent parce que les pièces reçues étaient différentes. Le brunissage est un revêtement de conversion qui croît à partir de l’acier au lieu d’être une couche appliquée par-dessus ; la rugosité du résultat suit donc celle de la pièce reçue, et la norme le dit et l’exclut comme motif de refus. La chimie du bain, la température et le prénettoyage font aussi varier le résultat. C’est pourquoi la norme règle l’aspect par comparaison avec un échantillon plutôt que par un chiffre.
Existe-t-il un essai rapide pour savoir si le brunissage a été bien fait ?
Oui, et il est dans la norme. Dissoudre 50 g d’acide oxalique dans un litre d’eau distillée ou déminéralisée, déposer trois gouttes, environ 0,2 ml, sur une zone plane à température ambiante, et observer. La réaction doit se produire après 30 secondes et dans les 8 minutes ; une réaction immédiate est donc un échec, tout comme l’absence de réaction. Au bout de 8 minutes, rincer, sécher et comparer aux trois figures de la norme, légendées mauvaise, limite et bonne. L’essai doit être fait avant toute huile ou cire de protection.
Le brunissage tient-il 96 heures au brouillard salin ?
Ce chiffre appartient à un autre paragraphe que celui auquel on pense en général. La seule exigence de brouillard salin de l’ISO 11408 s’applique aux aciers inoxydables austénitiques, sur la surface significative, sans revêtement de protection complémentaire, et demande 96 heures selon l’ISO 9227 sans trace de rouille. Ce n’est pas une valeur pour le brunissage sur acier au carbone. La résistance au brouillard salin sur acier au carbone fait partie des options que l’acheteur doit demander ; sur une commande ordinaire, aucune valeur de ce type n’est donc associée aux pièces.
Le brunissage est-il sûr pour les fixations à haute résistance puisqu’il ne s’agit pas d’électrodéposition ?
Il évite la voie électrolytique vers la fragilisation par l’hydrogène, mais la norme en signale une autre. Son paragraphe sur le traitement thermique avertit qu’un acier à haute résistance de résistance à la traction égale ou supérieure à 1 000 MPa peut subir, pendant le brunissage, une fragilisation caustique conduisant à une fissuration spontanée, et prescrit un prétraitement selon l’ISO 9587 et un post-traitement selon l’ISO 9588, les pièces à surface durcie étant maintenues entre 190 et 220 degrés Celsius pendant au moins deux heures.
Références
- ISO 11408:1999 — Chemical conversion coatings, black oxide coating on iron and steel, specification and test methods. Paragraphes 4.1, 4.2, 5, 6, 7.1, 7.2 et 7.3, cités ci-dessus
- r/Machinists — choisir le brunissage pour son aspect et se heurter à la littérature sur la corrosion
- r/Machinists — taches marbrées sur une série brunie, l’auteur passant en revue les causes possibles
L’ISO 11408:1999 a été lue à partir de l’aperçu public, qui pour cette norme couvre les cinq pages complètes, et chaque renvoi à un paragraphe ci-dessus provient de ce texte et non d’une description secondaire. Le numéro de catalogue a été confirmé séparément sur le site de l’ISO, où la fiche figure au stade 90.60, en cours d’examen. Aucune valeur de noirceur, de brillance ou de couleur n’apparaît sur cette page, parce qu’aucune n’apparaît dans la norme. L’exigence de 96 heures au brouillard salin est citée avec le matériau et la condition auxquels elle est attachée, et ne doit pas être transposée à l’acier au carbone. Le récit du client qui n’obtenait pas ailleurs une finition assez foncée est le témoignage du dirigeant sur une situation commerciale, pas une mesure, et aucun résultat chiffré n’est revendiqué. Aucune chimie de bain, température ou paramètre de procédé n’est donné ici, parce que l’aperçu n’en contient pas et que le détail du procédé relève du traiteur.
Demande de devis
Si une pièce doit être livrée brunie, la demande devrait indiquer trois choses : l’acier et son état à la réception, si une huile ou une cire est souhaitée ensuite, et un échantillon repéré pour l’aspect, dont vous conservez un contre-échantillon. Si la classe de qualité est 10.9 ou plus, précisez-le aussi, car les paragraphes sur le traitement thermique en dépendent.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com