 TIGERFASTENERS
Les vis inox rouillent bel et bien : trois types, un seul problème de matériau
En bref : l’inox n’est pas inoxydable, il est autoréparant. Un film passif très mince le protège, et ce film a besoin d’oxygène pour se former et se reconstituer. La question utile n’est donc pas « avons-nous reçu du faux inox ? » mais de quel type de rouille s’agit-il — contamination de surface, corrosion par piqûres ou corrosion caverneuse. Les trois ont des causes, des conséquences et des remèdes différents, et une seule concerne réellement le matériau.
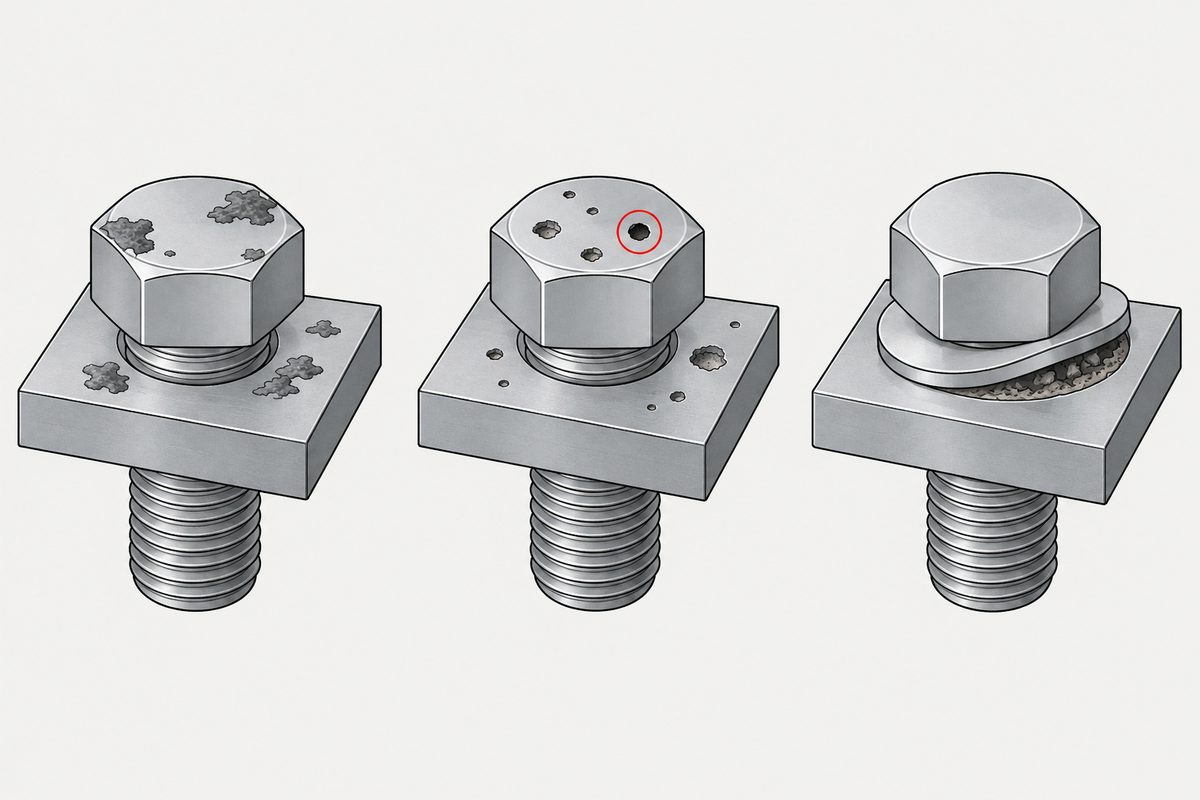
Établir d’abord de quel cas il s’agit
| Type | Cause | Aspect | Un problème de matériau ? |
|---|---|---|---|
| Contamination de surface | Fer libre provenant d’outils, de montages ou de palettes en acier au carbone | Taches dispersées, s’essuient généralement, pas de piqûre en dessous | Non — c’est le fer qui rouille, pas la fixation |
| Corrosion par piqûres | Les chlorures percent le film passif sur une surface libre | Petits trous ; la perte de section est souvent pire qu’il n’y paraît | Oui — une question de nuance |
| Corrosion caverneuse | Manque d’oxygène dans un interstice étroit | Cachée entre les filets, sous la tête, sous les rondelles | En partie — mais surtout conception et environnement |
Traiter les trois comme un seul problème conduit à la mauvaise décision. Passer à une nuance plus chère à cause du fer libre coûte de l’argent et laisse la cause en place ; polir une vraie corrosion par piqûres supprime la preuve, pas la cause.
Pourquoi c’est la fixation qui se fait prendre
Les trois conditions sont réunies sur une seule vis :
- Un filetage est une suite d’interstices. L’espace entre les flancs est étroit et l’oxygène n’y parvient pas — la condition qui définit la corrosion caverneuse
- La face d’appui sous tête est aussi un interstice, tout comme l’espace annulaire sous une rondelle
- Le vissage raye le film passif. Le couple de la visseuse, le frottement contre le trou et le contact avec des métaux différents créent tous des sites d’amorçage au moment du montage
- C’est la plus petite pièce métallique de l’ensemble ; une même attaque y pèse donc proportionnellement bien plus
« Même inox, la tôle est intacte et les vis ont rouillé » n’est donc pas une contradiction — c’est ce à quoi il faut s’attendre. La tôle est une surface libre avec beaucoup d’oxygène et le film tient. La vis, non.
Trois contrôles à faire à l’établi
- Est-ce que ça s’essuie ? Utilisez un chiffon blanc propre et un nettoyant sans chlorure. Si le métal en dessous est brillant et sans piqûre, il s’agit très probablement d’une contamination par du fer libre
- Est-ce dispersé ou concentré ? Dispersé oriente vers une contamination ; concentré dans les filets, sous la tête ou sur les faces de rondelle oriente vers une corrosion caverneuse
- Y a-t-il une piqûre ? Regardez à la loupe. Un trou signifie corrosion par piqûres, et ce n’est pas un problème de surface — ne le polissez pas
Ces trois contrôles sont utiles dans un litige de refus de lot, car ils transforment « ce lot est mauvais » en trois cas vérifiables — et la responsabilité diffère : la contamination relève généralement de l’usinage et de la logistique, les piqûres du choix de nuance, la corrosion caverneuse de la conception et de l’environnement d’utilisation.
Alors passivons — et ce n’est pas le procédé auquel vous pensiez
- Le décapage dissout le métal de surface et les inclusions — le traitement le plus agressif
- La passivation élimine le fer libre et favorise le film passif, sans chercher à enlever de matériau de base
Pour une contamination par du fer libre, la passivation suffit généralement. Aux petites dimensions, cependant, tout traitement acide doit être mis en balance avec la fragilisation par l’hydrogène — les sections fines comportent une plus forte proportion de couche durcie, et l’ISO 4042 n’accorde aucune exception de dégazage raccourci aux petites pièces.
Trois questions avant de choisir une nuance
- Y a-t-il des chlorures ? Si oui, orientez-vous vers le groupe au molybdène — c’est ce qui distingue A2 de A4, pas la résistance
- Quel métal touche-t-elle ? Des métaux différents plus un électrolyte constituent un mécanisme distinct, et la fixation est généralement le petit côté
- L’usinage ou la logistique font-ils intervenir de l’acier au carbone ? La question la plus souvent oubliée, et celle dont la rouille est le plus souvent prise à tort pour un défaut de matériau
Indiquez l’environnement d’utilisation dans la demande — une phrase suffit. Un fournisseur qui sait où vont les pièces peut signaler une mauvaise nuance avant la production ; un fournisseur qui ne reçoit qu’une référence ne le peut pas.
Cet article traite de l’étape 5 : finition. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Demande de devis
Vous avez reçu un lot avec des taches de rouille et ne savez pas de quel type il s’agit ? Envoyez des photos, l’environnement d’utilisation et la spécification actuelle. Nous vous aiderons à établir s’il s’agit de contamination, de piqûres ou de corrosion caverneuse — y compris dans le cas où le lot est en réalité conforme.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com