 TIGERFASTENERS
Dimensions des micro-vis : le tableau M1–M5 et ce qu’il ne dit pas
Le tableau est juste en dessous – pas gros, nombre de filets et avant-trou pour filetage taillé, pour les dimensions ISO de premier et de deuxième choix entre M1 et M5. Ce qui mérite d’être lu se trouve sous le tableau. Le pas ne suit pas le diamètre : de M1 à M5, le diamètre est multiplié par cinq, le pas à peine par trois. La même règle du « multiple du diamètre » tombe donc sur moins de filets entiers dans les petites dimensions. Cela change ce que coûte un seul filet endommagé ou incomplet, mais pas la résistance à l’arrachement, qui joue même légèrement en faveur de la petite vis. C’est cette distinction, et non les chiffres eux-mêmes, qui fait que les petites vis se comportent différemment.
Ce qu’on appelle une « micro-vis »
Rien, officiellement. « Micro », « miniature », « petite » et « de précision » sont des termes commerciaux, pas des spécifications – ils désignent quelque chose entre M0,6 et M2 selon qui parle. Une manufacture horlogère et un atelier de tôlerie ne s’accorderont pas sur l’endroit où commence le petit.
Et il existe un troisième cas que le tableau ne montre pas du tout. M1,7 est une dimension JIS – les fournisseurs la référencent sous JCIS avec un pas de 0,35 mm – et M2,2 figure dans les catalogues de distributeurs sans appartenir ni à la liste de dimensions choisies de l’ISO ni à celle de la JIS. Un acheteur trouve les deux en stock, ce qui laisse raisonnablement penser qu’il s’agit de dimensions ordinaires. C’est du stock de distributeur, pas du fil tenu en stock par les tréfileries. Nous n’avons ni l’une ni l’autre en stock, et quand le volume passe d’une bobine sur étagère à une commande de série, le fil et l’outillage doivent être planifiés exactement comme pour une dimension ISO de deuxième choix.
La surprise arrive donc tard : les échantillons sont sortis de l’étagère en trois jours, et la première série est chiffrée à six semaines. Trouver une dimension en stock renseigne sur le circuit de distribution, pas sur la chaîne d’approvisionnement qui est derrière.
Ce qui identifie une pièce, c’est la désignation du filetage et la norme de tête ensemble : M1,6 × 0,35 avec une tête cylindrique bombée ISO 7045 est une pièce ; « une micro-vis » est une catégorie. L’adjectif sert à chercher, la désignation à acheter.
Sous M1, c’est la chaîne d’approvisionnement qui change, pas seulement la dimension. Des filetages plus petits existent et sont fabriqués, mais moins de tréfileries étirent le fil, moins d’usines détiennent l’outillage et le contrôle passe aux méthodes optiques. M1,0 est le plancher pratique pour la production en série ; M1,6 et M2 sont les dimensions où coût, disponibilité et délai deviennent confortables en même temps.
De M1 à M5 : pas, filets et avant-trou
| Dimension | Pas gros | Choix ISO 261 | Filets pour un engagement de 1×D | Avant-trou (filetage taillé, ≈ D − P) |
|---|---|---|---|---|
| M1 | 0,25 | Premier | 4,0 | 0,75 |
| M1,2 | 0,25 | Premier | 4,8 | 0,95 |
| M1,4 | 0,3 | Deuxième | 4,7 | 1,10 |
| M1,6 | 0,35 | Premier | 4,6 | 1,25 |
| M1,8 | 0,35 | Deuxième | 5,1 | 1,45 |
| M2 | 0,4 | Premier | 5,0 | 1,60 |
| M2,5 | 0,45 | Premier | 5,6 | 2,05 |
| M3 | 0,5 | Premier | 6,0 | 2,50 |
| M3,5 | 0,6 | Deuxième | 5,8 | 2,90 |
| M4 | 0,7 | Premier | 5,7 | 3,30 |
| M5 | 0,8 | Premier | 6,25 | 4,20 |
Toutes les dimensions en millimètres. La colonne de l’avant-trou est l’approximation D − P pour un filetage taillé dans l’acier – un point de départ, pas une spécification. Une vis par déformation demande un tout autre trou, et les plastiques et les pièces moulées le déplacent encore ; c’est une question de couple plutôt que de diamètre, traitée dans dimensionner un avant-trou.
Pourquoi la colonne des filets est la plus intéressante
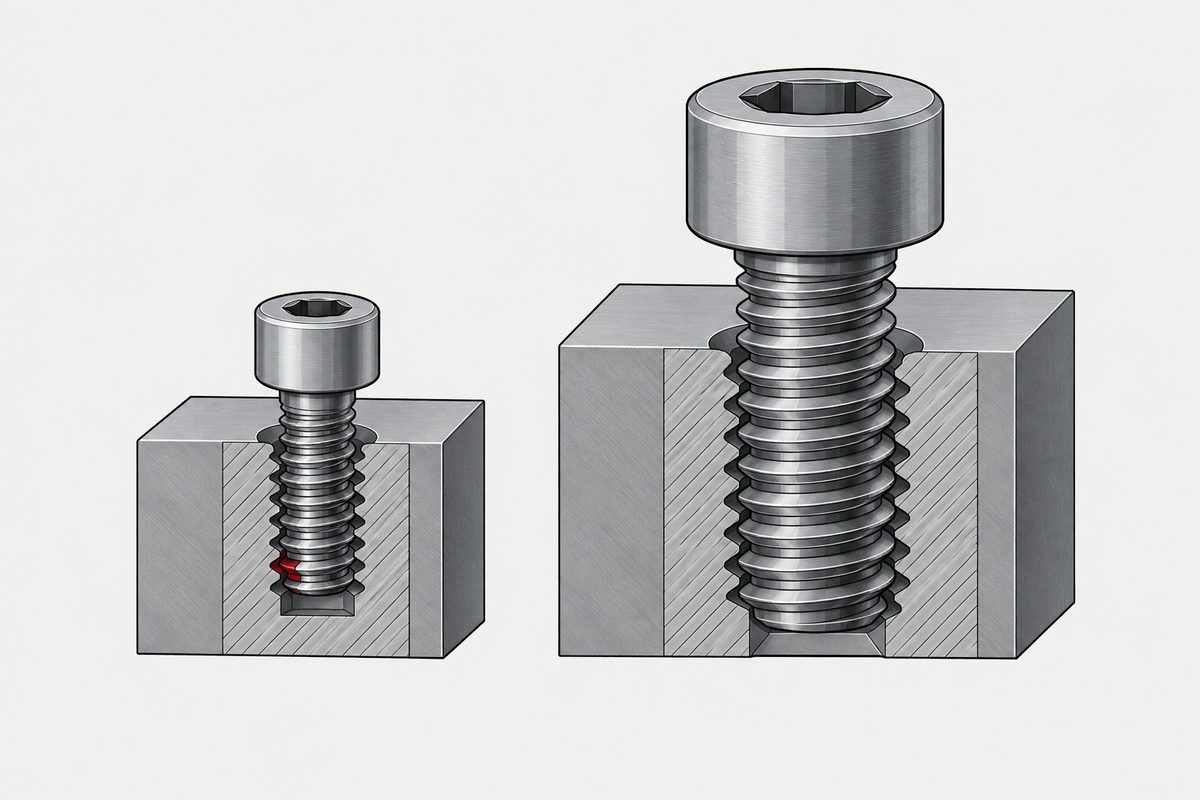
En lisant cette colonne de haut en bas, le schéma est clair : 4,0 filets à M1, 6,25 à M5, pour la même règle de 1×D. La règle n’a pas changé. Ce qui a changé, c’est que le pas a crû moins vite que le diamètre – ×3,2 contre ×5 –, si bien que, dans les petites dimensions, le même engagement nominal se répartit sur moins de filets.
Moins de filets ne veut pas dire moins de résistance, et il vaut la peine d’être précis sur la raison. La surface cisaillée géométrique d’un filetage intérieur vaut 0,875 π·d·Le – le pas s’élimine, car davantage de filets portent chacun une largeur proportionnellement plus faible. À 1×D, cela donne 0,875 πd², tandis que la section résistante de la vis croît un peu plus vite que d². En divisant l’une par l’autre, le rapport vaut 5,97 à M1 contre 4,85 à M5 – selon cette géométrie, 1×D est plutôt plus prudent dans les petites dimensions, pas moins. Cette comparaison suppose les matériaux identiques : ce qui décide réellement de l’arrachement, c’est la surface cisaillée multipliée par la résistance au cisaillement du matériau support, face à la section résistante multipliée par la résistance à la traction de la vis. Elle dit donc que M1 n’est pas pire que M5 pour un même couple de matériaux – et non que 1×D suffit dans l’aluminium ou le plastique, où ce n’est souvent pas le cas.
Ce qui empire réellement, c’est tout ce qui se compte en filets entiers : un filet d’entrée incomplet, un chanfrein qui mange un tour ou un filet fortement abîmé coûte un quart de l’engagement à M1 et un sixième à M5. L’épaisseur de revêtement et les défauts de forme ne diminuent pas non plus. Ce sont les vrais problèmes des petites dimensions – et aucun ne découle du fait que le nombre de filets serait un indicateur de résistance, car il n’en est pas un.
Les règles empiriques descendent vers les petites dimensions sans être redémontrées. La valeur 1×D vient de l’acier vissé dans l’acier aux dimensions de quincaillerie. Appliquée à M1,4, elle donne environ un cinquième de filets entiers de moins qu’à M3 – moins de filets discrets à perdre, pas moins de surface cisaillée – et personne dans la chaîne ne s’en aperçoit, puisque la règle a été respectée. La longueur d’engagement du filetage détaille ce qu’il faut utiliser à la place.
La seconde conséquence apparaît dans le revêtement. L’épaisseur de revêtement ne suit pas non plus la taille de la pièce, si bien que les mêmes quelques microns représentent une part bien plus grande de la marge du filetage à M1,6 qu’à M5 – c’est ainsi qu’une spécification de revêtement copiée d’une pièce plus grande donne des pièces impossibles à assembler. Ce mode de défaillance a sa propre page : revêtement et tolérance de filetage.
Le tableau des dimensions n’est alors pas du tout un document de conception
L’ISO 261 établit les séries de filetages métriques d’usage général et répartit ses dimensions en premier et deuxième choix ; l’ISO 262 en extrait ensuite la liste plus restreinte des dimensions pour la boulonnerie et la visserie du commerce. La distinction mérite vraiment d’être connue au moment du chiffrage :
- Premier choix – M1, M1,2, M1,6, M2, M2,5, M3, M4, M5. Le fil, les matrices, les calibres et les montages de traitement de surface sont prévus pour elles par défaut
- Deuxième choix – M1,4, M1,8, M3,5 dans cette plage. Entièrement normalisées, entièrement légitimes, et nous les fabriquons – mais l’outillage et le fil sont commandés plutôt que stockés
À volume égal, cette différence se traduit en délai et en prix, pas en qualité. Si une conception n’est pas figée et que la dimension de deuxième choix a été retenue sans raison forte, passer à la dimension voisine de premier choix est généralement la modification la moins chère dont dispose le projet. S’il y a une raison – et il y en a souvent une, car M1,4 trouve sa place là où M1,6 ne la trouve pas –, c’est simplement un délai à planifier. Ce qui pose problème, c’est de découvrir la distinction après la diffusion du plan.
Ce que le tableau ne décide pas
Une désignation de filetage fixe le filetage. Elle ne fixe rien d’autre :
| Non fixé par la dimension | D’où cela vient réellement |
|---|---|
| Diamètre et hauteur de tête | La norme de tête – ISO 7045 tête cylindrique bombée, ISO 7046 tête fraisée, DIN 84 tête cylindrique fendue |
| Type et profondeur d’empreinte | L’indication de l’empreinte ; à ces dimensions, c’est ici que se décide le cam-out |
| Classe de tolérance du filetage | 6g, 4h, etc. – et ce que la surépaisseur de revêtement en fait |
| Matériau et finition | Des spécifications entièrement distinctes |
Deux pièces peuvent partager une désignation de filetage sans être interchangeables dans votre assemblage. La lecture de la désignation complète plutôt que du seul diamètre est expliquée dans lire une spécification de vis ; la raison pour laquelle l’empreinte compte plus qu’on ne le croit aux petites dimensions se trouve dans empreinte et cam-out.
Cet article traite de l’étape 2 : filetage. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Quelle est la plus petite dimension de vis métrique ?
Dans la série métrique ISO normalisée, la plus petite dimension couramment disponible est M1, avec un pas gros de 0,25 mm. Des filetages plus petits existent – l’horlogerie et l’optique les utilisent –, mais ils sortent de la chaîne d’approvisionnement ordinaire : moins de tréfileries laminent le fil, moins d’usines disposent de l’outillage, et les moyens de contrôle sont différents. Pour la production en série, M1,0 est le plancher pratique, et M1,6 ou M2 est l’endroit où coût, délai et disponibilité deviennent confortables en même temps. Nous produisons de M1,0 à M5,0 en série et réalisons les dimensions non standard sur plan.
Comment appelle-t-on les petites vis ?
Il n’existe pas de terme normalisé unique. « Micro-vis », « vis miniature », « petite vis » et « vis de précision » s’emploient tous pour environ M0,6 à M2, et aucun n’est une spécification. Ce qui identifie la pièce, c’est la désignation du filetage et la norme de tête ensemble – par exemple M1,6 × 0,35 avec une tête cylindrique bombée ISO 7045 –, et non l’adjectif placé devant. Pour acheter, indiquez la désignation ; pour chercher, n’importe lequel de ces mots fera l’affaire.
Le pas du filetage suit-il le diamètre de la vis ?
Non, et c’est la chose la plus utile à savoir sur les petites dimensions. De M1 à M5, le diamètre est multiplié par 5, mais le pas gros ne passe que de 0,25 mm à 0,8 mm – un facteur de 3,2. Comme les règles d’engagement s’écrivent généralement en multiple du diamètre, la même règle de 1×D donne environ 4 filets à M1 et 6,25 à M5. La règle est inchangée ; le nombre de filets entiers qu’elle procure ne l’est pas. Cela ne signifie pas une résistance à l’arrachement plus faible – le pas s’élimine de la surface cisaillée, et le rapport entre surface cisaillée du filet et section résistante de la vis est même plus élevé à M1 qu’à M5. Cela signifie que tout ce qui se mesure en filets entiers, comme un filet d’entrée incomplet ou un tour fortement abîmé, coûte un quart de l’engagement à M1 contre un sixième à M5.
Pourquoi les dimensions de premier choix se chiffrent-elles mieux que celles de deuxième choix ?
L’ISO 261 répartit les dimensions en premier et deuxième choix. Le premier choix – M1, M1,2, M1,6, M2, M2,5, M3, M4, M5 – est ce pour quoi les tréfileries, les fournisseurs d’outillage et les lignes de traitement de surface sont équipés par défaut. Les dimensions de deuxième choix comme M1,4, M1,8 et M3,5 sont entièrement légitimes et nous les fabriquons, mais le fil, les matrices et les calibres sont commandés plutôt que stockés, ce qui se traduit, à volume égal, par un délai plus long et un prix plus élevé. Si une conception n’est pas encore figée et que la dimension de deuxième choix a été retenue sans raison forte, passer à la dimension voisine de premier choix est généralement la modification la moins chère possible.
Un tableau des dimensions donne-t-il aussi les cotes de tête ?
Non. Une désignation de filetage comme M2 × 0,4 fixe le filetage et rien d’autre. Le diamètre de tête, la hauteur de tête, le type et la profondeur d’empreinte viennent de la norme de tête – ISO 7045 tête cylindrique bombée, ISO 7046 tête fraisée, DIN 84 tête cylindrique fendue, etc. –, et le même filetage M2 apparaît sous toutes ces normes avec des têtes différentes. Deux pièces peuvent partager une désignation de filetage sans être interchangeables dans votre assemblage.
Demande de devis
Vous travaillez sous M6 ? C’est la plage pour laquelle nous produisons. Envoyez le plan, ou simplement la désignation du filetage, la norme de tête et le volume annuel. Nous vous indiquerons ce qui relève du premier choix et ce qui implique un délai d’outillage, et nous vous dirons franchement si une dimension voisine vous coûterait moins cher sans modification technique.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com