 TIGERFASTENERS
Diamètre d’avant-trou : ce n’est pas le diamètre de la vis qui le fixe
En bref : il n’existe pas un avant-trou correct, il existe une fenêtre. Trop grand, la longueur d’engagement du filetage est insuffisante et le filet foire avant le serrage. Trop petit, le couple de vissage monte jusqu’à ce que quelque chose cède — une tête cassée, un bossage fendu, une pièce moulée fissurée. L’exercice utile n’est pas de chercher un diamètre. C’est de mesurer le couple de vissage et le couple d’arrachement du filet et de voir l’écart entre les deux — cet écart est votre marge de procédé. Cette page explique ce qui déplace la fenêtre et ce qu’il faut demander au fournisseur de vis.
Tout le monde attend un nombre, et c’est légitime
Toutes les autres cotes du plan sont un nombre assorti d’une tolérance. Quand on demande quel trou exige une vis, on attend la même chose en retour : une valeur, peut-être avec un plus ou moins.
Les tableaux l’encouragent. Ouvrez n’importe quel tableau de forets de taraudage : un chiffre par dimension, imprimé avec aussi peu d’hésitation qu’un pas de filetage. Alors, quand un fournisseur répond « ça dépend », il semble esquiver la question.
Cherchons donc le diamètre du trou — il n’y en a pas un seul correct
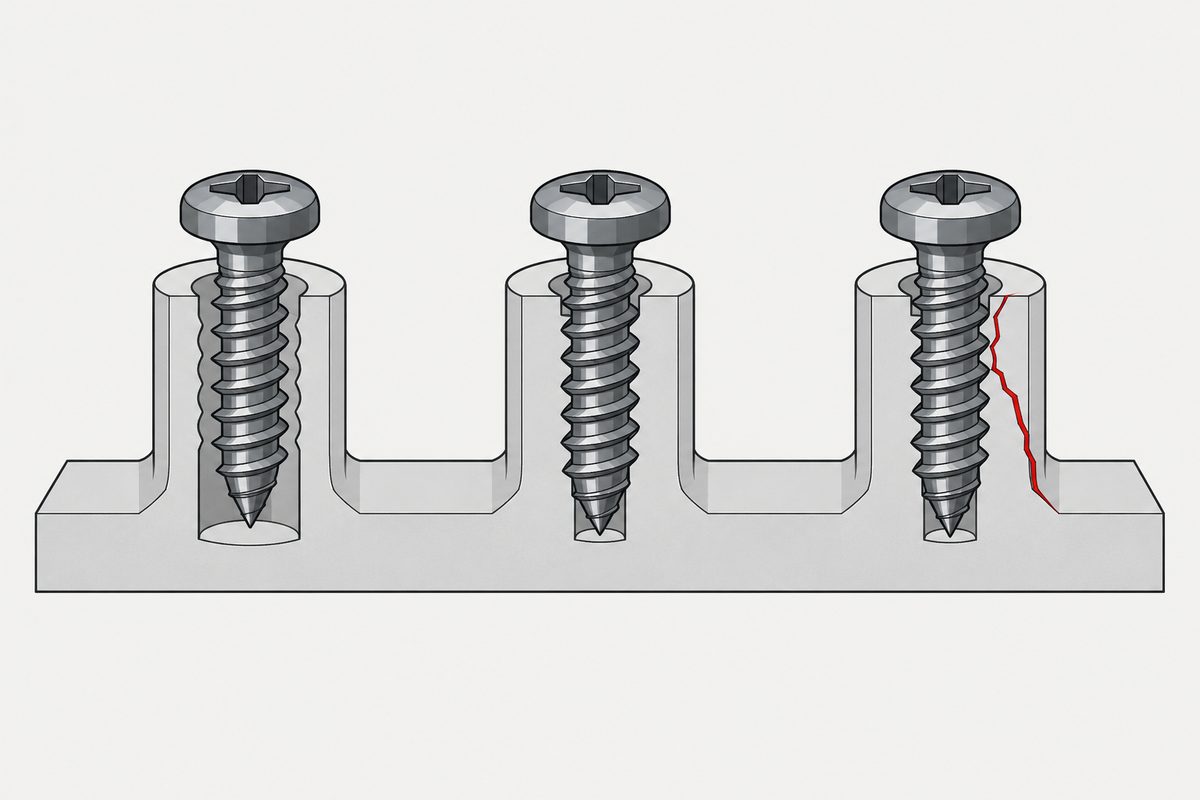
Les deux extrémités échouent, et de façon différente :
| Sens | Effet immédiat | Ce que voit la ligne |
|---|---|---|
| Trou trop grand | Engagement insuffisant, la capacité axiale baisse | La vis tourne dans le vide à mi-course ; le couple ne monte jamais |
| Trou trop petit | Le couple de vissage monte vers la limite en torsion de la vis | Têtes cassées ; bossages fendus ; temps de cycle plus long |
Les deux sont enregistrés comme « vis défectueuses ». Une vis qui tourne dans le vide ressemble à un filet mal formé, une tête cassée à une erreur de matière — et les deux peuvent relever uniquement du trou ; changer de fournisseur ne change alors rien.
Ce qui déplace la fenêtre
- Le mode de formation du filet. Les vis coupantes et les vis par déformation demandent des trous différents, et la fenêtre des vis par déformation est nettement plus étroite
- Le matériau support. L’acier, l’aluminium, les pièces moulées et chaque plastique cèdent et fluent différemment ; les chiffres ne se transposent pas
- L’épaisseur (ou la paroi du bossage). Un même trou donne un nombre différent de filets en prise dans un matériau mince ou épais
- Le mode d’obtention du trou. Trous poinçonnés, percés et venus de fonderie diffèrent par l’état de la paroi et la dispersion des diamètres réels
- Le revêtement. Un dépôt dans le trou réduit le diamètre effectif ; un dépôt sur la vis modifie le frottement (le problème de surépaisseur aux petites dimensions)
Le bois est le seul support pour lequel une règle publiée nomme effectivement le matériau, et elle mérite une lecture attentive parce qu’elle se rapporte à un diamètre que la plupart des tableaux n’utilisent pas. Le Wood Handbook fixe l’avant-trou à environ 70 pour cent du diamètre à fond de filet dans les résineux et à environ 90 pour cent dans les feuillus, et donne une autre série de pourcentages, rapportés à la tige, pour les tire-fonds. Le diamètre auquel se rapporte le pourcentage déplace le trou davantage que le pourcentage lui-même.
Mesurer le couple, pas le diamètre
Le trou n’est que le moyen. Ce que l’on maîtrise réellement, ce sont deux couples :
- Couple de vissage — ce qu’il faut pour amener la vis en appui
- Couple d’arrachement du filet — le point où le filetage femelle cède
L’écart entre les deux est la fenêtre de procédé. Un écart large signifie que le réglage de couple sur la ligne tolère une dérive ; un écart étroit signifie qu’un léger décalage du diamètre de trou ou de la précision de la visseuse vous fait passer par le plancher ou par le plafond.
La question à poser au fournisseur n’est donc pas « quel trou dois-je percer », mais « dans mon matériau, à mon épaisseur, quels sont le couple de vissage et le couple d’arrachement du filet ». Un fournisseur capable de donner ces deux chiffres a réellement fait l’essai dans vos conditions.
Pourquoi les petites dimensions sont plus difficiles à tenir
Quand les pièces rapetissent, la tolérance absolue sur le trou ne rapetisse pas avec elles — les écarts de poinçonnage et de perçage restent du même ordre tandis que la fenêtre utilisable se resserre. En même temps, la résistance en torsion de la vis chute fortement avec le diamètre, si bien que le plafond se rapproche du couple de vissage.
C’est pour la même raison que, dans cette gamme de dimensions, il y a de moins en moins de texte normatif à recopier : montage, méthode et critères d’acceptation doivent en général être convenus entre les parties.
Quatre points à arrêter avant la validation
- Le trou recommandé et sa tolérance, et le matériau dans lequel il a été établi
- Le couple de vissage et le couple d’arrachement du filet pour ce matériau à cette épaisseur
- Le mode de réalisation du trou, et la distribution réelle des diamètres — pas la cote nominale du plan
- Si le revêtement est dans le trou ou sur la vis, et son épaisseur
Cet article traite de l’étape 2 : filetage. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Demande de devis
Vous définissez un avant-trou, ou vous constatez déjà des vis qui tournent dans le vide et des têtes cassées ? Envoyez-nous le matériau support, l’épaisseur et le trou que vous utilisez aujourd’hui. Nous vous dirons si le problème vient du trou ou de la vis, et ce qu’il faudrait essayer pour en être sûr.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com