 TIGERFASTENERS
Autorroscante, formador de rosca o autoperforante: empiece por el material
En pocas palabras: lo que separa estos tipos no es la cabeza ni el material. Es de dónde sale la rosca interior — ya existe, se corta, se forma o se perfora al entrar. Esa sola pregunta decide si habrá virutas, qué tan ancha es la ventana de par y si la unión sobrevive al desmontaje — tres modos de fallo distintos. Defina el material base y el estado del agujero, y la selección está casi hecha.
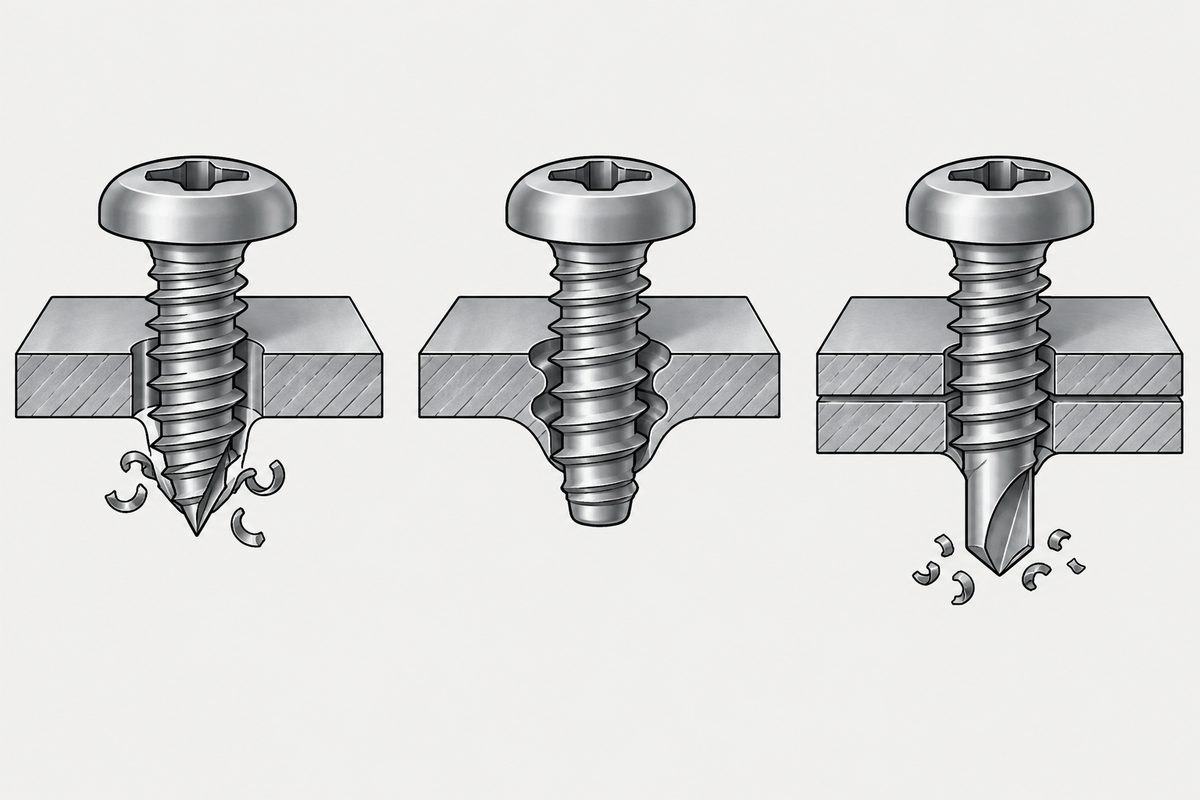
Las virutas parecen un asunto de limpieza, y normalmente lo son
Cortar una rosca produce virutas. Caen en el banco, se soplan y nadie vuelve a pensar en ellas. Tratarlo como una cuestión de orden es razonable, porque en la mayoría de las piezas que se manejan no es nada más que eso.
La línea incluso tiene un procedimiento para ello, lo que refuerza esa lectura: las virutas son algo que se limpia después. En un conjunto sellado, las virutas no caen en el banco.
Cuatro formas de entrar, una pregunta que las distingue
Deje a un lado los nombres de catálogo y pregunte una sola cosa: al entrar, ¿de dónde sale la rosca interior?
Esa pregunta va en segundo lugar, no en primero. Aquello en lo que entra el tornillo decide qué respuestas son siquiera posibles, y por eso las decisiones siguen un orden habitual (en inglés) — material base, rosca, cabeza, accionamiento, acabado, documentación. Si elige un tipo antes de definir el material en el que entra, está eligiendo de una lista que aún no se ha acotado.
| Tipo | Rosca interior | Virutas | Condición previa |
|---|---|---|---|
| Tornillo de máquina | Ya existe (tuerca o agujero roscado) | No | Antes hace falta roscar o poner una tuerca |
| Autorroscante | Cortada | Sí | Necesita un orificio piloto |
| Formador de rosca | Formada (flujo plástico) | No | Necesita un orificio piloto, con una ventana más estrecha |
| Autoperforante | Cortada — y además hace el agujero | Sí | El espesor de chapa debe corresponder a la punta de broca |
| Cortador de rosca | Cortada (un extremo ranurado forma el filo) | Sí | Necesita un orificio piloto; para material más duro o más grueso |
«Cortada» frente a «formada» es la columna que importa. Determina las virutas, el par de inserción y la forma en que la rosca interior acaba fallando — las tres secciones siguientes se derivan de ella.
Para la vía de formado en metal en particular, la situación normativa y la tolerancia del agujero se tratan en tornillos formadores de rosca en metal.
Las letras de tipo que aparecen en estos tornillos codifican las mismas dos elecciones — serie de rosca y forma de hacer la rosca. Vea las letras de un tornillo autorroscante.
Entonces se soplan las virutas después — y para entonces ya están dentro
Los tipos cortadores desprenden virutas metálicas al entrar. En una unión estructural, eso es una operación de limpieza. En electrónica, óptica y mecanismos de precisión, esas virutas se quedan dentro del conjunto — sobre una lente, en una guía o creando un camino a través de algo con tensión.
Los tipos formadores no quitan nada, así que no hay virutas. El costo es un par de inserción mayor, y como la rosca se hace desplazando el material base, son mucho más sensibles al tamaño del orificio piloto que los tipos cortadores — un poco grande y no hay suficiente rosca, un poco pequeño y el par se dispara. El dimensionado de ese agujero tiene su propia página.
El autoperforante supone que la punta termina primero
Un tornillo autoperforante reúne taladrado y roscado en un solo movimiento y elimina una operación. Tiene una condición previa que se suele pasar por alto: la punta tiene que atravesar antes de que la rosca engrane.
- Chapa demasiado fina: la rosca muerde antes de que la punta haya pasado, empuja la chapa o deforma el agujero
- Demasiado gruesa o dura: la punta puede desgastarse, ablandarse o romperse antes de llegar
Compruebe, por tanto, el espesor de chapa frente al rango para el que está diseñada esa punta de broca. Ese rango cambia con la longitud y el estilo de la punta — «los autoperforantes atraviesan chapa de acero» no es una especificación.
Ese rango es lo que un catálogo llama capacidad de perforación, y no es el mismo número que el rango de agarre impreso a su lado.
Si se desmonta a menudo, no confíe en una rosca hecha al entrar
Con los tornillos autorroscantes y formadores, la rosca interior se crea durante el primer montaje. Si se afloja y se vuelve a atornillar, el tornillo puede no seguir la hélice original; cada ciclo quita un poco más — y al final ya no sujeta.
Donde una unión se abre repetidamente, la construcción más segura es un tornillo de máquina en una tuerca o un agujero roscado: esa rosca se fabrica por separado, se controla por separado y puede sustituirse por separado. Si hay que usar un tornillo formador o autorroscante, determine el límite de ciclos con muestras reales — no se puede deducir. Algunas guías de diseño para plásticos incluso prefieren los tipos formadores para un remontaje limitado, porque el camino ya formado es más fácil de volver a encontrar — una de varias afirmaciones muy repetidas sobre estos tipos que resultan no ser lo que dice la norma.
Cinco preguntas que deciden la elección
- ¿Cuál es el material base? Chapa de acero, aluminio, fundición, plástico, madera — esto por sí solo reduce las opciones a la mitad
- ¿Existe ya el agujero? Roscado, solo piloto o nada
- ¿Se aceptan virutas? Si no, los tipos cortadores quedan fuera
- ¿Cuántas veces se desmonta? Más de unas pocas, y conviene mirar los tornillos de máquina
- ¿Qué espesor tiene la chapa? El autoperforante depende de esto más que los demás
Esas cinco respuestas nos son más útiles que un número de pieza — los números de pieza suelen heredarse del último proyecto, y puede que el último proyecto no tuviera este material base.
Este artículo trata el paso 1: sustrato. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Consulta
¿No sabe qué tipo corresponde? Envíenos el material base, el espesor y el estado del agujero, o una muestra de lo que está montado ahora. Le responderemos con las ventajas y desventajas de cada tipo en sus condiciones, incluidos los que desaconsejaríamos.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com