 TIGERFASTENERS
El rango de agarre y la capacidad de perforación son dos números distintos
Un tornillo autoperforante suele llevar dos cifras de espesor, y no son dos maneras de decir lo mismo. Leer una cuando se necesitaba la otra es una forma habitual de especificar un tornillo que no puede llegar al otro lado de la unión.
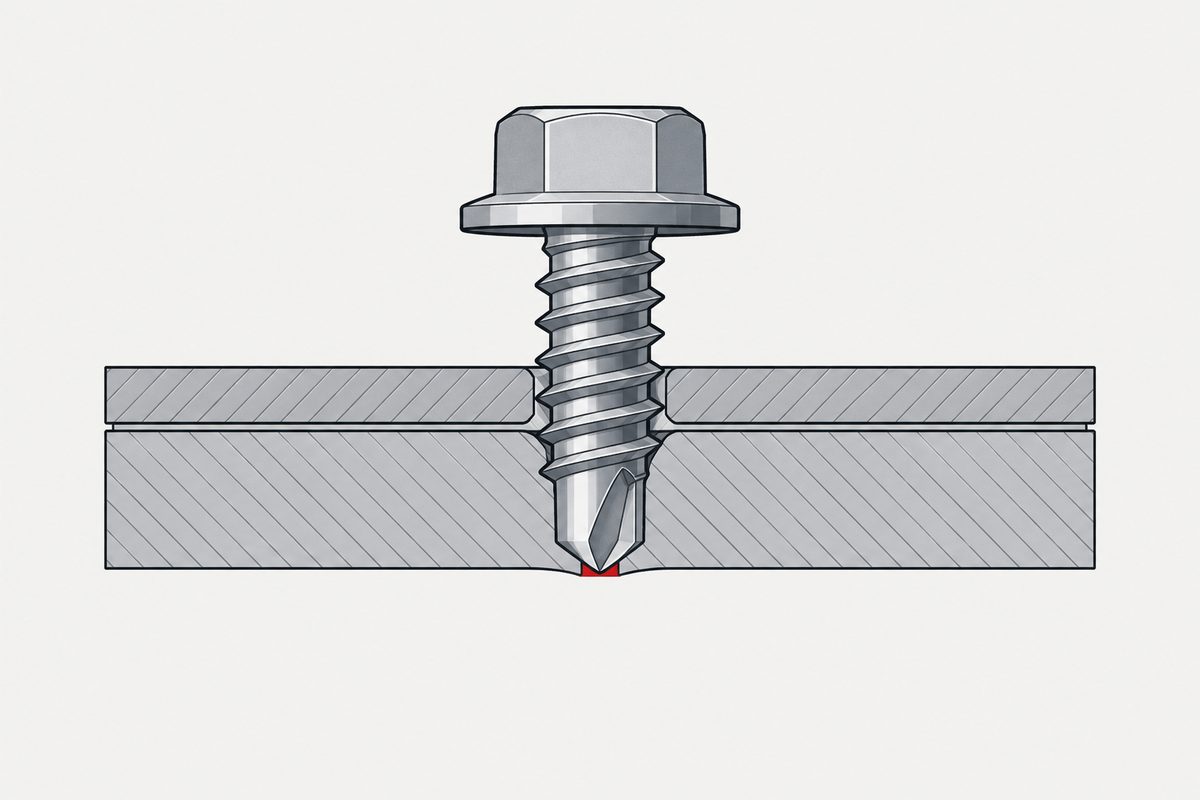
Los dos números y la pregunta que responde cada uno
La capacidad de perforación es el espesor total que la punta puede atravesar. El rango de agarre — también llamado rango de espesor de fijación — es el espesor del conjunto que el tornillo puede apretar, determinado por la longitud total, la cota bajo la cabeza, el tramo sin rosca y la sobresaliente de rosca que se necesite.
Ambos pueden estar muy alejados en el mismo producto. Un tornillo puede publicarse con un rango de agarre de 28 mm y una capacidad de perforación de 3 mm. Atraviesa la unión, pero no puede hacer el agujero a través de ella. Si la capa del fondo es de acero, ese tornillo solo sirve donde el agujero ya existe.
Hay un detalle de la definición que conviene conocer: la capacidad de perforación cuenta los huecos entre capas, no solo el metal. ASTM C1513 la define como el espesor total de material que el tornillo está diseñado para perforar, incluidos los huecos entre capas. Dos chapas de 2 mm cada una no son una perforación de 4 mm si están separadas 3 mm.
Ambos números son espesores de metal, y vale la pena decirlo porque la chapa se pide muy a menudo por un número de calibre. Ese número no es un espesor en el documento que lo define, y convertirlo exige una densidad que alguien supuso, de modo que una consulta que solo nombra un calibre todavía no ha respondido ninguna de las dos columnas anteriores.
El número de punta no es una escala universal
Los números de punta parecen una escala normalizada y no lo son. Una tabla comercial da, para acero dulce, aproximadamente 0,89–2,79 mm para una #2, 2,79–5,59 mm para una #3, 3,68–7,92 mm para una #4 y 6,35–12,70 mm para una #5. El sistema propio de un gran fabricante va de 1–3 mm, 1–4 mm, 2,1–6 mm a 4,6–15 mm en sus designaciones de punta.
«Una punta número 3» no es, por tanto, una especificación. Es una designación dentro de la gama de un fabricante, y la capacidad que implica cambia con el diámetro del tornillo y con el material que se perfora. Indique la capacidad declarada del producto real, no solo el número de punta.
De dónde sale la cifra declarada
La cifra no es una estimación comercial: detrás hay un ensayo, y conocer sus condiciones indica hasta dónde se puede trasladar el número.
Primero conviene aclarar una cita errónea frecuente: ISO 15480 es la norma de producto de los tornillos autoperforantes de cabeza hexagonal con arandela de ST2.9 a ST6.3, y remite de forma normativa a los requisitos funcionales en lugar de contener el ensayo de perforación. El ensayo está en ISO 10666, cuyo procedimiento de perforación y atornillado especifica una placa de ensayo de acero dulce, una fuerza axial de 150–350 N, velocidades de 1.800–2.500 rpm para los tamaños menores y de 1.000–1.800 rpm para ST5.5–ST6.3, y tiempos máximos de perforación de 3 a 13 segundos según el tamaño. El equivalente estadounidense, SAE J78, fija tiempos máximos de perforación y roscado de unos 2 a 5 segundos.
Así que la cifra es un ensayo superado en una placa especificada, con una fuerza y una velocidad especificadas. No es una promesa sobre su material, sus huecos ni su herramienta. Esa es la razón honesta por la que las capacidades difieren entre marcas que cumplen ambas la norma.
Dos reglas de taller que no son ciertas
«Demasiado rápido quema la punta; demasiado lento no perfora». La segunda mitad es falsa desde el punto de vista físico. Una velocidad baja no impide cortar; lo que realmente falla es la herramienta que se queda sin par, o un empuje demasiado bajo que hace que la punta roce y se detenga en lugar de cortar, o una mala formación de viruta. Un empuje excesivo también rompe o quema puntas. La velocidad solo significa algo junto con el diámetro de la punta, la dureza del material, el empuje y la evacuación de viruta.
«El inoxidable falla porque se endurece por deformación». Es cierto pero incompleto, y la mitad que falta se refiere al tornillo y no a la chapa. El inoxidable austenítico tiene además baja conductividad térmica, así que el calor se concentra en el filo, y el roce sin cortar endurece la superficie localmente, de modo que la pasada siguiente es aún más dura. Pero además: el inoxidable A2 y A4 corriente no es tan duro como una punta de acero al carbono cementada. Algunos tornillos autoperforantes enteramente de inoxidable solo están aprobados para aluminio y otros metales blandos; perforar acero suele exigir un inoxidable martensítico templado o un tornillo bimetálico — cuerpo de inoxidable y punta de acero al carbono templado.
Cuando el conjunto es más grueso que la capacidad
El instinto es hacer un orificio piloto y usar el mismo tornillo. No es la respuesta de la norma, y no es exactamente la misma operación.
- Usar un tornillo cuya capacidad declarada cubra todo el paquete, huecos incluidos.
- Hacer un agujero de paso en la capa o capas superiores para que la punta solo tenga que perforar la capa que importa. Es lo que describe SAE J78 para conjuntos multicapa gruesos, y es distinto de pretaladrar el material base que soporta la carga.
- Si hay que pretaladrar el propio material base, pasar a un sistema de tornillos autorroscantes con un diámetro de orificio piloto especificado en lugar de reutilizar un tornillo autoperforante.
Pretaladrar no deja un tornillo autoperforante físicamente inservible, y la punta no es perjudicial de por sí. Pero que forme una rosca sólida depende entonces del diámetro del piloto, del espesor y de la forma de la rosca — demasiado grande y se pierde longitud de rosca engranada; demasiado pequeño y la punta sigue cortando y puede atascarse. La capacidad declarada y cualquier aprobación estructural se establecieron sin ese agujero, así que ninguna de las dos se traslada automáticamente. El dimensionado del agujero para el caso deliberado está en dimensionar el orificio piloto, y el mecanismo en que se basa esta página, en elegir el tipo de tornillo.
Este artículo trata el paso 1: sustrato. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
Mi tornillo indica un rango de agarre de 28 mm. ¿Puede perforar 28 mm de acero?
Casi con seguridad no, porque esos dos números responden a preguntas distintas. El rango de agarre es el espesor del conjunto que el tornillo puede apretar, fijado por la longitud total, la cota bajo la cabeza, el tramo sin rosca y la sobresaliente de rosca necesaria. La capacidad de perforación es el espesor total que la punta puede perforar realmente, y existen productos con un rango de agarre de 28 mm y una capacidad de perforación de 3 mm. Compruebe la cifra de perforación por separado siempre que la capa del fondo no tenga ya un agujero.
¿Dos chapas de 2 mm cuentan como 4 mm de perforación?
Solo si están en contacto. La capacidad de perforación se define como el espesor total de material que el tornillo está diseñado para atravesar, incluidos los huecos entre capas, así que dos chapas de 2 mm separadas 3 mm plantean una perforación de 7 mm y no de 4 mm. Es una forma habitual de superar la cifra declarada sin superar el espesor de metal, y también es la razón por la que el enfoque habitual para paquetes gruesos es un agujero de paso en la capa superior.
¿Una punta número 3 es igual en todas las marcas?
No. La numeración de puntas es una designación dentro de la gama de un fabricante, no una escala común. Una tabla comercial indica aproximadamente de 2,79 a 5,59 mm para una #3 en acero dulce, mientras que el sistema propio de un gran fabricante abarca de 2,1 a 6 mm para su número 3, con límites distintos a ambos lados. La capacidad también varía con el diámetro del tornillo y con el material perforado, así que especifique la capacidad declarada del producto real en lugar del número de punta.
¿Por qué fallan tan a menudo en acero los tornillos autoperforantes de inoxidable?
Por dos razones distintas, y la segunda se refiere al tornillo. La chapa de inoxidable austenítico se endurece por deformación y conduce mal el calor, así que una punta que roza en lugar de cortar endurece la superficie y sobrecalienta su propio filo. Pero el inoxidable A2 y A4 corriente también es más blando que una punta de acero al carbono cementada, y algunos tornillos autoperforantes enteramente de inoxidable solo están aprobados para aluminio y otros metales blandos. Perforar acero exige en general un inoxidable martensítico templado o un tornillo bimetálico con cuerpo de inoxidable y punta de acero al carbono templado.
Referencias
- ISO 15480:2019 — Hexagon washer head drilling screws with tapping screw thread (norma de producto; remite a ISO 10666 para la función de la punta)
- ISO 10666:1999 — Drilling screws with tapping screw thread: mechanical and functional properties (ensayo de perforación y atornillado, apartado 4.2.1)
- SAE J78:2021 — Steel Self-Drilling Tapping Screws (ensayo de perforación y atornillado; selección de punta y agujeros de paso en multicapa)
- ASTM C1513 — Steel Tapping Screws for Cold-Formed Steel Framing Connections (definición de la capacidad de perforación y requisitos de perforación y atornillado)
Las capacidades de punta se citan de tablas comerciales concretas y del sistema de un fabricante para mostrar que difieren; no son valores universales. Los números de apartado citados para la definición de la capacidad de perforación y el requisito de perforación y atornillado son de ASTM C1513-18; la edición vigente es C1513-24 y su numeración no pudo verificarse en fuentes públicas.
Consulta
Indíquenos el paquete completo — cada capa, su material y los huecos entre ellas — en lugar de un único espesor. La cifra de perforación cuenta los huecos, y es la que decide si el tornillo puede llegar al otro lado.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com