 TIGERFASTENERS
Tamaño del orificio piloto: no lo decide el diámetro del tornillo
En resumen: no existe un único orificio piloto correcto, existe una ventana. Si es demasiado grande, la longitud de rosca engranada no basta y la rosca se barre antes de apretar. Si es demasiado pequeño, el par de inserción sube hasta que algo cede — una cabeza partida, un resalte rajado, una pieza fundida agrietada. Lo útil no es buscar un diámetro. Es medir el par de inserción y el par de barrido de rosca y ver cuánto se separan — esa distancia es su margen de proceso. Esta página explica qué desplaza la ventana y qué pedirle al proveedor de tornillos.
Todo el mundo espera un número, y es razonable
Todas las demás cotas del plano son un número con tolerancia. Si se pregunta qué agujero necesita un tornillo, se espera lo mismo: un valor, quizá con un más o menos.
Las tablas lo fomentan. Cualquier tabla de brocas para roscar da una cifra por tamaño, impresa con tan poca vacilación como un paso de rosca. Así que, cuando un proveedor responde «depende», parece que esquiva la pregunta.
Busquemos entonces el tamaño del agujero — y no hay uno solo correcto
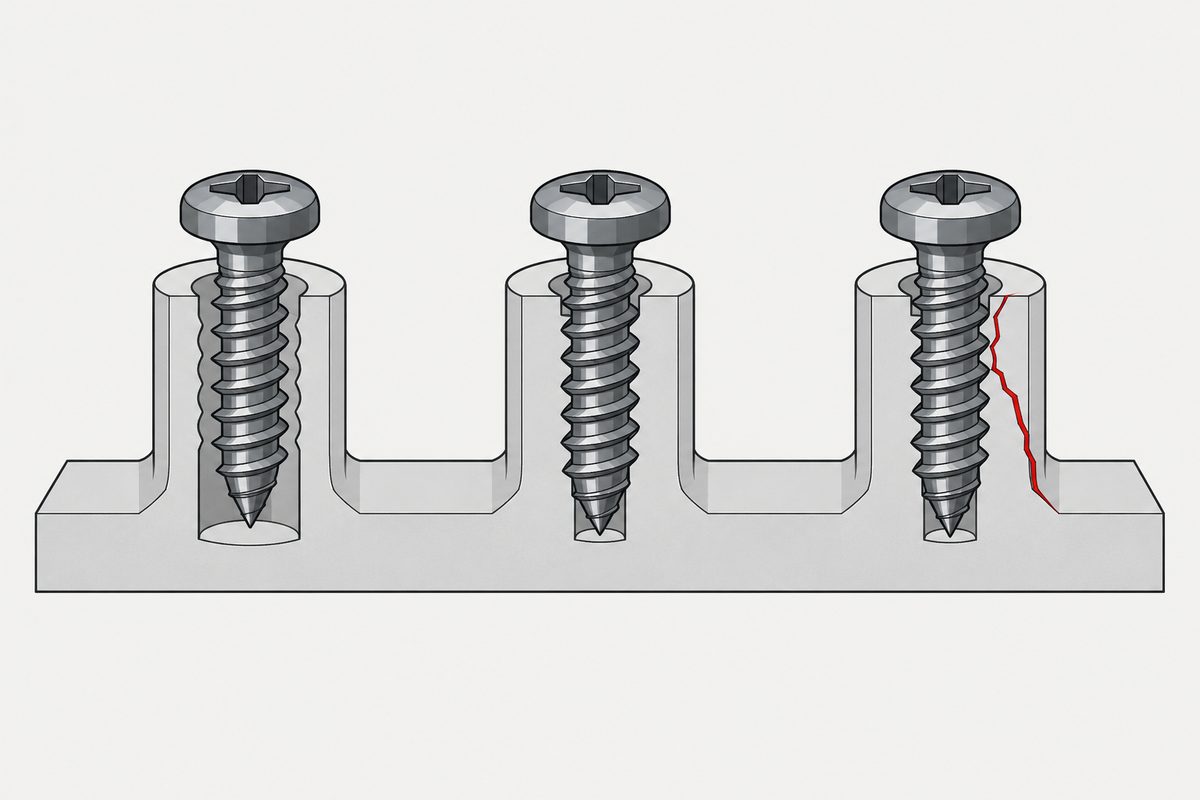
Los dos extremos fallan, y fallan de forma distinta:
| Dirección | Efecto inmediato | Lo que ve la línea |
|---|---|---|
| Agujero demasiado grande | Engrane insuficiente, por lo que baja la capacidad axial | Gira en vacío a mitad de recorrido; el par nunca sube |
| Agujero demasiado pequeño | El par de inserción sube hacia el límite a torsión del tornillo | Cabezas partidas; resaltes rajados; ciclo más largo |
Ambos se registran como «tornillos malos». Girar en vacío parece una rosca mal formada y partirse parece un material equivocado — y ambos pueden ser solo un problema del agujero, en cuyo caso cambiar de proveedor no cambia nada.
Qué desplaza la ventana
- Cómo se forma la rosca. Los tornillos cortadores y los formadores de rosca piden agujeros distintos, y la ventana de los formadores es claramente más estrecha
- Material base. El acero, el aluminio, las piezas fundidas y cada plástico ceden y fluyen de forma distinta; las cifras no se trasladan de uno a otro
- Espesor (o pared del resalte). El mismo agujero da un número distinto de hilos engranados en material delgado y grueso
- Cómo se hace el agujero. Los agujeros punzonados, taladrados y fundidos difieren en el estado de la pared y en la dispersión de los diámetros reales
- Recubrimiento. El recubrimiento dentro del agujero reduce el diámetro efectivo; el recubrimiento sobre el tornillo cambia la fricción (el problema de la holgura en tamaños pequeños)
La madera es el único material base para el que una regla publicada nombra de verdad el material, y vale la pena leerla con cuidado porque se refiere a un diámetro que la mayoría de las tablas no usa. El Wood Handbook sitúa el orificio guía en torno al 70 por ciento del diámetro de fondo de rosca en coníferas y en torno al 90 por ciento en frondosas, y da otro conjunto de porcentajes, tomados del vástago, para los tirafondos. A qué diámetro corresponde el porcentaje mueve el agujero más que el propio porcentaje.
Mida el par, no el diámetro
El agujero es solo el medio. Lo que realmente se controla son dos pares:
- Par de inserción — lo que hace falta para asentar el tornillo
- Par de barrido de rosca — donde falla la rosca hembra
La distancia entre ambos es la ventana de proceso. Una distancia amplia significa que el ajuste de par en la línea tolera desviaciones; una estrecha significa que un pequeño cambio en el tamaño del agujero o en la precisión del atornillador lo lleva por debajo del suelo o por encima del techo.
Por eso la pregunta para el proveedor no es «qué agujero debo taladrar», sino «en mi material, con mi espesor, cuáles son el par de inserción y el par de barrido de rosca». Un proveedor que puede dar esas dos cifras lo ha probado de verdad en sus condiciones.
Por qué los tamaños pequeños son más difíciles de mantener
Cuando las piezas se reducen, la tolerancia absoluta del agujero no se reduce con ellas — las desviaciones de punzonado y taladrado siguen en el mismo rango mientras la ventana útil se estrecha. Al mismo tiempo, la resistencia a torsión del tornillo cae bruscamente con el diámetro, de modo que el techo queda más cerca del par de inserción.
Es la misma razón por la que, en este rango de tamaños, cada vez hay menos texto normativo que copiar: el utillaje, el método y la aceptación suelen tener que acordarse entre las partes.
Cuatro puntos que fijar antes de liberar
- El agujero recomendado y su tolerancia, y en qué material se estableció
- Par de inserción y par de barrido de rosca para ese material con ese espesor
- Cómo se produce el agujero, y la distribución real de diámetros — no el nominal del plano
- Si el recubrimiento está en el agujero o en el tornillo, y con qué espesor
Este artículo trata el paso 2: rosca. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Consulta
¿Está definiendo un orificio piloto, o ya ve tornillos que giran en vacío y cabezas partidas? Envíenos el material base, el espesor y el agujero que usa ahora. Le diremos si el problema es el agujero o el tornillo, y qué habría que ensayar para estar seguros.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com