 TIGERFASTENERS
Tornillos en plástico: el resalte falla antes que el tornillo
En pocas palabras: en plástico, casi nunca es el tornillo lo que falla. El resalte se raja, o la unión se afloja sin que nadie lo note. Ambos fallos tienen el mismo origen — una rosca es una cuña, y introducirla en un resalte de plástico somete la pared del resalte a tracción circunferencial. Por eso los tornillos diseñados para plásticos usan un ángulo de rosca menor que los 60° de una rosca métrica estándar. Y el segundo fallo no tiene ninguna causa visible: el plástico se relaja alrededor de la rosca, de modo que una unión correcta el primer día está floja seis meses después sin que nada se haya roto.
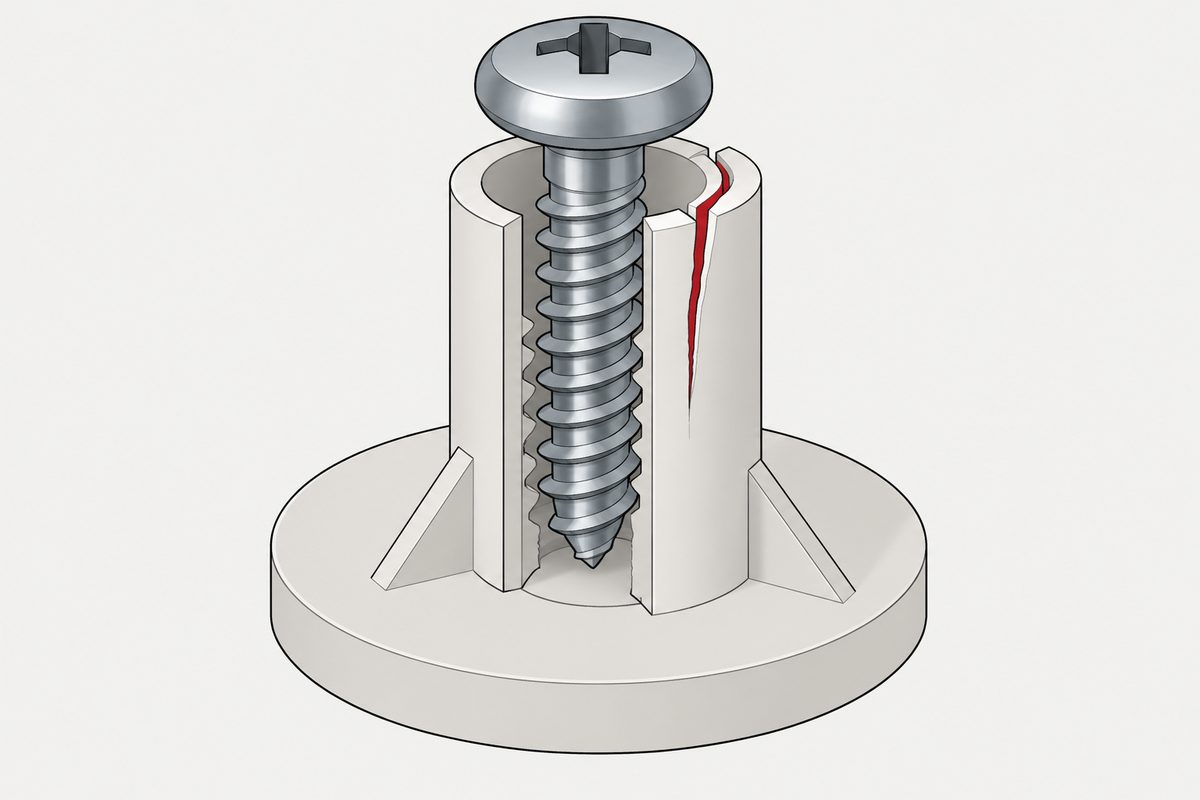
El ángulo de la rosca es un ángulo de cuña
Introducir una rosca en un resalte empuja el material hacia fuera. La pared del resalte lo resiste como tracción circunferencial —una tensión que recorre la circunferencia y que el plástico soporta comparativamente mal.
- Una rosca métrica estándar tiene un ángulo de 60°. Es una cuña relativamente roma, y en un resalte de plástico genera más fuerza radial de la necesaria
- Los tornillos diseñados para plásticos usan un ángulo más cerrado —habitualmente en torno a 30°— precisamente para reducir esa componente radial
- El paso más grueso también es deliberado. Menos hilos y más profundos dejan más material entre ellos, lo que importa cuando el material tiene poca resistencia al corte
- Los perfiles asimétricos y trilobulares existen por la misma razón: desplazan el material con menos presión hacia fuera que una rosca simétrica de la misma profundidad
Así que «usamos una rosca de tornillo de máquina M3 porque era lo que teníamos» es una decisión de diseño real, no neutra. Introduce una cuña más roma en un material elegido por razones que no tenían nada que ver con la resistencia circunferencial.
El fallo sin causa visible
El segundo modo de fallo no raja nada. Es la relajación de tensiones, y es propia del material, no un defecto:
- El plástico bajo carga sostenida fluye. El material del resalte comprimido por la rosca se redistribuye lentamente, y la fuerza de apriete cae con él
- Nada gira y nada se agrieta, así que una inspección encuentra simplemente una unión más floja que antes
- Más fuerza de apriete lo empeora, no lo mejora. Más tensión significa una relajación más rápida, lo contrario del instinto de apretar más una unión floja
- La temperatura lo acelera, de modo que una carcasa que se calienta en servicio pierde precarga más deprisa de lo que sugería el ensayo en banco
Es el mismo tipo de problema que el asentamiento en uniones metálicas —precarga perdida sin que el tornillo haya girado nunca— y tiene la misma consecuencia: ningún dispositivo de bloqueo sirve, porque nada está girando. Trace una línea sobre la cabeza y verá que no se ha movido.
El resalte es la pieza que hay que diseñar
La mayoría de los problemas de fijación en plástico son problemas del resalte. Las dimensiones que siguen son puntos de partida citados con frecuencia, no especificaciones —varían considerablemente entre resinas, y la hoja de datos del proveedor de la resina prevalece sobre cualquier regla general:
- El diámetro exterior del resalte suele indicarse como aproximadamente el doble del diámetro del tornillo. Demasiado fino, se raja; demasiado grueso, produce rechupes en la cara moldeada
- El diámetro del agujero para un tornillo formador de rosca es menor que el diámetro mayor del tornillo pero mayor que su diámetro menor —y la forma correcta de fijarlo es midiendo el par de inserción y el par de barrido de rosca, no eligiendo un diámetro
- Un chaflán de entrada generoso en la boca del agujero reduce la fuerza máxima en el momento en que la rosca empieza a formarse, que es cuando suelen rajarse los resaltes
- Mantenga el resalte alejado de paredes y bordes. Un resalte unido directamente a una pared lateral no puede dilatarse de manera uniforme, así que la tensión circunferencial se concentra donde está restringido
- Vigile dónde cae la línea de soldadura. Una línea de unión que recorre el resalte es exactamente donde empezará una grieta, y es una decisión de entrada del molde, no del elemento de fijación
Formador o cortador de rosca depende de la resina
| Material | Preferible | Por qué |
|---|---|---|
| Termoplásticos blandos y dúctiles | Formador de rosca | El material se desplaza limpiamente; sin virutas, y el material desplazado sigue soportando carga |
| Resinas duras, cargadas o frágiles | Cortador de rosca | Formar las agrietaría. Cortar alivia la tensión circunferencial retirando material en lugar de empujarlo |
| Todo lo que se abre repetidamente | Un inserto metálico | Cada nuevo montaje vuelve a formar la rosca en el plástico, y el material eliminado no vuelve |
Las virutas no son aquí una cuestión de limpieza. En una carcasa electrónica sellada, una viruta de plástico cortado que cae dentro es un problema de contaminación sin salida —una razón para preferir el formado incluso donde el corte funcionaría mecánicamente. Aun así, es un riesgo que hay que controlar, no una prohibición, y el tipo que ASME recoge formalmente para plásticos es un tipo cortador — el tipo BT, el que los catálogos llaman 25.
La ventana de par es la especificación
En metal, a menudo se puede apretar a un par y dejar de pensar. En plástico hay dos pares, y el número útil es la distancia entre ellos:
- Par de inserción —lo necesario para formar la rosca y llevar la cabeza a su asiento
- Par de barrido de rosca —lo necesario para destruir la rosca que se acaba de formar
- La relación entre ambos es la ventana del proceso, y en plástico puede ser tan estrecha que un embrague ajustado a mano no consiga caer dentro de forma fiable
Pida ambos valores, medidos en su resalte y en su resina. Un proveedor que da un valor de par sin par de barrido le ha dado media especificación —y la relación entre par y fuerza de apriete tampoco es fija.
El plástico se dilata entre cinco y diez veces más que el acero, lo que desplaza la precarga cada vez que la pieza se calienta: la temperatura desplaza la precarga.
Cinco preguntas antes de fabricar el molde
- ¿Qué resina, cargada o sin cargar? La carga de vidrio cambia la respuesta a todas las demás preguntas
- ¿Cuántas veces se abrirá? Más de unas pocas, y un inserto siempre fue la respuesta —aunque traslada el fallo al resalte en lugar de eliminarlo
- ¿Se calienta? La relajación se acelera con la temperatura
- ¿El resalte es exento o está unido a una pared? Los resaltes restringidos concentran la tensión circunferencial
- ¿Alguien ha medido el par de inserción y el par de barrido en una pieza moldeada real? No un cálculo —una medición
Las cinco son baratas antes de fabricar el molde y caras después. Un diámetro de resalte es un cambio de utillaje; un tornillo es una orden de compra —y por eso se suele cambiar el tornillo para resolver un problema que está en el resalte.
Este artículo trata el paso 1: sustrato. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Por qué se agrietan los resaltes de plástico al introducir un tornillo?
Porque una rosca es una cuña. Al introducirla se empuja el material hacia fuera, y la pared del resalte lo soporta como tracción circunferencial, que el plástico resiste comparativamente mal. Una rosca métrica estándar tiene un ángulo de 60°, una cuña relativamente roma; los tornillos diseñados para plásticos usan un ángulo más cerrado, habitualmente en torno a 30°, precisamente para reducir la componente radial. El paso más grueso y los perfiles asimétricos o trilobulares existen por la misma razón.
¿Por qué un tornillo en plástico parece flojo al cabo de unos meses?
Relajación de tensiones. El plástico bajo carga sostenida fluye, así que el material del resalte comprimido por la rosca se redistribuye lentamente y la fuerza de apriete cae con él. Nada gira y nada se agrieta, de modo que una inspección solo encuentra una unión más floja. Apretar más lo empeora, porque más tensión significa relajación más rápida, y el calor lo acelera todavía más. Ningún dispositivo de bloqueo sirve, porque nada está girando.
¿Conviene usar tornillos formadores o cortadores de rosca en plástico?
Formadores para termoplásticos blandos y dúctiles: el material se desplaza limpiamente, no hay virutas y el material desplazado sigue soportando carga. Cortadores para resinas duras, cargadas o frágiles, donde formar agrietaría el resalte y cortar alivia la tensión circunferencial retirando material en lugar de empujarlo. Para una unión que se abre repetidamente no sirve ninguno de los dos — cada nuevo montaje vuelve a formar la rosca y el material eliminado no vuelve, así que un inserto metálico siempre fue la respuesta.
¿Qué tamaño debe tener el agujero en un resalte de plástico?
Menor que el diámetro mayor del tornillo y mayor que su diámetro menor, pero la cifra concreta varía considerablemente entre resinas y los datos del proveedor de la resina prevalecen sobre cualquier regla general. La forma fiable de fijarla no es elegir un diámetro, sino medir el par de inserción y el par de barrido en una pieza moldeada real, porque la relación entre ambos es la verdadera ventana del proceso.
¿Qué espesor debe tener la pared de un resalte de plástico?
Un punto de partida citado con frecuencia es un diámetro exterior de aproximadamente el doble del diámetro del tornillo, pero es un punto de partida y no una especificación, y varía con la resina. Demasiado fina, el resalte se raja; demasiado gruesa, produce rechupes en la superficie moldeada. Igual de importante es que el resalte sea exento y no esté unido directamente a una pared lateral, ya que un resalte restringido no puede dilatarse de manera uniforme y concentra la tensión circunferencial donde está sujeto.
Referencias
- Technical bulletin — Thread forming screws for plastics (ángulo de rosca, proporciones del resalte, par de inserción y par de barrido)
- Creep (deformation) — Wikipedia
- ISO 965-1 — ISO general purpose metric screw threads — Tolerances — Part 1 (perfil métrico de 60°, como comparación)
Consulta
¿Resaltes que se rajan o uniones que se aflojan en servicio? Envíenos la resina, las dimensiones del resalte y el tornillo especificado actualmente. Le diremos si otro perfil de rosca lo resuelve —y se lo diremos claramente cuando no sea así, porque el problema está en el resalte y ningún tornillo lo arreglará.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com