 TIGERFASTENERS
Cuando el material base no puede hacer de tuerca
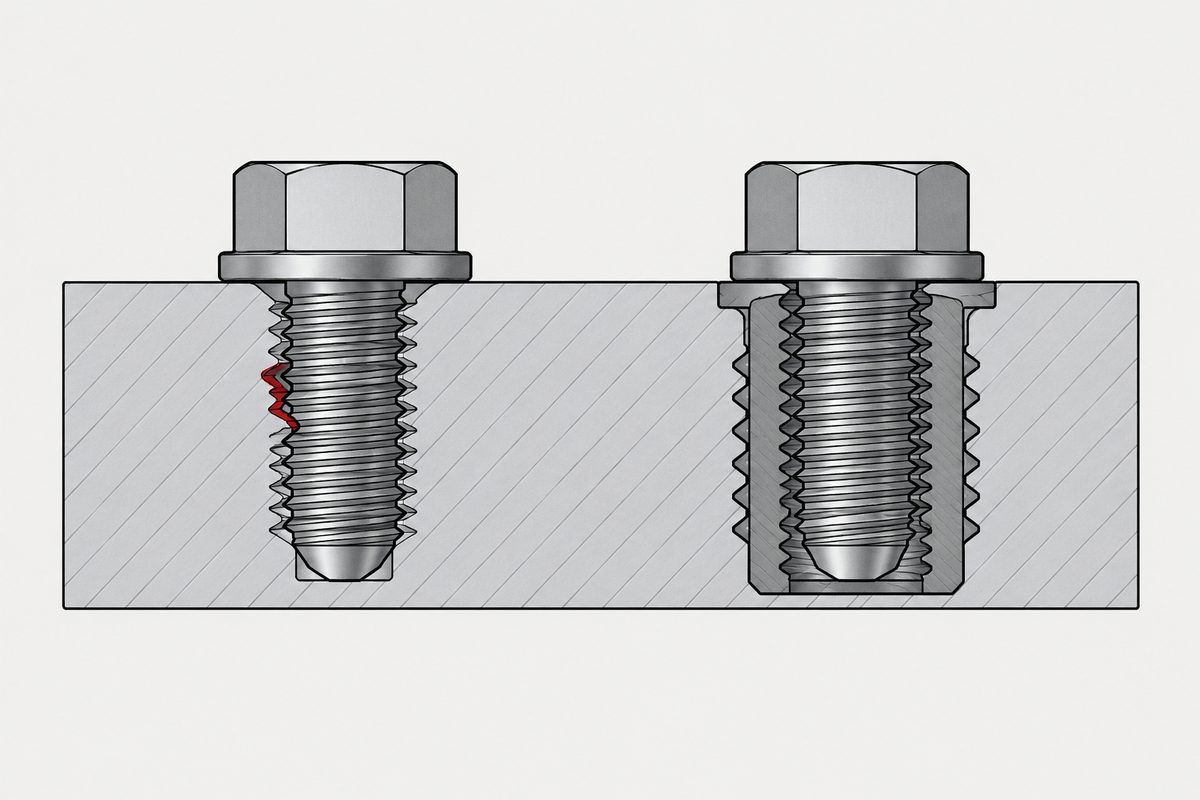
En resumen: un inserto suele aumentar lo que la unión puede soportar, y además cambia dónde falla la unión. Un agujero roscado le pide a una pequeña superficie de rosca en el material base que soporte cortante; un inserto coloca una rosca más dura en el centro y le pide a una interfaz mucho mayor que resista ser arrancada y girada. La capacidad es la razón para colocar uno. El fallo desplazado es la parte que se olvida — la extracción y el giro del inserto no son lo que se ensayaba antes.
Tres razones por las que el material base no puede hacer de tuerca
El orden de decisión empieza por el sustrato porque el sustrato decide lo que puede ser una rosca (en inglés). A veces la respuesta es que no puede ser ninguna:
- La rosca fallaría antes que el tornillo. Una unión debe romper por la pieza barata, y cuando lo que se barre es el agujero, nunca se alcanzó la relación de áreas de cortante. En un material base blando, llegar a ella puede exigir más longitud de rosca engranada que la profundidad que tiene la pieza
- No sobrevivirá a que se vuelva a abrir. Cada montaje vuelve a formar una rosca en el plástico, y el material arrancado no vuelve. Si la respuesta a cuántas veces se abre esto (en inglés) es más de una o dos, la rosca es candidata a alojarse en algo más duro que la carcasa — dónde cae realmente el límite depende de la resina, el tornillo y el par, y conviene establecerlo mediante ensayo y no por regla
- Se relajaría incluso sin abrirse. Los polímeros sufren fluencia, y la precarga se escapa por los flancos de la rosca y la superficie de apoyo sin que nada se rompa a la vista
Lo que realmente cambia el inserto
La capacidad, normalmente al alza — una rosca metálica en una carcasa de plástico soporta más par y más carga que una formada. Pero lo que cambia la ingeniería es dónde se soporta la carga y de qué modo.
| Roscado en el material base | Mediante un inserto | |
|---|---|---|
| Trayectoria de carga | Rosca del tornillo en la rosca del material base | Rosca del tornillo en el inserto; inserto en el material base a través de su superficie exterior |
| Área que la soporta | Pequeña, concentrada en los primeros hilos engranados | Grande, repartida por el exterior moleteado del inserto |
| Cómo falla | La rosca se barre | Extracción o giro — el inserto sale del resalte o gira dentro de él |
| Qué se ensaya | Par de barrido, longitud de rosca engranada | Fuerza de extracción axial y giro bajo par — y hay que observar qué se movió |
Por eso «hemos puesto un inserto» es solo media respuesta a una pregunta de resistencia. Normalmente aporta capacidad y traslada el eslabón más débil a la interfaz entre el inserto y el resalte, y esa interfaz tiene su propia geometría que hay que acertar. La forma del moleteado forma parte de ello — un moleteado más grueso resiste mejor el giro y carga más el plástico, los patrones rectos y helicoidales favorecen de forma distinta la resistencia al giro y a la extracción —, pero el resalte que lo rodea importa al menos lo mismo.
Qué supone cada tipo
- Inserción en caliente y por ultrasonidos. Suponen un termoplástico que puede fundirse o plastificarse localmente para que fluya hacia el moleteado y las contrasalidas. La temperatura de la punta se fija en función de la resina, y pasarse degrada el material en el que el inserto debe anclarse — pero la fusión local controlada es el mecanismo, no un fallo del mismo. Ambos suponen un resalte diseñado para el inserto y no uno diseñado para un tornillo
- Sobremoldeado. Supone que el molde es suyo y que puede asumir el coste de tiempo de ciclo y manipulación, a cambio de que el material base se forme alrededor del inserto en lugar de ser desplazado
- A presión. Supone un agujero con tolerancia controlada, porque la sujeción es un ajuste con apriete y el apriete es la dimensión que importa
- De expansión. Otro mecanismo: el inserto se coloca primero y luego se expande hacia fuera mediante el tornillo o la herramienta de instalación, de modo que la retención se crea durante el montaje y no durante la inserción
- Insertos de hilo helicoidal. Suponen un agujero roscado para recibirlos — casi siempre en metal, aunque hay versiones para plásticos que se instalan igual. Ponen una rosca más dura en un material más blando, o reparan una que ya ha fallado
- Tuercas remachables. Suponen chapa, donde nunca hubo profundidad suficiente para una rosca y la fijación tiene que aportar la suya
La lista no es una clasificación. Cada uno responde a una pregunta distinta sobre qué es el material base y qué herramientas existen.
Entonces, ponga un inserto — y así es como no se gana nada
Añadir un inserto sin cambiar el resalte. No tengo datos de frecuencia sobre esto y no voy a fingir lo contrario, pero es lo primero que conviene comprobar porque es invisible en el plano. Un resalte dimensionado para un tornillo formador de rosca es una pieza distinta de un resalte dimensionado para un inserto — otro agujero, normalmente otra pared. Coloque un inserto en la geometría antigua y el fallo pasa de la rosca al resalte sin mejorar en nada.
Un inserto que se extrae suele indicar un resalte demasiado corto, un agujero demasiado grande o demasiado poco material alrededor. Uno que gira suele indicar una pared delgada, un mal agarre del moleteado o un par de apriete mayor del que puede soportar el material circundante. La geometría del inserto sí importa — la longitud, la forma del moleteado y las contrasalidas cambian ambos valores —, pero si el resalte es la restricción determinante, un inserto distinto la desplaza en lugar de eliminarla, y el resalte es la parte que hay que diseñar en cualquier caso.
Qué decidir antes de especificar uno
- ¿Cuántas veces se abre esta unión? Esa es la pregunta para la que existe el inserto, y si la respuesta es cero, puede que el inserto no resuelva nada
- ¿Qué es exactamente el material base? Termoplástico, termoestable, cargado, fundido, chapa — cada uno descarta métodos de instalación distintos
- ¿Se rediseña el resalte o se reutiliza? Reutilizarlo es la suposición que conviene hacer explícita, porque nada en el plano la señala
- ¿Quién mide la extracción y el giro en las piezas moldeadas? No calculado, y no en un bloque de ensayo — en la pieza
La misma pregunta — qué hará el material base — decide también cómo deben disponerse los agujeros: por qué se escalonan los agujeros de fijación, y qué le reconocen realmente los códigos de diseño por ello.
Para la chapa en concreto, el espesor mínimo y lo que vale realmente un agujero extruido están en cuando la chapa es demasiado delgada para sostener una rosca.
Antes de decidir que el material base no puede sostener una rosca, compruebe qué es realmente — una pieza de fundición inyectada no es un solo material.
Cuando el material base es mampostería y no metal o plástico, se renuncia por completo a la rosca y la carga pasa a la resina y al enclavamiento. Lo que exige el documento de evaluación europeo antes de que pueda publicarse un valor para ese caso está en cinco ensayos de extracción en su ladrillo, menos 3,4 desviaciones típicas.
Este artículo trata el paso 1: sustrato. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Un inserto roscado hace más resistente la unión?
Normalmente sí, y además cambia dónde es más débil la unión, que es lo que sorprende a muchos. Una rosca metálica en una carcasa de plástico soporta más par y más carga que una rosca formada en el propio plástico, y la carga se reparte a través del exterior moleteado del inserto en un área mucho mayor del resalte. Pero introduce dos modos de fallo que un agujero roscado no tiene — que el inserto se salga del resalte y que gire dentro de él —, así que la ganancia de capacidad viene con un nuevo eslabón débil que hay que diseñar y ensayar.
¿Cuál es la diferencia entre la extracción y el giro del inserto?
Son fallos distintos con ensayos distintos. La extracción es el inserto saliendo del resalte a lo largo del eje del tornillo, y suele indicar un resalte demasiado corto, un agujero demasiado grande o demasiado poco material alrededor del inserto. El giro es el inserto rotando dentro del resalte mientras se aprieta el tornillo, y suele indicar una pared delgada, un mal agarre del moleteado o un par de apriete mayor del que puede soportar el material circundante. Ninguno es un barrido de rosca, y ninguno se mide con un ensayo de par de barrido.
¿Por qué el inserto no resolvió el problema?
Casi siempre porque el resalte no se rediseñó con él. Un resalte dimensionado para un tornillo formador de rosca tiene un agujero distinto y normalmente un espesor de pared distinto de uno dimensionado para un inserto. Colocar un inserto en la geometría antigua traslada el fallo de la rosca al resalte sin mejorarlo, y por eso un inserto es un cambio en la pieza y no un cambio en la fijación.
¿Cuándo debe una pieza de plástico llevar un inserto en lugar de una rosca formada?
La apertura repetida es el desencadenante habitual, porque cada montaje vuelve a formar la rosca en el plástico y el material desplazado o arrancado no vuelve — dónde cae el límite práctico depende de la resina, el tornillo y el par, así que conviene establecerlo mediante ensayo y no con un número. Otros dos desencadenantes no tienen que ver con abrir: un material base con fluencia suficiente para que la precarga se escape sin abrirse, y una longitud de rosca engranada, necesaria para que la rosca resista más que el tornillo, mayor que la profundidad de la pieza.
¿Cuál es el objetivo al instalar un inserto en caliente?
Conseguir que el resalte fluya hacia el moleteado y las contrasalidas, lo que significa fundirlo o plastificarlo localmente de forma controlada en lugar de evitar la fusión. La temperatura de la punta se fija en función de la resina de la pieza, y pasarse degrada el material en el que el inserto debe anclarse. Supone un termoplástico — un termoestable no vuelve a fluir, así que el método no se traslada. La otra mitad del ajuste es el agujero, porque el inserto desplaza un volumen de polímero que tiene que ir a alguna parte: el agujero es adonde va.
Referencias
Consulta
¿Duda entre un inserto y un tornillo más grande? Envíenos el material base, las dimensiones del resalte y cuántas veces se abre la unión a lo largo de su vida. Un inserto cambia qué interfaz falla en lugar de eliminar el fallo — y si el resalte no se rediseña con él, el cambio suele desplazar el problema en lugar de resolverlo.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com