 TIGERFASTENERS
Cuando la chapa es demasiado delgada para sostener una rosca
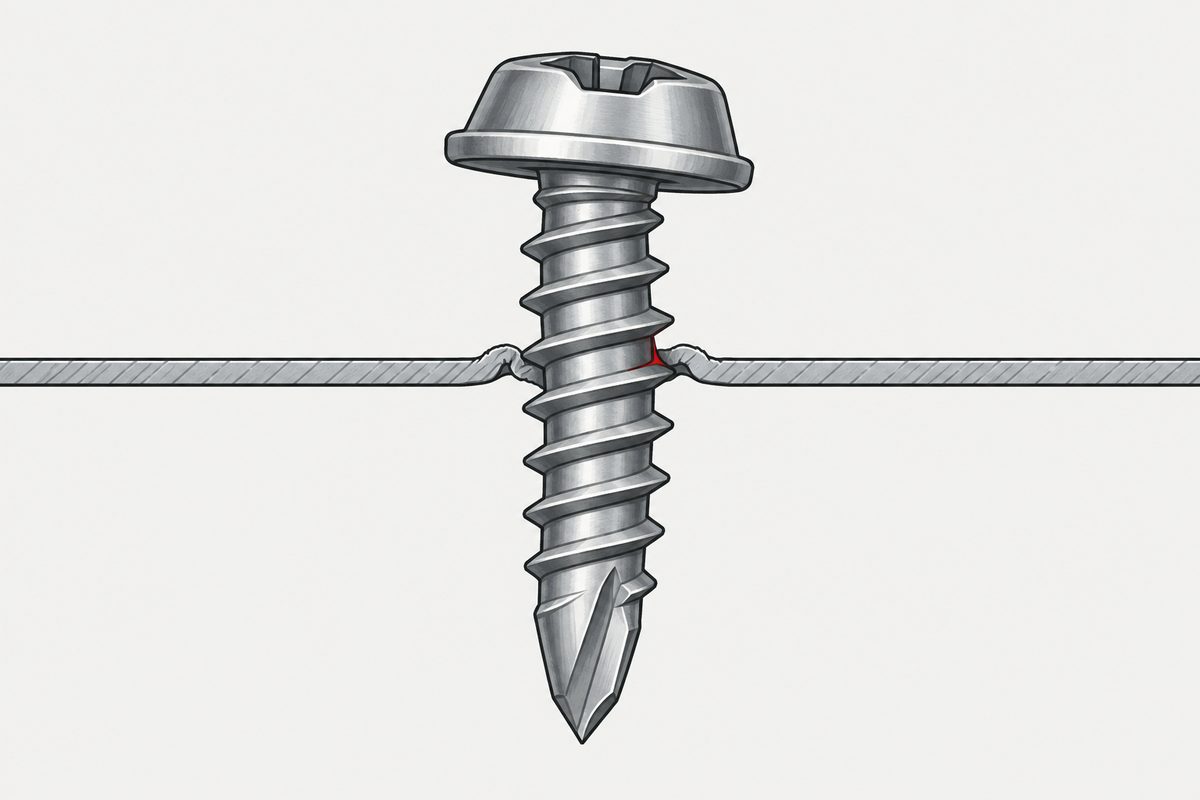
Hay un espesor por debajo del cual un tornillo autorroscante deja de ser una fijación y pasa a ser una clavija. La cifra que la mayoría cita — dos hilos engranados — no la encontramos en ninguna norma. La que sí está en una norma es distinta y más sencilla: la chapa debe ser al menos tan gruesa como el paso de rosca.
El mínimo que realmente está escrito
DIN 7975, que establece los datos de agujero para tornillos autorroscantes ST según ISO 1478 en metal, lo dice directamente: el espesor de la chapa debe ser al menos igual al paso de rosca. Por debajo del límite de engrane, el tornillo gira dentro del agujero sin generar par de inserción alguno — no rosca, entra bailando. Por separado, la norma exige que el espesor total de las chapas unidas supere el paso.
La regla que ha oído no es una norma. «Al menos hilo y medio» y «al menos dos hilos» son reglas prácticas del sector. Buscamos en DIN 7975, DIN 7500-2, ISO 1478, ISO 2702 y datos técnicos de fabricantes y no encontramos ninguna norma de primera mano que las establezca como requisito general para uniones de chapa. El «1,5 hilos» que aparece en documentos de la NASA se refiere a cuánto sobresale un inserto de bloqueo, que es una cuestión completamente distinta.
El rango de espesores para el que está pensado cada tamaño de tornillo
DIN 7975 tabula el rango de espesor de chapa para cada tamaño ST. Esta es la parte que conviene tener delante, porque el límite inferior cambia con el tamaño del tornillo: no es una única cifra para toda la tabla.
| Tamaño | Desde | Hasta |
|---|---|---|
| ST2.2 | 0,8 | 1,8 |
| ST2.9 | 1,1 | 2,2 |
| ST3.5 | 1,3 | 2,8 |
| ST3.9 | 1,3 | 3,0 |
| ST4.2 | 1,4 | 3,5 |
| ST4.8 | 1,6 | 4,0 |
| ST5.5 | 1,8 | 4,5 |
| ST6.3 | 1,8 | 5,0 |
| ST8 | 2,1 | 6,5 |
| ST9.5 | 2,1 | 7,5 |
Así, la tabla en conjunto abarca aproximadamente de 0,8 a 7,5 mm. Son valores orientativos, no cifras que garanticen resistencia sin ensayos, y el propio diámetro del agujero depende tanto de la resistencia a la tracción de la chapa como de su espesor.
Los tornillos formadores de rosca no tienen un mínimo equivalente. DIN 7500-2 da diámetros de agujero según el material y la longitud de engrane, no una regla de espesor mínimo. Su edición de 2016 eliminó los antiguos escalones de engrane corto y llega hasta 30 mm; las reproducciones públicas agrupan los más cortos en «2 mm y menos», y esos 2 mm no deben leerse como un mínimo de seguridad formal.
El remedio que nombra la norma y lo que vale de verdad
DIN 7975 menciona expresamente los agujeros piloto rebordeados o embutidos — agujeros extruidos — como lo que se hace cuando la chapa no es lo bastante gruesa. No da sus dimensiones.
Los datos técnicos de los fabricantes sí. Y son más modestos que la cifra que se repite.
- Un ejemplo calculado de TAPTITE II toma una chapa de 0,060 pulg con al menos 0,053 pulg de altura de extrusión, lo que da 0,113 pulg de engrane total — unas 1,88 × el espesor de la chapa, que el manual describe como próximo al doble.
- Mate da una altura máxima de conformado de 2,5 T desde la cara inferior de la chapa hasta la parte superior de la extrusión. Es un límite contra el desgarro, no una promesa de 2,5 T de rosca útil.
Por tanto, «un agujero extruido da dos o tres veces el espesor» no es una regla citable. Algo próximo a 2 T con un utillaje y un material concretos es defendible. Y sea cual sea la altura conformada, aún hay que restar el radio de entrada, el adelgazamiento de la pared, el chaflán de roscado y los hilos incompletos antes de llamarlo engrane.
Sobre la resistencia: TAPTITE II afirma un par de fallo casi doble y Mate hasta el doble de resistencia de sujeción frente a un agujero punzonado. Ninguno publica el material de las probetas, el tamaño de la muestra, la dispersión ni los datos brutos de arrancamiento, y no encontramos ningún conjunto de datos independiente que compare agujeros planos y extruidos con el mismo tornillo, material y espesor. Trate ese múltiplo como una afirmación técnica del fabricante.
Avellanar chapa delgada, donde la geometría se agota primero
Si la profundidad del avellanado supera el espesor de la chapa, el cono atraviesa la cara posterior. Eso agranda el fondo del agujero, elimina la pared cilíndrica y la sección de apoyo restante y, en el caso extremo, deja un filo de cuchillo. Si esa misma chapa debe aportar también la rosca, el engrane disminuye aún más.
Ninguna norma general le salva aquí. ISO 7721 regula la forma de la cabeza avellanada y su medición; ISO 15065 y DIN 74 regulan las dimensiones del avellanado y su designación. Son normas geométricas de acoplamiento: ninguna dice que una chapa demasiado delgada siga contando como un avellanado completo normal, y no encontramos en ellas, ni en ASME B18.6.3, ninguna regla general de espesor remanente mínimo.
En el trabajo de chapa se usa a menudo un avellanado conformado o embutido, pero es otra estructura de chapa. Un avellanado mecanizado demasiado profundo para la chapa no equivale a él.
Qué cambia realmente a medida que la chapa adelgaza
La dirección es correcta y está en los códigos de diseño. AISI S100 y EN 1993-1-3 ya comprueban la tracción y el corte del tornillo, el arrancamiento y el aplastamiento a través de la cabeza como estados límite separados. Los ensayos observan la extrusión del agujero, el corte de la rosca, el arrancamiento y el envolvimiento de la chapa sobre la cabeza como modos distintos.
Es tentador decirlo de forma más tajante: no un punto más bajo de la misma curva, sino otra curva. Es una imagen útil más que una frontera estricta. Los modos compiten de forma continua a medida que cambian el espesor, el diámetro del agujero, el paso, el diámetro de cabeza, la resistencia del material y la dirección de la carga, y pueden mezclarse o relevarse gradualmente. El arrancamiento en chapa delgada sigue incluyendo el corte de la poca rosca engranada, así que no es ajeno al barrido de rosca. Y las secciones gruesas tampoco se limitan al barrido de rosca y a la rotura del tornillo: allí también hay aplastamiento, desgarro de borde y fallos relacionados con la cabeza.
Entonces, ¿lo arregla un tornillo más grande?
En nuestro borrador escribimos una negativa rotunda. Las pruebas disponibles no respaldan una negativa rotunda.
- Un diámetro exterior de rosca mayor puede aumentar algunas capacidades de arrancamiento y de aplastamiento.
- Una cabeza mayor, o una arandela, aumenta directamente la capacidad frente al paso a través de la cabeza. Las ecuaciones de diseño de AISI incluyen el diámetro del tornillo y el diámetro de cabeza efectivo como variables favorables.
- Pero un tamaño mayor suele traer un agujero mayor y un paso más grueso. Con un espesor de chapa fijo, puede que no añada ningún hilo, y puede debilitar la sección neta.
La versión honesta: aumentar el tamaño no es una solución universal. Puede elevar algunas capacidades del lado de la chapa y puede no cambiar el modo de fallo determinante, así que hay que comprobarlo modo por modo: arrancamiento, paso a través de la cabeza y deformación de la chapa.
Con qué se conecta
La letra de tipo del tornillo decide, para empezar, cómo se hace la rosca: las letras de un tornillo autorroscante. La ventana de par en chapa está en par de los tornillos autorroscantes. Cuando el material base de verdad no puede hacer de tuerca, las opciones están en cuando el material base no puede ser la tuerca. Y la geometría del avellanado está en dimensiones de los avellanados.
Referencias
- DIN 7975:2016 — §3.2 (espesor de chapa al menos igual al paso; agujeros piloto rebordeados o embutidos como remedio), §3.4 (espesor total unido), tabla 1 (rango de espesor por tamaño ST), tabla 2 (diámetros de agujero según tamaño, resistencia a la tracción y espesor de la chapa)
- DIN 7500-2:2016 — diámetros de agujero según material y longitud de engrane; ninguna regla de espesor mínimo equivalente
- ISO 1478 — rosca de tornillos autorroscantes; ISO 2702 — tornillos autorroscantes con tratamiento térmico
- ISO 7721 (forma de la cabeza avellanada), ISO 15065 y DIN 74 (dimensiones del avellanado), ASME B18.6.3 — revisadas en busca de una regla de espesor remanente mínimo; no se encontró ninguna
- AISI S100 y EN 1993-1-3 — tracción y corte del tornillo, arrancamiento y paso a través de la cabeza como estados límite separados
- Manual técnico de TAPTITE II; Mate Forming Solutions, extrusión para roscado — alturas de extrusión y afirmaciones de resistencia de los fabricantes
Los valores orientativos no sustituyen a la validación. La aceptación de una unión concreta se rige por su plano y sus propios ensayos.
La otra forma de poner una rosca en chapa delgada es insertarla a presión, y eso tiene su propia condición determinante: un elemento autoclinchable necesita que el panel sea más blando que él, lo que es una combinación que el manual descarta para conjuntos totalmente de acero inoxidable.
Este artículo trata el paso 1: sustrato. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Qué tan delgada puede ser la chapa antes de que un tornillo autorroscante deje de funcionar?
DIN 7975 establece que el espesor de la chapa debe ser al menos igual al paso de rosca, y que el espesor total de las chapas unidas debe superar el paso. Por debajo del límite de engrane, el tornillo gira dentro del agujero sin generar par de inserción. La norma también tabula un rango de espesores por tamaño ST, desde ST2.2 con 0,8 a 1,8 mm hasta ST9.5 con 2,1 a 7,5 mm, de modo que el mínimo cambia con el tamaño del tornillo.
¿Existe un número mínimo de hilos engranados?
No encontramos ninguno en una norma. «Al menos hilo y medio» y «al menos dos hilos» son reglas prácticas del sector; revisamos DIN 7975, DIN 7500-2, ISO 1478, ISO 2702 y datos de fabricantes sin encontrar una norma de primera mano que las establezca como requisito general para uniones de chapa. El 1,5 hilos que aparece en documentos de la NASA se refiere a cuánto sobresale un inserto de bloqueo, que es otra cuestión.
¿Cuánto engrane añade realmente un agujero extruido?
Menos que la cifra que suele citarse. Un ejemplo calculado de TAPTITE II da una chapa de 0,060 pulg más al menos 0,053 pulg de extrusión, 0,113 pulg en total, unas 1,88 veces el espesor de la chapa, descrito como próximo al doble. Mate especifica una altura máxima de conformado de 2,5 T, pero es un límite contra el desgarro, no una promesa de rosca útil. Dos o tres veces el espesor no es una regla citable, y el radio de entrada, el adelgazamiento de la pared, el chaflán de roscado y los hilos incompletos deben restarse antes de llamarlo engrane.
¿Qué pasa si el avellanado es más profundo que la chapa?
El cono atraviesa la cara posterior, lo que agranda el fondo del agujero, elimina la pared cilíndrica y la sección de apoyo restante y, en el caso extremo, deja un filo de cuchillo. ISO 7721, ISO 15065, DIN 74 y ASME B18.6.3 son normas geométricas y ninguna ofrece un remedio para esto ni una regla general de espesor remanente mínimo. En el trabajo de chapa se usa a menudo un avellanado conformado o embutido, que es otra estructura, no un equivalente.
¿Arregla un tornillo más grande una unión en chapa delgada?
A veces, pero no como regla. Un diámetro exterior de rosca mayor puede aumentar algunas capacidades de arrancamiento y aplastamiento, y una cabeza mayor o una arandela aumenta directamente la capacidad frente al paso a través de la cabeza; las ecuaciones de diseño de AISI tratan el diámetro del tornillo y el diámetro de cabeza efectivo como favorables. Pero un tamaño mayor suele implicar un agujero mayor y un paso más grueso, lo que con un espesor de chapa fijo puede no añadir hilos y debilitar la sección neta. Hay que comprobarlo modo por modo: arrancamiento, paso a través de la cabeza y deformación de la chapa.
Consulta
Si trabaja cerca del extremo inferior del rango de espesores, envíe el material de la chapa, su espesor y cómo se hace el agujero. Con esos tres datos suele quedar claro si hace falta una extrusión, otro tamaño o algo que no sea un tornillo autorroscante.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com