 TIGERFASTENERS
Los tipos 1, 23 y 25 son nombres antiguos, y el tipo 17 pertenece a otro sistema
Los catálogos presentan los tipos 17, 23 y 25 como si fueran tres especificaciones normalizadas. Dos de esos números son designaciones anteriores de letras que siguen en la norma vigente. El tercero no está en esa norma en absoluto: está en una australiana, que lo define por lo que debe conseguir y no por la forma de punta que fotografían todos los catálogos.
Los números son los nombres antiguos de las letras
La norma vigente es ASME B18.6.3-2024, Machine Screws, Tapping Screws, and Metallic Drive Screws (Inch Series), publicada el 21 de junio de 2024, que sustituye a la edición de 2013. Los tornillos autorroscantes tenían antes su propia norma, ASME B18.6.4-1998 (R2005), que se fusionó en B18.6.3 el 5 de febrero de 2013.
En las tablas vigentes las designaciones son letras, y los números aparecen como designaciones anteriores:
| Vigente | Anterior | Dónde está |
|---|---|---|
| D | 1 | Tabla 4.1.2.2-1, con F, G y T |
| T | 23 | Tabla 4.1.2.2-1 |
| BT | 25 | Tabla 4.1.2.1-1, con BF |
Así que no son dos sistemas de designación en paralelo. Es un solo sistema con nombres antiguos y nuevos. Lo que perdió su estatus oficial es el número, no la geometría: D, T y BT siguen todos en las tablas principales de 2024.
Las letras que nunca tuvieron número (AB, B, C, F y las demás) se tratan en qué especifican realmente las letras.
El tipo 17 está en una norma, solo que no en esa
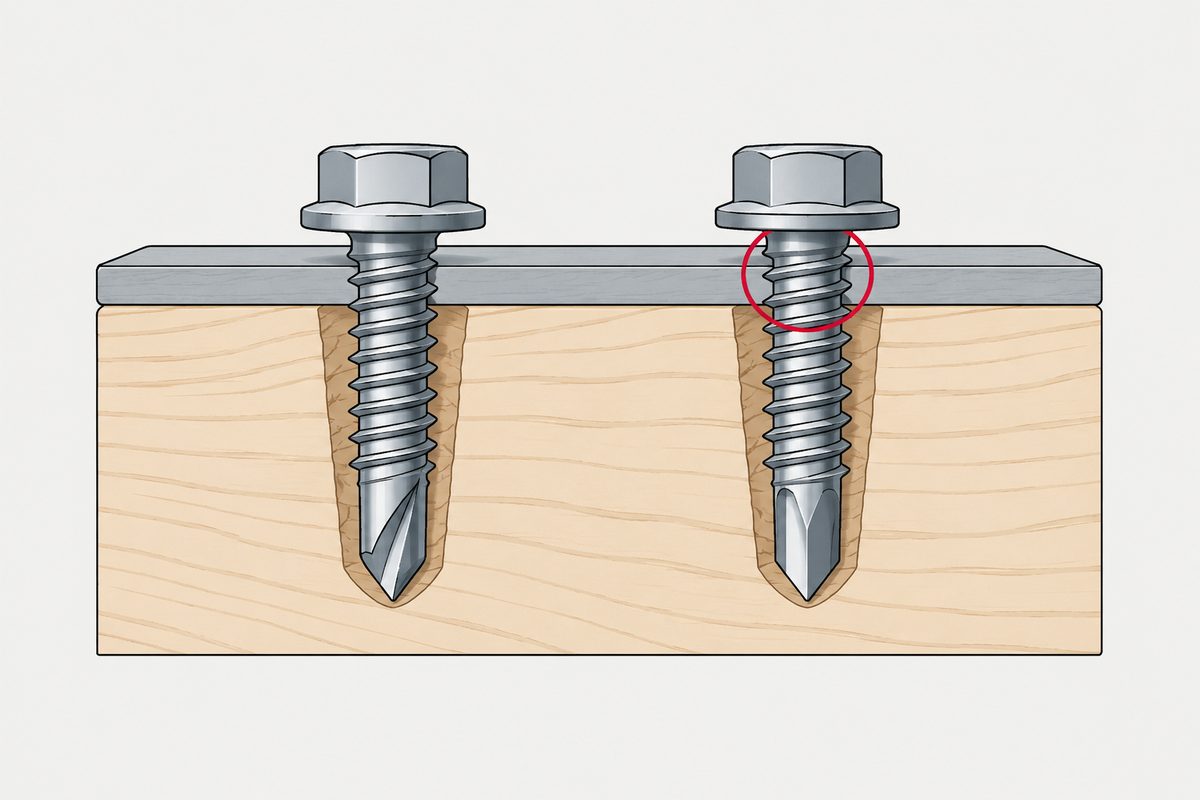
Aparece en casi todos los catálogos de madera y cubiertas: una punta afilada tipo broca con una muesca o acanaladura cortada en el extremo, vendida para fijar madera, tableros y chapa de cubierta sobre estructura de madera. El propósito declarado es reducir el par de arranque, evacuar las virutas y disminuir el riesgo de rajado al fijar cerca de un borde.
No está en ASME B18.6.3: ni en las listas de tipos de la edición vigente ni en las de 2013, y ninguna norma ISO lo define. Eso importa, porque significa que el tipo 17 no pertenece en absoluto a la misma familia que 1, 23 y 25. Por la misma razón no tiene tabla ASME de orificios piloto.
Está en AS 3566.1-2002, Self-drilling screws for the building and construction industries, sección 3, «Self-drilling screws for fixing to timber». El apartado 3.1 se titula TYPE y dice, en esencia: los tornillos autoperforantes destinados a perforar acero G550 según AS 1397 de un espesor máximo de 0.48 mm y a sujetar en madera deben ser del tipo 17.
Sin embargo, si se lee el resto de esa sección, lo que fija no es la forma:
| Apartado | Qué exige |
|---|---|
| 3.1 Tipo | Los tornillos que perforan 0.48 mm de acero G550 y sujetan en madera deben ser del tipo 17: el tipo se nombra por la aplicación |
| 3.2 Rosca | Forma y dimensiones de rosca preferentes, de ST 3.5 (No. 6) a ST 6.3 (No. 14), pero se aceptan otras formas de rosca siempre que se cumplan los apartados 3.5 y 3.6 |
| 3.5 Resistencia a la torsión | Ensayo según el apéndice B, no inferior a los valores del tipo ASD de la tabla 2.3 |
| 3.6.1 Perforación y atornillado | Los tipos de cabeza hexagonal con arandela deben atravesar 0.48 mm de acero G550 según AS 1397 |
| 3.6.2 Resistencia de sujeción | Ensayo según el apéndice E: fuerza de extracción no inferior a 2.5 kN (ST 4.8), 2.8 kN (ST 5.5), 3.1 kN (ST 6.3) |
Así que el catálogo y la norma entienden cosas distintas con el mismo nombre. El catálogo entiende una forma: la punta tipo broca con muesca de la fotografía. La norma nombra ese tipo por una aplicación y después especifica una tabla de rosca, un par mínimo, una perforación pasante y una fuerza de extracción en kilonewtons, y el apartado 3.2 permite expresamente una forma de rosca distinta siempre que se cumplan los apartados de prestaciones.
Por tanto, «tipo 17» en un plano puede leerse de dos maneras, y solo una de ellas se puede ensayar. Si lo que realmente necesita es la geometría de la punta, eso es un requisito del plano o una muestra aprobada, porque la norma aceptará un tornillo que cumpla las cifras con otra forma de rosca.
Hay una afirmación más acotada que sí se mantiene: la norma fija umbrales de par, perforación y extracción, pero ningún umbral comparativo de reducción del rajado. «Reduce el rajado» sigue siendo una afirmación del fabricante, no una exigencia normalizada, y si el rajado importa en su aplicación, sigue siendo un ensayo que hay que hacer.
Qué especifica realmente cada tipo
Los tres comparten una descripción común en la norma: una punta roma con hilos de entrada cónicos y uno o más filos de corte y cavidades para virutas.
| Tipo | Rosca | Materiales que enumera la norma | Tabla de orificios piloto |
|---|---|---|---|
| D (1) | Combinaciones diámetro-paso de tornillos de máquina, aproximadas al perfil Unified | Piezas de fundición inyectada de aluminio, cinc y plomo, chapa y acero estructural, fundición, latón, plásticos | Apéndice D, tabla D-4 |
| T (23) | Misma familia; ángulo de la acanaladura de 90° a 95°, filo de corte por encima del eje del tornillo | La misma gama amplia | Apéndice D, tabla D-4 |
| BT (25) | Rosca espaciada con hilos de entrada cónicos como el tipo B, más filos de corte y cavidades para virutas | Enumerado formalmente para plásticos, amianto y composiciones similares | Apéndice D, tabla D-3 |
Tres cosas que teníamos mal, y son las tres que más se repiten:
- T (23) no es «una rosca fina para metal delgado y plástico». Su lista de materiales es amplia, y la norma no lo define formalmente como un tipo de rosca fina. Su paso es más cerrado que el de BT, lo que es una comparación, no una categoría.
- BT (25) no es «la versión gruesa del 23». Su base real es la geometría del tipo B con filos de corte añadidos. Llamarlo un 23 grueso es una abreviatura de catálogo.
- El tipo D no tiene necesariamente una única acanaladura longitudinal. Una sola acanaladura corta es la geometría histórica, descrita para el tipo D en BS 4174:1972. La redacción ASME vigente dice uno o más, así que un producto actual puede no coincidir con la imagen que usted tiene en mente.
Otra que confunde a muchos: el tipo F es un tipo cortador de rosca, no un tipo formador, y está en la misma tabla que D, T y G. Es una letra del mismo esquema, no otro número.
El orificio piloto no es una cifra por tipo. El apéndice D lo desglosa por tamaño de tornillo, rosca, espesor del material o longitud engranada, y material: acero, aleación de aluminio, cinc y aluminio inyectados, fundición y plásticos concretos difieren entre sí, y las tablas indican que las condiciones varían lo bastante como para que el orificio deba ajustarse a la aplicación real. Y el tipo 17 no tiene ninguna tabla ASME de orificios piloto; si hay que pretaladrar la madera depende de la especie, la densidad, el contenido de humedad, la distancia al borde, el tamaño del tornillo y el requisito estructural.
Cortar o formar: el mecanismo real
| Formador de rosca | Cortador de rosca | |
|---|---|---|
| Mecanismo | Desplaza el material plásticamente para formar la rosca | Los filos de corte arrancan material |
| Virutas | Por lo general, ninguna | Produce virutas |
| Qué dice la norma | Para materiales que admiten mayores tensiones internas (§4.1.1) | Donde las tensiones internas destructivas no son deseables o el par de inserción por formado es demasiado alto (§4.1.2) |
La investigación sobre tornillos formadores define el proceso del mismo modo (desplazar el material base para crear la rosca) e identifica el diámetro del orificio piloto como el parámetro principal que rige el par de formado y la resistencia al barrido de rosca.
Cuatro afirmaciones sobre esta pareja que necesitan matices, y que íbamos a enunciar todas sin reservas:
- «Los tipos formadores no se pueden volver a montar.» Un remontaje limitado puede funcionar, y algunas guías de diseño para plásticos incluso prefieren los tipos formadores para ello, porque es más fácil volver a encontrar el camino de rosca ya formado. Un mantenimiento realmente frecuente sigue requiriendo un inserto o una tuerca.
- «El formado resiste mejor el aflojamiento por el endurecimiento por deformación.» Es ir demasiado lejos. ASME dice solo que la tensión interna del formado puede aprovecharse para aumentar la resistencia en algunas aplicaciones. No garantiza superioridad en todas las condiciones de vibración, y el argumento para metales no se traslada a los plásticos.
- «En plástico siempre van tipos formadores.» Los termoplásticos dúctiles suelen admitir bien el formado. Los termoestables frágiles y los materiales muy cargados o de alto módulo pueden ir mejor con tipos cortadores; por eso BT es el tipo enumerado formalmente para plásticos.
- «Las virutas impiden usarlo en electrónica.» Exagerado. La electrónica exige en general controlar el riesgo de residuos extraños, no prohibir los tipos cortadores. Que sea aceptable depende de si las virutas quedan encerradas, de si hay volumen de cavidad para virutas, de la secuencia de montaje, de la limpieza y la inspección, y del riesgo de cortocircuito o de contaminación óptica, acústica o mecánica.
El formado también necesita por lo general más par de inserción que una solución cortadora comparable, aunque las geometrías especiales de bajo par reducen la diferencia. Y el material base tiene que tolerar la deformación plástica y la tensión circunferencial: los materiales frágiles, muy duros o muy cargados pueden agrietarse. Lo que realmente cuestan las virutas está en las virutas no son un problema de limpieza, y la parte de los plásticos en tornillos para plástico.
La regla del 2:1 no es una norma
La regla práctica de que el par de barrido de rosca debe ser al menos el doble del par de inserción circula ampliamente, casi siempre como si viniera de una norma.
No encontramos ningún requisito general obligatorio de 2:1 en ASME ni en ISO. La relación se remonta a un manual de diseño de plásticos, donde se ofrece como posiblemente aceptable para operarios cualificados que usan herramientas manuales, y la misma fuente sugiere alrededor de 5:1 para producción con herramientas eléctricas.
Así que exigir 2:1 a un proveedor como requisito es citar el caso más laxo de la fuente, en condiciones que su línea de producción probablemente no reúne.
Tipos que la norma desaconseja
Dos tipos se desaconsejan expresamente para diseños nuevos, y no son los numerados:
- El tipo C se trasladó al apéndice obligatorio VI, por su uso decreciente y su par de inserción generalmente mayor.
- Las dimensiones del tipo A se dan solo como referencia, y en su lugar se recomienda el tipo AB, más general.
Son los dos que conviene conocer, y se tratan en el artículo sobre las letras.
El lado métrico no tiene números equivalentes
ISO tiene un sistema de tornillos autorroscantes, y no se corresponde en absoluto con 1, 23 y 25:
- ISO 1478:1999 (segunda edición, confirmada en julio de 2024) especifica la rosca ST de los tornillos autorroscantes
- ISO 2702:2022 (cuarta edición) especifica las propiedades mecánicas y físicas de los tornillos autorroscantes de acero tratados térmicamente, de ST2.2 a ST9.5
- ISO 1481, 1482, 1483, 7049 y 7050 especifican los productos por tipo de cabeza
No existe ninguna conversión oficial «ISO tipo 1 equivale a…». Los tipos numerados proceden de la serie en pulgadas, y el propio título de ASME B18.6.3 lo dice. Documentos británicos más antiguos como BS 4174 también usaban D, T y BT anotando los números, y los catálogos asiáticos los mantienen, pero eso es herencia, no un equivalente ISO.
Y si aún no ha comprobado que el tornillo que tiene en la mano sea de pulgadas, la pregunta previa es otra: el paso no distingue #10-32 de M5, así que medir el paso no puede decidir entre esos dos.
Qué preguntar y qué poner en el plano
- Si el plano dice tipo 23, pregunte si el proveedor trabaja según ASME B18.6.3 tipo T. Normalmente sí, pero el número por sí solo no invoca ninguna norma.
- Si dice tipo 17, aclare si se refiere a la forma o a las prestaciones. AS 3566.1 aceptará otra forma de rosca que cumpla sus cifras de par, perforación y extracción, así que si lo que realmente necesita es la geometría de la punta, debe figurar en el plano o en una muestra aprobada.
- Indique el material antes que el tipo. El mismo tipo se comporta de forma distinta en un aluminio dúctil y en un termoestable cargado, y las tablas de orificios piloto de la propia norma están organizadas por material por esa razón.
- No dé un orificio piloto solo a partir del tipo. El apéndice D necesita tamaño, longitud engranada y material a la vez.
- Si cita una relación entre par de barrido y par de inserción, cite la herramienta. Las herramientas manuales y las eléctricas de producción no son el mismo caso.
Referencias
- ASME B18.6.3-2024, Machine Screws, Tapping Screws, and Metallic Drive Screws (Inch Series), publicada el 21 de junio de 2024: tabla 4.1.2.1-1 (tipos BF y BT), tabla 4.1.2.2-1 (tipos D, F, G y T), apéndice no obligatorio D, tablas D-3 y D-4 (tamaños aproximados de orificio), apéndice obligatorio VI (tipo C)
- ASME B18.6.3-2013: §4.1.1 (formador de rosca), §4.1.2 (cortador de rosca), §4.1.2.1 (BT), §4.1.2.2 (D, F, G, T), §4.1.1.5 (tipo C), §§4.1.1.1 y 4.1.1.4 (tipo A)
- ASME B18.6.4-1998 (R2005): fusionada en B18.6.3 el 5 de febrero de 2013
- BS 4174:1972 §3.3(3): la descripción histórica del tipo D con una sola acanaladura
- ISO 1478:1999 (rosca ST, confirmada en julio de 2024); ISO 2702:2022 (tornillos autorroscantes tratados térmicamente, ST2.2–ST9.5); ISO 1481, 1482, 1483, 7049, 7050 por tipo de cabeza
- AS 3566.1-2002 (R2015), Self-drilling screws for the building and construction industries — General requirements and mechanical properties: sección 3 «Self-drilling screws for fixing to timber»: §3.1 TYPE, §3.2 THREAD (figura 3.1, ST 3.5–ST 6.3), §3.5 resistencia a la torsión (apéndice B), §3.6.1 capacidad de perforación y atornillado, §3.6.2 resistencia de sujeción (apéndice E, tabla 3.3)
- Michael J. Troughton (ed.), Handbook of Plastics Joining: A Practical Guide: la relación entre par de barrido y par de inserción, aproximadamente 5:1 para producción con herramientas eléctricas y 2:1 para operarios formados con herramientas manuales
- Stéphan, Mathurin y Guillot, 2012: el diámetro del orificio piloto como parámetro determinante del par de formado y la resistencia al barrido de rosca
La aceptación para cualquier aplicación concreta se rige por su plano y por sus propios ensayos.
Corrección, 26 de agosto de 2026. Este artículo se publicó primero afirmando que el tipo 17 no estaba en ninguna norma. Era falso: AS 3566.1-2002 §3.1 exige que los tornillos de su ámbito de fijación a madera sean del tipo 17, y los §§3.2 a 3.6 especifican su rosca, su resistencia a la torsión y su comportamiento a la extracción. La sección anterior se ha reescrito en torno a lo que esa norma exige realmente. Nuestra lectura se había basado solo en los catálogos de ASME e ISO, que es exactamente el error del que trata el resto de este artículo: suponer que una sola familia de normas cubre todo el tema.
Este artículo trata el paso 2: rosca. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Siguen en la norma los tipos 1, 23 y 25?
Las geometrías sí; los números son designaciones anteriores. Las tablas de la vigente ASME B18.6.3-2024 usan letras y muestran los números como nombres antiguos: D era 1, T era 23 y BT era 25. D, T, F y G aparecen en la tabla 4.1.2.2-1, y BF y BT en la tabla 4.1.2.1-1. Así que es un solo sistema de designación con nombres antiguos y nuevos, no dos sistemas en paralelo, y lo que perdió el estatus oficial es el número, no el producto.
¿Es el tipo 17 una designación normalizada?
Sí, pero no en la norma de la que proceden los otros números. No figura en las listas de tipos de ASME B18.6.3, ni en la edición vigente ni en la de 2013, y ninguna fuente ISO lo define. Se especifica en AS 3566.1-2002, sección 3, cuyo apartado 3.1 exige que los tornillos destinados a perforar 0.48 mm de acero G550 y sujetar en madera sean del tipo 17. Conviene notar que la norma define el tipo por la aplicación y las prestaciones y no por la forma de punta con muesca, y que el apartado 3.2 permite expresamente otras formas de rosca que cumplan la resistencia a la torsión y los apartados de prestaciones.
¿Para qué sirve el tipo 25?
ASME enumera formalmente el tipo BT, antes 25, para plásticos, amianto y composiciones similares. Su base es la geometría de rosca espaciada del tipo B con filos de corte y cavidades para virutas añadidos, así que describirlo como una versión gruesa del tipo 23 es una abreviatura de catálogo, no la definición de la norma. Sus tamaños aproximados de orificio están en el apéndice no obligatorio D, tabla D-3, organizada por tamaño de tornillo, longitud engranada y material en lugar de dar un orificio por tipo.
¿Es siempre mejor formar la rosca que cortarla?
No, y la norma los trata como respuestas distintas a condiciones distintas. El formado desplaza el material plásticamente y por lo general no produce virutas, y ASME lo asocia con materiales que admiten mayores tensiones internas. El corte arranca material mediante filos de corte y se usa donde las tensiones internas destructivas no son deseables o donde el formado necesitaría demasiado par de inserción. El formado también requiere por lo general más par de inserción, y el material base tiene que tolerar la deformación plástica y la tensión circunferencial.
¿Debe el par de barrido de rosca ser al menos el doble del par de inserción?
Esa relación es una regla práctica, no un requisito normativo; no encontramos ninguna regla general obligatoria de 2 a 1 en ASME ni en ISO. Se remonta a un manual de diseño de plásticos, donde se ofrece como posiblemente aceptable para operarios cualificados que usan herramientas manuales, y la misma fuente sugiere alrededor de 5 a 1 para producción con herramientas eléctricas. Así que la cifra necesita que se indique la herramienta, o se está citando su caso más laxo.
¿Impiden los tornillos formadores de rosca la reutilización?
No necesariamente. Un remontaje limitado puede funcionar, y algunas guías de diseño para plásticos incluso prefieren los tipos formadores para ese fin, porque el camino de rosca ya formado es más fácil de volver a encontrar. Donde el mantenimiento es realmente frecuente, la solución duradera es un inserto metálico o una tuerca, en lugar de confiar en una rosca creada durante el primer montaje.
Consulta
Si un plano pide un tipo numerado, indíquenos también el material base. El mismo tipo se comporta de forma distinta en un aluminio dúctil y en un termoestable cargado, y las tablas de orificios de la propia norma están organizadas por material precisamente por esa razón.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com