 TIGERFASTENERS
Par correcto, fuerza de apriete equivocada
En pocas palabras: el par no es el objetivo; la fuerza de apriete sí lo es. Un único coeficiente relaciona ambos, y ese coeficiente no es una propiedad del tornillo — pertenece al conjunto de superficies en contacto: el par de roscas, la superficie de apoyo bajo la cabeza, la rugosidad, el recubrimiento, el lubricante, la limpieza y si se trata o no de un segundo apriete. Cambie cualquiera de ellos y el mismo par producirá otra fuerza de apriete. Y por debajo de M3 todavía no hay condiciones de referencia acordadas con las que medir.
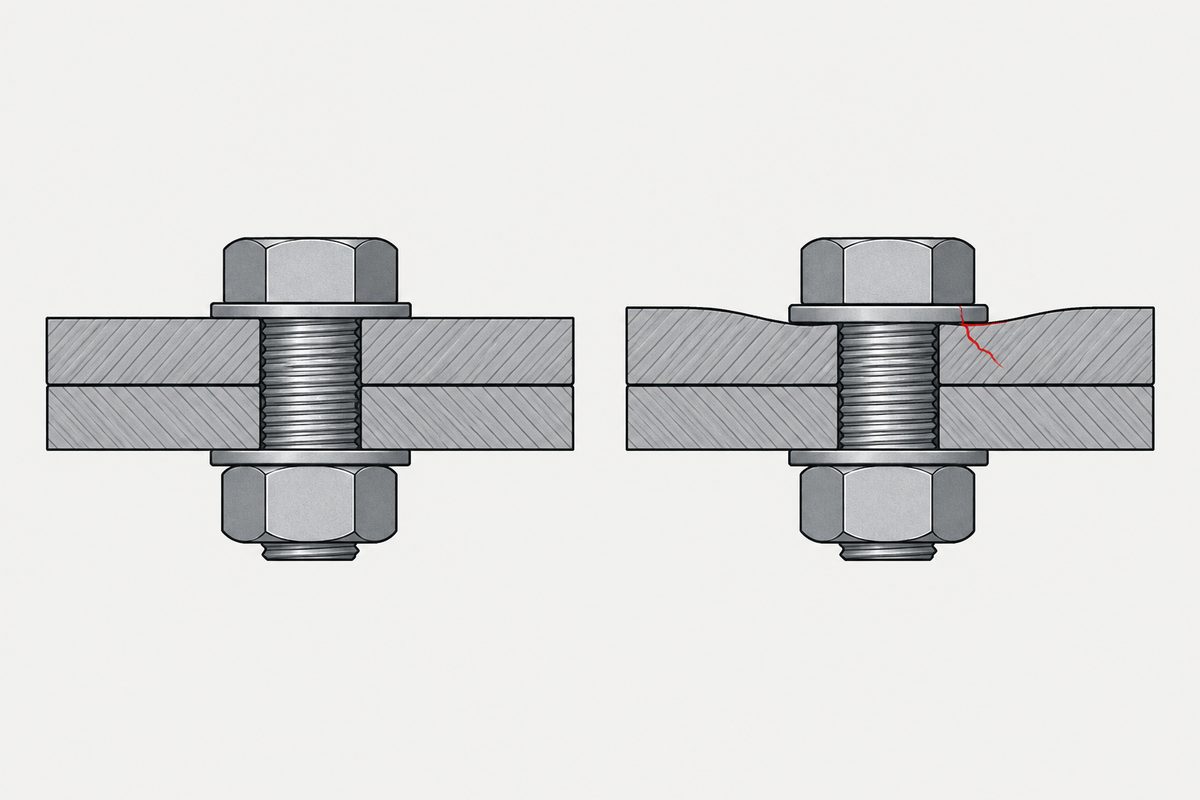
Usted controla el par; lo que necesita es fuerza de apriete
Una unión atornillada funciona gracias a la fuerza de apriete — la carga que presiona las piezas entre sí. Lo que una línea de producción puede medir y controlar es el par. La relación técnica habitual entre ambos, que además indica cuándo un valor de par no está pidiendo precarga en absoluto:
T = K · D · F
T par de apriete, D diámetro nominal, F fuerza de apriete, K coeficiente de par.
K es el único término que no se mide directamente. También es el que más varía.
El par aplicado no se convierte por completo en fuerza de apriete: la mayor parte se va en fricción en los flancos de la rosca y bajo la cabeza, y lo que queda es lo que cierra la unión. Si cambia la fricción, cambia el reparto.
Y la fricción que consume la mayor parte no es una propiedad fija del tornillo: un valor de par supone una condición de fricción, y por eso aceitar una rosca cambia la unión sin cambiar la cifra.
Entonces basta con buscar el coeficiente — solo que no le corresponde al tornillo darlo
Esta es la parte que más se malinterpreta. El coeficiente de par suele imprimirse junto a la especificación del tornillo y parece una propiedad del material. En realidad describe el conjunto de superficies en contacto:
- El par de materiales de la rosca — tornillo y pieza receptora, no el tornillo solo
- La superficie de apoyo bajo la cabeza, su material y su rugosidad
- El recubrimiento y su espesor
- El lubricante — si lo hay, de qué tipo, en qué cantidad
- La limpieza — aceite, virutas, restos de adhesivo
- Si se está apretando por segunda vez; la primera pasada altera las superficies
Por eso «misma especificación, otro proveedor» no autoriza los mismos ajustes de par. Idénticos en el plano y distintos en el proceso de recubrimiento: eso basta para desplazar el coeficiente — invisible en la documentación, visible en el rendimiento del puesto de apriete.
Por debajo de M3 todavía no hay condiciones de referencia
ISO 16047 es el método normalizado de ensayo de par y fuerza de apriete, pero sus condiciones de referencia empiezan en M3. Los tamaños menores quedan fuera.
Esto no significa que «los elementos de fijación pequeños no puedan ensayarse»; significa que el utillaje, la medición y los criterios de aceptación deben acordarse entre las dos partes. La bibliografía también señala que, por ahora, la tensión en elementos de fijación en miniatura no puede medirse ni controlarse cuantitativamente, así que en este rango el enfoque viable es fijar todo el conjunto de condiciones y medir, en lugar de citar un valor general.
Dónde termina cada norma se recoge en dónde terminan las normas de elementos de fijación. También es la razón por la que este rango de tamaños necesita un proveedor que lo diga con claridad.
Alternativas al control por par
Todo esto supone una unión diseñada en torno a una fuerza de apriete. En un tornillo autorroscante que forma su propia rosca en chapa, esa premisa no se cumple y el par proviene de algo completamente distinto — véase de dónde sale el par especificado de un tornillo autorroscante.
| Método | Controla mediante | Condición previa |
|---|---|---|
| Par | Apretar hasta un par fijado | El equipo más sencillo; la variación de la fricción pasa directamente a la fuerza de apriete |
| Par más ángulo | Asentar y luego girar un ángulo fijado | Menos sensible a la fricción; requiere un punto de asiento fiable |
| Alargamiento | Medir cuánto se estira el tornillo | El más directo; requiere acceso a ambos extremos, algo poco habitual en tamaños pequeños |
Ninguno es correcto en abstracto. La elección es la condición previa que realmente pueda cumplir — y en tamaños pequeños esa condición suele ser la verdadera limitación.
Lo que esa fuerza de apriete hace después bajo una carga externa depende de la rigidez — el perno es un resorte, y la unión también.
La VDI pone cifras a lo que vale cada una de esas alternativas — qué tan mal controla la precarga su método de apriete.
En qué se convierte el ángulo de la fila central, y cuántos grados hacen falta, se explica en par más ángulo.
Qué pedir al proveedor
- Datos de par frente a fuerza de apriete medidos en su combinación, no un coeficiente de catálogo
- El recubrimiento, el lubricante, el material apretado y el estado de la superficie de los que provienen los datos
- Si los valores corresponden al primer apriete o a un reapriete
- El utillaje y la medición empleados, sobre todo por debajo de M3
Recibir los cuatro confirma que el proveedor realmente lo ha ensayado en sus condiciones. No recibirlos también es una respuesta: los parámetros le corresponde establecerlos a usted, y ese trabajo debe entrar en el calendario.
Este artículo trata el paso 6: documentación. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Consulta
¿Ajustes de par que ya no se sostienen, o un rendimiento que cayó tras un cambio de acabado? Envíe la especificación del tornillo, el recubrimiento y el material apretado. Le indicaremos qué elementos de esa combinación desplazan el coeficiente, y qué hay que mantener fijo para que los resultados sean repetibles.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com