 TIGERFASTENERS
Par más ángulo, y de dónde sale el número de grados
Una llave dinamométrica controla el par, y la mayor parte de ese par se gasta en fricción. Girar un ángulo fijado después de que la unión ha asentado mide algo completamente distinto — un desplazamiento. Ese cambio es la razón de ser del método, y la aritmética que relaciona el ángulo con la precarga tiene un término más del que la mayoría tiene en la cabeza.
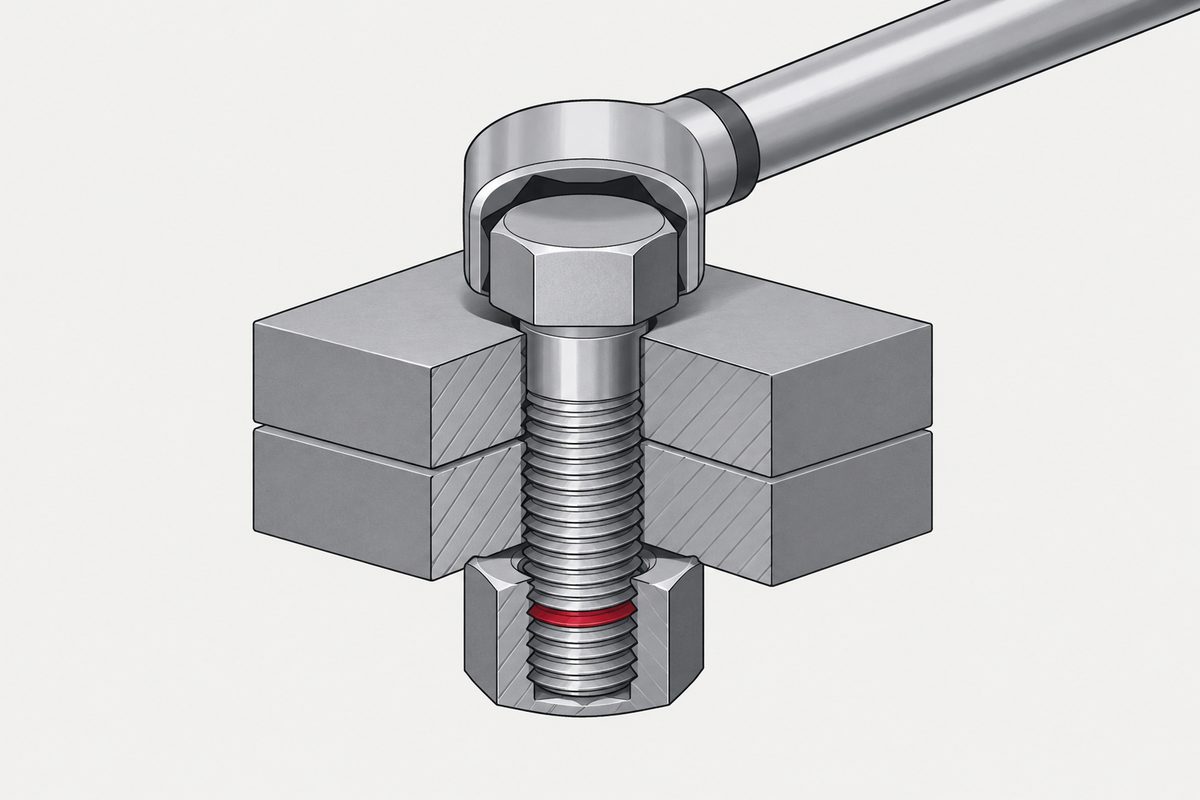
Adónde va realmente el par
La VDI 2230 Blatt 1 §5.4.3.1 divide el par de apriete en tres partes, ecuación (127):
MA = FM (0,16P + 0,58 d2 μG + (DKm/2) μK)
El primer término eleva la carga a lo largo del paso de rosca. El segundo vence la fricción en la rosca y el tercero la fricción bajo la cabeza o la cara de la tuerca. Solo el primero tiene algo que ver con generar precarga, y es el pequeño.
Un caso calculado de la literatura — M8×1,25, d2 = 7,19 mm, diámetro medio de apoyo 11 mm, μG = μK = 0,15 — se reparte en 12 % paso, 38 % fricción en la rosca, 50 % cara de apoyo. Alrededor del 88 % de lo que marca su llave se gasta en fricción.
El conocido «solo el 10 % se convierte en precarga» es una condición, no una constante. Se cumple en uniones métricas de acero habituales con μ ≈ 0,14–0,15, y la proporción cambia con el paso, el diámetro de apoyo y la lubricación. En rigor es una componente del par, no precarga — la precarga es una fuerza. Diga alrededor del 10 al 15 % del par se dedica a elevar la carga a lo largo del paso y la frase resiste el examen.
La fricción es el término que no se ve. Su llave lee la suma y la presenta como si fuera el primer término. La clase de fricción B de la VDI abarca μ = 0,08–0,16 como orientación, aunque la VDI advierte que la dispersión de un lote real no es automáticamente todo el rango de la clase.
En qué se convierte el ángulo, y el término que casi todos omiten
Gire el tornillo un ángulo Δφ y el avance axial teórico respecto a la tuerca es el avance de la hélice:
Δulead = P ⋅ Δφ / 360°
Ese avance no es el alargamiento del tornillo. Se reparte: Δulead = ΔlS + ΔlP + Δf — el tornillo se alarga, las piezas apretadas se comprimen y el asentamiento que aún se produce durante el conteo absorbe el resto. En el borrador lo teníamos como «alargamiento por rigidez del tornillo», y con ese error toda la cadena de razonamiento se viene abajo.
En el rango elástico, con las interfaces asentadas, ΔlS = δSΔFM y ΔlP = δPΔFM, lo que da:
ΔFM = (P ⋅ Δφ / 360° − Δf) / (δS + δP)
El denominador es la suma de ambas flexibilidades. Una junta blanda o un apilamiento grueso de recubrimientos eleva δP y se come ángulo; una unión corta, rígida y toda de acero tiene una δS + δP pequeña y convierte el mismo ángulo en mucha más fuerza. En qué lado esté usted decide cuánto perdona el método.
Las flexibilidades salen del mismo lugar que todo lo demás en una unión atornillada — véase el tornillo es un resorte, y la unión también.
El par de asiento y el par umbral son dos números distintos
La VDI los mantiene separados. El par de asiento (Fügemoment) es el par preliminar que cierra las interfaces para que las piezas estén realmente en contacto. El par umbral (Schwellmoment) es el punto de referencia en el que la herramienta empieza a contar el ángulo, y está por encima del par de asiento.
La razón de la diferencia es el asentamiento. Todo lo que las interfaces siguen haciendo mientras corre el conteo aparece como Δf en la ecuación anterior — ángulo que no produjo precarga. Empezar el conteo más arriba desplaza la mayor parte de ese comportamiento a la parte del apriete que no se mide.
En el oficio, «par de asentamiento» se usa sin precisión para ambos. Si un plano pide uno, pregunte a cuál de los dos se refiere antes de ajustar la herramienta.
Lo que la tabla A8 dice realmente sobre la dispersión
Los valores orientativos del factor de apriete αA, VDI 2230 Blatt 1, tabla A8:
| Método | αA | Dispersión |
|---|---|---|
| Controlado por límite elástico | 1,2–1,4 | ±9 % a ±17 % |
| Controlado por ángulo | 1,2–1,4 | ±9 % a ±17 % |
| Atornillador hidráulico de impulsos, controlado por par y ángulo | 1,2–2,0 | ±9 % a ±33 % |
| Control por par, par objetivo determinado experimentalmente en la unión original | 1,4–1,6 | ±17 % a ±23 % |
| Control por par, fricción estimada, clase de fricción B | 1,6–2,0 | ±23 % a ±33 % |
| Control por par, fricción estimada, clase de fricción A | 1,7–2,5 | ±26 % a ±43 % |
| Llave de impacto, atornillador de calado o a mano a ojo | 2,5–4,0 | ±43 % a ±60 % |
La tabla A8 no da 1,0 para el control por ángulo o por límite elástico. Da de 1,2 a 1,4. El valor αA = 1 procede de una instrucción aparte en el paso de cálculo R1, que se sustituye para esos dos métodos al dimensionar el tornillo. Son afirmaciones distintas y las teníamos mezcladas.
Vale la pena leer la razón de la regla R1, porque la suposición obvia es errónea. No es que la dispersión ya esté contabilizada en otra parte, en FM min y FM max. La VDI §5.4.3.4 da el mecanismo: cuando la fricción resulta baja y la precarga axial sube, la tensión de torsión en el tornillo baja al mismo tiempo, de modo que la tensión equivalente queda acotada por la condición de fluencia. No hace falta dimensionar el tornillo frente a una fuerza axial posible mayor. La VDI dice con claridad que el αA real sigue siendo mayor que uno; simplemente no se usa para dimensionar.
La prueba más clara de que la dispersión no ha desaparecido es R10/3. Para el control por límite elástico y por ángulo, la presión superficial máxima se comprueba como pmax = 1,4 FMTab / Ap min ≤ pG, y ese 1,4 se construye con la propia dispersión del límite elástico: 1,2 para la relación entre límite elástico máximo y mínimo, dividido por 0,9, multiplicado por 1,05 por el endurecimiento por deformación. La dispersión se trasladó, no se eliminó.
El apriete controlado por límite elástico no es lo mismo que un tornillo apretado hasta la fluencia
El apriete controlado por límite elástico es un método en lazo cerrado: la herramienta vigila el gradiente par-ángulo dM/dφ y se detiene cuando empieza a caer, que es donde el tornillo comienza a fluir. «Torque-to-yield» describe un tornillo apretado hasta su límite elástico o más allá, se haya logrado como se haya logrado. Están relacionados, pero no son dos nombres para una misma cosa.
La distinción tiene consecuencias prácticas. Para un control por gradiente auténtico, la VDI considera que el alargamiento plástico es pequeño y que la reutilización apenas se ve afectada. Los tornillos TTY llevados muy dentro del rango plástico en una secuencia de par más ángulo suelen estar limitados por el fabricante a un solo uso. La investigación sobre tornillos de culata reutilizados respalda la exigencia de sustitución de los fabricantes para esas uniones concretas, y ese resultado no se generaliza a todo tornillo apretado más allá del límite elástico.
Si un tornillo concreto puede reutilizarse lo deciden la especificación de servicio del OEM, la longitud admisible y los criterios de alargamiento plástico y daño — no la ISO 898-1, cuyo alcance excluye el comportamiento par-fuerza de apriete y remite para ello a la ISO 16047.
Por qué lo adoptó la industria: el apriete por ángulo y por límite elástico más allá del rango elástico aprovecha más la resistencia del tornillo y reduce la influencia de la dispersión de la fricción sobre la precarga. La propia comparación de la VDI con un M10 12.9 a μG = 0,10–0,14 muestra a la vez una dispersión más estrecha y una precarga alcanzada más alta que con control por par. La idoneidad sigue dependiendo de la ductilidad del tornillo, la longitud libre cargada, la presión superficial y la estrategia de servicio.
Cuándo el control por par sigue siendo la respuesta correcta
El método con la mejor entrada en la tabla no es automáticamente el método para su unión. El control por par sigue siendo la elección sensata cuando:
- la unión es corta y rígida, de modo que la ventana de ángulo aceptable es demasiado estrecha para mantenerla;
- el tornillo carece de la ductilidad o de la longitud libre de deformación necesarias para llevarlo más allá del rango elástico;
- la unión debe desmontarse y volver a montarse sin alargamiento plástico;
- la fricción, el acabado y la lubricación están controlados, y el par objetivo se ha calibrado en la unión original;
- en servicio o en volúmenes bajos no se dispone de una herramienta fiable de ángulo o de gradiente;
- juntas blandas, apilamientos gruesos de recubrimientos o un asentamiento grande e inestable se comerían el ángulo.
El αA más bajo de la tabla A8 para el control por par se obtiene en condiciones similares — ángulos de giro pequeños, una unión rígida, caras de apoyo que no se gripan y una herramienta con baja dispersión de salida.
Hay algo que no cambia con el método: el ángulo debe determinarse mediante ensayo en las piezas originales, para que la flexibilidad propia de la unión y el comportamiento de sus interfaces estén incluidos en la cifra.
Con qué se conecta
La diferencia entre el par que aplica y la fuerza de apriete que quería está en par y fuerza de apriete (en inglés); lo que cuesta cada método en dispersión está en qué tan mal controla la precarga su método de apriete. Las flexibilidades del denominador vienen de el tornillo es un resorte, y la unión también, y la temperatura vuelve a mover el resultado después del montaje — la temperatura mueve la precarga.
La construcción en acero aplica la misma idea con un instrumento más tosco y un argumento escrito de por qué supera al par, en el punto cero del método de pretensado más fiable es el esfuerzo máximo de un montador.
Referencias
- VDI 2230 Blatt 1:2015 — §5.4.3.1 y ec. (127) (reparto del par); §5.4.3.3 y fig. 30 (control por ángulo, determinación por ensayo); §5.4.3.4 (por qué se sustituye αA = 1); tabla A8 (valores orientativos); R1 y ec. (130)/(R1/1); R10/3 y ec. (192) (pmax con el factor 1,4); tabla A5 (clases de fricción)
- ISO 16047:2005 — ensayo par-fuerza de apriete de elementos de fijación roscados; factor K en el §10.1, μtot/μth/μb en los §10.2–10.4, fuerza de apriete y par en el límite elástico en los §10.5–10.6
- ISO 898-1 — clases de resistencia; el alcance excluye el comportamiento par-fuerza de apriete y remite a la ISO 16047
- Croccolo, De Agostinis y Vincenzi, Engineering Failure Analysis 18 (2011) 364–373 — el reparto del par en M8, 12/38/50
- Material de formación de la NASA sobre elementos de fijación — el reparto didáctico 10/40/50; NASA Fastener Integrity Criteria para la afirmación «alrededor del 90 % se va en fricción»
- Lee et al., On the Reuse of Bolts Which Have Been Torqued to Yield, 1995 — tornillos de culata reutilizados
- SAE J174/J174M — procedimiento de ensayo par-tensión; la SAE señala que la relación sigue necesitando ensayos en piezas reales
- VDA 235-203 — ensayo práctico del comportamiento de apriete y de la fricción, como complemento de la ISO 16047; no es una especificación de montaje por par y ángulo
La aceptación de una unión concreta se rige por su plano, su especificación de montaje y su propio cálculo.
Este artículo no pertenece a un solo paso de los seis: abarca varios o aparece después del montaje. Las decisiones se explican en el artículo inglés Specifying a screw.
Preguntas frecuentes
¿Girar un ángulo fijo alarga el tornillo el paso multiplicado por el ángulo?
No. El paso por el ángulo dividido entre 360 da el avance axial teórico del tornillo respecto a la tuerca. Una vez asentada la unión, ese avance se reparte entre el alargamiento del tornillo, la compresión de las piezas apretadas y el asentamiento que aún se produzca. En el rango elástico, el incremento de precarga es el avance menos el asentamiento residual, dividido por la suma de la flexibilidad del tornillo y la de las piezas apretadas. Usar solo la rigidez del tornillo sobrestima la precarga.
¿Qué factor de apriete da la VDI 2230 para el apriete controlado por ángulo?
La tabla A8 da de 1,2 a 1,4, lo que corresponde a una dispersión de más o menos 9 a 17 por ciento. El valor 1 que se cita procede de una regla aparte en el paso de cálculo R1, que indica sustituir uno para el apriete controlado por límite elástico y por ángulo al dimensionar el tornillo. Es una convención de diseño, no una afirmación de que la precarga no tenga dispersión, y el apartado 5.4.3.4 dice que el factor de apriete real sigue por encima de uno.
¿Por qué puede la VDI ignorar el factor de apriete en el control por límite elástico y por ángulo?
Porque una fricción baja eleva la precarga axial y reduce al mismo tiempo la tensión de torsión en el tornillo, de modo que la tensión equivalente queda acotada por la condición de fluencia y el tornillo no necesita dimensionarse frente a una fuerza axial mayor. La dispersión reaparece en otro sitio: la comprobación de presión superficial R10/3 usa 1,4 veces la precarga de la tabla, y ese 1,4 se construye con la dispersión del límite elástico de 1,2, dividida por 0,9, multiplicada por 1,05 por el endurecimiento por deformación.
¿Un tornillo apretado hasta la fluencia es lo mismo que el apriete controlado por límite elástico?
Son ideas distintas. El apriete controlado por límite elástico es un método en lazo cerrado en el que la herramienta vigila el gradiente par-ángulo y se detiene cuando cae. «Torque-to-yield» describe un tornillo apretado hasta la fluencia o más allá por cualquier medio. La VDI considera pequeño el alargamiento plástico con un control por gradiente auténtico, con una reutilización apenas afectada, mientras que los tornillos llevados muy dentro del rango plástico suelen estar limitados por el fabricante a un solo uso.
¿Qué parte del par de apriete genera realmente precarga?
En una unión métrica de acero habitual con un coeficiente de fricción cercano a 0,15, aproximadamente del 10 al 15 por ciento del par se dedica a elevar la carga a lo largo del paso de rosca y el resto vence la fricción en la rosca y en la cara de apoyo. Un cálculo publicado para un tornillo M8 por 1,25 con un diámetro medio de apoyo de 11 milímetros lo reparte en 12 por ciento paso, 38 por ciento fricción en la rosca y 50 por ciento cara de apoyo. La proporción cambia con el paso, el diámetro de apoyo y la lubricación, así que no es una constante.
¿El par de asiento es lo mismo que el par umbral?
No. El par de asiento cierra las interfaces para que las piezas estén realmente en contacto. El par umbral es el punto de referencia en el que la herramienta empieza a contar el ángulo, y la VDI lo sitúa por encima del par de asiento. La diferencia existe para que el asentamiento termine antes de que empiece el conteo, ya que cualquier movimiento de las interfaces durante el conteo es ángulo que no produjo precarga.
Consulta
Si una unión se va a montar por ángulo, indíquenos junto con el tornillo la longitud de apriete, los materiales del apilamiento y cualquier junta o recubrimiento que haya en él. Ellos fijan las flexibilidades, y las flexibilidades fijan cuánta precarga vale un grado.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com