 TIGERFASTENERS
El punto cero del método de pretensado más fiable es el esfuerzo pleno de un montador de estructuras
En las uniones atornilladas de estructuras de acero existe un método que se considera en general mejor que el par, y funciona contando vueltas. Pero ¿contando desde dónde? El documento que lo define responde a esa pregunta en su glosario, y la respuesta no es un número. Es una persona, una herramienta manual concreta y la expresión «esfuerzo pleno». No es descuido. La especificación intentó una vez algo más preciso, comprobó que eso inutilizaba el método y restableció la redacción anterior.
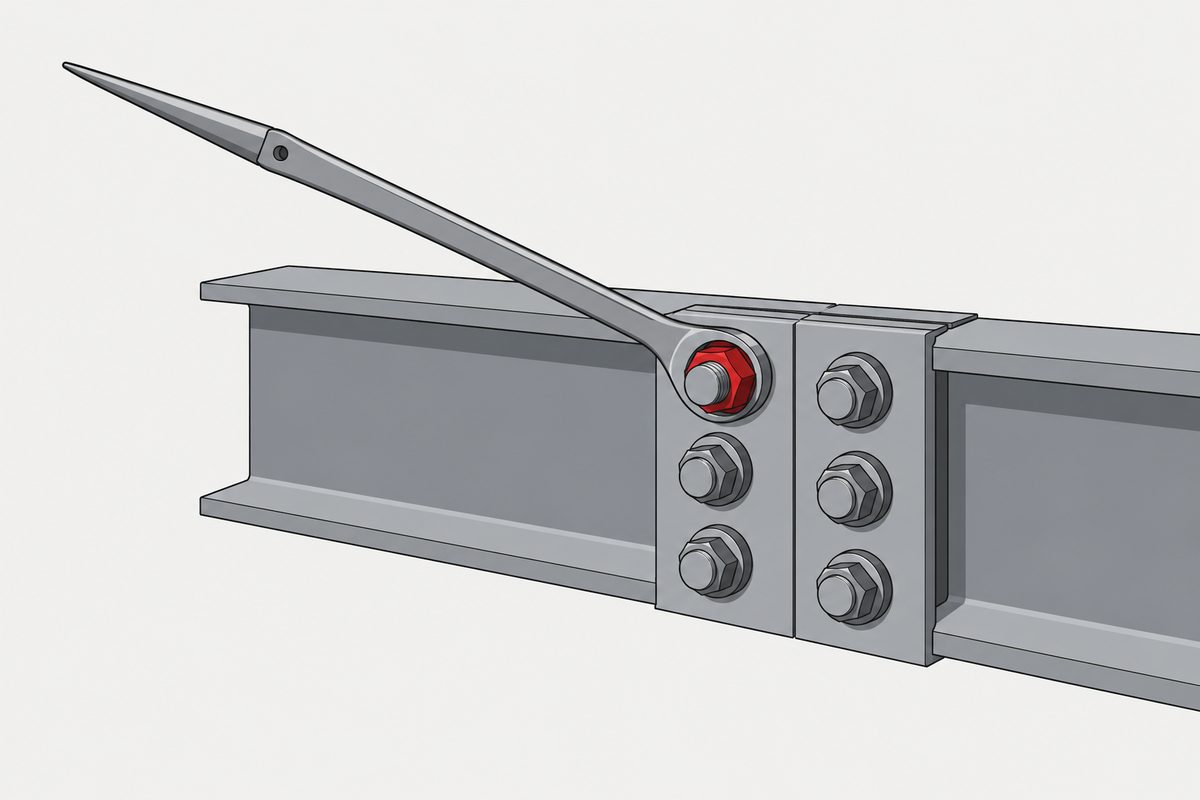
Del glosario de la 2020 RCSC Specification for Structural Joints Using High-Strength Bolts: «Condición snug-tight. Condición de la unión en la que las chapas se han llevado a contacto firme y cada conjunto atornillado tiene al menos el apriete que se obtiene con unos pocos golpes de una llave de impacto, con la resistencia de una llave adecuada sin impacto o con el esfuerzo pleno de un montador de estructuras que utiliza una llave de montador corriente.» (traducción) Ni par, ni fuerza, ni ángulo. Y esa condición es el cero desde el que cuenta el método de giro de tuerca (turn-of-nut), el que el mismo documento considera más fiable que el control por par.
El documento tiene ciento dieciocho páginas, está fechado el 11 de junio de 2020, lo publica el Research Council on Structural Connections y está disponible completo y sin coste. Sustituye a la edición de 2014. Rige las uniones de estructuras de acero en Estados Unidos; no es una norma internacional y no cubre los tornillos de máquina corrientes, de modo que nada de lo que aquí se dice debe trasladarse a otro tipo de unión.
Lo que lo hace interesante más allá de su campo es la frecuencia con que dice abiertamente lo que no sabe, y esta página trata sobre todo de esos pasajes.
La definición que se cambió y se volvió a cambiar
La sección 8.1 enumera cuatro requisitos para una unión apretada snug-tight, y ninguno es un número. Agujeros alineados de modo que los pernos entren sin dañar indebidamente las roscas. Pernos en todos los agujeros, arandelas colocadas, tuercas enroscadas. La compactación de la unión, avanzando sistemáticamente desde la parte más rígida de la unión. Y la unión llevada a la condición snug-tight con una longitud de rosca engranada suficiente.
El comentario añade la versión práctica, que es la misma lista de acciones humanas más una: aplicar una llave dinamométrica eléctrica hasta que empiece a ralentizarse. Y una advertencia: puede ser necesaria más de una pasada por el conjunto de pernos.
Después llega el párrafo que lo explica todo.
«La definición de unión apretada snug-tight se modificó temporalmente en la especificación de 2009 y, en la edición de 2014, volvió a la misma definición establecida en 2004. Aunque la definición de 2009 era adecuada para la inspección de uniones apretadas snug-tight y de uniones a cortante/aplastamiento montadas con otros métodos, se comprobó que era insuficiente para definir un punto de partida adecuado para el método de giro de tuerca.» (traducción)
Así que el comité sí intentó precisar la redacción. Duró cinco años. El problema es que snug-tight no es solo una condición que se inspecciona, es el origen de una medición, y una definición suficiente para una de esas tareas no lo era para la otra. Girar media vuelta desde un inicio ambiguo da un pretensado ambiguo. La redacción que sobrevive es deliberadamente vaga sobre el par y concreta sobre el estado físico: las chapas en contacto firme y una cantidad definida de esfuerzo humano aplicado.
El mismo comentario es franco sobre lo que no significa contacto firme. En material grueso o con rebabas grandes, «puede no ser posible lograr el contacto de las superficies de fricción en todos los agujeros … Por lo general, esto no perjudica el comportamiento de la unión.» (traducción) Pueden quedar holguras, y el documento lo dice en lugar de dejar que se descubra en obra.
La tabla de giros es una cuadrícula en sextos
La tabla 8.1 da el giro de tuerca requerido desde la condición snug-tight. Tres intervalos de longitud de perno, tres descripciones de lo paralelas que son las caras exteriores.
| Longitud del perno | Ambas caras perpendiculares al eje del perno | Una perpendicular, otra inclinada hasta 1:20 | Ambas inclinadas hasta 1:20 |
|---|---|---|---|
| Hasta 4db | 1/3 de vuelta | 1/2 vuelta | 2/3 de vuelta |
| Más de 4db, hasta 8db | 1/2 vuelta | 2/3 de vuelta | 5/6 de vuelta |
| Más de 8db, hasta 12db | 2/3 de vuelta | 5/6 de vuelta | 1 vuelta |
Leída como cuadrícula es una sola regla; es una observación nuestra, no de la norma. Se parte de un tercio de vuelta. Se suma un sexto por cada intervalo de longitud hacia abajo y un sexto por cada escalón de inclinación hacia la derecha. Cada casilla de la tabla está a un sexto de sus vecinas en ambas direcciones.
Ahora la nota a. La tolerancia de todos los giros requeridos es de más 60 grados, es decir, un sexto de vuelta, y menos cero.
Por tanto, el exceso permitido es exactamente una casilla de la tabla. Quien gira una casilla de más sigue dentro de la tolerancia. Quien gira una casilla de menos queda fuera, sin margen alguno. Todo el esquema se apoya en una sola unidad, es generoso en un sentido e implacable en el otro, y esa es la forma correcta para un método cuyo modo de fallo es un pretensado insuficiente.
Otras dos notas importan. El giro de la tuerca es relativo al perno, sea cual sea el elemento que se gire, así que da igual sujetar la cabeza o la tuerca. Y la tabla solo se aplica a uniones en las que todo el material apretado es acero. Si se pone otra cosa en el paquete, la tabla no se aplica.
La tabla se detiene en doce diámetros porque la investigación se detiene ahí
No hay cuarta fila. La nota c dice que, cuando la longitud del perno supera doce diámetros, el giro requerido debe determinarse mediante ensayos reales en un dispositivo adecuado de medición de la tensión del perno. El comentario explica por qué, sin adornos.
«Como indica la tabla 8.1, no hay investigación disponible que establezca el giro de tuerca requerido para longitudes de perno superiores a 12db.» (traducción)
La tabla no se detiene porque los pernos largos sean raros ni porque al comité le faltara espacio. Se detiene donde se detiene la evidencia, y a cambio entrega un procedimiento: ensayar tres muestras de cada combinación de lote de pernos y lote de tuercas que vaya a usarse en la obra, en un dispositivo de medición de tensión, y establecer uno mismo el giro.
El mismo comentario defiende el método sin rodeos, y es la frase que conviene citar a quien piense que la llave dinamométrica es el instrumento más científico.
«El método de pretensado por giro de tuerca da pretensados de perno más fiables que los que suelen proporcionar los métodos de pretensado controlados por par. El control por deformación que alcanza la región inelástica del comportamiento del perno es intrínsecamente más fiable que un método que depende por completo del control del par.» (traducción)
Control por deformación que alcanza la región inelástica. Las vueltas se cuentan con precisión justamente porque el perno se lleva más allá de su límite elástico de forma controlada, y el alargamiento es una magnitud que se puede controlar mediante el giro. El par no lo es, porque se gasta sobre todo en fricción. Ese argumento aparece en este sitio desde el otro lado, y es el mismo argumento.
La prueba de reutilización que se hace con la mano
La sección 2.11 es nueva en la edición de 2020: salió del comentario y se amplió. Son tres frases.
- Los pernos hexagonales pesados Group 120 sin recubrimiento pueden reutilizarse, en uniones apretadas snug-tight sin la aprobación del Engineer of Record, y en uniones pretensadas y de deslizamiento crítico con ella
- Los pernos galvanizados o recubiertos de cualquier Group o grado, los conjuntos con extremo estriado galvanizados o recubiertos de cualquier Group o grado y los pernos hexagonales pesados Group 150 no deben reutilizarse
- Un reapriete no debe considerarse una reutilización
Después el comentario da, en un párrafo, la razón y una prueba de obra. La instalación pretensada implica el alargamiento inelástico de la parte roscada comprendida entre la tuerca y el final de la rosca. Un perno Grade A325 sin recubrimiento tiene ductilidad suficiente para soportar más de uno. El Grade A490 tiene suficiente para uno y no es lo bastante dúctil de forma constante para soportar otro. El galvanizado reduce la capacidad de giro de la tuerca, y por eso los pernos recubiertos quedan excluidos.
«Como regla práctica sencilla, un perno Grade A325 sin recubrimiento es apto para reutilizarse si la tuerca puede enroscarse a mano a lo largo de toda la rosca.» (traducción)
Una prueba a mano, impresa dentro de una especificación, para una propiedad que de otro modo exigiría un dispositivo de medición de tensión. Funciona porque el defecto que busca es un alargamiento permanente en la rosca, y una rosca alargada se agarrota. Nada más en este documento es tan fácil de aplicar.
Dónde se exigen de verdad las arandelas
La sección 6 empieza eliminando una suposición. Las arandelas no se exigen en las uniones apretadas snug-tight, y tampoco se exigen en las uniones pretensadas o de deslizamiento crítico. Después enumera las excepciones, y las excepciones son lo interesante, porque dependen del método y no de la carga.
- Una inclinación superior a 1:20 en una cara exterior exige una arandela biselada para compensar la falta de paralelismo
- Un agujero rasgado en una chapa exterior exige una arandela lo bastante grande para cubrir el agujero por completo
- El método de la llave calibrada exige una arandela bajo la tuerca
- El método de pernos de control de tensión con rotura (twist-off) exige una bajo la tuerca como parte del conjunto
- El método combinado exige una bajo la tuerca
- El método de indicadores directos de tensión, cuando el indicador queda bajo el elemento que se gira, exige una arandela entre el elemento girado y el indicador
Tres de esos seis casos existen porque un método necesita una superficie de fricción controlada contra la que girar. La arandela no protege el acero. Forma parte del instrumento.
Por qué merece la pena leerlo fuera de las estructuras de acero
Muy poco es trasladable. Los grados son estadounidenses, los tipos de unión son estructurales y la tabla de giros se limita expresamente a paquetes apretados íntegramente de acero. Nada de esta página debe aplicarse a un perno métrico en una máquina.
Una idea sí es trasladable, y ya tiene su propia página. La misma especificación define una al lado de la otra la unión de deslizamiento crítico y la unión a cortante/aplastamiento, y la ecuación de deslizamiento multiplica por el pretensado, de modo que un perno sin pretensado deja una unión sin ninguna resistencia al deslizamiento, no una unión debilitada. Es una afirmación sobre trayectorias de carga, no sobre grados estadounidenses, y se cumple dondequiera que dos chapas estén apretadas entre sí.
La palabra que define esta especificación no es la que usa la norma estadounidense de seguridad laboral cuando dice cuánto debe estar atornillado antes de que una grúa suelte un elemento. Esa norma pide wrench-tight, no lo define en ninguna parte y deja la definición al ingeniero que selló los planos; es otro documento que llega cerca del mismo lugar por otro camino.
Lo que sí es trasladable es la forma del documento. Tres veces en las secciones anteriores dice algo que una especificación suele ocultar: que una definición se cambió y hubo que volver a cambiarla, que una tabla termina donde termina la investigación y que la prueba práctica de una de sus reglas es si una tuerca baja girando a mano. Una especificación que dice esas cosas abiertamente es más fácil de aplicar correctamente que una de superficie lisa, porque se ve qué partes son medición y cuáles convención.
Y la frase con la que empieza todo sigue siendo la mejor. El método de pretensado más fiable que existe parte de una condición definida como el esfuerzo pleno de un montador de estructuras que utiliza una llave de montador corriente.
La arandela también tiene un tipo. La especificación exige que el tipo de esas arandelas, Type 1 o Type 3, sea el mismo que el del perno, y si nadie indica el tipo de perno, puede suministrarse cualquiera de los dos.
Este artículo no pertenece a un solo paso de los seis: abarca varios o aparece después del montaje. Las decisiones se explican en el artículo inglés Specifying a screw.
Preguntas frecuentes
¿Qué significa exactamente snug-tight?
La especificación RCSC define la condición snug-tight como la condición de la unión en la que las chapas se han llevado a contacto firme y cada conjunto atornillado tiene al menos el apriete que se obtiene con unos pocos golpes de una llave de impacto, con la resistencia de una llave adecuada sin impacto o con el esfuerzo pleno de un montador de estructuras que utiliza una llave de montador corriente. La definición no contiene ningún valor de par.
¿Por qué snug-tight no se define mediante un par?
Porque es el punto de partida del método de giro de tuerca además de una condición que se inspecciona. El comentario recoge que la definición se modificó temporalmente en la especificación de 2009 y volvió en 2014 a la redacción de 2004, porque la versión de 2009, aunque adecuada para la inspección, resultó insuficiente para definir un punto de partida adecuado para el giro de tuerca.
¿Cuánto se gira la tuerca con el método de giro de tuerca?
La tabla 8.1 da un tercio de vuelta para pernos de hasta cuatro diámetros de longitud con ambas caras perpendiculares al eje, y llega a una vuelta completa para pernos de entre ocho y doce diámetros con ambas caras inclinadas. Leída como cuadrícula, lo cual es una observación nuestra, cada paso en cualquiera de las dos direcciones suma un sexto de vuelta.
¿Cuál es la tolerancia del giro?
Más 60 grados, es decir, un sexto de vuelta, y menos cero grados. Según nuestra propia comparación, eso significa que el exceso permitido es exactamente una casilla de la tabla, mientras que no hay ningún margen para quedarse corto.
¿Por qué la tabla de giro de tuerca se detiene en doce diámetros?
El comentario lo explica: no hay investigación disponible que establezca el giro de tuerca requerido para longitudes de perno superiores a doce diámetros. Por encima de eso, la nota c exige determinar el giro mediante ensayos reales en un dispositivo adecuado de medición de la tensión del perno, y el comentario sugiere ensayar tres muestras de cada combinación de lote de pernos y lote de tuercas.
¿Es mejor el giro de tuerca que una llave dinamométrica?
La especificación lo dice directamente. Su comentario afirma que el giro de tuerca da pretensados más fiables que los que suelen proporcionar los métodos controlados por par, porque el control por deformación que alcanza la región inelástica del comportamiento del perno es intrínsecamente más fiable que un método que depende por completo del control del par.
¿Puede reutilizarse un perno estructural?
Según la sección 2.11, los pernos hexagonales pesados Group 120 sin recubrimiento pueden reutilizarse en uniones apretadas snug-tight sin que lo apruebe el Engineer of Record, y en uniones pretensadas o de deslizamiento crítico con su aprobación. Los pernos galvanizados o recubiertos de cualquier grupo o grado y los pernos hexagonales pesados Group 150 no deben reutilizarse. Un reapriete no se considera reutilización.
¿Hay una prueba rápida para saber si un perno puede reutilizarse?
El comentario da una. Como regla práctica sencilla, un perno Grade A325 sin recubrimiento es apto para reutilizarse si la tuerca puede enroscarse a mano a lo largo de toda la rosca. La razón es que el pretensado alarga de forma inelástica la parte roscada entre la tuerca y el final de la rosca, y una rosca alargada se agarrota.
¿Se exigen arandelas en los pernos estructurales?
En general, no. La sección 6 establece que las arandelas no se exigen en uniones apretadas snug-tight ni en uniones pretensadas o de deslizamiento crítico, y después enumera las excepciones. Una inclinación superior a 1:20 requiere una arandela biselada, un agujero rasgado en una chapa exterior requiere una lo bastante grande para cubrirlo, y los métodos de llave calibrada, de pernos con rotura y combinado exigen cada uno una bajo la tuerca, igual que el método de indicadores directos de tensión cuando el indicador está bajo el elemento girado.
Referencias
- Specification for Structural Joints Using High-Strength Bolts, 11 de junio de 2020, Research Council on Structural Connections. Glosario, secciones 2.11, 6, 8.1 y 8.2.1, tabla 8.1
- Página de documentos del Research Council on Structural Connections, donde la especificación se publica completa y sin coste
Es un PDF completo y gratuito de 118 páginas publicado por el Research Council on Structural Connections, no una vista previa. Está fechado el 11 de junio de 2020 y sustituye a la edición de 2014. Es una especificación estadounidense para uniones de estructuras de acero. No es una norma internacional, no cubre los tornillos de máquina corrientes y nada de esta página debe aplicarse a otro tipo de unión ni a elementos de fijación métricos. Lo siguiente son observaciones nuestras, no afirmaciones de la especificación: que la tabla 8.1 es una única cuadrícula en sextos de vuelta, que cada paso en cualquiera de las dos direcciones suma un sexto y que, por tanto, la tolerancia de más 60 grados de la nota a es exactamente una casilla de la tabla. La tabla 8.1 se comprobó con una imagen renderizada de la página impresa, porque los caracteres de fracción no sobreviven a la extracción de texto. No se cita nada de ASTM F3125, F1852, F2280, F3148, F436 o F959 más allá de las frases de la especificación RCSC que las nombran. No se cita la tabla 5.2, con los pretensados mínimos, ni la sección 7 sobre verificación previa a la instalación ni la sección 9 sobre inspección; no se leyeron con detenimiento. Esta página describe un documento. No es una instrucción de instalación ni de inspección. A diferencia de la mayoría de los artículos de esta serie, no parte de una pregunta de foro: los subreddits de ingeniería estructural y construcción no tuvieron este mes ninguna pregunta adecuada sobre elementos de fijación, así que el tema se eligió entre los huecos de cobertura del sitio, donde RCSC, direct tension indicator, load indicating, F959, A325 y F3125 no daban ningún resultado.
Consulta
Si una unión de su plano debe pretensarse, indique el método, porque los requisitos de arandelas y la inspección se derivan del método y no de la carga. Si va a ser giro de tuerca, indique qué cuenta como condición de partida en obra, ya que ahí empieza la medición.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com