 TIGERFASTENERS
탭 드릴 표는 하나의 숫자가 아니라 공차 범위입니다
깔끔하게 정리된 탭·드릴 표가 r/MechanicalEngineering에서 456점을 받았고, 가장 호응을 얻은 댓글은 경력 27년의 설계자가 후배들에게 전해 주겠다는 내용이었습니다. 잘 만든 표에 대한 정당한 반응입니다. 다만 그 표가 한 페이지에 들어가기 위해 무엇을 압축했는지는 알아 둘 가치가 있습니다. 표의 출처인 표준은 다른 것을 표로 정리하고 있으며, 서문의 한 줄은 대부분의 사람이 본능적으로 생각하는 방향과 반대를 가리킵니다.
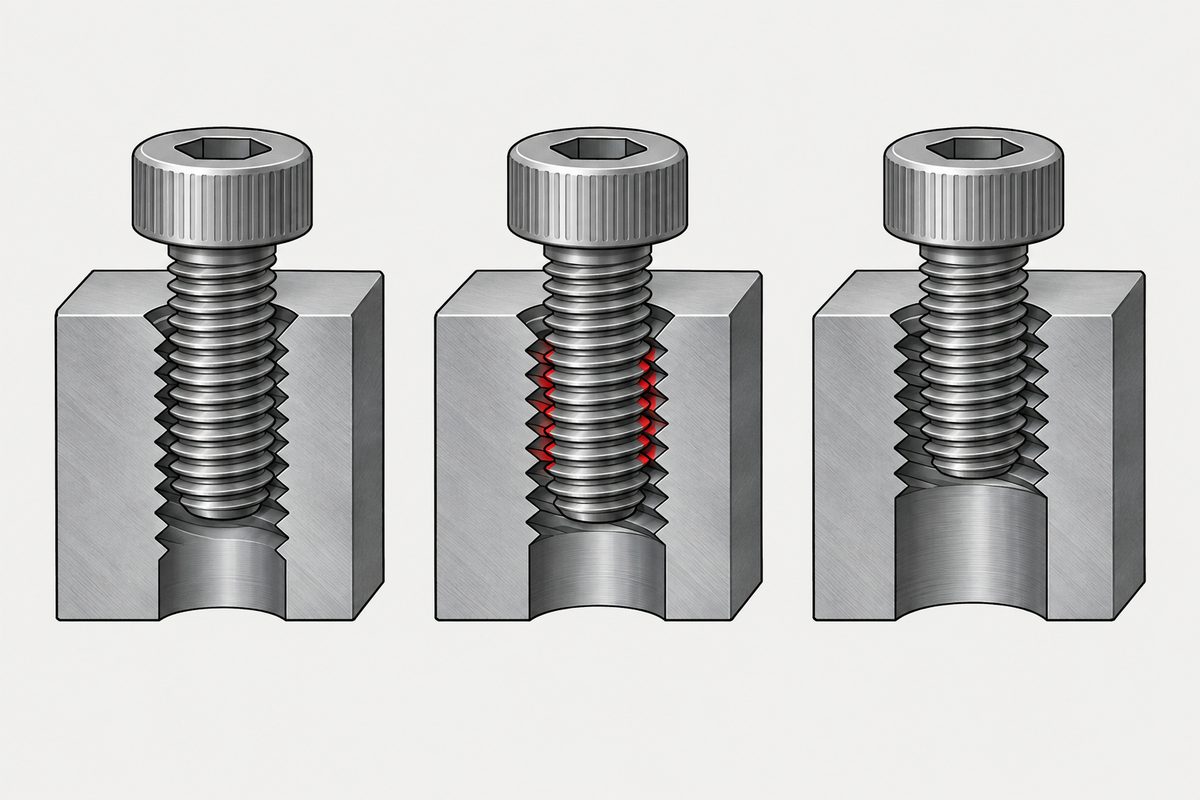
표준이 실제로 표로 정리한 것
탭 작업 전 드릴 지름에는 별도의 국제 표준 ISO 2306이 있습니다. 1972년 소형 공구 위원회가 발행했고, 2022년 검토 후에도 유효합니다. 적용 범위 조항은 경험칙을 한 문장으로 제시합니다. 드릴 지름은 대략 나사의 호칭 지름에서 피치를 뺀 값입니다. M6×1에는 5.00 mm 드릴이 지정됩니다.
표는 규칙보다 흥미롭습니다. 각 행에는 5H, 6H, 7H 등급의 최대 골지름, 최소 골지름, 그리고 맨 마지막에 드릴이 나옵니다. 드릴은 공차 끝에서 고른 실용적인 선택일 뿐 사양 자체가 아닙니다.
| 나사 | 골지름 최소 | 골지름 최대, 6H | 드릴 |
|---|---|---|---|
| M3 × 0.5 | 2,459 | 2,599 | 2.50 |
| M4 × 0.7 | 3,242 | 3,422 | 3.30 |
| M5 × 0.8 | 4,134 | 4,334 | 4.20 |
| M6 × 1 | 4,917 | 5,153 | 5.00 |
| M8 × 1.25 | 6,647 | 6,912 | 6.80 |
| M10 × 1.5 | 8,376 | 8,676 | 8.50 |
| M12 × 1.75 | 10,106 | 10,441 | 10.20 |
따라서 M6 구멍은 5.00 mm가 아닙니다. 6H 나사라면 4,917에서 5,153 mm까지 어느 값이든 되며, 폭이 거의 1/4 mm에 이르는 범위이고 5.00은 그 안의 한 점입니다. 6H의 문자와 숫자가 각각 무엇을 규정하는지는 나사산 공차 등급에서 다룹니다.
표준은 어느 쪽으로 기울어야 하는지 말하며, 그것은 본능과 반대입니다
ISO 2306 서문의 내용을 옮기면 다음과 같습니다. 해당 골지름 공차 안에서 드릴 구멍이 클수록 탭 작업은 경제적이 되고 탭 파손 위험은 줄어든다.
이를 구멍이 작을수록 나사산이 많고, 나사산이 많을수록 체결부가 강하다는 반사적인 생각과 대조해 읽어 보십시오. 표준은 강도를 논하는 것이 아닙니다. 일단 공차 안에 들어오면 범위 전체가 적합한 나사산을 만들며, 범위의 위쪽이 가공 비용이 적고 탭도 덜 부러진다는 말입니다.
체결부가 보통 어디서 파손되는지를 생각하면 이는 타당한 절충입니다. 설계 목표는 암나사가 뭉개지기 전에 나사가 먼저 끊어지는 것이며, 그러려면 나사산 물림 길이가 얼마나 필요한지는 나사산 물림 길이에서, 이에 관해 공개된 규칙들이 서로 맞지 않는다는 점은 물림 길이 규칙은 서로 다릅니다에서 다룹니다. 조절할 수 있는 변수는 길이입니다. 골지름에서 마지막 몇백분의 일 밀리미터를 짜내는 것은 그런 변수가 아닙니다.
표준에는 아예 없는 백분율
현장 표는 나사산 백분율을 표시하며, 보통 75%입니다. ISO는 이 문제에서 백분율을 전혀 쓰지 않습니다. 이 관례는 업계에서 나온 것으로, 깊이를 잘리지 않은 삼각형인 날카로운 V 나사산을 기준으로 재며, 미터 나사에는 % = 76.98 × (D − 구멍) ÷ P를 씁니다.
ISO 기준 산형은 그 삼각형을 잘라 냅니다. 암나사의 기준 골지름은 D − 1.0825 P에 있고, 날카로운 V의 바닥은 D − 1,299 P에 있습니다. 둘의 비는 5/6이며 크기와 상관이 없습니다.
따라서 적합한 모든 미터 나사의 상한은 83%입니다. M6×1 행을 환산하면 6H 범위는 최소 골지름에서 약 83%, 최대 골지름에서 65%이며, ISO 2306의 드릴은 77%에 해당합니다. ‘100% 나사산’을 제시하는 표는 4.70 mm 구멍을 제시하는 셈이고, 이는 최소 골지름보다 작습니다. 과감한 선택이 아니라 게이지 검사에 불합격하는 나사산입니다.
M8×1.25도 같은 모양입니다. 6,647 mm에서 83%, 6,912에서 67%, 6.80 mm 드릴은 74%입니다. 숫자는 움직이지만 상한은 움직이지 않습니다.
드릴이 곧 구멍이 아닌 두 가지 이유
ISO 2306의 첫 문장은 가공된 지름을 드릴의 표시 치수에서 벗어나게 하는 요인을 모두 나열합니다. 드릴 끝을 얼마나 정확하게 연삭했는지, 재료, 윤활제, 그리고 작업의 정렬, 이송, 속도입니다. 표는 이 중 어느 것도 알 수 없으며, 그래서 표준은 자신의 표를 지침이라고 부릅니다.
다른 하나는 더 낯설지만 기억해 둘 만합니다. 비교적 무른 재료에 탭을 낼 때는 금속이 나사산 골 쪽으로 밀려 내려가는 경향이 있어, 탭 구멍의 골지름이 그 구멍을 뚫은 드릴보다 작아질 수 있습니다. 표준은 더 단단한 재료에서는 이 경향이 훨씬 약하고 때로는 전혀 없다고 덧붙입니다.
이것이 익숙한 오후의 장면을 설명합니다. 드릴은 맞았는데 플러그 게이지가 들어가지 않고, 부품은 알루미늄입니다. 구멍은 뚫었을 때는 맞았습니다. 구멍을 바꾼 것은 탭 작업이며, 범위의 큰 쪽으로 옮기는 것은 표준이 이미 다른 이유로 권장한 대응입니다.
스스로 나사산을 만드는 나사에는 이 내용이 적용되지 않습니다. 태핑 나사와 나사산 성형 나사의 구멍은 골지름이 아니라 토크 범위로 정해지며, 이는 파일럿 구멍 치수 정하기에서, 특히 삼각형 단면의 나사산 성형 나사는 변수는 구멍입니다에서 다룹니다.
표의 숫자가 딱 떨어지는 이유
드릴 열은 범위의 중앙도 아니고 계산값도 아닙니다. 표준 트위스트 드릴 계열에서 가장 가까운 쓸모 있는 치수이며, ISO 2306은 별표로 표시한 네 치수를 제외한 모든 치수를 ISO/R 235에서 가져왔다고 밝힙니다. 서문은 이어서 사용자가 특정 용도에 맞게 자체 지름을 합리적으로 선택할 수 있지만 가능하면 언제나 재고로 갖춘 지름을 사용해야 한다고 덧붙입니다.
방금 5.03 mm를 계산하고 드릴을 찾아 나선 사람에게 해 줄 만한 말입니다. 표는 이미 같은 타협을 했습니다. 5.00이 실제로 있기 때문에 5.00으로 정했고, 표준은 살 수 없는 숫자에 정확히 맞추는 것보다 범위에서 약간 위쪽에 있는 편을 선호하기 때문입니다.
구멍을 도면에 넣기 전에 정해 둘 것
- 도면에는 드릴이 아니라 나사산 공차 등급을 적습니다. 중요한 구멍은 탭 작업 후의 골지름이며, 6H가 그 범위를 알려 줍니다. 도면의 드릴 치수는 누군가의 재료에는 틀리게 될 공정 지시입니다.
- 범위의 어느 쪽 끝을 원하는지 의도적으로 정합니다. 표준은 탭 가공 비용과 탭 수명을 위해 큰 쪽을 권장합니다. 작은 쪽을 원한다면 습관이 아니라 이유가 있는 결정이어야 합니다.
- 재료를 밝힙니다. 무른 합금은 탭 작업 중 골지름이 좁아질 수 있고, 단단한 합금은 그렇지 않습니다.
- 백분율을 빼거나 어떤 관례인지 명시합니다. ISO의 양이 아니며, 83%를 넘으면 게이지를 통과할 수 없는 나사산을 뜻합니다.
- 주변에 다른 나사가 있는지 알려 줍니다. 같은 벽의 바깥쪽에 다른 나사가 있으면 남는 두께는 수나사의 골지름과 암나사의 바깥지름으로 정해지며, 굵은 나사산에서는 두 호칭 치수가 시사하는 것보다 벽이 더 빨리 바닥납니다.
이 글은 2단계: 나사산를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
M6 나사에는 어떤 드릴을 씁니까?
ISO 2306은 5.00 mm를 지정하며, 규칙은 드릴이 대략 호칭 지름에서 피치를 뺀 값이라는 것입니다. 더 쓸모 있는 답은, 6H 나사의 골지름은 4,917에서 5,153 mm 사이 어디든 될 수 있고 5.00 mm는 재고로 흔한 드릴 치수라서 고른 그 범위 안의 한 점이라는 것입니다. 어느 점을 겨냥할지는 표가 말없이 대신 정한 결정입니다.
탭 드릴이 작을수록 더 강합니까?
나사산에 재료가 더 들어가기는 하지만, ISO 2306은 반대 방향을 권장합니다. 골지름 공차 안에서 드릴 구멍이 클수록 탭 작업이 경제적이고 탭 파손 위험이 낮다는 것입니다. 설계 목표는 암나사가 뭉개지기 전에 나사가 먼저 파손되는 것이며, 이를 확보하는 변수는 골지름의 마지막 몇백분의 일 밀리미터가 아니라 나사산 물림 길이입니다. 범위 전체에서 잃는 강도를 정량화한 공개 측정 자료는 찾지 못했으므로 여기서는 수치를 제시하지 않습니다.
탭 드릴 표끼리 왜 서로 다릅니까?
공차를 숫자 하나로 압축하면서 그 안에서 모두 같은 점을 고르지 않기 때문이고, 또 상당수가 골지름 한계가 아니라 나사산 백분율 관례를 바탕으로 만들어지기 때문입니다. 백분율은 날카로운 V 나사산을 기준으로 잰 업계 관례이며, ISO는 이 문제에 백분율을 전혀 쓰지 않습니다.
정말 나사산 물림을 100%로 만들 수 없습니까?
흔히 쓰는 관례로는 그렇고, 그 이유는 탭에 있지 않습니다. 이 관례는 날카로운 V 삼각형을 기준으로 깊이를 재지만, ISO 기준 산형은 암나사를 D에서 1.0825 P를 뺀 골지름에서 잘라 냅니다. 둘의 비가 5/6이므로 크기와 상관없이 적합한 나사산의 상한은 83%입니다. 이 척도로 100%가 되게 뚫은 구멍은 최소 골지름보다 작아서 게이지 검사를 통과하지 못합니다.
탭 작업 전에는 구멍 치수가 맞았는데 게이지가 들어가지 않습니다. 무슨 일입니까?
부품이 무른 합금이라면 ISO 2306이 서문에서 그 메커니즘을 설명합니다. 탭 작업 중 재료가 나사산 골 쪽으로 밀려 내려가는 경향이 있어, 탭 구멍의 골지름이 그 구멍을 만든 드릴보다 작아질 수 있다는 것입니다. 표준은 더 단단한 재료에서는 이 경향이 훨씬 약하고 때로는 없다고 적고 있습니다. 보통은 골지름 범위의 큰 쪽으로 옮기며, 이는 표준이 탭 수명을 위해 권장하는 방향과 같습니다.
참고 자료
- ISO 2306:1972 — drills for use prior to tapping screw threads (서문, 1절 적용 범위, 굵은 나사산 계열의 골지름 한계와 드릴 지름을 담은 표 1)
- ISO 965-1 — ISO general purpose metric screw threads, tolerances, principles and basic data
- ISO 68-1 — ISO general purpose screw threads, basic profile, metric threads (5H/8 절삭의 출처)
- ISO 235 — parallel shank twist drills and Morse taper shank twist drills (ISO 2306이 드릴 지름을 고르는 계열)
ISO 2306:1972는 공개된 미리보기 PDF로 읽었으며, 이 정도로 오래된 표준은 미리보기에 서문, 적용 범위, 표 1이 모두 들어 있습니다. 여기 인용한 치수는 모두 그 표에서 가져왔습니다. 백분율 계산은 이 사이트가 ISO 68-1 기준 산형에서 직접 계산하고 ISO 2306 표 1과 대조한 것입니다. D에서 1.0825 P를 빼면 M6 x 1에서 4.9175 mm가 되며, 표에는 4,917 mm로 인쇄되어 있습니다. 상수 76.98과 나사산 백분율을 표시하는 관행은 업계 관례이며, 표준 문서까지 추적하지 못했으므로 ISO에 귀속시켜서는 안 됩니다. ISO 965-1, ISO 68-1, ISO 235의 카탈로그 번호는 다른 출처와 대조하지 않았습니다. 표 1은 굵은 나사산 계열을 다루며, 가는 나사산 계열은 같은 표준의 표 2에 있고 그 수치는 여기에 옮기지 않았습니다.
문의
문의에 탭 구멍이 포함된다면 드릴 치수 대신 나사산 공차 등급과 모재를 알려 주십시오. 맞춰야 하는 것은 범위이며, 무른 합금에서는 드릴이 빠져나간 뒤 탭 작업이 구멍을 바꿉니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com