 TIGERFASTENERS
나사산 공차 등급: 숫자와 문자는 서로 다른 질문에 답합니다
요약하면, 6g는 하나의 설정처럼 보이지만 서로 독립된 두 가지 결정입니다. 숫자는 공차 등급으로, 공차역의 폭을 뜻합니다. 문자는 공차 위치로, 그 공차역이 기준 치수에 대해 어디에 놓이는지를 뜻하며, 실무적으로는 도금을 위한 여유가 얼마나 있는지를 의미합니다. 더 엄격한 등급을 고른다고 그 여유가 생기지는 않으며, 문자를 잘못 고른 것은 더 엄격한 등급으로 고칠 수 없습니다. 그리고 숫자는 인치 체계와 반대 방향으로 갑니다. 두 체계를 함께 쓰는 도면을 읽기 전에 알아 둘 만합니다.
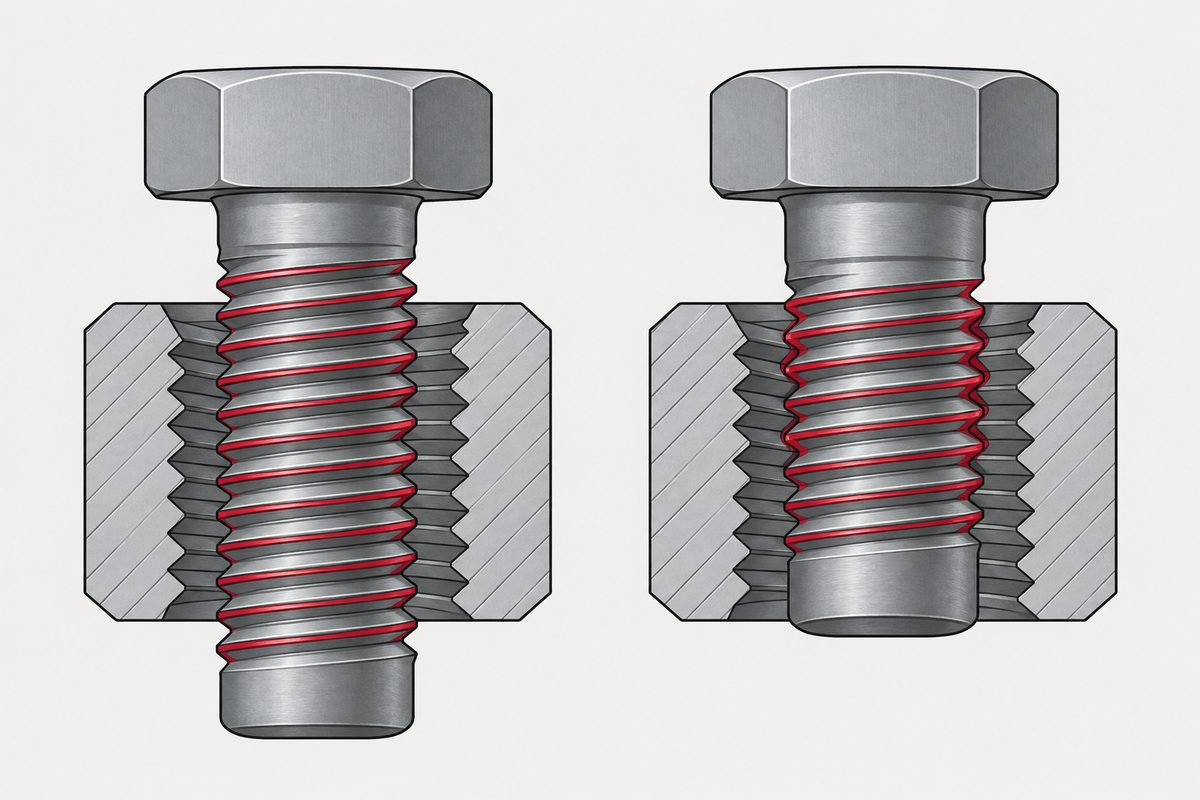
하나의 기호, 두 가지 결정
| 부분 | 명칭 | 정하는 내용 |
|---|---|---|
| 숫자 — 6 | 공차 등급 | 허용되는 편차의 크기. 숫자가 클수록 공차역이 넓으므로 더 큰 편차를 받아들입니다 |
| 문자 — g | 공차 위치 | 공차역이 기준 치수에 대해 놓이는 위치. 이것이 기초 편차, 즉 의도적으로 둔 틈새입니다 |
| 문자의 대소문자 | 어느 나사산인지 | 대문자는 암나사(너트, 탭 구멍), 소문자는 수나사(나사) |
같은 다이얼의 두 눈금이 아닙니다. 더 엄격한 등급은 부품끼리의 편차를 줄일 뿐 공차역을 옮기지 않습니다. 공차역의 기초 편차가 0이라면 등급을 엄격하게 해도 여전히 0입니다. 규격이 남겨 두지 않은 공간은 아무리 정밀하게 가공해도 생기지 않습니다.
숫자는 인치 체계와 반대 방향으로 갑니다
- ISO 미터 나사에서는 등급 숫자가 클수록 헐겁습니다. 등급 4는 등급 6보다 엄격합니다
- 인치 UN 체계에서는 등급 숫자가 클수록 빡빡합니다. 3A 등급은 2A보다 엄격합니다
- 따라서 “클래스 3”과 “등급 3”은 정반대를 가리키며, 규격을 섞어 쓰는 도면에는 두 가지가 모두 나타납니다
이것은 흥밋거리가 아니라 실제 사양 오류의 원인입니다. 인치 관행에 익숙한 엔지니어는 큰 숫자를 “더 정밀하다”로 읽고, 엄격하게 했다고 믿으면서 더 헐거운 나사산을 지정합니다. 게이지 검사는 통과하는데 손에 닿는 느낌이 이상한 부품이 도착할 때까지 이 오류는 드러나지 않습니다.
문자는 도금 여유입니다
이것이 공차 위치의 실무적 의미이며, 가장 자주 놓치는 부분입니다.
- h와 H는 기초 편차가 0입니다. 공차역이 기준 치수에서 시작하므로 여유가 전혀 없습니다
- g와 G에는 양의 기초 편차가 있으며, 이는 규격에 의도적으로 넣은 틈새입니다. ISO 965-1은 이를 피치별로 표로 정리하며, 생각보다 작습니다. 피치 1 mm에서 26마이크로미터
- 한쪽 플랭크에 두께 t의 피막이 생기면 60° 나사산의 유효 지름은 약 4t 커집니다. 이 증가분은 기초 편차에서 빠져야 하는데, h에는 뺄 것이 없습니다
따라서 6g와 6h 사이의 선택은 정밀도 결정이 아닙니다. 부품을 도금할 수 있느냐에 대한 결정입니다. M1~M1.4에서 도금 전에는 게이지를 통과하던 부품이 도금 후에 걸리는 이유가 바로 이것이며, 표면 처리를 공차보다 나중이 아니라 먼저 정해야 하는 이유이기도 합니다.
호칭이 두 부분으로 되어 있을 때
5g6g 같은 호칭은 오타가 아닙니다. 나사산에는 관리해야 할 지름이 여럿 있고, 지름마다 다른 등급을 줄 수 있습니다.
- 앞의 등급은 유효 지름에 적용됩니다. 끼워맞춤이 얼마나 빡빡한지를 실제로 결정하는 치수입니다
- 뒤의 등급은 산마루 지름에 적용됩니다. 수나사에서는 바깥지름, 너트에서는 골지름입니다
- 6g처럼 하나만 적으면 둘 다 6g라는 뜻입니다. 두 부분으로 적었다면 의도적으로 다르게 한 것입니다
끼워맞춤 문제를 진단할 때 이 구분이 중요합니다. 유효 지름은 조임 정도를 지배하고, 산마루 지름은 상대 나사산의 골과 만나는 부분입니다. 잘못 성형된 구멍의 바닥에 산마루가 간섭한다면 산마루 문제이며, 이를 유효 지름 문제로 다루면 엉뚱한 치수를 바꾸게 됩니다.
끼워맞춤은 짝이며, 도면은 보통 절반만 적습니다
- 일반적인 조합은 암나사 6H와 수나사 6g이며, 아무것도 적지 않으면 이 조합으로 간주됩니다
- 6g라고 적은 나사 도면은 구멍에 대해서는 아무것도 말하지 않았으며, 끼워맞춤은 어느 한쪽 부품이 아니라 짝의 특성입니다
- 상대 나사산이 귀사 제품 안에 있다면 두 절반 모두 귀사의 몫입니다. 결과에 대한 책임도 마찬가지이며, 이는 탭 구멍이 암나사를 인증된 부품이 아니라 귀사 제품의 일부로 만드는 것과 같은 이치입니다
그 결과 중 하나는 가공을 시작하기 전에 나타납니다. 6H 공차는 골지름의 공차역을 정하며, 벽에 붙은 탭 드릴 표는 그 공차역을 숫자 하나로 압축한 것이고, 그 치우침에 대해 규격은 나름의 입장을 갖고 있습니다. 탭 드릴 표는 숫자가 아니라 공차역입니다.
M1.6 미만에서는 발밑의 규격이 바뀝니다
- ISO 965-2는 M1.6 이상의 일반용 범위를 6H/6g로 다룹니다
- M1~M1.4는 별도로 5H/6h로 다룹니다. h에 주목하세요. 가장 작은 치수는 기초 편차 0으로 규정됩니다
- 그리고 바로 그곳에서 피막 두께는 작아지지 않습니다. 같은 몇 마이크로미터라도 작은 나사산에서는 훨씬 큰 비중을 차지하므로, 여유가 가장 필요한 치수 범위가 바로 기본값이 여유를 전혀 주지 않는 범위입니다
M1.6 미만을 구매하는 분께는 이 페이지에서 가장 유용한 내용입니다. 그 치수에서 기본 등급은 중립적이지 않습니다. 도금 부품에 적극적으로 불리하게 작용하므로, 첫 양산 로트에서 발견할 것이 아니라 도면에서 처리해야 합니다.
공차 등급은 나사산이 어디서 끝나는지에 대해서는 아무것도 말하지 않습니다. 그 내용은 나사산 불완전부와 따로 요청해야 하는 언더컷에 있습니다.
피치 0.2 mm에서는 등급 칸에 항목이 하나뿐입니다
위의 내용은 ISO 965-2의 적용 범위에서 나온 것입니다. ISO 965-1도 등급을 생략했을 때의 의미를 정하는 자체 12절에서 같은 경계를 둡니다. 암나사는 M1.4 이하가 5H, M1.6 이상이 6H이고, 수나사는 M1.4 이하가 6h, M1.6 이상이 6g입니다. 문서는 둘, 전환점은 하나입니다.
그 문장에는 이 사이트가 그동안 기록해 두지 않았던 주가 달려 있습니다.
단, 피치 P = 0.2 mm인 나사산은 공차 등급 4만 규정되어 있다(표 3과 표 5 참조). (번역)
피치 0.2 mm 나사산, 즉 M1×0.2, M1.2×0.2와 그 계열은 애초에 6H/6g가 될 수 없습니다. 암나사 골지름을 다루는 표 3은 그 행에 값 하나만 싣습니다. 등급 4에서 38 µm이고 그 뒤로는 줄표입니다. 기준 바깥지름 0.99~1.4의 유효 지름을 다루는 표 5도 마찬가지로 40 µm, 등급 4뿐입니다. 같은 표의 0.25 행에는 45와 56의 두 항목이 있으므로 칸이 모자란 표가 아닙니다. 이 피치는 거기까지만 규정되어 있습니다.
같은 범위에서 위치 칸도 두 항목이 빠집니다. 표 1의 기초 편차(마이크로미터)입니다.
| 피치 | e | f | g | h |
|---|---|---|---|---|
| 0.2 | — | — | −17 | 0 |
| 0.25 | — | — | −18 | 0 |
| 0.3 | — | — | −18 | 0 |
| 0.35 | — | −34 | −19 | 0 |
| 0.5 | −50 | −36 | −20 | 0 |
f는 0.35부터, e는 0.5부터 시작합니다. 따라서 M1.4 이하, 피치 0.3 이하에서 쓸 수 있는 수나사 위치는 g와 h뿐입니다. 도금 부품에 g의 18 µm보다 큰 여유가 필요하다면 이 규격에는 더 갈 곳이 없습니다. 그 차이는 등급 호칭이 아니라 피막 두께로 협의해야 합니다.
BS ISO 965-1:1998, 즉 2009년 7월 정오표를 반영한 BSI판을 전부 읽었습니다. ISO 카탈로그에는 2013년판과 2026년판도 있으며, 이 사이트는 2013년판의 목차와 적용 범위(iTeh 미리보기)만 열어 보았고 그 표는 읽지 않았습니다. 이후 판에서 이 값들이 바뀌었다면 이 절을 고쳐야 합니다.
도면에서 정해 둘 네 가지
- 등급 전체와, 그것이 도금 전 기준인지 도금 후 기준인지
- 상대 나사산의 등급(구멍이 귀사 것이라면)
- 합격 판정 방법. 피막 두께 성적서인지, 도금 후 통과 게이지인지. 둘은 같은 시험이 아닙니다
- 기초 편차를 지정한 도금에 맞춰 계산했는지, 아니면 그냥 가정했는지
가장 많이 걸러 내는 것은 세 번째 항목입니다. 도금 전에만 게이지 검사를 한 부품은 출하되는 상태로는 한 번도 검사된 적이 없으며, 전조 다이스의 마모는 도금과 같은 방향으로 유효 지름을 움직입니다.
찾을 수 없는 칸이 하나 있다면 피치입니다. 피치 공차 칸은 없으며, 이는 의도된 것입니다.
이 글은 2단계: 나사산를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
나사산 사양의 6g는 무슨 뜻입니까?
서로 독립된 두 설정을 붙여 쓴 것입니다. 숫자 6은 공차 등급으로, 허용되는 편차의 크기이며 숫자가 클수록 공차역이 넓습니다. 문자 g는 공차 위치로, 그 공차역이 기준 치수에 대해 놓이는 위치, 즉 기초 편차입니다. 소문자는 수나사를, 6H처럼 대문자는 암나사를 나타냅니다.
공차 등급 숫자가 크면 빡빡합니까, 헐겁습니까?
ISO 미터 나사에서는 헐겁습니다. 등급 4가 등급 6보다 엄격합니다. 이는 3A 등급이 2A보다 엄격한 인치 Unified 체계와 반대입니다. 규격을 섞은 도면에서는 이 때문에 실제 사양 오류가 생깁니다. 인치 관행에 익숙한 엔지니어가 큰 숫자를 더 정밀하다고 읽어, 엄격하게 했다고 믿으면서 더 헐거운 나사산을 지정하게 되기 때문입니다.
6g와 6h의 차이는 무엇입니까?
기초 편차입니다. 위치 h는 기초 편차가 0이어서 공차역이 기준 치수에서 시작하고 틈새가 없습니다. 위치 g에는 양의 기초 편차, 즉 의도적인 틈새가 있습니다. 한쪽 플랭크에 두께 t의 피막이 생기면 60° 나사산의 유효 지름이 약 4t 커지므로, 그 증가분은 기초 편차에서 빠져야 하는데 h에는 그것이 없습니다. 따라서 6g와 6h 사이의 선택은 사실상 부품을 도금할 수 있느냐에 대한 결정입니다.
5g6g처럼 호칭이 두 부분인 경우가 있는 이유는 무엇입니까?
나사산에는 관리할 지름이 여럿 있고 지름마다 다른 등급을 줄 수 있기 때문입니다. 앞의 등급은 끼워맞춤의 조임 정도를 결정하는 유효 지름에 적용됩니다. 뒤의 등급은 산마루 지름, 즉 수나사의 바깥지름과 너트의 골지름에 적용됩니다. 6g처럼 하나만 적으면 둘 다 6g이고, 두 부분이면 의도적으로 다르게 한 것입니다.
M1.6 미만에는 어떤 공차 등급이 적용됩니까?
ISO 965-2는 M1.6 이상의 일반용 범위를 6H/6g로 다룹니다. M1~M1.4는 별도로 5H/6h로 다룹니다. 수나사 쪽의 h에 주목하고 도금 사양과 대조하세요. 기초 편차가 0인 위치는 도금에 남겨 주는 것이 없습니다. 피막 두께는 나사산과 함께 작아지지 않으므로, 이 문제는 바로 이 치수에서 가장 중요합니다. 같은 몇 마이크로미터라도 작은 유효 지름에서는 훨씬 큰 비중을 차지합니다.
참고 자료
- ISO 965-1 — ISO general purpose metric screw threads — Tolerances — Part 1: Principles and basic data
- ISO 965-2 — Tolerances — Part 2: Limits of sizes for general purpose external and internal screw threads — Medium quality
- ISO 4042:2022 — Fasteners — Electroplated coating systems
- Unified Thread Standard — Wikipedia (방향 비교를 위한 인치 등급 1A/2A/3A)
문의
공차 등급과 도금 지시가 함께 적힌 도면이 있는데 둘이 맞는지 모르시겠습니까? 나사산 치수와 함께 둘 다 보내 주세요. 기초 편차를 계산해 도금이 그 등급 안에 들어가는지 말씀드리고, 들어가지 않는다면 둘 중 무엇을 왜 바꾸겠는지도 알려 드립니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com