 TIGERFASTENERS
Longitud de rosca engranada: que falle el tornillo, no el agujero
En resumen: el objetivo de diseño no es «cuanto más, mejor». Es que el tornillo ceda antes que la rosca hembra: un tornillo roto es visible, previsible y sustituible, mientras que una rosca barrida suele condenar la pieza base. La cifra 1×D que se cita viene de acero sobre acero; un material más blando necesita más. Y en tamaños pequeños hay un segundo efecto que se pasa por alto: el paso no escala con el diámetro, así que el mismo 1×D da menos hilos completos engranados que más arriba en la gama.
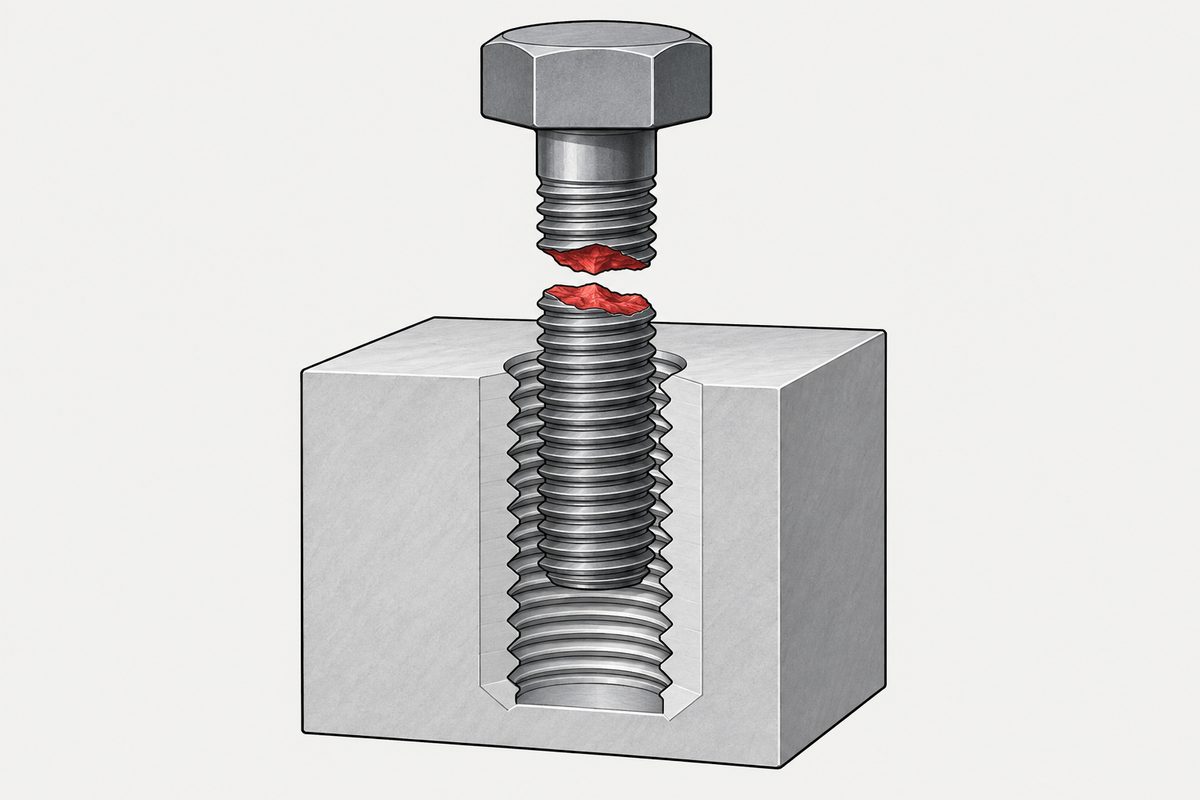
El objetivo de diseño: poner el eslabón débil en el tornillo
Si se separa una unión roscada a la fuerza, solo hay dos desenlaces: el tornillo se rompe o la rosca hembra se barre. No cuestan lo mismo:
| Fallo | ¿Es visible? | Recuperación |
|---|---|---|
| El tornillo se rompe | Fractura evidente; se detecta al desmontar | Montar otro |
| La rosca se barre | A menudo solo «no aprieta» | Repasar la rosca, colocar un inserto o desechar la pieza |
De dónde salen los propios múltiplos, y por qué un solo hilo de foro puede producir ocho, se trata por separado en por qué cada fuente da un mínimo distinto.
Por eso la longitud engranada se dimensiona hasta que el tornillo sea lo primero en fallar. No es exceso de prudencia: es poner el fallo del lado barato y visible.
Cuando la pieza complementaria es una tuerca y no un agujero roscado, la norma nombra expresamente el modo de fallo buscado: la tuerca tiene un solo número.
Entonces, un diámetro de engranaje, y no es el diámetro lo que lo determina
Lo que puede soportar la rosca hembra es el área de rosca cizallada por la resistencia al corte del material base. Lo que puede soportar el tornillo se deriva de su sección y de su propio material. Para que pierda el tornillo, el producto del lado hembra tiene que ser suficientemente grande, y cuanto más blando sea el material base, más longitud hace falta para compensar el área.
- Acero sobre acero: la cifra que suele citarse es de alrededor de 1×D
- Aluminio, fundición y similares: por lo general, bastante más
- Plásticos: práctica propia para cada resina; las cifras de los metales no se trasladan
⚠️ Son reglas prácticas, no valores de diseño de una norma. Suponen una resistencia del material base, una forma de rosca y un nivel de calidad de fabricación. La cifra que use debe establecerse con el material real y el tornillo real, que es la misma medición que la del par de inserción y el par de barrido de rosca.
La profundidad del agujero no es longitud engranada
Varias partes de una profundidad de agujero medida no soportan nada:
- El chaflán de la boca no tiene rosca completa
- Los hilos incompletos donde empieza el roscado
- La holgura del fondo de un agujero ciego, para virutas y tolerancia
- Los hilos incompletos y la salida de rosca del propio tornillo
Tomar la profundidad del agujero como longitud engranada sobrestima los hilos cargados. En tamaños grandes el error se diluye; en tamaños pequeños puede suponer más de la mitad.
La trampa de los tamaños pequeños: 1×D da menos hilos completos, no menos área
El paso no se reduce en proporción al diámetro. La misma expresión, un diámetro de engranaje, describe cantidades de rosca bastante distintas:
| Tamaño | Paso grueso | 1×D ≈ hilos |
|---|---|---|
| M1.0 | 0,25 | 4,0 |
| M1.4 | 0,3 | 4,7 |
| M1.6 | 0,35 | 4,6 |
| M2.0 | 0,4 | 5,0 |
| M3.0 | 0,5 | 6,0 |
| M5.0 | 0,8 | 6,3 |
«Con un diámetro basta», trasladado desde M3 en adelante, son unos 4,7 hilos en M1.4. La regla conservó su nombre y perdió una quinta parte de sus hilos completos, lo que importa por una razón distinta de la que suele darse.
Menos hilos no es menos área de corte. La sección anterior dio la magnitud que importa sin desarrollar esta parte: lo que soporta la rosca hembra es el área cizallada por la resistencia al corte del material base, y esa área es 0,875 π·d·Le, donde el paso se cancela porque más hilos llevan cada uno proporcionalmente menos anchura. Con 1×D, la relación entre esa área y el área resistente del tornillo resulta 5,97 en M1 frente a 4,85 en M5. Por esa geometría, un diámetro es, si acaso, más conservador en el extremo pequeño, para el mismo par de materiales. Lo que determina el barrido es esa área por la resistencia al corte del material base frente al área resistente del tornillo por su resistencia a la tracción; esto indica que M1 no es peor que M5, no que un diámetro baste en un material base blando. La sección anterior ya dijo que no basta.
Lo que mide en realidad la columna de hilos es cuánto vale un hilo completo. Un hilo de entrada incompleto, un chaflán que se come una vuelta o un solo hilo muy dañado cuestan una cuarta parte del engranaje en M1 y una sexta parte en M5. Esa es la trampa de los tamaños pequeños, junto con el recubrimiento y los errores de forma, que tampoco se reducen con el tamaño; no una pérdida de área de corte que la geometría dice que no existe.
Tres cambios que gastan longitud engranada sin avisar
- Acortar el tornillo. La jugada habitual ante un problema de cadena de tolerancias, y quita hilos directamente
- Cambiar a cabeza avellanada. La cabeza se hunde en el agujero, así que con la misma longitud total queda menos caña disponible (y el ángulo también tiene que coincidir)
- Añadir una arandela o engrosar las piezas sujetas. Más longitud de apriete significa menos rosca en el material base
Por separado, los tres parecen triviales. Juntos son una causa frecuente del lote que «no aprieta». Recalcular la longitud engranada después de un cambio cuesta menos que perseguir los fallos más tarde.
Este artículo trata el paso 2: rosca. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Consulta
La longitud engranada forma parte de la decisión sobre la rosca, y la rosca es el segundo paso de seis. Lo que viene antes decide qué tipo de rosca puede existir, y lo que viene después queda condicionado por ella; el orden en que se toman las decisiones (en inglés) expone el recorrido completo para quien especifica un tornillo por primera vez.
Lo que la longitud engranada no compra es un reparto uniforme entre los hilos: el hilo de entrada siempre se lleva la mayor parte, y cuánto no es una constante.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com