 TIGERFASTENERS
Ángulos de cabeza avellanada: 82°, 90° y el agujero
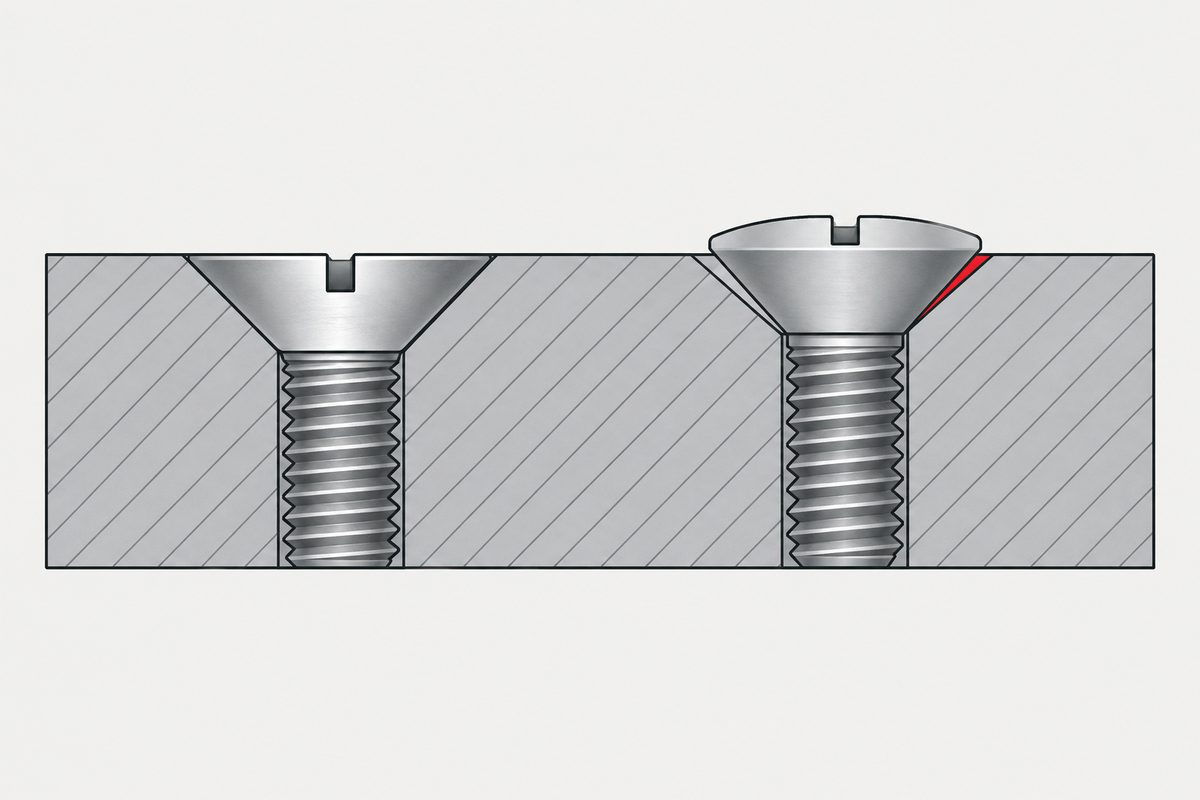
En resumen: el ángulo de una cabeza avellanada es un emparejamiento, no una especificación del tornillo. Si los dos ángulos no coinciden, la cabeza sobresale o cae sobre el extremo pequeño, y el cono que debía asentar en toda su superficie se convierte en un único círculo de contacto. 82° y 90° pertenecen a dos sistemas distintos, aunque la norma en pulgadas tampoco tiene un solo ángulo: ASME B18.6.3 incluye sus propios tornillos de máquina de 100° junto a los de 82°, de modo que el sistema de rosca nunca determinó el ángulo. El trabajo de armarios eléctricos ha llevado la demanda a 100°, 110° y 120°, mientras las cabezas se vuelven a la vez más delgadas y pequeñas. Las tres cosas van juntas.
Parece una elección, y se presenta como tal
Todo catálogo de tornillos avellanados ofrece 82° y 90°. Aparecen uno junto a otro como dos acabados o dos tamaños de cabeza, y tratar el ángulo como una preferencia es justo lo que esa presentación sugiere.
La mayoría de las veces no pasa nada, porque un conjunto completo suele proceder de una sola norma y los ángulos coinciden sin que nadie lo piense. El problema solo aparece cuando un plano cita una norma y el tornillo procede de otra.
Entonces elija 90°, salvo que nunca le correspondió elegir
El malentendido habitual es tratar el ángulo como una preferencia. Sigue a la norma que cita el plano:

| Ángulo | Origen | Habitual en |
|---|---|---|
| 82° | ASME B18.6.3 tornillos de máquina de cabeza plana de la serie en pulgadas | Planos en pulgadas, cadenas de suministro norteamericanas |
| 90° | ISO 7046 (huella cruciforme), ISO 10642 (hexágono interior) y otras | Planos métricos; la mayoría de los artículos de nuestra gama de tamaños |
| 100° | Habitual en series aeronáuticas | Uniones a ras en chapa delgada que necesitan más superficie de apoyo |
| 110° / 120° | Normalmente fabricados según plano, no según norma | Armarios y trabajos en chapa delgada (véase más abajo) |
Así que «M3 avellanado» todavía no ha terminado de describir la pieza. Mientras no se indiquen el ángulo y su norma, tanto 82° como 90° cumplen la descripción, y no se comportan igual en el mismo agujero.
Lo que hacen realmente unos pocos grados
Trate la cabeza y el avellanado como dos conos coaxiales. En cuanto los ángulos incluidos difieren, solo pueden tocarse en un círculo. Cuál depende de qué cono es más agudo:
- Ángulo del tornillo menor que el del agujero (un tornillo de 82° en un avellanado de 90°): el cono de la cabeza es más agudo que el agujero, así que el contacto cae en el borde superior y la cabeza sobresale. No es posible quedar a ras.
- Ángulo del tornillo mayor que el del agujero (un tornillo de 90° en un avellanado de 82°): el cono de la cabeza es más plano, así que el contacto baja al extremo pequeño en el fondo del avellanado y carga la parte más delgada del agujero.
Caiga donde caiga, las consecuencias son las mismas:
- El contacto de superficie se convierte en contacto de línea. Sube la tensión local; la chapa delgada puede abombarse o el borde del agujero doblarse
- La cara de la cabeza no queda paralela a la superficie, de modo que «a ras» solo lo es a la vista
- Cambia el radio de fricción y, con él, la relación entre par y fuerza de apriete. Si la unión se controla por par, esos parámetros se establecieron con un emparejamiento correcto: el mismo argumento aparece en el artículo sobre acumulación de tolerancias, y no sobrevive a un emparejamiento distinto.
Este defecto se esconde de la inspección. El tornillo mide bien. El agujero mide bien. Dos informes conformes y la unión sigue sin asentar plana, porque nadie midió este tornillo en este agujero. Y medir el agujero es un problema aparte: casi nadie mide el propio ángulo.
Y hay un segundo mecanismo, que no necesita que nadie se haya equivocado. El agujero y la cabeza se tolerancian en documentos distintos, y sus intervalos no están centrados entre sí:
| Característica | Fuente | Ángulo incluido |
|---|---|---|
| El agujero | ISO 15065:2005 §3, figura 1 | 90° ±1° → de 89° a 91° |
| La cabeza | Datos dimensionales publicados de ISO 10642 | de 90° a 92° |
Un agujero conforme de 89° y una cabeza conforme de 92° difieren en tres grados. Ambos pasan su propia inspección. Nadie mezcló normas ni citó la tabla equivocada: los intervalos simplemente se solapan sin estar centrados, que es lo que ocurre cuando dos características hechas con procesos distintos en fábricas distintas se tolerancian de forma independiente y luego deben acoplarse. La propia ISO 10642:2026 lo dice y advierte que la alineación de la cabeza con la superficie de apoyo del avellanado requiere especial atención.
Así que «ángulos coincidentes» es una afirmación nominal, no una garantía sobre los dos conos que realmente tiene delante.
Por eso el ángulo figura en todos los formatos de designación permitidos de ambos sistemas de normas: dos sistemas de designación. Y si el plano va a un proveedor taiwanés, tenga en cuenta que la cabeza tiene cuatro nombres en chino y las normas usan uno distinto del comercial.
De dónde salen 100°, 110° y 120°
Es un compromiso geométrico, no variantes inventadas por los proveedores. Abrir el ángulo incluido da un diámetro de cabeza mayor para la misma altura de cabeza y un avellanado menos profundo. Cuando una chapa delgada tiene que conservar superficie de apoyo mientras la cabeza se aplana, esa es la dirección en la que queda margen.
Es en el trabajo de armarios donde hemos visto realmente que la demanda se mueve en esa dirección: paneles delgados, acabado a ras obligatorio y una cabeza que no debe ser tan pequeña que atraviese la chapa. Eso es lo que ha pasado por nuestra propia mesa, no una clasificación de una norma. 82° y 90° tienen normas detrás, 100° es habitual en series aeronáuticas y, más allá, por lo general se trabaja según plano.
Cabezas más delgadas y pequeñas dejan menos margen
La otra mitad de la demanda es la propia cabeza. Tres cosas van juntas:
- Disminuye la superficie de apoyo. La misma carga de apriete presiona un anillo más pequeño y aumenta el riesgo de que atraviese la chapa delgada
- El avellanado puede atravesar la chapa. Si la altura de la cabeza supera el espesor de la chapa, el avellanado la atraviesa y deja un filo de cuchillo, que ni resiste la manipulación ni ofrece una cara de apoyo
- Se reduce la profundidad de la huella. Una cabeza más delgada no admite una huella cruciforme ni un hexágono interior profundos, así que el enganche de la herramienta es menor y el desprendimiento de la punta (cam-out) se vuelve más probable
Por tanto, el diámetro de cabeza no es una cota que pueda reducirse por sí sola. Mueve a la vez la superficie de apoyo, la profundidad del avellanado y el enganche del accionamiento, y en tamaños pequeños existe un límite aparte sobre si la cabeza puede siquiera conformarse.
Enrasado y ángulo son dos requisitos, no uno
La mayoría de las discusiones sobre un avellanado son en realidad dos requisitos con un solo nombre. Las especificaciones de instalación suelen controlar la altura instalada. Las normas de agujeros controlan la geometría. Ninguna implica la otra.
NASA PRC-9007C §3.0 es el ejemplo más claro de la primera: exige especificar el diámetro y la profundidad del avellanado de modo que los elementos instalados cumplan una sobresalida máxima estándar de 0.010 in, salvo que el plano indique otra tolerancia. Es una afirmación sobre dónde termina la parte superior de la cabeza, no sobre el cono.
ISO 15065 sigue controlando de forma normativa el ángulo, los diámetros y la coaxialidad. Así que ambos son reales y actúan en sentidos opuestos:
- Un agujero puede no cumplir su especificación mientras el tornillo que se colocó por casualidad queda perfectamente a ras
- Un agujero conforme con un tornillo en el límite dimensional opuesto puede dar otra altura instalada
Que parezca a ras no prueba un contacto de apoyo suficiente, ni concentricidad, ni un agujero conforme. Prueba que un tornillo terminó nivelado en un agujero.
El caso inverso, ángulo dentro de tolerancia y cabeza que aun así sobresale, tiene muchas causas corrientes, y ninguna es un problema de ángulo:
- Diámetro mayor del avellanado insuficiente, o profundidad axial insuficiente
- Cabeza del tornillo en su diámetro real máximo, o altura de cabeza en su límite
- El radio de unión entre cabeza y caña que toca el borde del orificio piloto: NASA-STD-5020A, requisito TFSR 22, exige expresamente holgura para él, mediante un agujero achaflanado o una arandela avellanada
- Rebabas, acumulación de recubrimiento, residuos o marcas de vibración
- Avellanado y orificio piloto excéntricos, o ejes no paralelos
- Un rompecantos o un segundo chaflán que desplaza la referencia de intersección con la superficie
- Chapa demasiado delgada para el cono requerido sin dejar un filo de cuchillo
Por eso «no queda a ras» no es un diagnóstico. La primera pregunta útil es si el plano pide una altura o una geometría, porque ambas se inspeccionan de forma distinta y pueden fallar de manera independiente. El caso de la holgura del radio se trata en el radio bajo la cabeza.
Cuatro datos que poner en el plano
- La norma de la cabeza y su ángulo. ISO 10642 (90°) o ASME B18.6.3 (82°), no solo «avellanado»
- El ángulo y el diámetro superior del avellanado. El agujero tiene sus propias normas, ISO 15065 y DIN 74, con los perfiles de cabeza en ISO 7721. Las dimensiones publicadas de agujeros avellanados discrepan entre sí más a menudo de lo que se espera, así que importa de qué tabla salió el valor
- El criterio de aceptación del enrasado. Cuánto puede sobresalir y cuánto quedar por debajo, y cómo se mide
- Espesor de chapa frente a altura de cabeza. Si se forma un filo de cuchillo es aritmética que puede hacerse de antemano
Cinco preguntas antes del muestreo
- ¿Qué ángulo tiene su agujero? Punzonado, avellanado con herramienta o mecanizado: las desviaciones difieren
- ¿Cómo se juzga el enrasado? A simple vista, con galga o midiendo la sobresalida
- ¿Qué espesor tiene la chapa y cabe la altura de la cabeza?
- ¿Se ha tenido en cuenta el recubrimiento? Una capa sobre el cono cambia dónde asienta la cabeza (el problema de la holgura es más agudo en tamaños pequeños)
- ¿Este ángulo es un artículo estándar o se fabrica según plano? El utillaje y el plazo no son los mismos
Háganos la misma pregunta
Lo que podemos confirmar: por debajo de M6, el alambre, el utillaje, el laminado de rosca y la inspección se realizan internamente; el conformado, la inspección y el embalaje forman un único flujo, y así desde 1994.
Qué ángulos producimos realmente es una pregunta que debe hacernos directamente; esta página no la responderá con «lo que necesite». Envíe el plano o una muestra e indíquenos el ángulo de su agujero. Le diremos si es una especificación existente, un ajuste de matriz o una pieza nueva.
Referencias
Normas mencionadas arriba, enumeradas por número para su verificación:
- ASME B18.6.3 Machine Screws, Tapping Screws, and Metallic Drive Screws (cabeza plana en pulgadas, 82°; la misma norma incluye también cabezas de 100°)
- NASA PRC-9007C §3.0: diámetro y profundidad del avellanado especificados para una sobresalida máxima estándar instalada de 0.010 in
- NASA-STD-5020A requisito TFSR 22: holgura para el radio entre cabeza y caña, mediante agujero achaflanado o arandela avellanada
- ISO 7046 / ISO 10642 tornillos métricos de cabeza avellanada (90°)
- ISO 7721 tornillos de cabeza avellanada: configuración de la cabeza
- ISO 15065 / DIN 74 avellanados para tornillos de cabeza avellanada
Esta página describe la geometría y qué especificar. No es un conjunto de valores de diseño para ningún producto concreto. Los ángulos, tolerancias y criterios de aceptación se rigen por las propias normas y por su plano.
Este artículo trata el paso 3: cabeza. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Consulta
¿Cabezas avellanadas que no asientan planas, o un ángulo del que no está seguro? Envíe el plano o una muestra e indíquenos el ángulo del agujero. Empezaremos por establecer si se trata de un problema de emparejamiento o de dimensiones.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com