 TIGERFASTENERS
Cadena de tolerancias: por qué al final se cambia el tornillo
En pocas palabras: cada pieza está dentro de su tolerancia y el conjunto sigue sin montar. Nadie se equivocó — las tolerancias se acumulan. Suele aflorar en el montaje de prueba y, en ese momento, cambiar el tornillo suele ser la vía más rápida y barata — aunque no siempre, y la segunda mitad de esta página trata de cuándo no lo es.
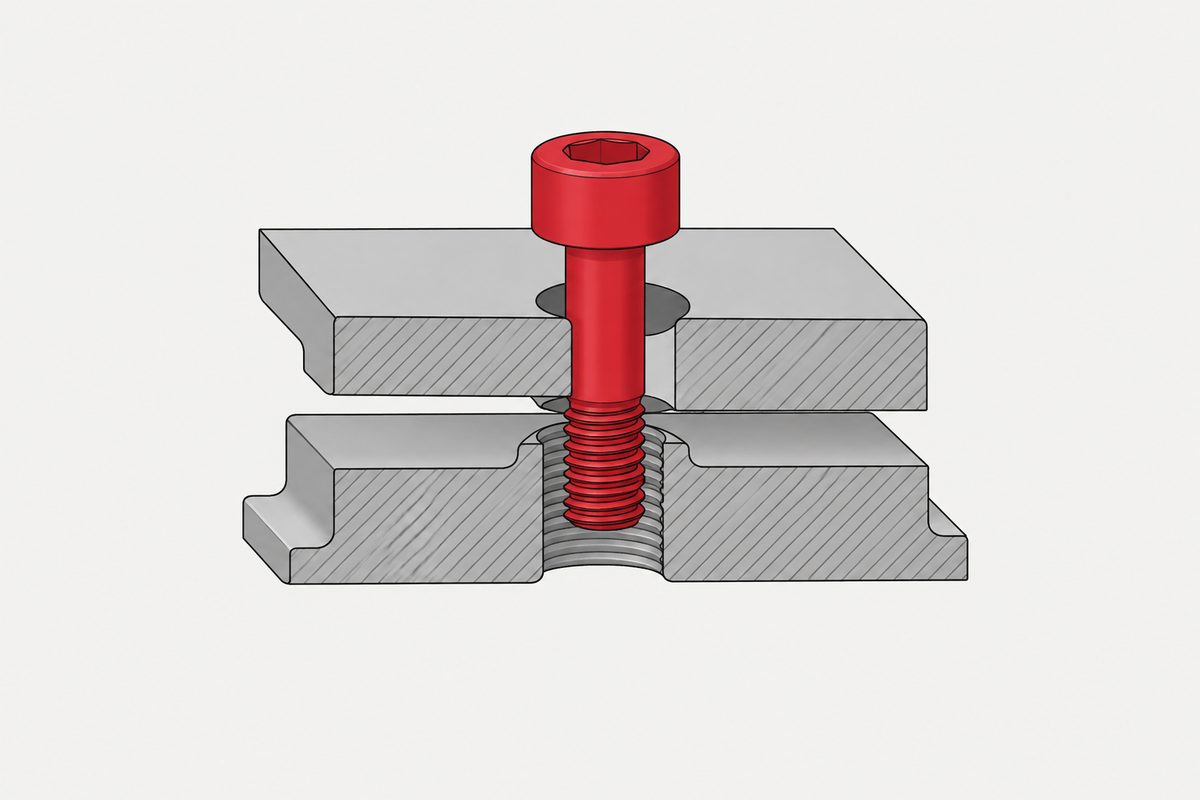
Revisar cada pieza es el instinto correcto
Cuando un conjunto no monta, lo primero que hace cualquiera es medir las piezas. No es un gesto ingenuo, sino el correcto. La mayoría de los problemas de montaje se deben realmente a una pieza fuera de tolerancia, y encontrarla lleva una tarde y un calibre.
Así que, cuando las cinco piezas resultan estar dentro de tolerancia, la lectura natural es que la medición estaba mal, que alguien cambió una pieza o que al plano le falta algo. Se vuelve a medir. Normalmente dos o tres veces.
Así que se revisan las piezas — y todas pasan
Cinco piezas en una cadena, cada una con una tolerancia de ±0.05 mm. Las cinco se entregan dentro de tolerancia y las cinco son piezas buenas. Si las cinco se desvían por casualidad en el mismo sentido, la cadena queda a 0.25 mm del valor nominal — y en todo el rango de resultados posibles hay 0.50 mm de un extremo al otro.
Eso es una cadena de tolerancias. No es un defecto de fabricación; es lo que ocurre siempre que varias piezas están en la misma cadena dimensional.
Lo incómodo es que en CAD no se ve. En pantalla cada pieza está en su valor nominal y todo encaja. Aparece cuando se juntan piezas reales.
Dos métodos, y lo que supone cada uno
aᵢ es el coeficiente de sensibilidad de cada cota de la cadena. Solo puede omitirse en una cadena unidimensional en la que los términos se suman directamente; los ángulos, las palancas y la amplificación geométrica lo modifican.
| Peor caso | RSS (estadístico) | |
|---|---|---|
| Fórmula | Σ|aᵢ|Tᵢ — suma de valores absolutos | √Σ(aᵢTᵢ)² — raíz de la suma de cuadrados |
| Supone | Cada pieza en su límite, todas desviándose en el mismo sentido | Entradas independientes, estables, casi normales y centradas en el objetivo, además de una correspondencia declarada entre la semitolerancia del plano y σ (habitualmente semitolerancia = 3σ, es decir, Cp = 1.0) |
| Da | El límite teórico de todas las combinaciones conformes. Si ese límite queda dentro de los límites funcionales, toda pieza dentro de las tolerancias indicadas cumple este requisito dimensional | Un resultado que puede tratarse aproximadamente como ±3σ — si esos supuestos se cumplen |
| Cuesta | Tolerancias más estrechas y mayor coste de pieza | Alrededor de 0.27% fuera con un límite bilateral (aproximadamente la mitad si el fallo es unilateral). Un resultado del modelo, no una tasa de defectos |
| Cuándo usarlo | Cuando un solo conjunto defectuoso es caro, en series cortas o con una intercambiabilidad real del 100% | Producción en serie bajo control estadístico de procesos, donde pueden gestionarse algunos valores atípicos |
No tome 0.27% como lo que entrega RSS. Esa cifra exige que cada proceso de entrada esté centrado, sea estable, casi normal e independiente, y que la semitolerancia del plano represente realmente 3σ.
Con un proceso descentrado o no capaz, la cola real puede ser mucho peor que 2,700 ppm. Presupuestar 0.27% como tasa de fallos de montaje es el uso indebido habitual, y caro, de este método. La estimación honesta sale de la media, la sigma y el Cpk medidos, no de la fórmula.
Ninguno es la respuesta correcta; son dos maneras de poner precio al mismo riesgo. El peor caso compra certeza y la paga con coste. RSS compra coste y lo paga teniendo que gestionar la cola. Y el peor caso no es simplemente demasiado conservador — para piezas críticas para la seguridad, o cuando todas las piezas conformes deben ser intercambiables, sigue siendo el método correcto.
De dónde vienen las tolerancias dimensionales del propio elemento de fijación: la clase de producto no es una clase de calidad.
Detectado tarde: lo que cuesta cada solución
Los problemas de cadena de tolerancias rara vez afloran en la revisión de diseño. Afloran en el montaje de prueba — y para entonces las opciones son estas:
| Cambio | Implica | Plazo |
|---|---|---|
| Utillaje de la carcasa o de la estructura | Modificar el molde o fabricar uno nuevo | Meses |
| Pieza fundida o estampada | Utillaje, pruebas, nueva primera muestra | De semanas a meses |
| Placa de circuito | Nuevo diseño de pistas y nueva validación | Semanas |
| Rediseñar la cadena dimensional | Todo lo anterior se mueve | El más largo |
| El tornillo | Ajuste de la matriz o cambio de especificación | El más corto de todos |
Por eso un tornillo a medida no suele ser lo que el cliente quería desde el principio. Es lo que ocurre cuando el diseño llega al montaje y el tornillo es el último grado de libertad que todavía puede cambiarse de forma asequible.
Cuándo cambiar el tornillo no es la vía barata
- El tornillo es crítico para la seguridad, está regulado o ya está certificado. Un cambio implica una nueva cualificación
- Acortarlo reduce la longitud de rosca engranada — riesgo de barrido de rosca, o un margen distinto en un agujero ciego
- Cambiar el diámetro, la altura o la forma de la cabeza reduce la superficie de apoyo — asentamiento o arrancamiento a través de la pieza
- Cambiar el material, la clase de resistencia, el tratamiento térmico, el recubrimiento o la lubricación obliga a revalidar precarga, fatiga, corrosión, comportamiento galvánico y fragilización
- Una pieza especial necesita utillaje, un pedido mínimo y compra de material — a veces es realmente más fácil cambiar una pieza anterior de la cadena
Así que la pregunta no es si cambiar un tornillo es más barato, sino qué le obliga a volver a verificar ese cambio. Una lista corta lo hace barato. Una larga, no.
Lo que un tornillo puede absorber
- Longitud. La cadena se desvía hacia un lado y la punta sobresale tras el asiento; 0.2 mm más corto lo resuelve. ⚠️ La referencia de medición cambia con el tipo de cabeza — longitud total en la cabeza avellanada, bajo la cabeza en las demás. Si se especifica la referencia equivocada, el cambio no sirve de nada.
- Geometría de la cabeza. Una cabeza que choca con la carcasa, o una altura de cabeza que sobresale de la superficie. Suele ser más barato que mover la carcasa — pero confirme que la superficie de apoyo sigue soportando la carga.
- Material y acabado. El que más a menudo se pasa por alto y el que más a menudo se atribuye mal. La fricción no la fija el material base del tornillo. Es una propiedad del sistema de contacto: el par de roscas, la superficie de apoyo, la rugosidad, el recubrimiento, la lubricación, la limpieza y si la unión ya se ha apretado antes. Si cambia cualquiera de ellos, la relación entre par y fuerza de apriete debe volver a medirse en la combinación real, no deducirse del nombre de un material.
Esto afecta sobre todo a los tamaños pequeños. Por debajo de M3 se está fuera de las condiciones de referencia de ISO 16047 — lo que no significa que ensayar sea imposible, sino que el utillaje, los sensores y los criterios de aceptación deben acordarse en lugar de citarse. Trabajos publicados indican además que la tensión de los elementos de fijación en miniatura no puede, por ahora, medirse ni controlarse cuantitativamente. En este rango, si se cambia una variable hay que restablecer todo el conjunto de parámetros.
Parte de la cadena empieza en la indicación del plano, antes de fabricar nada: dos sistemas de designación.
Demuéstrelo con stock antes de fabricar una matriz
Esto es lo que sugerimos a los clientes, y a propósito nos cuesta ingresos por utillaje: pruebe primero un tamaño de stock.
- Comprobar la hipótesis. Usted cree que 0.2 mm más corto lo resuelve — confírmelo antes de comprometerse
- Sin exposición en utillaje. Si el diagnóstico es erróneo, ha gastado un lote, no una matriz
- La vía más rápida. El stock sale ya; un cambio de matriz hay que programarlo
Una vez demostrado, la conversación pasa de «¿funciona?» a «¿puede mantenerlo en producción?» — y para eso sirve el utillaje. Una matriz es un coste de preparación, no algo que consuma un solo pedido.
Cinco preguntas para su próxima cadena dimensional
- ¿Cuántas piezas hay en esta cadena y se analizó por peor caso o por RSS?
- ¿Cuántos eslabones no llevan tolerancia propia, y qué regla los rige en realidad? Las cotas lineales y angulares simples quedan sujetas a la tolerancia general del cajetín — un número real que nadie escribió junto a la cota. Las cotas entre paréntesis y las cotas enmarcadas no: ISO 2768-1 excluye ambas, y un valor enmarcado lo controla en su lugar una tolerancia geométrica. Aplicarles una tolerancia general mete en la cadena un número que ningún plano especificó nunca
- Si es RSS — ¿están los procesos realmente centrados y son capaces, y qué correspondencia entre tolerancia y σ se supuso?
- ¿Cómo se gestionan los valores atípicos? ¿Reproceso o chatarra?
- ¿Qué parte de la cadena es el tornillo, y su tolerancia es grande o pequeña frente al resto?
- Si el tornillo tiene que absorber el error, ¿cuánto margen de ajuste queda — y lo consumirá el recubrimiento? (sobre todo en M1–M1.4)
Referencias
- Types of Tolerance Stackup Analyses — PTC Creo documentation (indica el supuesto RSS de Cp = 1.0 con la media del proceso en el centro de la tolerancia)
- Introduction to Root Sum Squared (RSS) Tolerance Analysis — Five Flute
- NASA — ensayos de uniones que muestran cómo la lubricación de la superficie de apoyo desplaza el coeficiente de par
- ISO 16047 — Fasteners — Torque/clamp force testing
Esta página describe métodos y compromisos, no valores de diseño para ningún producto concreto. El reparto de tolerancias depende de su cadena, de la capacidad de sus procesos y de sus criterios de aceptación.
Este artículo trata el paso 6: documentación. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Consulta
¿Atascado con un conjunto que sospecha que es un problema de cadena de tolerancias? Envíe el plano o una muestra. Le diremos si cambiar el tornillo puede resolverlo, y qué le obligaría a volver a verificar ese cambio — normalmente empezando por stock.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com