 TIGERFASTENERS
Casi nadie mide el ángulo de un avellanado
En pocas palabras: el ángulo es un dato de entrada, no un resultado. Se eligió al elegir la herramienta. Lo que varía en producción es el diámetro en la superficie, y eso es lo que miden todos los métodos prácticos — directamente, o colocando una bola en el cono y midiendo cuánto sobresale. El vértice del cono es un punto virtual que solo existe donde se unirían dos superficies si se prolongaran; allí no hay nada sobre lo que apoyar un instrumento.
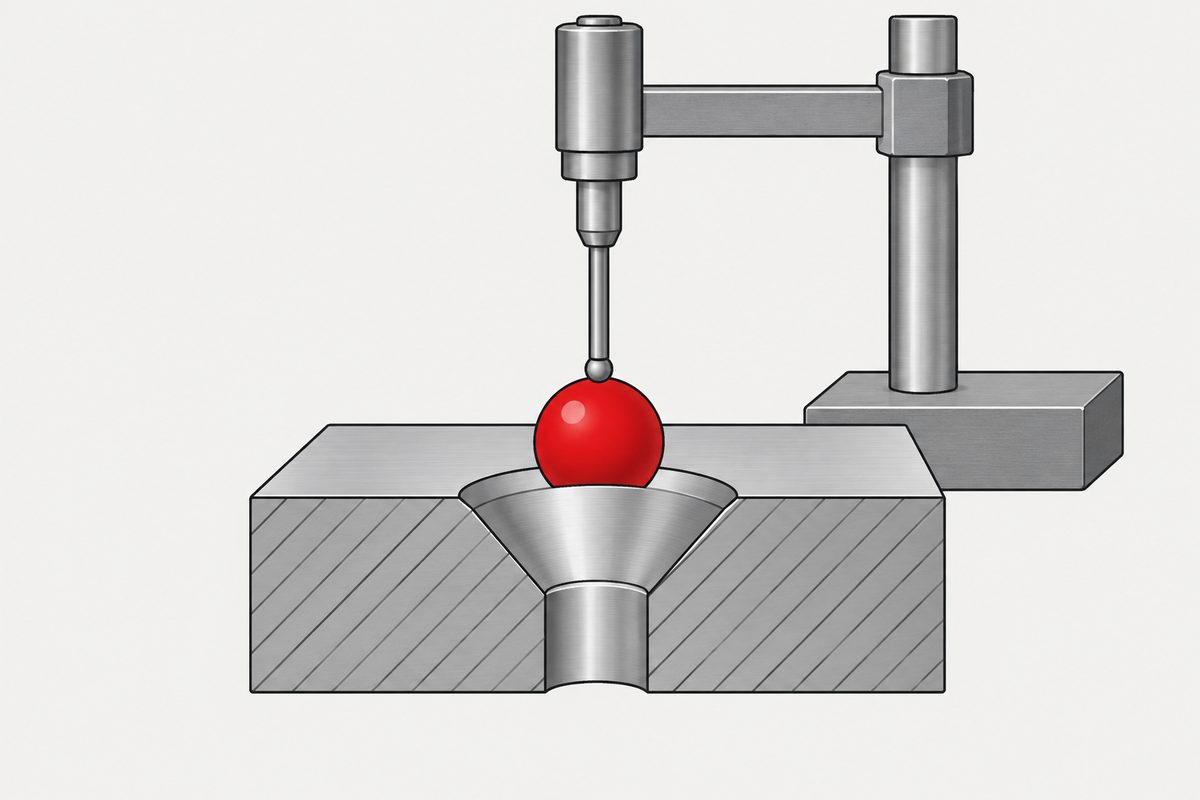
Doscientos maquinistas, y casi ninguno mide el ángulo
En r/Machinists hay un hilo que pregunta cómo se mide el diámetro de un avellanado. Llegó a 244 comentarios. La respuesta más votada, con gran diferencia, era una broma: «Uso mi ojímetro». (traducción)
Dejando la broma de lado, las respuestas serias se reparten en cuatro grupos — proyector de perfiles, galga de avellanado específica, bola calibrada con medidor de alturas y las puntas de interiores de un calibre. Discrepan en precisión y coste. Coinciden en algo más interesante, que nadie en el hilo dice en voz alta: ninguno mide un ángulo.
Por qué no: el vértice no está ahí
Un ángulo necesita dos superficies y la línea donde se encuentran. En un avellanado el cono es real, pero su vértice es virtual — queda por debajo de la pieza, en el punto donde el cono se cerraría si el agujero no lo interrumpiera. No se le puede aplicar un calibre, y un transportador apoyado sobre la parte superior lee tanto el chaflán de su propio instrumento como la pieza.

Así que el ángulo se convierte en una longitud. Ese es todo el truco, y cada método lo resuelve a su manera:
| Método | Magnitud que lee |
|---|---|
| Galga de avellanado / chaflán | Diámetro en la superficie, leído directamente |
| Bola calibrada + medidor de alturas | Cuánto sobresale la bola por encima de la cara |
| Puntas de interiores del calibre | Diámetro en la superficie, a ojo |
| Proyector de perfiles | Un perfil, del que se toma un diámetro |
Una nota sobre el proyector, porque es el método que se supone sin esfuerzo: en una pieza completa, la luz de contorno solo da la silueta. Para ver el borde del avellanado suele hacer falta iluminación reflejada sobre la superficie y la pieza a escuadra con el objetivo. Es preciso, no automático.
El método de la bola, y por qué funciona
Se deja caer en el cono una bola de diámetro conocido. No puede llegar al vértice, así que se asienta tocando el cono en un círculo y sobresale cierta altura por encima de la cara. Midiendo esa altura, el diámetro en la superficie se obtiene por trigonometría.
Con el diámetro de la bola D, el ángulo incluido 2α y h la altura a la que la parte superior de la bola sobresale de la cara:
d = D / cos α + (D − 2h) · tan α
La deducción es lo bastante corta como para verla, porque explica por qué el método es exacto y no aproximado. El centro de la bola está sobre el eje del cono. Su distancia perpendicular a la superficie del cono debe ser igual al radio de la bola R, lo que sitúa el centro a una altura R / sin α sobre el vértice virtual. La cara queda R − h más arriba. El radio del cono a cualquier altura es esa altura por tan α, y al duplicarlo se obtiene el diámetro.
Obsérvese lo que necesitaba la deducción: la posición del vértice, que no se puede tocar. La bola la encuentra por usted. Por eso un taller guarda una tarjeta de alturas de bola precalculadas pegada dentro de la caja de herramientas, y no un transportador.
Falla de tres maneras que conviene conocer. Una bola demasiado pequeña para el ángulo se hunde hasta tocar el agujero taladrado de abajo en lugar del cono. Una bola demasiado grande descansa sobre el borde exterior, o sobre el chaflán de desbarbado, y nunca llega a tocar el cono. Y una rebaba en el borde eleva la altura medida sin que cambie la pieza.
Cuando sí se necesita el ángulo
Todo lo anterior trata del diámetro, porque es lo que varía en producción y lo que el taller comprueba de verdad. Pero el título de esta página exagera en una cosa, y conviene ser exactos: el ángulo no es inmedible. Simplemente no se mide. Son afirmaciones distintas, y la diferencia importa cuando se discute un lote recibido.
Que el vértice sea virtual no impide realmente la medición. Una máquina de medición por coordenadas, un perfilómetro de contorno o un sistema óptico 3D ajusta un cono a muchos puntos de la superficie cónica real y entrega el ángulo incluido, el eje, el diámetro en un plano indicado, la profundidad y la forma. Nada de eso requiere que el vértice exista como elemento palpable — basta la superficie, y el vértice sale del ajuste. La razón honesta por la que el taller no mide el ángulo no es que sea imposible; es que los instrumentos que pueden hacerlo no son los del banco, y el ángulo ya lo fijó la herramienta.
Existe un método de banco que sí da el ángulo, y es el mismo truco de la bola anterior aplicado dos veces. Se asientan dos bolas de radios distintos en el mismo cono. Cada una se queda a una altura determinada por el ángulo del cono, de modo que la diferencia entre ambas contiene el ángulo y nada más. Con radios R1 y R2 y posiciones axiales de los centros de las bolas C1 y C2 medidas desde la misma referencia:
|C2 − C1| = |R2 − R1| ÷ sin α ⇒ 2α = 2 arcsin( |R2 − R1| ÷ |C2 − C1| )
Son posiciones de los centros, no de la parte superior de las bolas. Si el comparador lee la parte superior de cada bola, conviértalas primero en centros restando cada radio. Introducir en la fórmula la diferencia bruta de las alturas superiores produce un error igual a la diferencia de radios — y como las dos bolas se eligen a propósito con radios distintos, ese error nunca es cero. Los métodos de esferas para conos interiores están establecidos desde hace mucho y aparecen en la bibliografía del NIST sobre metrología dimensional.
Se aplican los mismos tres modos de fallo, y uno más: ambas bolas deben tocar la misma banda intacta del cono, y ninguna puede tocar fondo en el agujero taladrado de abajo. Los pasadores cilíndricos corrientes no sustituyen directamente a las bolas, porque su geometría de contacto es distinta y hay que modelarla específicamente.
Y aquí está la trampa que hace que valga la pena saber todo esto. Una galga de avellanado con reloj convierte un desplazamiento axial en un diámetro a un ángulo supuesto. No verifica ese ángulo — lo presupone. Así, un avellanado hecho con la herramienta equivocada puede leerse perfectamente dentro de tolerancia en una galga de diámetro. Si una pieza pasa la galga y aun así el tornillo no asienta, el ángulo es lo que nadie comprobó, y una galga de diámetro nunca lo detectará.
El método que más se usa no es una medición
Si se vuelve a leer el hilo, la respuesta más repetida no es un instrumento. Es: tomar el tornillo que va en el agujero, colocarlo y ver si la cabeza queda enrasada o por debajo.
Es tentador archivarlo como un atajo. No lo es. Esas personas comprueban otra cosa: no si el agujero tiene la medida del plano, sino si el conjunto funciona. Si el requisito es que nada sobresalga de la superficie, un tornillo comprueba ese requisito de forma más directa que un diámetro. Como dijo un comentarista, si la cabeza queda por debajo del enrase, está bien.
¿Cuándo deja de funcionar? Cuando el plano deja de plantear una pregunta funcional y empieza a plantear una dimensional.
Lo que el tornillo no dice
Otro comentarista, con 75 votos, advirtió que los diámetros de cabeza de los tornillos avellanados varían drásticamente entre fabricantes y materiales. Tiene razón, y esta es la parte que podemos cuantificar, porque está de nuestro lado de la valla.
ISO 10642 (tornillos de cabeza avellanada con hexágono interior; la edición vigente es la cuarta, publicada en marzo de 2026) da el diámetro de cabeza de tres formas distintas, y confundirlas es el error clásico. dk,theor,max es el diámetro teórico de arista viva donde el cono se encontraría con la cara superior si ambos se prolongaran — una dimensión de construcción, no algo que se encuentre con un calibre. dk,actual máx. y mín. delimitan el borde exterior real de un tornillo terminado. La banda de tolerancia es la amplitud del par real, no la distancia entre el valor teórico y el real.
| Tamaño | dk teór. máx. | dk real máx. | dk real mín. | Banda |
|---|---|---|---|---|
| M3 | 6,72 | 5,81 | 5,54 | 0,27 |
| M4 | 8,96 | 7,96 | 7,53 | 0,43 |
| M5 | 11,20 | 10,07 | 9,43 | 0,64 |
| M6 | 13,44 | 12,16 | 11,34 | 0,82 |
| M8 | 17,92 | 16,43 | 15,24 | 1,19 |
| M10 | 22,40 | 20,69 | 19,22 | 1,47 |
Ahora póngase una tolerancia al agujero. Tomemos un plano que acota el diámetro del avellanado a ±0,005 in — una banda total de 0,254 mm. Es el ejemplo que usa este artículo; no afirmamos que sea una norma del sector.
En M3, la banda de la cabeza del tornillo es de 0,27 mm — apenas más ancha que el elemento que se comprueba. En M6 es más de tres veces más ancha. En M10, 1,47 mm frente a 0,254 mm, casi seis veces. Un tornillo con un diámetro de cabeza desconocido no puede resolver un elemento cuya tolerancia total es una fracción del intervalo permitido al propio tornillo.
La versión honesta es más estrecha que «los tornillos no son galgas». La tabla es la envolvente de tornillos todos conformes; un lote concreto no se dispersa por toda ella. Un tornillo que usted ha medido es una pieza de comparación o una ayuda de reglaje legítima. Lo que falla es el tornillo sin trazabilidad sacado del cajón y usado como prueba de conformidad — y el fallo empeora a medida que el tornillo es mayor.
De dónde sale realmente el valor del ángulo
Ya que nunca se mide, conviene precisar dónde se decide. 82° para cabezas avellanadas en pulgadas y 90° en métrico es una convención, no una regla — la propia ASME B18.6.3 cubre cabezas avellanadas de 82° y de 100°. Los 100° están bien establecidos en la fijación aeroespacial, y los 120° también aparecen en la práctica aeroespacial y militar.
Las normas se reparten el trabajo: ISO 7721 define la geometría de la cabeza, incluida la distinción entre borde exterior teórico y real de la que depende la tabla anterior. ISO 10642 da las dimensiones de ese producto concreto. ISO 15065 y DIN 74 especifican el agujero — el avellanado en sí, no el tornillo. Si su plano y su proveedor discuten, suele ser porque uno de los dos cita una norma de tornillo ante una pregunta sobre el agujero.
Vale la pena concretarlo, porque los apartados que se esgrimen en esta discusión en su mayoría no tratan del agujero en absoluto:
| Apartado | Lo que realmente inspecciona |
|---|---|
| ISO 7721:1983 §3 | La cabeza del tornillo fabricado — su parte superior debe quedar entre las superficies de galga A y B. No el agujero |
| ISO 7721-2:1990 | Profundidad de penetración de la huella cruciforme. No es en absoluto un método de ángulo |
| ASME B18.6.3, apéndice obligatorio I | Control de sobresaliente de la cabeza fabricada con un anillo patrón de arista viva. No un agujero de producción |
| ISO 15065:2005 §3 | El agujero: ángulo, diámetro mayor del avellanado, diámetro del agujero de paso, profundidad aproximada, coaxialidad |
Tres de esos cuatro inspeccionan el tornillo. Solo el último trata del elemento mecanizado. Así que cuando un proveedor responde a una pregunta sobre el agujero citando un apartado de verificación con galgas, el apartado suele ser perfectamente real y perfectamente irrelevante — y la discusión da vueltas porque ambas partes tienen razón sobre piezas distintas.
La queja que lo delata todo
Un maquinista del hilo maldecía al ingeniero que había puesto un diámetro de avellanado de ±0,005 in en una pieza de material con el espesor de suministro. Señalaba algo real.
El diámetro en la superficie de un avellanado depende de cuánto baja la herramienta por debajo de la cara por la que sale. Si la máquina toma su referencia Z en la cara posterior de la placa y el espesor de la placa varía, la profundidad bajo la cara frontal varía con él — y el diámetro se desplaza. La geometría no cambió; la referencia sí.
La solución no es simplemente declarar la cara frontal como referencia en el plano. Eso controla cómo se inspecciona la pieza, no cómo encontró Z la máquina. Lo que realmente elimina el acoplamiento es tomar la referencia Z en la cara avellanada, en la máquina — o aceptar que lo que importa es el diámetro e inspeccionarlo directamente, lo que nos devuelve al principio de esta página.
Entonces, ¿qué se hace?
La primera pregunta no es cómo mido esto. Es por qué se controla esta dimensión.
Si el requisito es que la cabeza no sobresalga, el tornillo es la comprobación correcta, y recurrir a una galga es medir algo que al plano no le importa. Si el requisito es una dimensión — porque ahí apoya una junta, porque la cabeza debe quedar hundida a una profundidad indicada, porque lo exige el plano del cliente —, entonces se necesita el diámetro, y se necesita a partir de algo trazable. Dos métodos de aceptación distintos, porque aceptan dos cosas distintas.
Elegir el ángulo es una decisión aparte, y normalmente no le corresponde a usted. Dónde encaja esto en el orden general de decisiones se trata en Especificar un tornillo (en inglés).
Referencias
- ISO 10642:2026 — Hexagon socket countersunk head screws (cuarta edición, marzo de 2026; sustituye a ISO 10642:2019)
- ISO 7721:1983 — Countersunk flat head screws: head configuration and gauging; el §3 verifica la cabeza fabricada entre las superficies A y B
- ISO 7721-2:1990 — profundidad de penetración de las huellas cruciformes (no es un método de ángulo)
- ASME B18.6.3, apéndice obligatorio I — control de sobresaliente de la cabeza fabricada con un anillo patrón de arista viva
- ISO 15065 / DIN 74 — avellanados para tornillos de cabeza avellanada (el agujero)
- ASME B18.6.3 — Machine screws and tapping screws (pulgadas, 82° y 100°)
- Hilo sobre la medición del diámetro de avellanados, r/Machinists, 244 comentarios
Esta página describe la práctica de medición y la geometría que hay detrás. Los criterios de aceptación de una pieza concreta los rigen su plano y las normas que este invoca.
Este artículo trata el paso 3: cabeza. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Cómo se mide el ángulo de un avellanado?
En la práctica, no se mide. El vértice del cono es un punto virtual bajo la pieza, así que no hay nada sobre lo que apoyar un instrumento. El ángulo lo fija la herramienta con la que se mecaniza. Lo que se mide es el diámetro en la superficie, ya sea directamente con una galga de avellanado o un proyector de perfiles, o indirectamente asentando una bola en el cono y midiendo cuánto sobresale de la cara.
¿Cuál es la fórmula de la bola calibrada para un avellanado?
Con el diámetro de la bola D, el ángulo incluido 2 alfa y h la altura a la que la parte superior de la bola sobresale de la cara, el diámetro en la superficie es d = D / cos alfa + (D menos 2h) por tan alfa. Es exacta, no una aproximación, porque la bola localiza el vértice virtual al que no se puede llegar.
¿Puedo comprobar un avellanado simplemente con el tornillo?
Para un requisito funcional, sí, y es una prueba más directa que un diámetro. Para una tolerancia dimensional, no. ISO 10642 permite diámetros de cabeza con una amplitud de 0,27 mm en M3 y de 1,47 mm en M10, así que un tornillo sin trazabilidad no puede resolver un elemento con una tolerancia más estrecha. Un tornillo que usted mismo ha medido es una pieza de comparación legítima.
¿Los avellanados en pulgadas son siempre de 82 grados y los métricos de 90?
Es la convención habitual, pero no una regla. ASME B18.6.3 cubre cabezas avellanadas de 82 y de 100 grados. Los 100 grados están bien establecidos en el sector aeroespacial, y los 120 grados aparecen en la práctica aeroespacial y militar.
¿Por qué deriva el diámetro del avellanado en piezas con el espesor de suministro?
Porque el diámetro en la superficie depende de cuánto baja la herramienta por debajo de la cara por la que sale. Si Z se toma en la cara posterior de la placa y el espesor varía, la profundidad bajo la cara frontal varía con él. Tomar la referencia Z en la cara avellanada, en la máquina, elimina el acoplamiento; declarar esa cara como referencia solo en el plano no lo hace.
Consulta
Fabricamos tornillos avellanados, así que dedicamos mucho tiempo a la otra mitad de este ajuste. Si un plano y una muestra no coinciden, envíenos ambos — la cota del plano y lo que está midiendo — y le diremos en qué lado está la diferencia.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com