 TIGERFASTENERS
Los primeros filetes soportan la mayor parte de la carga, y nadie puede decirle cuánta
En resumen: los filetes no se reparten la carga por igual, el filete de entrada se lleva la mayor parte, y el tamaño de esa parte no es una constante. Los modelos publicados más cuidadosos la sitúan aproximadamente entre el 18 % y el 42 %. Más importante aún: en cuanto los filetes de entrada se dañan, toda la distribución se desplaza — por eso no se puede responder a «¿cuánta resistencia he perdido?» restando números de un gráfico.
La pregunta, y el instinto que la responde mal
«¿Cómo reparo un agujero ciego roscado cuando los dos o tres primeros filetes están arruinados?» se ha leído más de 11 500 veces en Engineering Stack Exchange. El instinto que hay detrás es razonable: quedan otros diez filetes más abajo, así que seguramente la mayor parte de la resistencia está intacta.
El instinto es erróneo, pero no por la razón que suele darse — y la razón correcta es más útil.
Los filetes no se reparten por igual
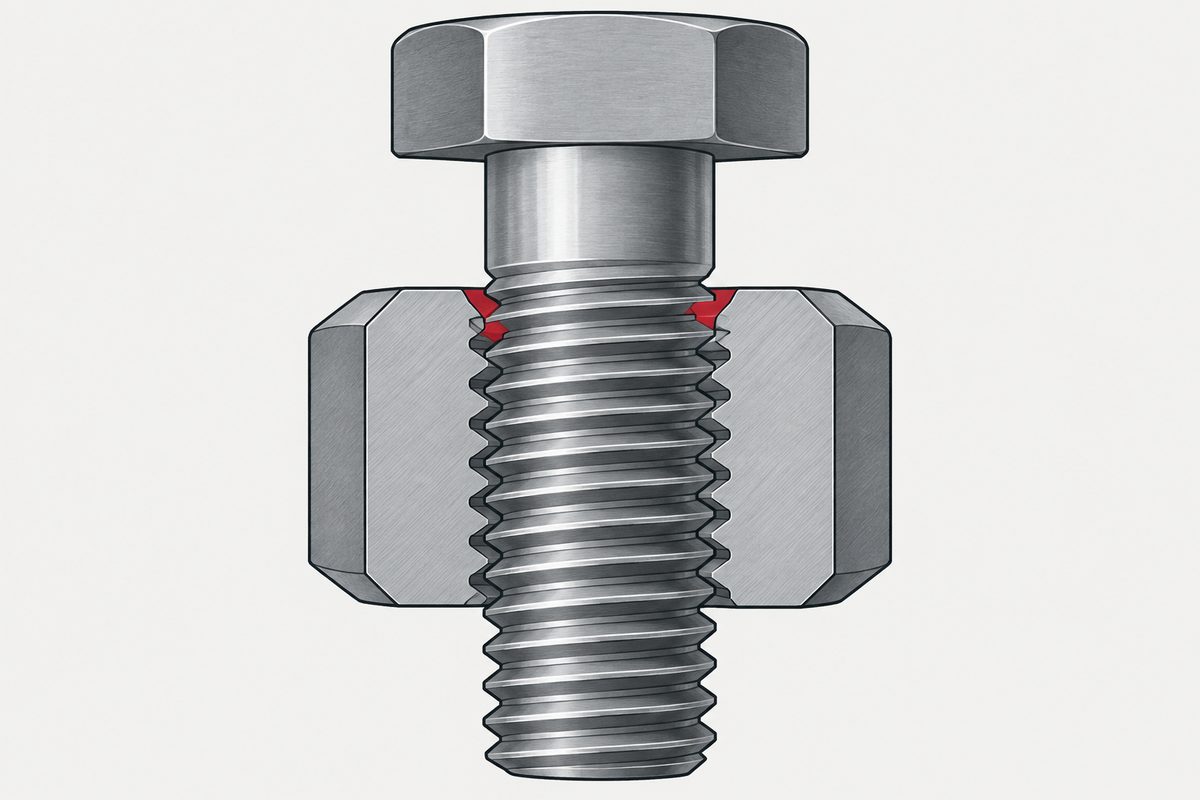
Un tornillo a tracción se alarga. Una tuerca a compresión se acorta. Bajo carga, ambos dejan de presentarse el mismo paso entre sí, y el desajuste es máximo donde la fuerza axial y la diferencia de deformación local son mayores — en la cara de apoyo. Por eso el filete más cercano a la cara de apoyo se lleva la mayor parte, y la proporción disminuye hacia dentro.
La secuencia que verá citada para esto es 34 %, 23 %, 16 %, 11 %, 9 %, 7 % en seis filetes. Conviene saber exactamente qué es: un modelo fotoelástico de una sola unión de seis filetes. No es una norma ni una constante.
| Fuente | Primer filete | Condiciones |
|---|---|---|
| Modelo fotoelástico de seis filetes | 34 % | La secuencia citada habitualmente |
| Hollenbeck, COMSOL 2023 | 21,1–23,9 % | 2D axisimétrico, con y sin arandela |
| Hollenbeck, tuerca de aluminio | 17,7 % | Rosca interior de bajo módulo |
| Estudio 3D con perfil ISO, 2022 | 33,8–41,9 % | Varía con el tamaño |
Sopwith, cuyo artículo de 1948 es el origen de la mayor parte de este trabajo, dijo que la intensidad de carga máxima puede llegar a dos a cuatro veces la media o más, y que depende de la forma de la rosca, de las proporciones de las piezas y de la lubricación. Describía un intervalo a propósito.
Así que el titular honesto es la dispersión, no un número. Cualquier cosa entre aproximadamente un quinto y aproximadamente dos quintos, según de qué esté hecha la tuerca, cómo estén proporcionadas las piezas, si hay arandela y cómo se modeló. Una regla de diseño que cita un único porcentaje está citando un solo estudio.
Por qué ese gráfico sigue sin responder la pregunta
Esta es la parte en la que nos equivocamos antes de verificar, y es la que importa a cualquiera que esté delante de un agujero dañado.
Esa distribución describe una unión en la que todos los filetes están intactos y en contacto. Si se arrancan los dos primeros, ya no soportan el 34 % y el 23 %. No soportan nada. La entrada de la carga simplemente se desplaza hacia dentro: el primer filete aún intacto pasa a ser el nuevo primer filete, y recoge la concentración que antes estaba por encima de él.
Así que no se puede restar. Perder los tres primeros filetes no significa en ningún sentido perder el 73 % de la resistencia. Lo que realmente se ha perdido es longitud de rosca engranada efectiva, área de corte e integridad de la zona de entrada — y cuánto importa eso depende de cuánta longitud había al principio.
¿Es peor el daño en la entrada que el mismo daño más adentro? Probablemente, pero sin cuantificar — esos filetes trabajaban más en el estado intacto, y no encontramos ningún ensayo publicado que compare ambos casos. Pero «probablemente» es lo más lejos que permite llegar la literatura publicada — cuantificarlo exigiría volver a analizar la geometría dañada o un ensayo de arrancamiento, y no encontramos esa comparación en la literatura.
Qué hace la plastificación, y por qué no es un margen de seguridad
La distribución desigual es un resultado elástico. Cuando los filetes más cargados plastifican localmente, la carga adicional pasa a los que están detrás y la distribución se iguala. Sopwith señaló que el pico es casi insensible a la altura de la tuerca salvo que haya plastificación.
Eso parece un margen gratuito. No lo es. La plastificación es local — en el flanco o en el fondo, no a través del tornillo —, deja deformación permanente y es perjudicial para la fatiga, para los desmontajes repetidos y para mantener la precarga. No es una base para dejar filetes dañados en servicio.
Por eso las reparaciones funcionan como funcionan
Si se leen las tres reparaciones habituales a la luz de lo anterior, cada una se vuelve comprensible:
- Taladrar y roscar más profundo, usar un tornillo más largo. Recupera longitud engranada útil por debajo del daño. No repara los filetes de entrada ni elimina la concentración — esta simplemente se traslada al filete que ahora es el primero.
- Un inserto de hilo o un casquillo macizo. Elimina los filetes dañados del material base y establece una rosca interior nueva y completa. Es lo que la guía de la FAA para el mantenimiento de estructuras de aeronaves indica para reparar roscas interiores dañadas. Su función es restablecer la forma de la rosca y el engrane, no igualar la carga.
- Un repasador de roscas. Limpia suciedad, rebabas y deformaciones leves. No encontramos respaldo a la idea de que restituya material arrancado ni la resistencia original de una rosca muy dañada. Si el material ha desaparecido, repasarlo no lo devolverá.
El hilo común, por así decirlo: estas reparaciones restablecen suficiente engrane intacto con una forma de rosca correcta. Ninguna hace que los filetes se repartan la carga por igual, porque nada lo hace.
Dos cosas que esto no autoriza
«Más engrane es proporcionalmente más resistente». No. Alargar una tuerca normal apenas cambia el pico del primer filete — Bickford lo dice directamente. La longitud adicional sí aporta área total de barrido, tolerancia a filetes de entrada incompletos y a daños locales, y cuenta más en un material base más blando. Pero no existe un «más allá de N diámetros no sirve de nada» universal. La recomendación de Bickford de aproximadamente 0,8d para elementos de fijación de acero es un punto de partida, no un precipicio, y otros materiales necesitan un cálculo real de barrido de rosca.
«Una tuerca normalizada mide 0,8d de alto por la distribución de la carga». No principalmente. Las alturas normalizadas actuales se derivan de la carga de prueba de la tuerca, del barrido de la rosca y de la compatibilidad de resistencia con el tornillo con el que se vende para emparejarse.
Un límite más: un agujero roscado no es una tuerca. El diámetro, el espesor y la rigidez del material circundante cambian cómo entra la carga, así que los porcentajes anteriores no deben trasladarse a un agujero roscado en una pieza fundida o en una chapa. Que sea ciego o pasante importa menos que lo que rodea al primer filete que soporta carga.
El patrón que conviene llevarse
Cuando estudios cuidadosos de una misma magnitud caen entre el 17,7 % y el 41,9 %, la dispersión es el hallazgo. Elegir un número y llamarlo la respuesta es el error — y es el mismo error que hay detrás de las reglas de longitud de rosca engranada que se contradicen entre sí.
Para decisiones de reparación, véase roscas barridas; para cuánta longitud engranada especificar desde el principio, véase longitud de rosca engranada; y para el lugar que ocupan estas decisiones en el orden, véase especificar un tornillo (en inglés).
Referencias
- D. G. Sopwith, “The Distribution of Load in Screw Threads”, Proc. IMechE 159 (1948), págs. 373–383
- C. Hollenbeck, COMSOL Conference Múnich 2023 — distribución de carga en la rosca con modelo 2D axisimétrico
- Estudio numérico de la geometría de la rosca de pernos, Journal of Engineering Research 10(2B), 2022
- J. Bickford, Introduction to the Design and Behavior of Bolted Joints, cap. 2 — longitud engranada y resistencia de la rosca
- FAA AC 65-9A, “Repair of Damaged Internal Threads” — casquillos e insertos de hilo
- “Fixing a blind bolt hole when the first 2-3 threads are ruined?”, Engineering Stack Exchange
Esta página explica un mecanismo y la dispersión de los valores publicados sobre él. La aceptación de una unión concreta se rige por su plano, por las normas que este invoca y, cuando sea necesario, por un cálculo o ensayo real.
Este artículo trata el paso 2: rosca. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Cuánta carga soporta el primer filete?
No hay una cifra única. Los modelos publicados sitúan el primer filete engranado entre aproximadamente el 17,7 % en una tuerca de aluminio de bajo módulo y el 41,9 % en un estudio tridimensional con perfil ISO. La secuencia citada habitualmente, 34/23/16/11/9/7, es un modelo fotoelástico de una sola unión de seis filetes. Sopwith, cuyo artículo de 1948 sustenta la mayor parte de esto, dijo que la intensidad máxima puede ser de dos a cuatro veces la media según la forma de la rosca, las proporciones y la lubricación.
Si los tres primeros filetes están barridos, ¿he perdido el 73 % de la resistencia?
No, y la aritmética no funciona así. Una vez dañados, esos filetes no soportan su parte original; la entrada de la carga se desplaza hacia dentro y el primer filete aún intacto recoge la concentración. Lo que se ha perdido es longitud engranada efectiva, área de corte e integridad de la zona de entrada, no un porcentaje sacado de un gráfico.
¿Es peor el daño en la entrada que el daño más adentro del agujero?
Probablemente, porque esos filetes soportaban más cuando todo estaba intacto. Pero la distribución de la unión intacta no lo demuestra, y no encontramos ningún ensayo publicado que cuantifique la diferencia. Tratarlo como probable y no como demostrado es la postura correcta.
¿Añadir longitud engranada hace la unión proporcionalmente más resistente?
No. Alargar una tuerca normal apenas reduce el pico del primer filete. La longitud adicional sí aporta área total de barrido y tolerancia a filetes de entrada incompletos o dañados, y cuenta más en un material base más blando. No hay un punto universal a partir del cual no sirva de nada; los aproximadamente 0,8 diámetros que suelen citarse para el acero son una pauta de partida, no un precipicio.
¿Repara un repasador de roscas un agujero roscado dañado?
Limpia suciedad, rebabas y deformaciones leves. No encontramos respaldo a la idea de que restituya material arrancado ni recupere la resistencia original de una rosca muy dañada. Donde falta material, un inserto de hilo o un casquillo macizo elimina la rosca dañada del material base y establece una nueva y completa; la FAA indica ambos para reparar roscas interiores dañadas.
Consulta
Si está decidiendo entre un tornillo más largo en una rosca más profunda y un inserto, lo que suele decidirlo es cuánto engrane intacto queda por debajo del daño. Envíenos la profundidad del agujero, el material y lo que sujeta la unión, y le diremos qué camino tomaríamos.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com