 TIGERFASTENERS
Senkkopfwinkel: 82°, 90° und die Bohrung
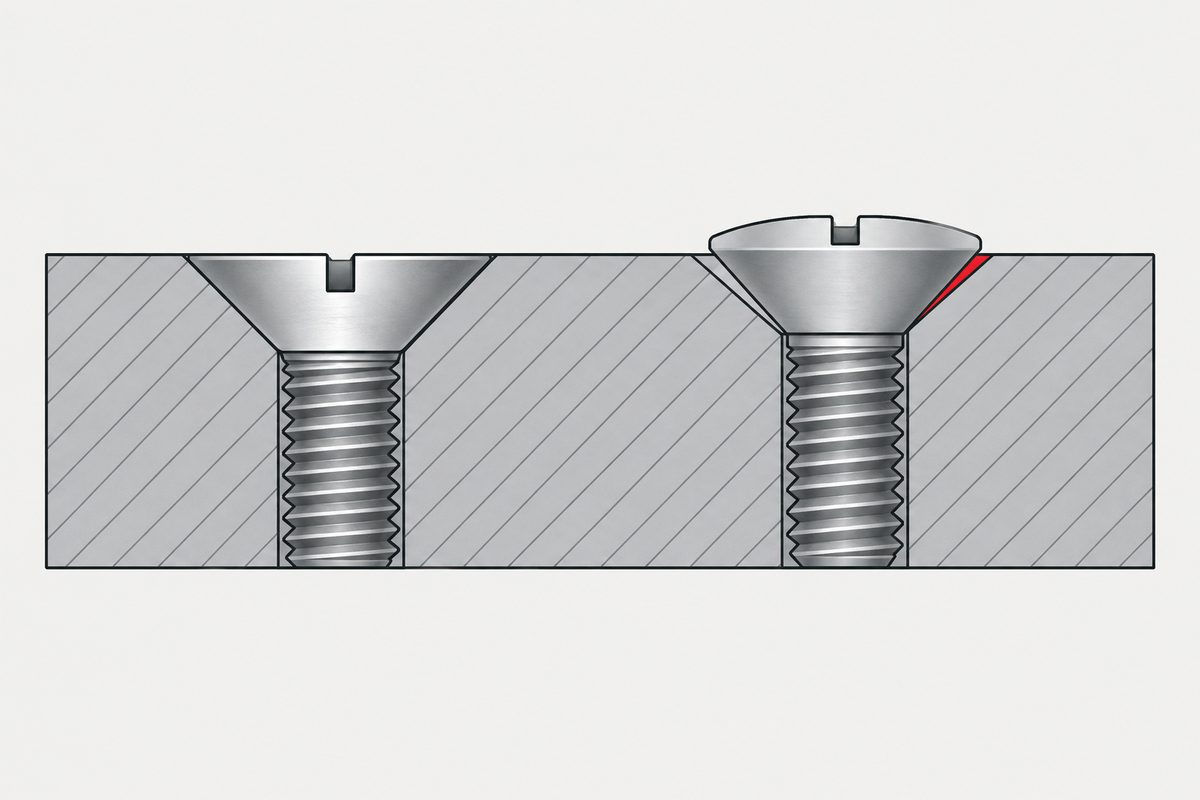
Kurz gesagt: Ein Senkkopfwinkel ist eine Paarung, keine Schraubenspezifikation. Passen die beiden Winkel nicht zueinander, steht der Kopf über oder fällt auf das kleine Ende, und aus dem Kegel, der flächig anliegen sollte, wird ein einzelner Kontaktkreis. 82° und 90° gehören zu zwei verschiedenen Systemen – doch auch die Zollnorm kennt nicht nur einen Winkel: ASME B18.6.3 führt neben den 82°-Schrauben auch eigene Maschinenschrauben mit 100°, das Gewindesystem hat den Winkel also nie bestimmt. Der Schaltschrankbau hat die Nachfrage auf 100°, 110° und 120° ausgeweitet – während die Köpfe zugleich immer flacher und kleiner werden. Beides hängt zusammen.
Es sieht wie eine Wahl aus und wird auch so dargestellt
Jeder Katalog für Senkschrauben führt 82° und 90° nebeneinander. Sie stehen da wie zwei Oberflächen oder zwei Kopfgrößen, und genau diese Darstellung legt nahe, den Winkel als Geschmacksfrage zu behandeln.
Meist geht auch nichts schief, weil eine ganze Baugruppe in der Regel aus einer Norm stammt und die Winkel passen, ohne dass jemand darüber nachdenkt. Das Problem zeigt sich erst, wenn die Zeichnung eine Norm nennt und die Schraube aus einer anderen kommt.
Also 90° wählen – nur war es nie Ihre Wahl
Das verbreitete Missverständnis ist, den Winkel als Vorliebe zu behandeln. Er folgt der Norm, die die Zeichnung nennt:

| Winkel | Herkunft | Typisch bei |
|---|---|---|
| 82° | ASME B18.6.3 Senkkopf-Maschinenschrauben der Zollreihe | Zollzeichnungen, nordamerikanische Lieferketten |
| 90° | ISO 7046 (Kreuzschlitz), ISO 10642 (Innensechskant) und weitere | Metrische Zeichnungen; die meisten Teile in unserem Größenbereich |
| 100° | Verbreitet in Luftfahrtreihen | Bündige Verbindungen in dünnem Blech mit größerem Auflagebedarf |
| 110° / 120° | Meist nach Zeichnung gefertigt, nicht nach Norm | Schaltschrank- und Dünnblecharbeiten (siehe unten) |
„M3 Senkkopf“ beschreibt das Teil also noch nicht vollständig. Solange Winkel und Norm nicht genannt sind, erfüllen 82° und 90° beide den Wortlaut – und sie verhalten sich in derselben Bohrung nicht gleich.
Was ein paar Grad tatsächlich bewirken
Betrachten Sie Kopf und Senkung als zwei koaxiale Kegel. Sobald die Spitzenwinkel abweichen, können sie sich nur noch auf einem Kreis berühren. Auf welchem, hängt davon ab, wessen Kegel steiler ist:
- Schraubenwinkel kleiner als Bohrungswinkel (eine 82°-Schraube in einer 90°-Senkung): Der Kopfkegel ist steiler als die Bohrung, daher liegt der Kontakt am oberen Rand, und der Kopf steht über. Bündig ist nicht erreichbar.
- Schraubenwinkel größer als Bohrungswinkel (eine 90°-Schraube in einer 82°-Senkung): Der Kopfkegel ist flacher, daher wandert der Kontakt zum kleinen Ende am Grund der Senkung und belastet die dünnste Stelle der Bohrung.
Wo auch immer er liegt, die Folgen sind dieselben:
- Flächenkontakt wird zu Linienkontakt. Die örtliche Spannung steigt; dünnes Blech kann sich einwölben, oder der Bohrungsrand wird umgebogen
- Die Kopffläche liegt nicht parallel zur Oberfläche, „bündig“ ist also nur fürs Auge bündig
- Der Reibradius ändert sich und damit der Zusammenhang zwischen Drehmoment und Klemmkraft. Wird die Verbindung drehmomentgesteuert angezogen, wurden diese Parameter an einer korrekten Paarung ermittelt – dasselbe Argument steht im Beitrag zur Toleranzkette, und es hält einer geänderten Paarung nicht stand.
Dieser Fehler entzieht sich der Prüfung. Die Schraube misst gut. Die Bohrung misst gut. Zwei Gutbefunde, und die Verbindung liegt trotzdem nicht plan – denn niemand hat diese Schraube in dieser Bohrung gemessen. Und die Bohrung zu messen ist ein eigenes Problem – kaum jemand misst den Winkel selbst.
Und es gibt einen zweiten Mechanismus, für den niemand einen Fehler gemacht haben muss. Bohrung und Kopf sind in verschiedenen Dokumenten toleriert, und ihre Bereiche sind nicht aufeinander zentriert:
| Merkmal | Quelle | Spitzenwinkel |
|---|---|---|
| Die Bohrung | ISO 15065:2005 §3, Bild 1 | 90° ±1° → 89° bis 91° |
| Der Kopf | Veröffentlichte Maßangaben zu ISO 10642 | 90° bis 92° |
Eine maßhaltige 89°-Bohrung und ein maßhaltiger 92°-Kopf liegen drei Grad auseinander. Beide bestehen ihre eigene Prüfung. Niemand hat Normen vermischt, niemand die falsche Tabelle zitiert – die Bereiche überlappen einfach, ohne aufeinander zentriert zu sein. Das geschieht, wenn zwei Merkmale aus verschiedenen Prozessen in verschiedenen Werken unabhängig toleriert und dann gepaart werden. ISO 10642:2026 sagt das selbst und weist darauf hin, dass die Ausrichtung von Kopf und Senkungsauflage besondere Aufmerksamkeit erfordert.
„Passende Winkel“ ist also eine Nennaussage, keine Garantie für die beiden Kegel, die tatsächlich vor Ihnen liegen.
Deshalb steht der Winkel in jedem zulässigen Angabeformat beider Normensysteme: zwei Angabesysteme. Und geht die Zeichnung an einen taiwanischen Lieferanten, beachten Sie, dass der Kopf auf Chinesisch vier Namen hat und die Normen einen anderen verwenden als der Handel.
Woher 100°, 110° und 120° kommen
Es ist ein geometrischer Kompromiss, keine Erfindung von Varianten durch Anbieter. Ein größerer Spitzenwinkel bringt bei gleicher Kopfhöhe einen größeren Kopfdurchmesser und eine flachere Senkung. Wenn dünnes Blech Auflagefläche behalten muss, während der Kopf flacher wird, ist das die Richtung, in der sich etwas gewinnen lässt.
Im Schaltschrankbau haben wir die Nachfrage tatsächlich in diese Richtung wandern sehen: dünne Paneele, bündig gefordert und ein Kopf, der nicht so klein sein darf, dass er durchgezogen wird. Das ist, was über unseren eigenen Tisch gegangen ist – keine Einteilung aus einer Norm. Hinter 82° und 90° stehen Normen, 100° ist in Luftfahrtreihen verbreitet, und darüber hinaus arbeitet man in der Regel nach Zeichnung.
Flachere und kleinere Köpfe lassen weniger Spielraum
Die andere Hälfte der Nachfrage betrifft den Kopf selbst. Drei Dinge hängen zusammen:
- Die Auflagefläche sinkt. Dieselbe Klemmkraft drückt auf einen kleineren Ring, das Durchziehrisiko in dünnem Blech steigt
- Die Senkung kann das Blech durchbrechen. Ist die Kopfhöhe größer als die Blechdicke, schneidet die Senkung durch und hinterlässt eine Messerkante – die weder die Handhabung übersteht noch eine Auflagefläche bietet
- Die Tiefe der Antriebsaussparung wird knapp. Ein flacherer Kopf kann keinen tiefen Kreuzschlitz oder Innensechskant aufnehmen, der Werkzeugeingriff wird flacher und Herausrutschen wahrscheinlicher
Der Kopfdurchmesser lässt sich daher nicht für sich allein verkleinern. Er verschiebt Auflagefläche, Senktiefe und Antriebseingriff gleichzeitig – und bei kleinen Größen gibt es eine eigene Grenze dafür, ob sich der Kopf überhaupt formen lässt.
Bündigkeit und Winkel sind zwei Anforderungen, nicht eine
Die meisten Streitfälle um eine Senkung sind in Wahrheit zwei Anforderungen unter einem Namen. Montagevorschriften regeln meist die Einbauhöhe. Bohrungsnormen regeln die Geometrie. Keine schließt die andere ein.
NASA PRC-9007C §3.0 ist das deutlichste Beispiel für die erste Art: Durchmesser und Tiefe der Senkung sind so festzulegen, dass eingebaute Verbindungselemente einen Standardwert für den maximalen Überstand von 0.010 in einhalten, sofern die Zeichnung keine andere Toleranz angibt. Das ist eine Aussage darüber, wo die Kopfoberseite landet – nicht über den Kegel.
ISO 15065 regelt dennoch normativ Winkel, Durchmesser und Koaxialität. Beides ist also real, und es wirkt in entgegengesetzte Richtungen:
- Eine Bohrung kann ihre Spezifikation verfehlen, während die zufällig eingesetzte Schraube perfekt bündig sitzt
- Eine maßhaltige Bohrung mit einer Schraube an der entgegengesetzten Maßgrenze kann eine andere Einbauhöhe ergeben
Ein bündiges Aussehen beweist weder ausreichenden Auflagekontakt noch Konzentrizität noch eine normgerechte Bohrung. Es beweist, dass eine Schraube in einer Bohrung eben endete.
Der umgekehrte Fall – Winkel in Toleranz und der Kopf steht trotzdem über – hat viele gewöhnliche Ursachen, und keine davon ist ein Winkelproblem:
- Großer Durchmesser der Senkung zu klein oder axiale Tiefe unzureichend
- Schraubenkopf am größten Istdurchmesser oder Kopfhöhe an der Grenze
- Der Übergangsradius zwischen Kopf und Schaft stößt an den Rand der Vorbohrung – NASA-STD-5020A, Anforderung TFSR 22, verlangt dafür ausdrücklich Freiraum, über eine gefaste Bohrung oder eine Senkscheibe
- Grat, Schichtaufbau, Späne oder Rattermarken
- Senkung und Vorbohrung exzentrisch oder ihre Achsen nicht parallel
- Eine Kantenbrechung oder zweite Fase verschiebt den Bezug am Schnitt mit der Oberfläche
- Blech zu dünn für den geforderten Kegel ohne Messerkante
Darum ist „sitzt nicht bündig“ keine Diagnose. Die nützliche erste Frage ist, ob die Zeichnung eine Höhe oder eine Geometrie verlangt, denn beide werden unterschiedlich geprüft und können unabhängig voneinander versagen. Der Fall des Übergangsradius steht in der Radius unter dem Kopf.
Vier Angaben für die Zeichnung
- Die Kopfnorm und ihr Winkel. ISO 10642 (90°) oder ASME B18.6.3 (82°), nicht nur „Senkkopf“
- Senkwinkel und oberer Durchmesser. Die Bohrung hat eigene Normen – ISO 15065 und DIN 74, die Kopfprofile stehen in ISO 7721. Veröffentlichte Maße für Senkbohrungen widersprechen einander öfter als erwartet, es kommt also darauf an, aus welcher Tabelle der Wert stammt
- Annahmekriterium für die Bündigkeit. Wie viel Überstand und wie viel Versenkung, und wie gemessen
- Blechdicke gegenüber Kopfhöhe. Ob eine Messerkante entsteht, lässt sich vorab ausrechnen
Fünf Fragen vor der Bemusterung
- Welchen Winkel hat Ihre Bohrung? Gestanzt, mit Werkzeug gesenkt oder spanend gefertigt – die Abweichungen unterscheiden sich
- Wie wird die Bündigkeit beurteilt? Nach Augenmaß, mit Lehre oder durch Messung des Überstands
- Wie dick ist das Blech, und passt die Kopfhöhe?
- Wurde die Beschichtung berücksichtigt? Eine Schicht auf dem Kegel verschiebt den Sitz des Kopfes (bei kleinen Größen ist das Zugabeproblem schärfer)
- Ist dieser Winkel ein Standardteil oder nach Zeichnung gefertigt? Werkzeug und Lieferzeit sind nicht dieselben
Stellen Sie uns dieselbe Frage
Was wir bestätigen können: Unter M6 liegen Draht, Werkzeugbau, Gewinderollen und Prüfung im eigenen Haus, Umformen, Prüfen und Verpacken laufen in einem Fluss, und das seit 1994.
Welche Winkel wir tatsächlich fertigen, fragen Sie uns bitte direkt – diese Seite beantwortet das nicht mit „alles, was Sie brauchen“. Senden Sie die Zeichnung oder ein Muster und nennen Sie uns den Winkel Ihrer Bohrung. Wir sagen Ihnen, ob es eine bestehende Spezifikation, eine Werkzeuganpassung oder ein neues Teil ist.
Quellen
Die oben genannten Normen, zur Überprüfung nach Nummer aufgeführt:
- ASME B18.6.3 Machine Screws, Tapping Screws, and Metallic Drive Screws (Zoll-Flachsenkkopf, 82°; dieselbe Norm führt auch Köpfe mit 100°)
- NASA PRC-9007C §3.0 – Durchmesser und Tiefe der Senkung für einen standardmäßigen maximalen Einbauüberstand von 0.010 in festgelegt
- NASA-STD-5020A Anforderung TFSR 22 – Freiraum für den Übergangsradius zwischen Kopf und Schaft, über eine gefaste Bohrung oder eine Senkscheibe
- ISO 7046 / ISO 10642 metrische Senkschrauben (90°)
- ISO 7721 Senkschrauben – Gestaltung des Kopfes
- ISO 15065 / DIN 74 Senkungen für Senkschrauben
Diese Seite beschreibt die Geometrie und was festzulegen ist. Sie enthält keine Auslegungswerte für ein bestimmtes Produkt. Winkel, Toleranzen und Annahmekriterien richten sich nach den Normen selbst und nach Ihrer Zeichnung.
Dieser Beitrag behandelt Schritt 3: Kopf. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Anfrage
Senkköpfe, die nicht plan sitzen, oder ein Winkel, bei dem Sie unsicher sind? Senden Sie die Zeichnung oder ein Muster und nennen Sie uns den Winkel der Bohrung. Wir klären zuerst, ob es ein Paarungsproblem oder ein Maßproblem ist.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com