 TIGERFASTENERS
Den Senkungswinkel misst fast niemand
Kurz gesagt: Der Winkel ist eine Eingangsgröße, kein Messergebnis. Er wurde mit der Wahl des Werkzeugs festgelegt. In der Fertigung schwankt der Durchmesser an der Oberfläche, und genau ihn messen alle praktischen Verfahren — direkt oder indem man eine Kugel in den Kegel legt und misst, wie weit sie übersteht. Die Kegelspitze ist ein virtueller Punkt, der nur dort existiert, wo sich zwei Flächen bei Verlängerung treffen würden; dort gibt es nichts, woran sich ein Messmittel ansetzen ließe.
Zweihundert Zerspaner, und fast niemand misst den Winkel
Auf r/Machinists fragt ein Thread, wie man Senkungsdurchmesser misst. Er brachte es auf 244 Kommentare. Die mit großem Abstand meistbewertete Antwort war ein Witz: „Ich nehme mein Augometer.“ (sinngemäß übersetzt)
Lässt man den Witz beiseite, fallen die ernsthaften Antworten in vier Gruppen — Profilprojektor, spezielles Senkungsmessgerät, Messkugel mit Höhenmessgerät und die Innenmessschenkel eines Messschiebers. Über Genauigkeit und Kosten sind sie uneins. Einig sind sie sich in etwas Interessanterem, das im Thread niemand ausspricht: Keines dieser Verfahren misst einen Winkel.
Warum nicht: Die Spitze ist nicht da
Ein Winkel braucht zwei Flächen und die Linie, in der sie sich schneiden. Bei einer Kegelsenkung ist der Kegel real, seine Spitze aber virtuell — sie liegt unterhalb des Teils, dort, wo sich der Kegel schließen würde, wenn die Bohrung ihn nicht unterbräche. Einen Messschieber kann man dort nicht ansetzen, und ein quer über die Oberseite gelegter Winkelmesser liest die Fase des eigenen Messmittels ebenso ab wie das Teil.

Der Winkel wird also in eine Länge umgewandelt. Darin besteht der ganze Kunstgriff, und jedes Verfahren erledigt ihn auf seine Weise:
| Verfahren | Gemessene Größe |
|---|---|
| Senkungs- / Fasenmessgerät | Durchmesser an der Oberfläche, direkt abgelesen |
| Messkugel + Höhenmessgerät | Wie weit die Kugel über die Stirnfläche hinausragt |
| Innenmessschenkel des Messschiebers | Durchmesser an der Oberfläche, nach Augenmaß |
| Profilprojektor | Ein Profil, aus dem ein Durchmesser abgenommen wird |
Eine Anmerkung zum Profilprojektor, weil man ihn für mühelos hält: Bei einem ganzen Teil zeigt Durchlicht nur die Silhouette des Umrisses. Um den Rand der Senkung zu sehen, braucht man in der Regel Auflicht, und das Teil muss rechtwinklig zum Objektiv ausgerichtet sein. Das Verfahren ist genau, aber nicht automatisch.
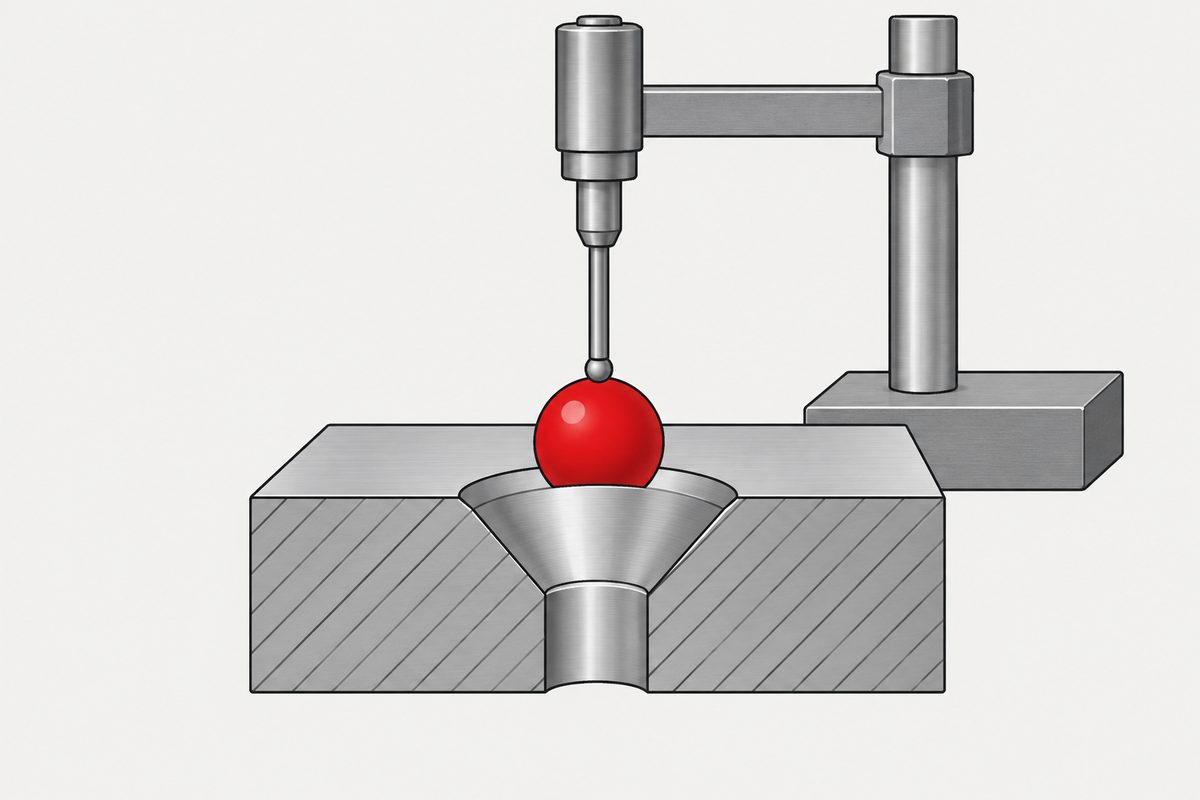
Das Kugelverfahren und warum es funktioniert
Man legt eine Kugel bekannten Durchmessers in den Kegel. Die Spitze erreicht sie nicht; sie berührt den Kegel auf einem Kreis und steht um eine gewisse Höhe über der Stirnfläche. Misst man diese Höhe, ergibt sich der Oberflächendurchmesser trigonometrisch.
Mit dem Kugeldurchmesser D, dem Senkwinkel 2α und der Höhe h, um die der Kugelscheitel über der Stirnfläche steht:
d = D / cos α + (D − 2h) · tan α
Die Herleitung ist kurz genug, um sie anzusehen, und sie zeigt, warum das Verfahren exakt und nicht nur näherungsweise ist. Der Kugelmittelpunkt liegt auf der Kegelachse. Sein senkrechter Abstand zur Kegelfläche muss gleich dem Kugelradius R sein; damit liegt der Mittelpunkt um R / sin α über der virtuellen Spitze. Die Stirnfläche liegt weitere R − h darüber. Der Kegelradius in jeder Höhe ist diese Höhe mal tan α; verdoppelt ergibt sich der Durchmesser.
Man beachte, was die Herleitung brauchte: die Lage der Spitze, die man nicht berühren kann. Die Kugel findet sie für einen. Deshalb klebt in der Werkstatt eine Karte mit vorberechneten Kugelhöhen im Werkzeugkasten und kein Winkelmesser.
Drei Fehlerarten sollte man kennen. Eine für den Winkel zu kleine Kugel sinkt, bis sie statt des Kegels die Bohrung darunter berührt. Eine zu große Kugel liegt auf der Außenkante oder auf der Entgratfase auf und berührt den Kegel überhaupt nicht. Und ein Grat am Rand hebt die gemessene Höhe an, ohne dass sich das Teil ändert.
Wenn man den Winkel selbst braucht
Alles Bisherige betrifft den Durchmesser, weil er in der Fertigung schwankt und weil die Werkstatt ihn tatsächlich prüft. Der Titel dieser Seite übertreibt jedoch in einem Punkt, und hier lohnt Genauigkeit: Der Winkel ist nicht unmessbar. Er wird nur nicht gemessen. Das sind zwei verschiedene Aussagen, und der Unterschied zählt, wenn eine Eingangslieferung strittig ist.
Dass die Spitze virtuell ist, verhindert die Messung in Wirklichkeit nicht. Ein Koordinatenmessgerät, ein Konturmessgerät oder ein optisches 3D-System passt an viele Punkte der realen Kegelfläche einen Kegel an und gibt Senkwinkel, Achse, Durchmesser in einer festgelegten Ebene, Tiefe und Form aus. Dafür muss die Spitze nicht als antastbares Merkmal existieren — die Fläche genügt, die Spitze ergibt sich aus der Anpassung. Der ehrliche Grund, warum die Werkstatt den Winkel nicht misst, ist also nicht, dass es unmöglich wäre; die Geräte, die es können, stehen nicht an der Werkbank, und der Winkel war ohnehin durch das Werkzeug festgelegt.
Es gibt ein Werkbankverfahren, das den Winkel liefert, und es ist derselbe Kunstgriff wie oben, zweimal angewandt. Man legt zwei Kugeln mit unterschiedlichen Radien in denselben Kegel. Jede kommt in einer vom Kegelwinkel bestimmten Höhe zur Ruhe; die Differenz zwischen beiden enthält also den Winkel und nichts sonst. Mit den Radien R1 und R2 und den axialen Lagen der Kugelmittelpunkte C1 und C2, gemessen von derselben Bezugsebene:
|C2 − C1| = |R2 − R1| ÷ sin α ⇒ 2α = 2 arcsin( |R2 − R1| ÷ |C2 − C1| )
Das sind Lagen der Kugelmittelpunkte, nicht der Kugelscheitel. Liest die Messuhr den Scheitel jeder Kugel ab, rechnet man zuerst durch Abziehen des jeweiligen Radius auf die Mittelpunkte um. Setzt man die rohe Differenz der Scheitelhöhen in diese Formel ein, entsteht ein Fehler in Höhe der Radiendifferenz — und die beiden Kugeln werden absichtlich mit verschiedenen Radien gewählt, dieser Fehler ist also nie null. Kugelverfahren für Innenkegel sind seit Langem etabliert und finden sich in der Literatur des NIST zur dimensionellen Messtechnik.
Es gelten dieselben drei Fehlerarten und eine weitere: Beide Kugeln müssen dasselbe unbeschädigte Band des Kegels berühren, und keine darf in der Bohrung darunter aufsitzen. Gewöhnliche Zylinderstifte ersetzen Kugeln nicht ohne Weiteres, weil ihre Kontaktgeometrie anders ist und eigens modelliert werden muss.
Und hier liegt die Falle, derentwegen sich dieses Wissen überhaupt lohnt. Ein Senkungsmessgerät mit Messuhr rechnet einen axialen Weg in einen Durchmesser um, und zwar bei einem angenommenen Winkel. Es prüft diesen Winkel nicht — es setzt ihn voraus. Eine mit dem falschen Werkzeug gefertigte Senkung kann daher auf einem Durchmessergerät einwandfrei innerhalb der Toleranz liegen. Besteht ein Teil die Lehrenprüfung und liegt der Kopf trotzdem nicht an, ist der Winkel das, was niemand geprüft hat, und ein Durchmessergerät wird ihn nie finden.
Das häufigste Verfahren ist keine Messung
Liest man den Thread noch einmal, ist die am häufigsten wiederholte Antwort kein Messmittel. Sie lautet: Die Schraube nehmen, die in die Bohrung gehört, einsetzen und schauen, ob der Kopf bündig oder tiefer liegt.
Man ist versucht, das als Abkürzung abzutun. Das ist es nicht. Diese Leute prüfen etwas anderes: nicht, ob die Bohrung das Zeichnungsmaß hat, sondern ob die Baugruppe funktioniert. Lautet die Anforderung, dass nichts über die Oberfläche hinausragt, ist eine Schraube eine direktere Prüfung dieser Anforderung als ein Durchmesser. Ein Kommentator formulierte es so: Liegt der Kopf unter bündig, ist das Teil in Ordnung.
Wann funktioniert das nicht mehr? Wenn die Zeichnung keine funktionale, sondern eine maßliche Frage stellt.
Was die Schraube nicht verrät
Ein anderer Kommentator warnte mit 75 Stimmen, dass die Kopfdurchmesser von Senkschrauben zwischen Herstellern und Werkstoffen drastisch schwanken. Er hat recht, und dazu können wir Zahlen nennen, weil es unsere Seite des Zauns ist.
ISO 10642 (Senkschrauben mit Innensechskant; die aktuelle Ausgabe ist die vierte, erschienen im März 2026) gibt den Kopfdurchmesser auf drei verschiedene Arten an, und sie zu verwechseln ist der klassische Fehler. dk,theor,max ist der theoretische scharfkantige Durchmesser, an dem sich Kegel und Kopfoberseite bei Verlängerung treffen würden — ein Konstruktionsmaß, nichts, was man mit dem Messschieber findet. dk,actual max und min begrenzen die reale Außenkante einer fertigen Schraube. Das Toleranzband ist die Spanne des Ist-Paares, nicht der Abstand zwischen theoretischem und tatsächlichem Wert.
| Größe | dk theor. max | dk Ist max | dk Ist min | Band |
|---|---|---|---|---|
| M3 | 6,72 | 5,81 | 5,54 | 0,27 |
| M4 | 8,96 | 7,96 | 7,53 | 0,43 |
| M5 | 11,20 | 10,07 | 9,43 | 0,64 |
| M6 | 13,44 | 12,16 | 11,34 | 0,82 |
| M8 | 17,92 | 16,43 | 15,24 | 1,19 |
| M10 | 22,40 | 20,69 | 19,22 | 1,47 |
Nun eine Toleranz für die Bohrung. Angenommen, eine Zeichnung gibt den Senkungsdurchmesser mit ±0,005 in an — ein Gesamtband von 0,254 mm. Das ist das Beispiel dieses Beitrags; wir behaupten nicht, dass es branchenüblich ist.
Bei M3 beträgt das Band des Schraubenkopfs 0,27 mm — kaum breiter als das zu prüfende Merkmal. Bei M6 ist es mehr als dreimal so breit. Bei M10 sind es 1,47 mm gegenüber 0,254 mm, fast das Sechsfache. Eine Schraube mit unbekanntem Kopfdurchmesser kann kein Merkmal auflösen, dessen gesamte Toleranz nur ein Bruchteil des zulässigen Bereichs der Schraube selbst ist.
Die ehrliche Fassung ist enger als „Schrauben sind keine Lehren“. Die Tabelle ist die Hüllkurve von Schrauben, die alle konform sind; eine einzelne Charge streut nicht über den ganzen Bereich. Eine Schraube, die man gemessen hat, ist ein legitimes Vergleichsstück oder Einstellhilfsmittel. Was versagt, ist die nicht rückverfolgte Schraube aus der Kiste als Konformitätsnachweis — und das Versagen wird mit zunehmender Schraubengröße schlimmer.
Woher die Winkelangabe tatsächlich kommt
Da man ihn nie misst, lohnt es sich, genau zu sagen, wo er festgelegt wird. 82° bei zölligen Senkschrauben und 90° bei metrischen ist eine Konvention, keine Regel — ASME B18.6.3 selbst umfasst Senkköpfe mit 82° und mit 100°. 100° ist in der Luftfahrt-Verbindungstechnik fest etabliert, und 120° kommt in der Luftfahrt- und Militärpraxis ebenfalls vor.
Die Normen teilen die Arbeit auf: ISO 7721 definiert die Kopfgeometrie, einschließlich der Unterscheidung zwischen theoretischer und tatsächlicher Außenkante, auf der die obige Tabelle beruht. ISO 10642 gibt die Maße für genau dieses Produkt an. ISO 15065 und DIN 74 legen die Bohrung fest — die Senkung selbst, nicht die Schraube. Wenn Zeichnung und Lieferant streiten, liegt es meist daran, dass eine Seite eine Schraubennorm auf eine Frage zur Bohrung anwendet.
Das lohnt sich konkret zu machen, denn die Abschnitte, die in diesem Streit herangezogen werden, betreffen meist gar nicht die Bohrung:
| Abschnitt | Was er tatsächlich prüft |
|---|---|
| ISO 7721:1983 §3 | Den gefertigten Schraubenkopf — seine Oberseite muss zwischen den Lehrenflächen A und B liegen. Nicht die Bohrung |
| ISO 7721-2:1990 | Eindringtiefe beim Kreuzschlitz. Überhaupt kein Winkelverfahren |
| ASME B18.6.3, verbindlicher Anhang I | Überstandsprüfung des gefertigten Kopfes gegen eine scharfkantige Ringlehre. Keine Fertigungsbohrung |
| ISO 15065:2005 §3 | Die Bohrung: Winkel, großer Senkdurchmesser, Durchmesser der Durchgangsbohrung, ungefähre Tiefe, Koaxialität |
Drei dieser vier prüfen die Schraube. Nur der letzte betrifft das gefertigte Merkmal. Beantwortet ein Lieferant eine Frage zur Bohrung mit einem Lehrenabschnitt, ist dieser oft völlig real und völlig irrelevant — und der Streit dreht sich im Kreis, weil beide Seiten in Bezug auf verschiedene Teile recht haben.
Die Beschwerde, die alles verrät
Ein Zerspaner im Thread verfluchte den Konstrukteur, der auf ein Teil aus Halbzeug in Lieferdicke einen Senkungsdurchmesser von ±0,005 in geschrieben hatte. Er wies auf etwas Reales hin.
Der Oberflächendurchmesser einer Senkung ergibt sich daraus, wie tief das Werkzeug unter die Fläche eindringt, aus der es austritt. Nimmt die Maschine ihren Z-Bezug von der Rückseite der Platte und schwankt die Plattendicke, schwankt auch die Tiefe unter der Vorderseite — und der Durchmesser wandert. Die Geometrie hat sich nicht geändert, der Bezug schon.
Die Abhilfe besteht nicht einfach darin, die Vorderseite in der Zeichnung zum Bezug zu erklären. Das regelt, wie das Teil geprüft wird, nicht, wie die Maschine Z gefunden hat. Was die Kopplung tatsächlich aufhebt, ist der Z-Bezug von der gesenkten Fläche an der Maschine — oder die Einsicht, dass der Durchmesser das Entscheidende ist, und ihn direkt zu prüfen, womit man wieder am Anfang dieser Seite ist.
Was also tun
Die erste Frage lautet nicht Wie messe ich das? Sie lautet Warum wird dieses Maß überhaupt toleriert?
Lautet die Anforderung, dass der Kopf nicht übersteht, ist die Schraube die richtige Prüfung, und wer zur Lehre greift, misst etwas, das die Zeichnung nicht interessiert. Ist die Anforderung ein Maß — weil dort eine Dichtung anliegt, weil der Kopf auf eine angegebene Tiefe versenkt sein muss, weil die Kundenzeichnung es verlangt —, braucht man den Durchmesser, und zwar von etwas Rückführbarem. Zwei verschiedene Abnahmeverfahren, weil sie zwei verschiedene Dinge abnehmen.
Die Wahl des Winkels ist eine eigene Entscheidung, und sie liegt meist nicht bei Ihnen. Wo sich das in die übergeordnete Reihenfolge der Entscheidungen einfügt, behandelt Schrauben vollständig spezifizieren (englisch).
Quellen
- ISO 10642:2026 — Hexagon socket countersunk head screws (vierte Ausgabe, März 2026; ersetzt ISO 10642:2019)
- ISO 7721:1983 — Countersunk flat head screws: head configuration and gauging; §3 prüft den gefertigten Kopf zwischen den Flächen A und B
- ISO 7721-2:1990 — Eindringtiefe von Kreuzschlitzen (kein Winkelverfahren)
- ASME B18.6.3, verbindlicher Anhang I — Überstandsprüfung des gefertigten Kopfes gegen eine scharfkantige Ringlehre
- ISO 15065 / DIN 74 — Senkungen für Senkschrauben (die Bohrung)
- ASME B18.6.3 — Machine screws and tapping screws (Zoll, 82° und 100°)
- Thread zum Messen von Senkungsdurchmessern, r/Machinists, 244 Kommentare
Diese Seite beschreibt die Messpraxis und die zugrunde liegende Geometrie. Die Abnahmekriterien für ein bestimmtes Teil richten sich nach Ihrer Zeichnung und den darin genannten Normen.
Dieser Beitrag behandelt Schritt 3: Kopf. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Wie misst man einen Senkungswinkel?
In der Praxis gar nicht. Die Kegelspitze ist ein virtueller Punkt unterhalb des Teils, an dem sich kein Messmittel ansetzen lässt. Der Winkel ist durch das Werkzeug festgelegt, mit dem gesenkt wurde. Gemessen wird der Durchmesser an der Oberfläche, entweder direkt mit einem Senkungsmessgerät oder Profilprojektor oder indirekt, indem man eine Kugel in den Kegel legt und misst, wie weit sie über die Stirnfläche hinausragt.
Wie lautet die Messkugel-Formel für eine Senkung?
Mit dem Kugeldurchmesser D, dem Senkwinkel 2 Alpha und der Höhe h, um die der Kugelscheitel über der Stirnfläche steht, gilt für den Oberflächendurchmesser d = D / cos Alpha + (D minus 2h) mal tan Alpha. Die Formel ist exakt und keine Näherung, weil die Kugel die unerreichbare virtuelle Spitze lokalisiert.
Kann ich die Senkung einfach mit der Schraube prüfen?
Für eine funktionale Anforderung ja, und das ist eine direktere Prüfung als ein Durchmesser. Für eine Maßtoleranz nein. ISO 10642 lässt Kopfdurchmesser mit einer Spanne von 0,27 mm bei M3 und 1,47 mm bei M10 zu; eine nicht rückverfolgte Schraube kann daher kein enger toleriertes Merkmal auflösen. Eine selbst gemessene Schraube ist ein legitimes Vergleichsstück.
Haben zöllige Senkungen immer 82 Grad und metrische immer 90?
Das ist die übliche Konvention, aber keine Regel. ASME B18.6.3 umfasst Senkköpfe mit 82 und mit 100 Grad. 100 Grad ist in der Luftfahrt fest etabliert, und 120 Grad kommt in der Luftfahrt- und Militärpraxis vor.
Warum wandert mein Senkungsdurchmesser bei Teilen aus Halbzeug in Lieferdicke?
Weil der Oberflächendurchmesser davon abhängt, wie tief das Werkzeug unter die Fläche eindringt, aus der es austritt. Wird Z von der Rückseite der Platte genommen und schwankt die Plattendicke, schwankt die Tiefe unter der Vorderseite mit. Der Z-Bezug von der gesenkten Fläche an der Maschine hebt die Kopplung auf; diese Fläche nur in der Zeichnung zum Bezug zu erklären, tut es nicht.
Anfrage
Wir fertigen Senkschrauben und befassen uns deshalb viel mit der anderen Hälfte dieser Passung. Wenn Zeichnung und Muster nicht zusammenpassen, schicken Sie uns beides — die Zeichnungsangabe und das, was Sie messen —, und wir sagen Ihnen, auf welcher Seite die Abweichung liegt.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com