 TIGERFASTENERS
Maße von Senkungen: Warum zwei Tabellen nicht übereinstimmen
Kurz gesagt: Wer den Kopfdurchmesser einer M3-Senkschraube mit Innensechskant in zwei seriösen Quellen nachschlägt, erhält aus der einen 6 mm und aus der anderen 6,72 mm. Keines davon ist ein Tippfehler, und es handelt sich nicht um dasselbe Dokument. Das eine ist DIN 7991, das andere ISO 10642, die sie ersetzt hat. Außerdem bezeichnen beide den Wert unterschiedlich — nominal gegenüber theoretical. Zwei Störgrößen übereinander, bei M3 etwa einen Millimeter breit. Die beiden Werte lassen sich also nicht ineinander überführen — Sie müssen herausfinden, welches Dokument Ihre Zeichnung nennt.
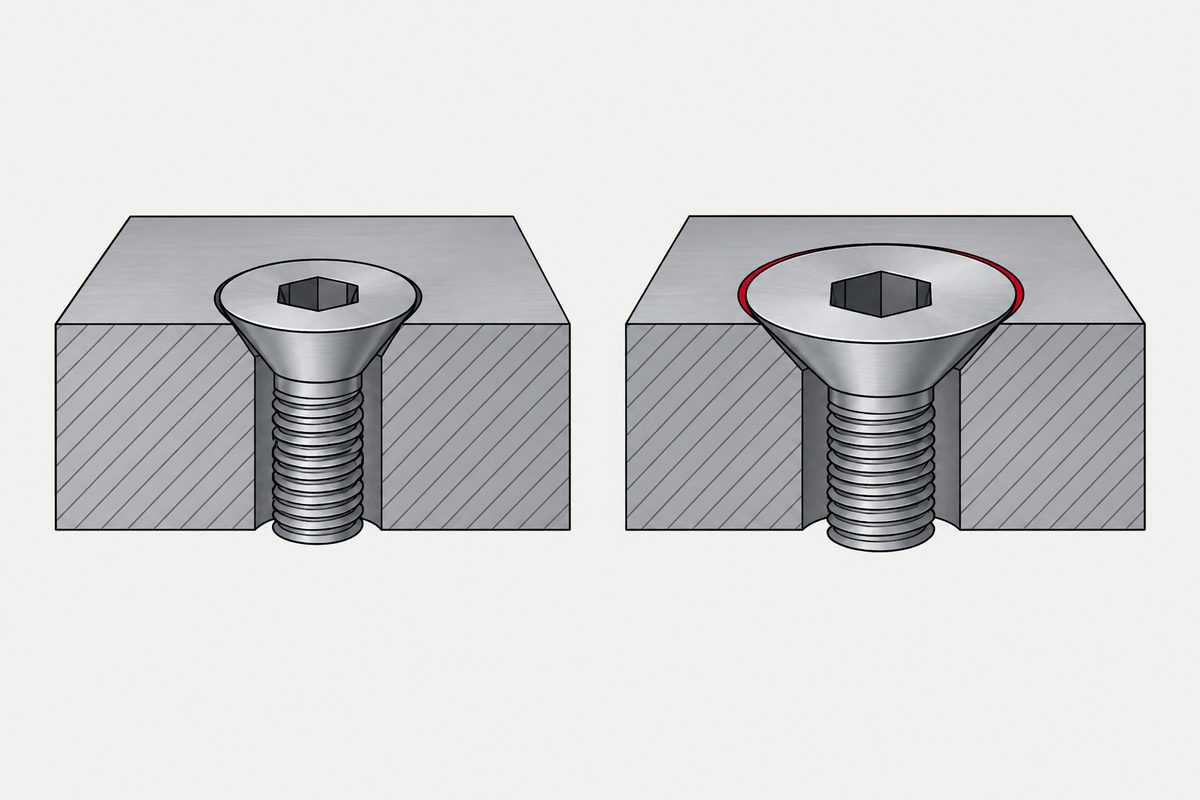
Zwei Dokumente, zwei Konventionen, ein Formelzeichen
Beide Angaben stammen von Verbindungselementehändlern, und beide beschreiben einen 90°-Senkkopf mit Innensechskant — aber sie beschreiben zwei verschiedene Normen. Die Seite von Fuller vermerkt selbst, dass ISO 10642 „Replaces DIN 7991“:
| Größe | fasteners.eu DIN 7991 „dk nominal=max.“ | Fuller ISO 10642 dk Theoretical / max | Fuller ISO 10642 dk Actual / min |
|---|---|---|---|
| M3 | 6 | 6,72 | 5,54 |
| M4 | 8 | 8,96 | 7,53 |
| M5 | 10 | 11,2 | 9,43 |
| M6 | 12 | 13,44 | 11,34 |
| M8 | 16 | 17,92 | 15,24 |
| M10 | 20 | 22,4 | 19,22 |
Wir geben wieder, was jede Quelle abdruckt, und bestätigen keine von beiden. Die Werte von Fuller stehen in einer Zeile Theoretical und einer Zeile Actual, nicht unter einer gemeinsamen Spaltenüberschrift; die Bezeichnungen oben sind also unsere Verdichtung dieser Tabelle und kein wörtliches Zitat. Hier unterscheiden sich zwei Dinge gleichzeitig, und aus diesen beiden Seiten allein können wir sie nicht trennen: Die Normen sind verschiedene Dokumente, und die Angabekonventionen sind verschieden. Veröffentlichte Vergleiche von DIN- und ISO-Senkköpfen berichten, dass sich die Kopfmaße zwischen beiden geändert haben — die gesamte Differenz der Bezeichnung zuzuschreiben, wäre daher falsch.
Auch das Formelzeichen selbst ist zwischen den beiden Normensystemen nicht dasselbe — siehe zwei Systeme der Zeichnungsangabe.
Was „theoretical“ misst
Ein Senkkopf ist ein Kegel. Lässt man diesen Kegel ganz auslaufen, bis seine Mantelfläche die Kopfoberseite in einer scharfen Kante trifft, erhält man einen bestimmten Durchmesser. Reale Köpfe haben diese Kante nicht — sie ist gebrochen oder verrundet —, das Metall endet also vorher. Der theoretische Wert beschreibt den scharfkantigen Kegel, der nie gefertigt wird; die Nenn- und Istwerte beschreiben das Teil, das gefertigt wird.
Deshalb ist ein theoretischer Wert ein Konstruktionsmaß und nichts, was ein Messschieber bestätigt, und er ist die falsche Zahl für denjenigen, der die Senkung fertigt. Beachten Sie aber die Grenze dieser Erklärung: Sie erklärt die Differenz zwischen den Spalten theoretical und actual innerhalb von ISO 10642. Sie erklärt nicht die Differenz zu DIN 7991, denn das ist ein anderes Dokument. Keine der beiden Quellseiten erklärt den Unterschied zwischen den Normen, und wir werden keinen Grund erfinden.
Warum hier ein Millimeter zählt
Senkung und Kopf müssen über den ganzen Kegel aufeinander aufliegen. Wird die Senkung auf einen oberen Durchmesser gefertigt, der aus einem theoretischen Kopfmaß abgeleitet ist, wird die Bohrung weiter, als der Kopf braucht; der Kopf sinkt tiefer ein als vorgesehen und kann unter der Oberfläche liegen — in dünnem Blech kann die Senkung durchbrechen und am Grund eine Messerkante hinterlassen. Leitet man sie in die andere Richtung ab, steht der Kopf über.
Das ist dasselbe Versagen, das ein nicht passender Senkwinkel erzeugt, nur über den Durchmesser statt über den Winkel: Ein Kontakt, der sich über einen Kegel verteilen sollte, fällt auf einen Kreis zusammen. Der Winkel ist die stabilere Hälfte, aber er ist nicht eine einzige Zahl je System: ISO 10642 legt 90° fest, während die zöllige ASME B18.6.3 sowohl 82°- als auch 100°-Senkkopf-Maschinenschrauben umfasst — die Norm ohne den Winkel zu nennen, reicht also ebenfalls nicht.
Woher die maßgebliche Zahl kommt
Nicht aus einer Tabelle, auch nicht aus dieser. In der Reihenfolge der Verbindlichkeit:
- Die Senkungsnorm, die die Zeichnung nennt — die Kopfnorm bemaßt die Schraube, eine Senkungsnorm bemaßt die Bohrung, und die Bohrung ist das, was Sie fertigen. DIN 74 Form F ist diejenige, die den Senkkopf mit Innensechskant nach ISO 10642 abdeckt. ISO 15065 ist ebenfalls eine Senkungsnorm, aber ihre angegebene Anwendungsliste enthält ISO 10642 nicht — prüfen Sie also, ob die zitierte Senkungsnorm den verwendeten Kopf tatsächlich abdeckt.
- Die bemaßte Zeichnung des Lieferanten für das tatsächliche Teil — die wir auf Anfrage schicken. Besonders unter M6 gehen Katalogwerte und gelieferte Teile bei der Kopfgeometrie am häufigsten auseinander.
- Eine veröffentlichte Tabelle — nützlich, um die Größenordnung zu plausibilisieren, und für nichts, was gefertigt wird.
Geben Sie die Senkung direkt über oberen Durchmesser und Winkel an, statt sie aus dk abzuleiten, dann gelangt die oben beschriebene Mehrdeutigkeit nie in Ihre Zeichnung. Verwandt: was eine Maßtabelle nicht sagen kann zum selben Problem bei den Gewindereihen und wo Normen aufhören zu den Größen, unterhalb derer die Tabellen ganz enden.
Anfragen
Schicken Sie uns die Zeichnung; wir antworten mit der Kopfgeometrie, nach der wir tatsächlich fertigen würden, und den Senkungsmaßen, die wir am Gegenstück erwarten. sales@tigerfasteners.com
Dieser Beitrag behandelt Schritt 3: Kopf. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Warum nennen zwei Tabellen für Senkschrauben derselben Größe unterschiedliche Kopfdurchmesser?
Zum Teil, weil es nicht dieselbe Norm ist. Fasteners.eu veröffentlicht DIN 7991 und nennt bei M3 6 mm; Fuller Fasteners veröffentlicht ISO 10642, die laut eigener Seite „Replaces DIN 7991“, und nennt 6,72 mm. Hinzu kommt, dass beide den Wert unterschiedlich bezeichnen — „dk nominal=max.“ gegenüber einer Zeile „Theoretical“ und einer Zeile „Actual“. Zwei Störgrößen liegen übereinander, daher lässt sich die Differenz nicht allein der Bezeichnung zuschreiben, und keine der beiden Zahlen darf in eine Zeichnung übernommen werden, die das andere Dokument nennt.
Welche Zahl verwende ich zum Fertigen einer Senkung?
Stellen Sie zuerst fest, welche Norm die Zeichnung tatsächlich nennt, denn DIN 7991 und ISO 10642 sind verschiedene Dokumente, und das eine hat das andere ersetzt. Nehmen Sie die Senkung dann aus der Senkungsnorm statt aus der Kopftabelle der Schraube — DIN 74 Form F deckt den Senkkopf mit Innensechskant nach ISO 10642 ab — oder aus der bemaßten Zeichnung des Lieferanten für das tatsächliche Teil. Geben Sie oberen Durchmesser und Winkel der Senkung direkt an, statt sie aus dk abzuleiten.
Ist dk der Durchmesser, den ich an einer realen Schraube messe?
Nicht, wenn eine Tabelle ihn als theoretisch bezeichnet. Im Sprachgebrauch der ISO ist ein theoretischer Durchmesser ein Konstruktionsmaß für den scharfkantigen Kegel, und der reale Kopf hat eine gebrochene Kante, also misst ein Messschieber weniger. Wo eine Tabelle dk als Nennmaß oder Höchstmaß bezeichnet, liegt es näher an einer messbaren Grenze, bleibt aber eine Grenze und kein Zielwert.
Betrifft das auch den Senkwinkel?
Weniger, aber gehen Sie nicht von einer einzigen Zahl je System aus. ISO 10642 legt 90 Grad fest. Auf der Zollseite ist ASME B18.6.3 kein einzelner Winkel — sie umfasst Senkkopf-Maschinenschrauben mit 82 Grad und mit 100 Grad —, die Norm ohne den Winkel zu nennen, reicht also nicht. Winkel und Durchmesser müssen trotzdem gemeinsam angegeben werden, denn erst die Paarung lässt den Kopf aufliegen.
Was gehört auf die Zeichnung, damit das nicht passieren kann?
Nennen Sie die Kopfnorm, ihre Ausgabe und ihren Winkel; nennen Sie getrennt davon die Senkungsnorm mit Senkwinkel und oberem Durchmesser; und legen Sie die Annahmekriterien für die Bündigkeit fest. Prüfen Sie außerdem, ob das Blech für die Kopfhöhe dick genug ist, damit die Senkung nicht durchbricht und eine Messerkante hinterlässt.
Quellen
- fasteners.eu — DIN 7991 hexagon socket countersunk head cap screws Spaltenüberschrift „dk nominal=max.“, abgerufen am 2026-08-22
- Fuller Fasteners — ISO 10642 specifications Zeilen „dk Theoretical max“ und „dk Actual min“, abgerufen am 2026-08-22
- DIN 74 (Form F für ISO 10642) und ISO 15065 bemaßen die Senkung selbst; ISO 7721 behandelt Ausführung und Lehrenprüfung von Senkköpfen. Keines dieser Dokumente konnten wir direkt von den Normungsorganisationen beziehen — klären Sie Anwendungsbereich und aktuelle Ausgabe mit Ihrer Normungsorganisation, bevor Sie eine Zeichnung freigeben.
Anfrage
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com