 TIGERFASTENERS
Toleranzkette: Warum am Ende die Schraube geändert wird
Kurz gesagt: Jedes Teil liegt innerhalb seiner Toleranz, und die Baugruppe lässt sich trotzdem nicht fügen. Niemand hat einen Fehler gemacht — Toleranzen summieren sich. Das zeigt sich meist bei der Probemontage, und dann ist eine Änderung der Schraube oft der schnellere und günstigere Weg — aber nicht immer; die zweite Hälfte dieser Seite handelt davon, wann nicht.
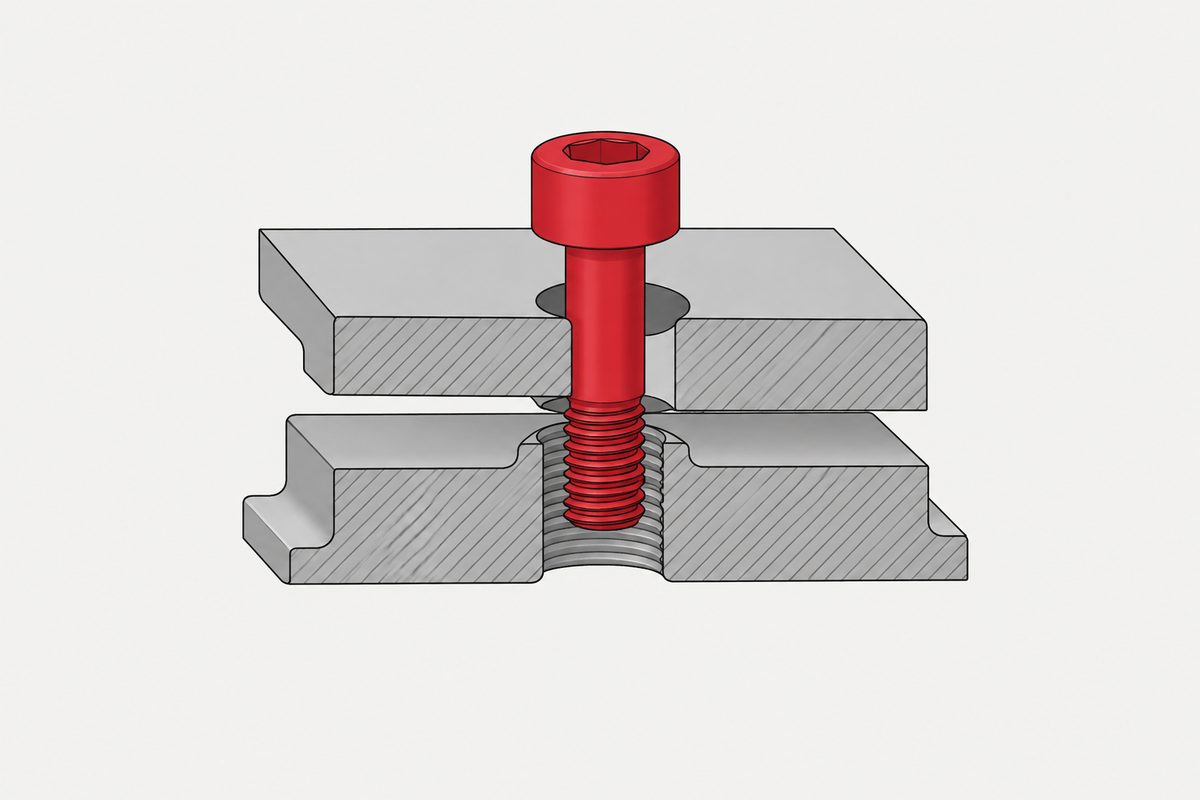
Jedes Teil zu prüfen ist der richtige Reflex
Wenn sich eine Baugruppe nicht fügen lässt, misst man als Erstes die Teile. Das ist kein naiver Schritt, sondern der richtige. Die meisten Montageprobleme gehen tatsächlich auf ein Teil außerhalb der Toleranz zurück, und es zu finden kostet einen Nachmittag und einen Messschieber.
Kommen dann alle fünf Teile innerhalb der Toleranz zurück, liegt die naheliegende Deutung darin, dass falsch gemessen wurde, jemand ein Teil vertauscht hat oder auf der Zeichnung etwas fehlt. Man misst nach. Meist zwei- oder dreimal.
Also die Teile prüfen — und jedes einzelne ist in Ordnung
Fünf Teile in einer Kette, jedes mit ±0.05 mm toleriert. Alle fünf werden innerhalb der Toleranz geliefert, alle fünf sind gute Teile. Weichen alle fünf zufällig in dieselbe Richtung ab, liegt die Kette 0.25 mm neben dem Nennmaß — und über die gesamte Bandbreite möglicher Ergebnisse liegen 0.50 mm zwischen dem einen und dem anderen Extrem.
Das ist eine Toleranzkette. Sie ist kein Fertigungsfehler, sondern entsteht immer dann, wenn mehrere Teile in derselben Maßkette liegen.
Das Unangenehme: Im CAD ist sie unsichtbar. Auf dem Bildschirm liegt jedes Teil auf Nennmaß, und alles passt. Sichtbar wird sie erst, wenn reale Teile zusammenkommen.
Zwei Verfahren und was jedes voraussetzt
aᵢ ist der Empfindlichkeitskoeffizient jedes Maßes in der Kette. Weglassen darf man ihn nur bei einer eindimensionalen Kette, in der sich die Glieder direkt addieren; Winkel, Hebel und geometrische Verstärkung verändern ihn.
| Worst Case | RSS (statistisch) | |
|---|---|---|
| Formel | Σ|aᵢ|Tᵢ — Summe der Beträge | √Σ(aᵢTᵢ)² — Wurzel aus der Quadratsumme |
| Voraussetzung | Jedes Teil an seiner Grenze, alle in dieselbe Richtung abweichend | Eingangsgrößen unabhängig, stabil, annähernd normalverteilt und auf den Sollwert zentriert, dazu eine festgelegte Zuordnung der halben Zeichnungstoleranz zu σ (üblich: halbe Toleranz = 3σ, also Cp = 1.0) |
| Ergebnis | Die theoretische Grenze aller konformen Kombinationen. Liegt diese Grenze innerhalb der Funktionsgrenzen, erfüllt jedes Teil innerhalb der angegebenen Toleranzen diese Maßanforderung | Ein Ergebnis, das sich ungefähr als ±3σ behandeln lässt — sofern diese Voraussetzungen zutreffen |
| Preis | Engere Toleranzen und höhere Teilekosten | Etwa 0.27% außerhalb bei zweiseitiger Grenze (ungefähr die Hälfte, wenn das Versagen einseitig ist). Ein Modellergebnis, keine Fehlerquote |
| Einsatz | Wenn eine einzelne fehlerhafte Baugruppe teuer ist, bei Kleinserien oder echter 100% Austauschbarkeit | Serienfertigung unter statistischer Prozesslenkung, in der sich einige Ausreißer abfangen lassen |
0.27% ist nicht das, was RSS liefert. Dieser Wert setzt voraus, dass jeder Eingangsprozess zentriert, stabil, annähernd normalverteilt und unabhängig ist und die halbe Zeichnungstoleranz tatsächlich 3σ entspricht.
Bei einem nicht zentrierten oder nicht fähigen Prozess kann der tatsächliche Ausläufer weit schlechter sein als 2,700 ppm. 0.27% als Montageausfallrate einzuplanen ist der verbreitete und teure Fehlgebrauch dieses Verfahrens. Die ehrliche Schätzung kommt aus gemessenem Mittelwert, Sigma und Cpk, nicht aus der Formel.
Keines von beiden ist die richtige Antwort; es sind zwei Arten, dasselbe Risiko zu bepreisen. Worst Case kauft Sicherheit und bezahlt mit Kosten. RSS kauft niedrigere Kosten und bezahlt damit, dass der Ausläufer beherrscht werden muss. Und Worst Case ist nicht einfach übervorsichtig — für sicherheitskritische Teile oder wenn alle konformen Teile austauschbar sein müssen, bleibt es das richtige Verfahren.
Woher die Maßtoleranzen des Verbindungselements selbst stammen: Produktklasse ist keine Qualitätsklasse.
Spät entdeckt: was jede Abhilfe kostet
Probleme mit Toleranzketten zeigen sich selten in der Konstruktionsprüfung. Sie zeigen sich bei der Probemontage — und dann stehen diese Optionen zur Wahl:
| Änderung | Aufwand | Zeitbedarf |
|---|---|---|
| Gehäuse- oder Strukturwerkzeug | Werkzeug ändern oder neu bauen | Monate |
| Guss- oder Stanzteil | Werkzeug, Versuche, neue Erstmusterprüfung | Wochen bis Monate |
| Leiterplatte | Neues Layout und erneute Validierung | Wochen |
| Maßkette neu konstruieren | Alles davor verschiebt sich | Am längsten |
| Die Schraube | Werkzeugkorrektur oder geänderte Spezifikation | Am kürzesten von allen |
Eine Sonderschraube ist deshalb meist nicht das, was der Kunde von Anfang an wollte. Sie entsteht, wenn die Konstruktion in der Montage ankommt und die Schraube der letzte Freiheitsgrad ist, der sich noch kostengünstig bewegen lässt.
Wann die Änderung der Schraube nicht der günstige Weg ist
- Die Schraube ist sicherheitskritisch, reguliert oder bereits zertifiziert. Eine Änderung bedeutet erneute Qualifizierung
- Kürzen verringert den Gewindeeingriff — Gefahr des Ausreißens oder ein veränderter Freiraum im Sackloch
- Änderungen an Kopfdurchmesser, Kopfhöhe oder Kopfform verringern die Auflagefläche — Setzen oder Durchziehen
- Änderungen an Werkstoff, Festigkeitsklasse, Wärmebehandlung, Beschichtung oder Schmierung bedeuten eine erneute Validierung von Vorspannkraft, Ermüdung, Korrosion, galvanischem Verhalten und Versprödung
- Ein Sonderteil braucht Werkzeug, eine Mindestmenge und Materialbeschaffung — manchmal lässt sich ein vorgelagertes Teil tatsächlich leichter ändern
Die Frage ist also nicht, ob eine Schraubenänderung billiger ist, sondern was sie Sie erneut zu prüfen verpflichtet. Ist die Liste kurz, wird es günstig. Ist sie lang, nicht.
Was eine Schraube ausgleichen kann
- Länge. Die Kette weicht in eine Richtung ab, und die Spitze steht nach dem Anlegen über; 0.2 mm kürzer löst das Problem. ⚠️ Der Messbezug hängt von der Kopfform ab — beim Senkkopf die Gesamtlänge, sonst ab Kopfunterseite. Wer den falschen Bezug angibt, ändert nichts.
- Kopfgeometrie. Ein Kopf, der am Gehäuse anstößt, oder eine Kopfhöhe, die über die Oberfläche hinausragt. Meist günstiger, als das Gehäuse zu ändern — aber prüfen Sie, ob die Auflagefläche die Last noch trägt.
- Werkstoff und Oberfläche. Der am häufigsten übersehene Punkt und der am häufigsten falsch zugeordnete. Die Reibung wird nicht vom Grundwerkstoff der Schraube bestimmt. Sie ist eine Eigenschaft des Kontaktsystems: Gewindepaarung, Auflagefläche, Rauheit, Beschichtung, Schmierung, Sauberkeit und die Frage, ob die Verbindung schon einmal angezogen wurde. Ändert sich einer dieser Punkte, muss die Beziehung zwischen Drehmoment und Klemmkraft an der tatsächlichen Paarung neu gemessen werden, statt sie aus einer Werkstoffbezeichnung abzuleiten.
Am härtesten trifft das kleine Größen. Unter M3 liegen Sie außerhalb der Referenzbedingungen der ISO 16047 — das heißt nicht, dass Prüfen unmöglich ist, sondern dass Prüfvorrichtung, Sensorik und Annahmekriterien vereinbart statt zitiert werden müssen. Veröffentlichte Arbeiten berichten zudem, dass sich die Vorspannung von Miniaturverbindungselementen derzeit nicht quantitativ messen und steuern lässt. In diesem Bereich muss bei der Änderung einer einzigen Größe der gesamte Parametersatz neu ermittelt werden.
Ein Teil der Kette beginnt schon bei der Zeichnungsangabe, bevor irgendetwas gefertigt wird: Zwei Bezeichnungssysteme.
Erst mit Lagerware beweisen, dann ein Werkzeug bauen
Das empfehlen wir unseren Kunden, und es kostet uns bewusst Werkzeugumsatz: Probieren Sie zuerst eine Lagergröße.
- Die Hypothese prüfen. Sie glauben, 0.2 mm kürzer löst es — bestätigen Sie das, bevor Sie sich festlegen
- Kein Werkzeugrisiko. Ist die Diagnose falsch, haben Sie eine Charge ausgegeben, kein Werkzeug
- Schnellster Weg. Lagerware ist sofort lieferbar; eine Werkzeugänderung muss eingeplant werden
Ist es bewiesen, lautet die Frage nicht mehr „funktioniert das?“, sondern „können Sie es in der Serie halten?“ — und genau dafür ist das Werkzeug da. Ein Werkzeug ist Rüstaufwand, nichts, was ein einzelner Auftrag verbraucht.
Fünf Fragen für Ihre nächste Maßkette
- Wie viele Teile liegen in dieser Kette, und wurde sie nach Worst Case oder RSS berechnet?
- Wie viele Glieder haben keine eigene Toleranz, und welche Regel gilt für sie tatsächlich? Einfache Längen- und Winkelmaße fallen unter die Allgemeintoleranz im Schriftfeld — eine echte Zahl, die niemand neben das Maß geschrieben hat. Maße in Klammern und eingerahmte Maße nicht: ISO 2768-1 schließt beide aus, und ein eingerahmter Wert wird stattdessen durch eine Form- und Lagetoleranz bestimmt. Wer ihnen eine Allgemeintoleranz zuordnet, bringt eine Zahl in die Kette, die keine Zeichnung je festgelegt hat
- Bei RSS — sind die Prozesse tatsächlich zentriert und fähig, und welche Zuordnung von Toleranz zu σ wurde angenommen?
- Wie werden die Ausreißer behandelt? Nacharbeit oder Ausschuss?
- Welchen Anteil der Kette macht die Schraube aus, und ist ihre Toleranz groß oder klein im Vergleich zum Rest?
- Wenn die Schraube den Fehler ausgleichen muss: Wie viel Spielraum bleibt — und frisst die Beschichtung ihn auf? (besonders M1–M1.4)
Quellen
- Types of Tolerance Stackup Analyses — PTC Creo documentation (nennt als RSS-Annahme Cp = 1.0 mit dem Prozessmittelwert in der Toleranzmitte)
- Introduction to Root Sum Squared (RSS) Tolerance Analysis — Five Flute
- NASA — Verbindungsversuche, die zeigen, wie die Schmierung der Auflagefläche den Drehmomentbeiwert verschiebt
- ISO 16047 — Fasteners — Torque/clamp force testing
Diese Seite beschreibt Verfahren und Abwägungen, keine Auslegungswerte für ein bestimmtes Produkt. Die Toleranzaufteilung hängt von Ihrer Maßkette, Ihrer Prozessfähigkeit und Ihren Annahmekriterien ab.
Dieser Beitrag behandelt Schritt 6: Dokumentation. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Anfrage
Hängen Sie an einer Baugruppe fest, hinter der Sie eine Toleranzkette vermuten? Senden Sie die Zeichnung oder ein Muster. Wir sagen Ihnen, ob eine Änderung der Schraube das lösen kann, und was diese Änderung Sie erneut zu prüfen verpflichtet — meist beginnend mit Lagerware.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com