 TIGERFASTENERS
D’où vient la valeur de couple d’une vis autotaraudeuse
En bref. Une vis entre dans une tôle ou une pièce moulée, et vous voulez savoir sur quelle valeur régler la visseuse. Voici d’où vient ce chiffre.
Avec une vis et un écrou, on « décide du serrage, puis on calcule le couple ». Une vis autotaraudeuse ne se règle pas ainsi. L’ISO 2702 dit clairement que ces vis ne sont pas conçues pour être serrées à un effort cible. Le couple n’est donc pas calculé — il est trouvé en observant où l’assemblage cède et en restant nettement en dessous.
Mais cette phrase couvre moins que « sans écrou » : ne l’étirez pas. Elle concerne les vis qui créent leur propre filetage dans la tôle. Une vis qui entre dans un trou déjà taraudé ou dans un insert métallique relève toujours du cas « décider du serrage ».
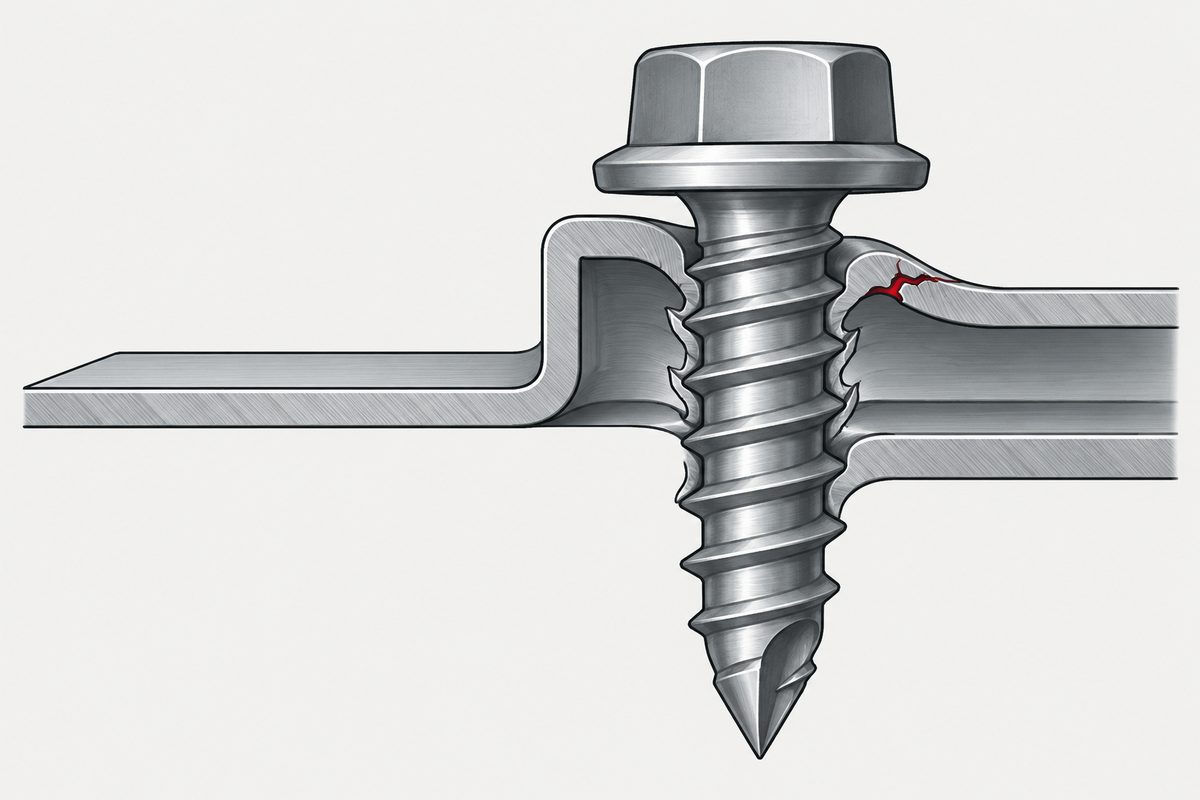
La question est parfaitement légitime
Les vis à métaux dans des trous taraudés ont des tableaux de couple. Tout le monde les utilise, ils figurent dans les manuels et un opérateur peut régler une visseuse à partir d’eux. Demander le même tableau pour les vis autotaraudeuses, c’est donc demander de la cohérence, pas une faveur.
La réponse qui revient est une plage, une procédure ou une recommandation d’essayer. On dirait que personne n’a pris la peine de faire le calcul.
Alors, quel couple appliquer — et pourquoi personne ne vous le dit
Demandez comment on fixe une valeur de couple et vous obtiendrez une bonne réponse, la même partout : décider d’abord avec quelle force l’assemblage doit être serré — les ingénieurs appellent cela la précharge ; concrètement, c’est la force avec laquelle la vis presse les deux pièces l’une contre l’autre —, puis utiliser T = K · D · F pour remonter au couple qui y mène.
Cette réponse est juste. Elle porte aussi entièrement sur un boulon avec un écrou à l’autre bout.
Posez la question suivante — et s’il n’y a pas d’écrou ? — et la discussion s’arrête généralement là.
En partie parce que « sans écrou » n’est pas un cas, mais deux.
- Dans un trou déjà taraudé ou dans un insert métallique — le filetage existe déjà. C’est toujours le cas « décider du serrage », et la méthode des assemblages boulonnés s’applique en grande partie.
- La vis crée son propre filetage dans la tôle (une vis autotaraudeuse) — une tout autre affaire, et celle dont traite cet article.
Dans le domaine de la petite visserie — tôle et pièces moulées en particulier —, le second cas est le cas normal.
Ce que dit réellement la norme, et jusqu’où elle va
L’ISO 2702:2022 traite des vis autotaraudeuses en acier traitées thermiquement, de ST2,2 à ST9,5, et le même paragraphe précise leur usage : créer leur propre filetage dans la tôle. Dans ce cadre, elle indique :
Les vis autotaraudeuses ne sont pas destinées, par conception, à être précontraintes, même si elles peuvent subir divers degrés de faible contrainte de traction après la pose. (traduction)
Autrement dit : ce type de vis n’a jamais été conçu pour être serré à un effort. Tout l’intérêt de T = K · D · F est de calculer le couple qui atteint un serrage cible. Si l’assemblage n’est pas conçu autour de ce serrage, cette équation n’est pas l’outil adapté ici. Les valeurs déterminantes doivent être mesurées sur vos propres pièces.
Cette phrase est facile à étirer au-delà de son sens : prudence. Elle ne concerne que les vis autotaraudeuses qui créent leur propre filetage dans la tôle. Ce n’est pas une règle selon laquelle l’effort de serrage cesse de compter dès qu’il n’y a pas d’écrou. Les contre-exemples sont concrets :
- Les vis dans des trous taraudés ou des inserts métalliques sont conçues autour de l’effort de serrage.
- Certains systèmes de vis conçus spécifiquement pour les plastiques le sont aussi — des fournisseurs proposent même un calcul de l’effort de serrage selon la VDI 2230.
- Des travaux publiés sur les vis par déformation séparent la phase de formage de la phase de serrage, et établissent pour la seconde une relation entre couple et effort de serrage.
La vraie ligne de partage est donc de savoir si l’assemblage vise à maîtriser l’effort de serrage — et non la présence d’un écrou.
Un autre point est souvent mal lu. La norme ne dit pas qu’il n’y a aucun effort dans l’assemblage. Elle dit que la vis n’est pas conçue pour être serrée à un effort, tout en admettant qu’une certaine traction existe après la pose. Il y a un effort. Ce qui manque, c’est une valeur cible vers laquelle vous orientez une clé dynamométrique.
Comment fixer le couple, alors ? En regardant l’écart entre deux valeurs
Deux couples encadrent le problème, et aucun n’est un effort de serrage :
| Couple | Ce que c’est | Ce qui le fait varier |
|---|---|---|
| Couple de vissage (la difficulté à visser) | Ce qu’il faut pour créer le filetage et visser la vis jusqu’au bout | Diamètre du trou, matériau, forme du filet, revêtement, lubrification |
| Couple de rupture déterminant (là où ça cède) | La première des deux défaillances : le filetage de la pièce s’arrache, ou la vis casse en torsion | Longueur en prise, résistance du support et résistance à la torsion de la vis elle-même |
Ce qu’on veut, c’est un grand écart entre ces deux valeurs. Plus le couple nécessaire pour visser est bas et plus le couple de rupture est élevé, plus la bande intermédiaire est large — et plus une visseuse de production a de chances de tomber dedans.
Pour ce type d’assemblage, la bonne vis n’est donc pas la plus résistante. C’est celle qui se visse facilement et cède difficilement. Rendre simplement la vis plus résistante n’élargit pas automatiquement la bande, car une vis plus résistante peut aussi être plus difficile à visser.
Cette bande ne représente pas non plus toute la sécurité de montage. La précision de la visseuse, son moment de coupure, le frottement sous tête et la dispersion du diamètre de trou et de l’épaisseur de tôle en production la réduisent. Et elle doit être mesurée sur des pièces réelles, pas calculée à partir de valeurs de catalogue.
Un guide technique de fabricant, se référant à l’ISO 2702, donne des chiffres approximatifs — ce sont des valeurs indicatives tirées d’un manuel fournisseur, pas des exigences de la norme :
- Vis autotaraudeuses pour tôle : couple de serrage à environ 80 % du couple de rupture inférieur déterminant — la résistance minimale à la torsion de la vis ou la rupture du filetage de la pièce.
- Vis autotaraudeuses pour tôle : couple de formage maximal inférieur à 50 % de la résistance minimale à la torsion de la vis.
- Vissage direct dans les thermoplastiques (une autre section du même manuel) : rendre l’écart mesuré entre couple de vissage et couple d’arrachement du filet aussi grand que possible.
Ces trois indications viennent de situations différentes. Elles ne forment pas une règle unique et ne constituent pas une spécification pour vos pièces. Considérez-les comme le point de départ des essais. Les couples de vissage et d’arrachement réels dépendent de votre support, du diamètre et de la préparation du trou et de la finition — et les valeurs déterminantes sont celles mesurées sur vos propres pièces.
Ce que cela change en pratique
- L’avant-trou devient la variable principale, et c’est un compromis plutôt qu’un bouton de réglage : un trou plus grand réduit généralement le couple de vissage, ce qui aide, mais peut aussi réduire la longueur d’engagement du filetage et donc le couple d’arrachement, ce qui n’aide pas (dimensionner l’avant-trou).
- La longueur en prise est choisie pour que le mode de rupture voulu dispose d’une marge. Lorsque l’endommagement de la pièce coûterait cher, les concepteurs préfèrent souvent que la résistance de la vis soit déterminante — mais c’est un jugement, pas une règle : un trou arraché peut parfois être réparé avec un insert, alors qu’une vis cassée dans un trou peut être pire que le dommage évité (longueur d’engagement du filetage et quel côté a été arraché).
- Le revêtement et la lubrification modifient directement le couple de vissage ; changer de finition, c’est donc changer de couple (choisir une finition, revêtement et tolérance de filetage).
- Dans les plastiques, ajoutez la relaxation. La traction présente au montage décroît avec le temps alors que la pièce paraît inchangée (vis dans le plastique).
- Si vous avez réellement besoin d’un effort de serrage connu, changez d’assemblage. Une vis à métaux dans un écrou ou un insert taraudé est la conception qui permet le calcul — voir vis à métaux ou boulon et couple et effort de serrage, qui traite du cas boulonné et explique pourquoi K appartient à l’ensemble des contacts et non à la vis.
La lettre de type que porte la vis change dès le départ la façon dont le filetage est créé : les lettres d’une vis autotaraudeuse.
En dessous d’une certaine épaisseur de tôle, il n’existe aucune fenêtre de couple, car la vis ne développe jamais de couple de vissage : quand la tôle est trop mince pour tenir un filetage.
Ce que nous n’avons pas pu établir
Nous avons cherché une norme qui définisse un couple de formage et le relie à l’effort de serrage, sans en trouver. Nous nous sommes aussi trompés en chemin sur une affirmation voisine, et il faut le dire. L’ISO 7085:1999, aujourd’hui annulée, spécifie bien des performances liées à la pose — l’article 4.7 exige que la vis forme un filetage conjugué dans une plaque d’essai, plafonne le couple de vissage aux valeurs du tableau 3 et exige que le filetage formé accepte un élément de fixation ISO 965-3 6h et résiste à une charge d’épreuve. Ce qu’elle ne fournit pas, c’est un couple de serrage déduit de l’effort de serrage, ni une relation générale entre couple de formage et précharge.
Les valeurs de 80 % et 50 % reposent donc sur des recommandations de fabricant et non sur une norme, et elles sont présentées comme telles tout au long de l’article, sans être embellies.
Contactez-nous
Établir une fenêtre de montage défendable suppose de mesurer des distributions de couple sur des pièces représentatives de la production, et non une valeur unique. Si cela vous aide, envoyez-nous la pièce, la spécification du trou et la vis : nous pouvons mesurer ces valeurs comme l’un des éléments de votre spécification de montage. sales@tigerfasteners.com
Cet article ne relève pas d’une seule des six étapes : il en traverse plusieurs ou intervient après l’assemblage. Les décisions qui y conduisent sont présentées dans l’article anglais Specifying a screw.
Questions fréquentes
Comment spécifie-t-on le couple d’une vis autotaraudeuse qui forme son propre filetage ?
En partant de la rupture plutôt que de la précharge. Les recommandations de fabricant pour les vis autotaraudeuses pour tôle fixent le couple de serrage à environ 80 % du couple de rupture inférieur déterminant — la résistance minimale à la torsion de la vis ou l’arrachement du filetage de la pièce — et considèrent l’écart entre couple de vissage et ce couple de rupture comme une marge de montage à élargir. C’est le sens inverse d’une bride boulonnée, où le couple est calculé pour atteindre un effort de serrage cible.
Cela signifie-t-il que T = K·D·F ne s’applique jamais sans écrou ?
Non, et c’est là que l’affirmation est facile à étendre à tort. L’énoncé de l’ISO 2702 couvre les vis autotaraudeuses traitées thermiquement qui forment leur filetage dans la tôle. Une vis à métaux dans un trou taraudé ou un insert fileté reste un assemblage conçu autour d’une précharge, et certains systèmes techniques de vissage direct dans les thermoplastiques sont fournis avec un calcul orienté précharge selon la VDI 2230. La ligne de partage est de savoir si l’assemblage est conçu autour d’une précharge axiale maîtrisable, et non la présence d’un écrou.
Quelle est la différence entre couple de vissage et couple de rupture déterminant ?
Le couple de vissage est ce qu’il faut pour former ou couper le filetage conjugué et visser la vis. Le couple de rupture déterminant est le plus faible de deux valeurs : le couple auquel le filetage de la pièce s’arrache et le couple auquel la vis elle-même rompt en torsion. Il importe de les distinguer, car des valeurs indicatives exprimées en pourcentage exigent de savoir laquelle sert de dénominateur.
Un assemblage par vis autotaraudeuse n’a-t-il aucun effort de serrage ?
Il y a un effort. L’ISO 2702 indique que ces vis ne sont pas destinées, par conception, à être précontraintes, tout en reconnaissant divers degrés de faible contrainte de traction après la pose. Ce qui manque, c’est une précharge conçue et calculée que vous visez avec une clé dynamométrique. Si votre assemblage dépend réellement d’un effort de serrage connu, c’est le signe qu’il faut plutôt une vis à métaux dans un écrou ou un insert.
Puis-je appliquer les valeurs de 80 % et 50 % à mes pièces ?
Considérez-les comme un point de départ pour les essais, pas comme une spécification, et notez qu’elles viennent de contextes différents : toutes deux sont des recommandations d’un manuel de fabricant pour les vis autotaraudeuses pour tôle, les 50 % étant liés spécifiquement à la résistance minimale à la torsion de la vis, tandis que le conseil de maximiser l’écart entre vissage et arrachement figure dans la section de ce manuel consacrée au vissage direct dans les thermoplastiques. Les valeurs réelles dépendent de votre matériau, du diamètre et de la préparation du trou et du revêtement, et exigent des essais représentatifs de la production.
Références
- ISO 2702:2022, 4e édition — Fasteners — Heat treated tapping screws — Mechanical and physical properties. Couvre les vis ISO 1478 de ST2,2 à ST9,5, décrites comme formant un filetage conjugué dans la tôle. La phrase citée provient de l’article 1, Domaine d’application. Éditions antérieures 1974, 1992 et 2011.
- ISO 7085:1999 — vis à tôle par déformation ; annulée en 2010. Consultée directement. Elle spécifie un couple de vissage maximal et des exigences d’aptitude au vissage ; elle ne déduit pas le couple de serrage de l’effort de serrage.
- Bossard, Construction recommendations — Fastening (01-2025) : couple de vissage face au couple d’arrachement, et valeurs indicatives 80 % / 50 %, en référence à l’ISO 2702. Manuel technique de fournisseur, pas une norme.
- Nous n’avons pas pu obtenir ces normes directement auprès des organismes émetteurs. Vérifiez le domaine d’application et l’édition en vigueur auprès de votre organisme de normalisation avant de vous y fier.
Demande de devis
Envoyez-nous la pièce, la spécification du trou et la vis ; nous mesurons les distributions de couple sur des pièces représentatives de la production.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com