 TIGERFASTENERS
Les lettres d’une vis autotaraudeuse ne sont pas des classes de qualité
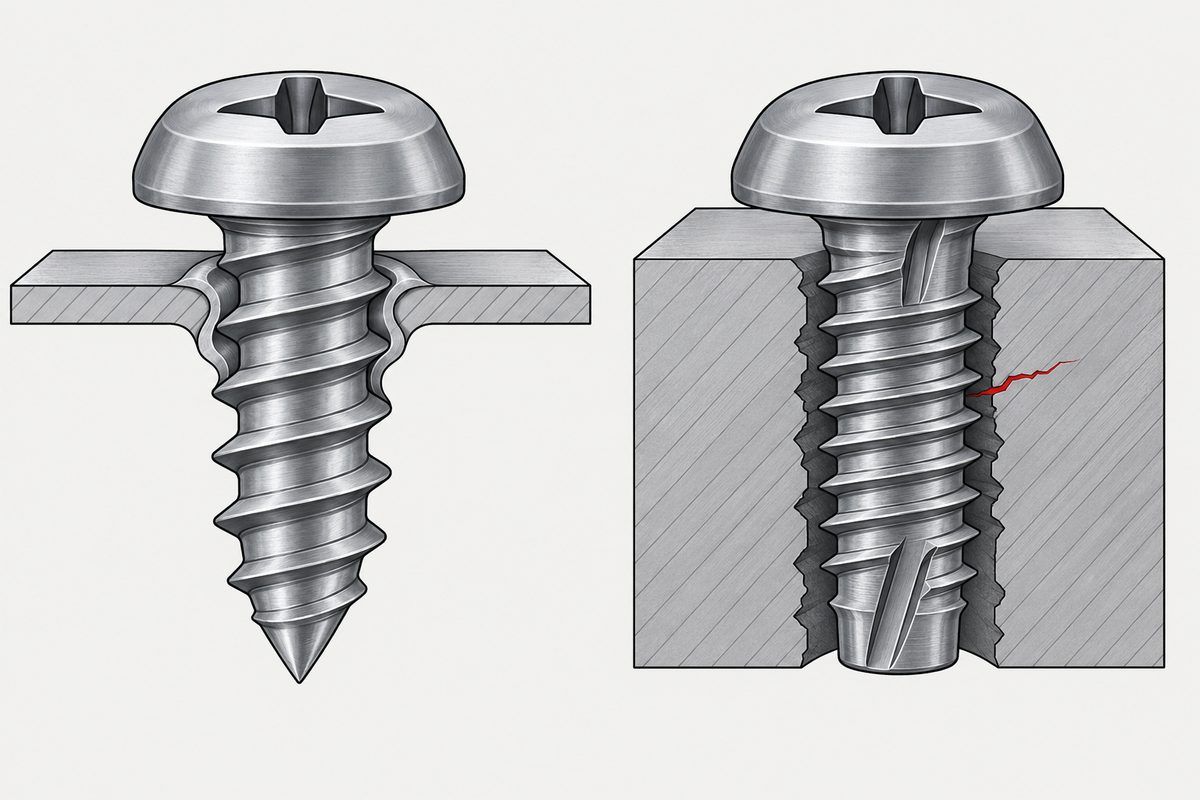
Type A, AB, B, BP, C, D, F, G, T. On dirait une échelle, et ce n’en est pas une. Une Type F n’est pas meilleure qu’une Type B. Chaque lettre fixe deux choses indépendantes à la fois — la série de filetage qu’utilise la vis et la manière dont ce filetage est créé dans le matériau de base —, et c’est la combinaison, non la place de la lettre dans l’alphabet, qui doit correspondre à l’application.
Où se trouvent les lettres aujourd’hui
D’abord un point d’intendance, car la référence évidente est périmée.
Les lettres de type figuraient dans ASME B18.6.4, qui couvrait les vis autotaraudeuses par déformation et par coupe de la série en pouces. Cette norme a été fusionnée dans B18.6.3 en 2013 et c’est aujourd’hui un document historique. La norme en vigueur est ASME B18.6.3-2024, Machine Screws, Tapping Screws, and Metallic Drive Screws (Inch Series).
Pour l’historique : le comité B18 a été créé en 1922, sous le parrainage conjoint de la SAE et de l’ASME ; ASA B18.6 a été publiée en 1947, une norme dédiée aux vis autotaraudeuses en 1958, le statut de USA Standard est venu en 1966 et la reconnaissance ANSI en 1981. SAE J478 (2004) a été remplacée par B18.6.3-2013. Nous n’avons pas pu confirmer l’affirmation courante selon laquelle le système de lettres serait né à la seule SAE avant d’être transféré, et nous ne la reprenons donc pas.
Les deux dimensions, la partie qui vaut la peine d’être apprise
Notre brouillon de cet article reposait sur une séparation nette : des filetages gros à pas espacé qui déforment, et des filetages au pas des vis à métaux qui coupent. C’est faux, et les exceptions sont la partie intéressante. Il y a deux axes indépendants.
| Déformation | Coupe | Roulage | |
|---|---|---|---|
| Filetage à pas espacé | A, AB, B, BP | BF, BT | — |
| Pas de vis à métaux | C | D, F, G, T | TRS |
Les deux cases en gras sont celles que perd une dichotomie trop nette. Le Type C est un filetage au pas des vis à métaux qui déforme, et non qui coupe. Et BF et BT sont des filetages à pas espacé qui coupent. Si vous gardez « pas espacé signifie déformation » comme règle, ces deux-là vous prendront en défaut.
Ce que spécifie réellement chaque lettre
| Type | Filetage | Extrémité |
|---|---|---|
| A | Filetage gros à pas espacé | Pointe vrille acérée |
| AB | Même filetage à pas espacé que B | Pointe vrille |
| B | Filetage à pas espacé | Émoussée, avec filets d’entrée incomplets |
| BP | Même filetage que B | Une pointe conique qui dépasse les filets d’entrée incomplets |
| C | Combinaison diamètre-pas des vis à métaux, profil proche de l’Unified | Émoussée, filets d’entrée incomplets coniques. Déformation, pas coupe |
| D | Pas de vis à métaux | Une goujure |
| F | Pas de vis à métaux | Plusieurs goujures ; filets d’entrée coniques complets ou incomplets au choix du fabricant |
| G | Pas de vis à métaux | Extrémité fendue, filets d’entrée incomplets |
| T | Pas de vis à métaux | Large fente de coupe fraisée ; angle inclus de goujure de 90° à 95°, arête de coupe au-dessus de l’axe de la vis |
A et AB — les deux qui se ressemblent le plus — diffèrent donc surtout par la série de pas, pas par l’extrémité. Toutes deux ont une pointe vrille ; AB utilise le filetage à pas espacé de B.
Deux types que la norme déconseille, et pas ceux qu’on devinerait
- Type A. L’ASME indique que AB a le domaine d’application le plus large et recommande AB plutôt que A ; les dimensions de A ne sont données qu’à titre de référence. Le Machinery's Handbook le dit plus directement : utiliser AB pour les nouvelles conceptions, et remplacer A par AB dans les conceptions existantes quand c’est possible. Mais la formulation de la norme elle-même est recommandé de préférence à, pas remplacé — le Type A n’a pas disparu de la norme.
- Le Type C est celui qui est explicitement déclaré non recommandé pour les nouvelles conceptions, en raison de son usage en recul et du couple de vissage généralement plus élevé qu’il exige. Cela nous a surpris : C est un type par déformation au pas des vis à métaux, ce qui ressemble au choix moderne.
D, F, G et T ne sont pas listés comme obsolètes ; ne gardez donc pas l’impression générale que les types coupants sont des reliquats.
Le côté métrique, et une collision de lettres qui vous piégera
L’ISO utilise un tout autre champ. ISO 1478 donne une série métrique de dimensions de filetage pour vis autotaraudeuses — ST2.9, ST3.5, ST4.2 et ainsi de suite — en spécifiant le pas, le diamètre, le profil de filet à 60° et l’extrémité du filetage. C’est une série de dimensions, pas un type fonctionnel. Elle ne correspond à aucune lettre ASME.
Et le piège. L’ISO utilise aussi les lettres C et F, pour bout pointu et bout plat. Ce ne sont pas les Types C et F de l’ASME. Un « Type C » seul sur un dessin métrique est réellement ambigu, et les deux lectures sont une vis par déformation et une forme d’extrémité.
Il n’existe pas non plus de table de conversion officielle entre les dimensions ST et les lettres de type. Le tableau 1 d’ISO 1478:1999 met bien en relation les dimensions ST et les anciens numéros de filetage #0, #1, #2, mais explicitement à titre informatif. Tout tableau lettres-ST trouvé en ligne est une comparaison de fournisseur, pas une équivalence.
Sur un dessin métrique, appelez la norme de produit ISO applicable, la dimension ST selon ISO 1478 et le type d’extrémité qu’exige cette norme de produit. L’exemple de la norme elle-même s’écrit ISO 1478 – ST3,5, le type d’extrémité étant spécifié dans la désignation du produit ; une tête cylindrique bombée, par exemple, vient d’ISO 7049.
Ce que les lettres ne vous disent pas
Nous voulions conclure sur une phrase : les lettres codent le matériau et le trou, donc se tromper donne exactement deux défaillances — la vis ne mord pas, ou elle fend la pièce. Les deux moitiés de cette phrase se sont révélées trop fortes.
Les lettres spécifient le filetage, l’extrémité et le mode de création du filet. Elles ne codent pas un matériau particulier avec un état de trou particulier. Ce qui se passe réellement dépend aussi du diamètre du trou, de la dureté et de la ductilité du matériau de base, de l’épaisseur ou de la géométrie du bossage, de la longueur de vissage, de la finition et du mode d’assemblage.
Et la liste des défaillances compte plus de deux entrées. Outre l’absence d’amorçage et la fissuration de la pièce, une erreur d’appariement peut donner des filets intérieurs arrachés, une vis rompue, un bossage effondré, un couple de vissage trop élevé pour amener la vis en appui, un effort de serrage insuffisant, une fissuration sous contrainte ou du fluage, et des problèmes liés aux copeaux.
La version honnête est donc celle qui reste utile : la lettre décrit la géométrie et le procédé de la vis, pas une classe de qualité. Elle doit être appariée à l’assemblage, et cet appariement est un travail distinct que la lettre ne fait pas à votre place.
Les liens avec le reste
En quoi diffèrent les quatre façons d’entrer dans un matériau de base, et pourquoi les copeaux sont une question de fiabilité, est expliqué dans choisir un type de vis. La voie par déformation dans le métal, y compris la tolérance de trou qu’elle exige, est traitée dans vis par déformation dans le métal. Pour les plastiques, voir vis pour plastiques, et pour la fenêtre de couple, couple des vis autotaraudeuses. La place de cette décision parmi les autres est décrite dans spécifier une vis (en anglais). Les types numérotés que l’on voit aussi dans les catalogues — 1, 23, 25 — sont traités dans les numéros sont d’anciens noms, où l’on découvre aussi que le type 17 appartient à une autre famille de normes.
Références
- ASME B18.6.3-2024 — Machine Screws, Tapping Screws, and Metallic Drive Screws (Inch Series) ; norme en vigueur
- ASME B18.6.4-1998 (R2005) — fusionnée dans B18.6.3 en 2013 ; historique
- ASME B18.6.3-2013 §4.1, §4.1.1.1–4.1.1.5, notes du tableau 44 — descriptions des types et mentions « non recommandé »
- ASME B18.12 — définitions des types pour les extrémités à goujures et fendues
- ISO 1478:1999 — filetage des vis autotaraudeuses, série de dimensions ST, extrémités de filetage ; tableau 1, correspondance informative avec les anciens numéros de filetage
- ISO 7049:2011 — exemple de norme de produit précisant le type d’extrémité
- Machinery's Handbook, 31e édition — AB pour les nouvelles conceptions
- SAE J478 (2004), remplacée par ASME B18.6.3-2013
L’acceptation d’une pièce donnée est régie par votre dessin et les normes qu’il appelle.
Cet article traite de l’étape 2 : filetage. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Que signifient les lettres de type d’une vis autotaraudeuse ?
Elles décrivent la vis, pas sa qualité. Chaque lettre fixe deux choses indépendantes : si la vis utilise un filetage à pas espacé ou un pas de vis à métaux, et si le filetage conjugué est formé par déformation, par coupe ou par roulage. A, AB, B et BP sont des filetages à pas espacé qui déforment ; BF et BT sont des filetages à pas espacé qui coupent ; C est un pas de vis à métaux qui déforme ; D, F, G et T sont des pas de vis à métaux qui coupent. Une Type F n’est pas une meilleure vis qu’une Type B.
Quelle norme définit les Types A, AB, B, C et F ?
Ils figuraient dans ASME B18.6.4, qui couvrait les vis autotaraudeuses par déformation et par coupe de la série en pouces. Cette norme a été fusionnée dans B18.6.3 en 2013 et elle est aujourd’hui historique. Le document en vigueur est ASME B18.6.3-2024, Machine Screws, Tapping Screws, and Metallic Drive Screws (Inch Series).
Le Type A est-il obsolète ?
Pas exactement. L’ASME note que AB a le domaine d’application le plus large et recommande AB plutôt que A, en donnant les dimensions de A à titre de référence seulement, et le Machinery’s Handbook conseille AB pour les nouvelles conceptions. Mais la formulation de la norme est « recommandé de préférence à », pas remplacé, et le Type A n’a pas été supprimé. Le type réellement déclaré non recommandé pour les nouvelles conceptions est le Type C, en raison de son usage en recul et du couple de vissage généralement plus élevé qu’il exige.
Quel rapport entre les lettres de type ASME et les dimensions ST d’ISO 1478 ?
Ce sont des champs différents. ISO 1478 donne une série métrique de dimensions de filetage — ST2.9, ST3.5, ST4.2 et ainsi de suite — en spécifiant le pas, le diamètre, le profil à 60 degrés et l’extrémité du filetage. C’est une série de dimensions, pas un type fonctionnel, et il n’existe aucune conversion officielle vers les lettres ASME. Le tableau 1 d’ISO 1478:1999 met les dimensions ST en relation avec d’anciens numéros de filetage à titre informatif seulement. Les tableaux en ligne qui associent lettres et dimensions ST sont des comparaisons de fournisseurs.
Un dessin métrique doit-il indiquer une lettre de type comme Type C ?
Mieux vaut éviter. L’ISO utilise aussi C et F, pour bout pointu et bout plat, qui ne sont pas les Types C et F de l’ASME ; une lettre seule est donc ambiguë. Sur un dessin métrique, appelez la norme de produit ISO applicable, la dimension ST selon ISO 1478 et le type d’extrémité qu’exige cette norme de produit — l’exemple de la norme s’écrit ISO 1478 – ST3,5, une tête cylindrique bombée venant d’ISO 7049.
Demande de devis
Si un dessin qu’on vous a remis indique une lettre de type sans norme à côté, envoyez-le-nous. Le système d’origine se détermine généralement vite, et il change ce que vous chiffreriez.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com