 TIGERFASTENERS
Vis par déformation dans le métal : la variable, c’est le trou
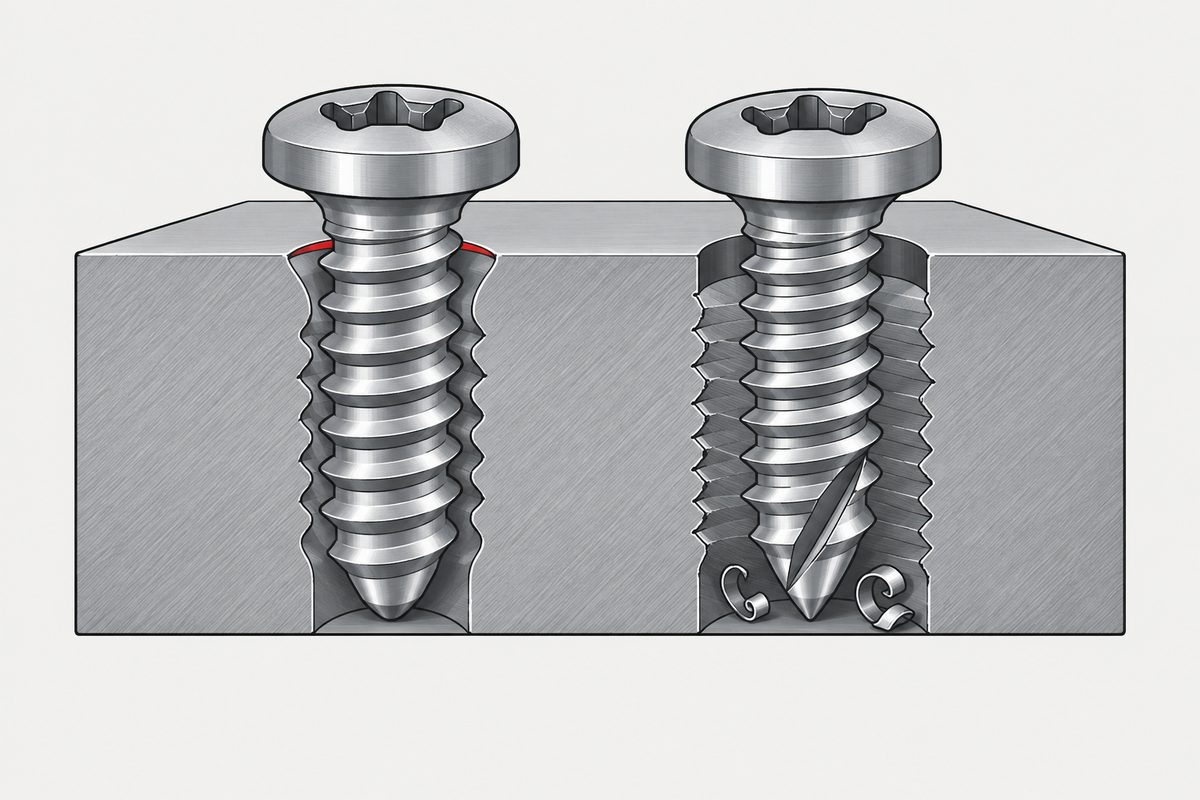
Une vis par déformation crée son propre filetage conjugué en repoussant le métal de base. Une vis taraudeuse coupante le crée en enlevant de la matière. La différence qui compte sur un dessin n’est pas la vis : c’est la précision avec laquelle le trou doit être tenu. Dans les deux documents DIN qui traitent directement de ces vis, le trou pour la déformation reçoit environ 60% de la largeur de tolérance accordée à la vis autotaraudeuse.
La situation normative est plus confuse qu’on ne le croirait
Mieux vaut clarifier ce point d’abord, car il est facile de citer quelque chose qui n’existe plus.
| Document | Statut et domaine d’application |
|---|---|
| DIN 7500-1:2021-07 | En vigueur. Spécifications techniques pour vis par déformation cémentées et revenues, M2 à M12 |
| DIN 7500-2:2016-04 | En vigueur. Valeurs indicatives des diamètres de trou |
| ISO 7085:1999 | Annulée le 2010-02-10. Il n’existe aucun équivalent ISO en vigueur |
| ISO 1478:1999 | En vigueur, mais plus restreinte que son titre ne le laisse croire — uniquement les dimensions du filetage et de l’extrémité des vis autotaraudeuses ST1.5 à ST9.5 |
| DIN 7513 / DIN 7516 | Vis taraudeuses coupantes à filetage métrique ISO |
L’annulation est le point que l’on manque. La version européenne d’ISO 7085 a été retirée en raison de problèmes techniques liés à ses exigences de couple de rupture et de dureté, et DIN 7500-1 a pris le relais. Un dessin qui appelle « ISO 7085 » n’appelle donc rien.
Encore une correction au passage, parce que nous nous étions nous-mêmes trompés. DIN 7500-1 n’impose pas de section trilobée. C’est une norme de performances et de conditions techniques ; le profil de la vis appartient au fabricant. Le trilobé est la réalisation dominante sur le marché, pas ce qu’exige la norme.
Ce que font réellement les lobes
L’explication habituelle — et celle de notre brouillon — est qu’une vis trilobée touche le trou en trois points, de sorte que la déformation se fait par intermittence et que la matière se relâche entre deux. Ce n’est pas tout à fait ce qui se passe.
Pendant la rotation de la vis, les lobes balaient la paroi du trou en continu. Il n’y a pas trois points fixes, et l’action de déformation ne s’interrompt pas. Voici ce que fait la forme lobée :
- elle réduit la surface en contact à chaque instant, par rapport à une section entièrement ronde ;
- elle concentre la pression de déformation plastique sur les lobes ;
- elle réduit le frottement et donc le couple de formage ;
- elle repousse la matière déplacée vers les zones de dégagement de plus petit diamètre, avec un retour élasto-plastique une fois le lobe passé.
Les travaux par éléments finis confirment le couple de vissage plus faible et l’attribuent à la surface de contact réduite. Il n’existe pas de pourcentage général à citer ; si un fournisseur vous en donne un, demandez de quel trou, de quel matériau et de quelle épaisseur il provient.
Ce qui se passe côté matériau de base
Deux points sont ici bien étayés, et un troisième est souvent exagéré.
| Affirmation | Solidité |
|---|---|
| La déformation ne produit pas de copeaux ; la coupe, si | Étayé. La déformation construit le filet par écoulement plastique ; la coupe enlève la matière avec une arête |
| La zone déformée présente une déformation plastique, des grains allongés et un écrouissage local | Étayé par des études de microdureté |
| Le fibrage est continu au lieu d’être sectionné | Raisonnable comme description métallurgique, mais tous les métaux, toutes les tailles de trou et tous les sommets de filet ne donnent pas une ligne de fibrage complète et ininterrompue |
| Par conséquent, la résistance à l’arrachement et à l’arrachement du filet est plus élevée | Non établi. Voir ci-dessous |
Trois chiffres souvent cités que nous n’avons pas pu cautionner
Nous les avons recherchés spécifiquement, parce que ce sont eux qui apparaissent dans la documentation des fournisseurs et qui sont recopiés dans les spécifications.
- « Le couple d’arrachement du filet doit valoir au moins 3:1 par rapport au couple de vissage. » Nous n’avons pas trouvé cette exigence dans une norme. Les tableaux de performances de DIN 7500-1 et de l’ISO 7085 annulée comparent le couple de vissage maximal au couple de rupture minimal de la vis elle-même — pas au couple d’arrachement du filet dans le matériau de base. Le chiffre 3:1 apparaît bien dans des données d’essai de fabricants pour certaines tôles d’acier minces, où les rapports mesurés allaient d’environ 2,0:1 à 3,4:1. C’est propre au produit, au trou et à l’épaisseur.
- « Le filetage par déformation donne une meilleure tenue à l’arrachement que le filetage par coupe. » Non établi entre les deux types de vis. Les études comparatives solides portent sur les tarauds à refouler et les tarauds coupants. L’une rapporte une résistance à la traction supérieure d’environ 27% pour les filets formés dans l’acier C22, ce qui ne se transpose pas simplement à une comparaison entre deux vis.
- « La déformation n’a pas de surépaisseur de coupe. » Nous l’avions écrit nous-mêmes avant de le retirer. Ce n’est pas une affirmation normalisée, et elle suggère une précision que les documents n’étayent pas.
Le trou, là où apparaît la vraie différence
Ici, il y a quelque chose de concret. Comparez la tolérance de trou que recommandent les deux documents DIN :
| Nominal | H11 (déformation, DIN 7500-2) | H12 (autotaraudeuse ST, DIN 7975) |
|---|---|---|
| au-delà de 1 jusqu’à 3 mm | 0,060 mm | 0,100 mm |
| au-delà de 3 jusqu’à 6 mm | 0,075 mm | 0,120 mm |
| au-delà de 6 jusqu’à 10 mm | 0,090 mm | 0,150 mm |
Le trou pour la déformation reçoit environ 60% à 62,5% de la largeur. C’est la conséquence pratique : le même procédé de perçage qui suffisait confortablement pour une vis autotaraudeuse peut ne pas tenir la fenêtre dont a besoin une vis par déformation.
Le diamètre du trou est aussi, d’après les éléments disponibles, l’une des variables les plus importantes du procédé. Si on l’agrandit, le couple de formage baisse, mais le remplissage du filet et la marge contre l’arrachement du filet baissent aussi. Si on le réduit, on déplace plus de matière et le couple de formage augmente.
Mais le trou n’est pas toute la spécification, et la norme le dit. DIN 7500-2 donne ses diamètres comme valeurs indicatives, issues d’essais de fabricants et d’utilisateurs, et exige explicitement une validation avant la production en série. Elle note que la géométrie de la zone de formage de la vis, le matériau de base, la longueur de vissage effective, le mode de réalisation du trou et l’écrouissage de la paroi du trou modifient tous le diamètre nécessaire. Les trous poinçonnés, la peau de fonderie et les trous non ronds peuvent tous demander autre chose. L’édition 2016 couvre l’acier et l’aluminium ; les données pour le cuivre ont été supprimées.
Ce qu’il faut régler avant de l’inscrire sur le dessin
- Le mécanisme dont l’assemblage a besoin — les copeaux sont autant une question de contamination que de résistance, ce que traite choisir un type de vis.
- Le diamètre du trou et sa tolérance, pas seulement le diamètre. H11 est une recommandation, pas un résultat qu’un procédé de perçage existant fournit gratuitement.
- Le mode de réalisation du trou. Des trous poinçonnés et percés de même dimension nominale ne se comportent pas de la même manière.
- Si l’assemblage est démonté en service. Un filet créé au premier vissage est une tout autre affaire au remontage — voir réutiliser une vis.
- La validation avant la série, parce que la norme la demande explicitement.
Pour les plastiques, qui se comportent assez différemment pour mériter leur propre traitement, voir vis pour plastiques. La place de cette décision parmi les autres est décrite dans spécifier une vis (en anglais).
Références
- DIN 7500-1:2021-07 — vis par déformation pour filetage métrique ISO, spécifications techniques pour vis cémentées et revenues, M2 à M12
- DIN 7500-2:2016-04 — valeurs indicatives des diamètres de trou ; recommandation H11 ; exigence de validation
- ISO 7085:1999 — annulée le 2010-02-10, aucun équivalent ISO en vigueur
- ISO 1478:1999 — filetage des vis autotaraudeuses, dimensions du filetage et de l’extrémité ST1.5 à ST9.5
- DIN 7975:2016-04 — données de trou pour vis autotaraudeuses ST dans le métal, H12
- DIN 7513 / DIN 7516 — vis taraudeuses coupantes à filetage métrique ISO
- ISO 286-2 — largeurs de tolérance pour H11 et H12
- Stéphan et al., Journal of Materials Processing Technology, 2012 ; Mathurin et al., modélisation 3D par éléments finis de l’assemblage par vis par déformation — couple de formage et diamètre de l’avant-trou
- Sarafraz et al., Engineering Failure Analysis, 2021 — filetages intérieurs formés contre filetages coupés
L’acceptation d’un assemblage donné est régie par votre dessin et par la validation que demande la norme.
Si la vis est spécifiée par une lettre de type plutôt que par une norme, vérifiez de quel système elle provient — les lettres d’une vis autotaraudeuse traite de la collision entre ISO et ASME.
Dans une pièce moulée, le trou est encore plus délicat, parce que la paroi qu’il traverse n’est pas homogène : une pièce moulée sous pression n’est pas un seul matériau.
Cet article traite de l’étape 2 : filetage. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Qu’est-ce qu’une vis par déformation ?
Une vis qui crée son filetage conjugué en refoulant le métal de base au lieu de l’enlever, et qui ne produit donc pas de copeaux. Pour le filetage métrique ISO, le document en vigueur est DIN 7500-1:2021-07, qui couvre les vis cémentées et revenues de M2 à M12. Il s’agit d’une norme de performances et de conditions techniques qui ne spécifie pas le profil de la vis ; la section trilobée habituellement associée à ces vis est la réalisation dominante sur le marché, pas une exigence normative.
Existe-t-il une norme ISO pour les vis par déformation ?
Pas actuellement. ISO 7085:1999 couvrait les exigences mécaniques et de performance des vis autotaraudeuses par roulage à filetage métrique, cémentées et revenues, mais elle a été annulée le 10 février 2010, la version européenne ayant été retirée en raison de problèmes techniques liés à ses exigences de couple de rupture et de dureté. DIN 7500-1 a pris le relais ; un dessin qui appelle ISO 7085 appelle donc un document annulé.
Quel trou faut-il pour une vis par déformation ?
DIN 7500-2:2016-04 tabule les diamètres de trou selon la dimension du filetage, le matériau de base et la longueur de vissage effective, et recommande H11. Ce sont explicitement des valeurs indicatives issues d’essais de fabricants et d’utilisateurs, et la norme exige une validation avant la production en série, parce que la géométrie de la zone de formage, la longueur de vissage, le mode de réalisation du trou et l’écrouissage de la paroi modifient tous ce qui est nécessaire. L’édition 2016 couvre l’acier et l’aluminium ; les données pour le cuivre ont été supprimées.
La tolérance du trou est-elle vraiment plus serrée que pour une vis autotaraudeuse ?
Dans les deux documents DIN qui traitent directement de ces vis, oui. DIN 7500-2 recommande H11 pour la déformation, tandis que DIN 7975 utilise H12 pour les vis autotaraudeuses ST dans le métal. Selon ISO 286-2, cela donne 0,060 contre 0,100 mm au-delà de 1 jusqu’à 3 mm, 0,075 contre 0,120 au-delà de 3 jusqu’à 6, et 0,090 contre 0,150 au-delà de 6 jusqu’à 10 — environ 60 à 62,5 pour cent de la largeur. Cette comparaison vaut entre ces deux spécifications et n’est pas une loi universelle pour toutes les formes de vis taraudeuses coupantes et tous les matériaux.
Une vis par déformation tient-elle mieux qu’une vis taraudeuse coupante ?
Nous n’avons pas pu l’établir entre les deux types de vis. Les travaux comparatifs solides portent sur les tarauds à refouler et les tarauds coupants ; une étude rapporte une résistance à la traction supérieure d’environ 27 pour cent pour les filets formés dans l’acier C22, ce qui ne se transpose pas simplement. La résistance réelle dépend du matériau de base, du diamètre du trou, de la forme du filet, de la longueur de vissage effective et du degré de formation complète du filet. Considérez « la déformation tient mieux » comme une affirmation courante des fournisseurs plutôt que comme un résultat acquis.
Demande de devis
Si vous faites passer un assemblage d’une vis autotaraudeuse à une vis par déformation, envoyez avec la pièce le dessin du trou et son mode de réalisation. Le changement se manifeste généralement dans le procédé de perçage avant de se manifester ailleurs.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com