 TIGERFASTENERS
Une pièce moulée sous pression n’est pas un seul matériau
Une fiche d’alliage donne une résistance à la traction. Une pièce moulée sous haute pression n’en a pas qu’une. Taille de grain, dureté et porosité varient toutes avec la profondeur — mais pas de la manière ordonnée que décrit la croyance d’atelier, et sur les parois épaisses, la fameuse peau à grain fin n’existe tout simplement pas.
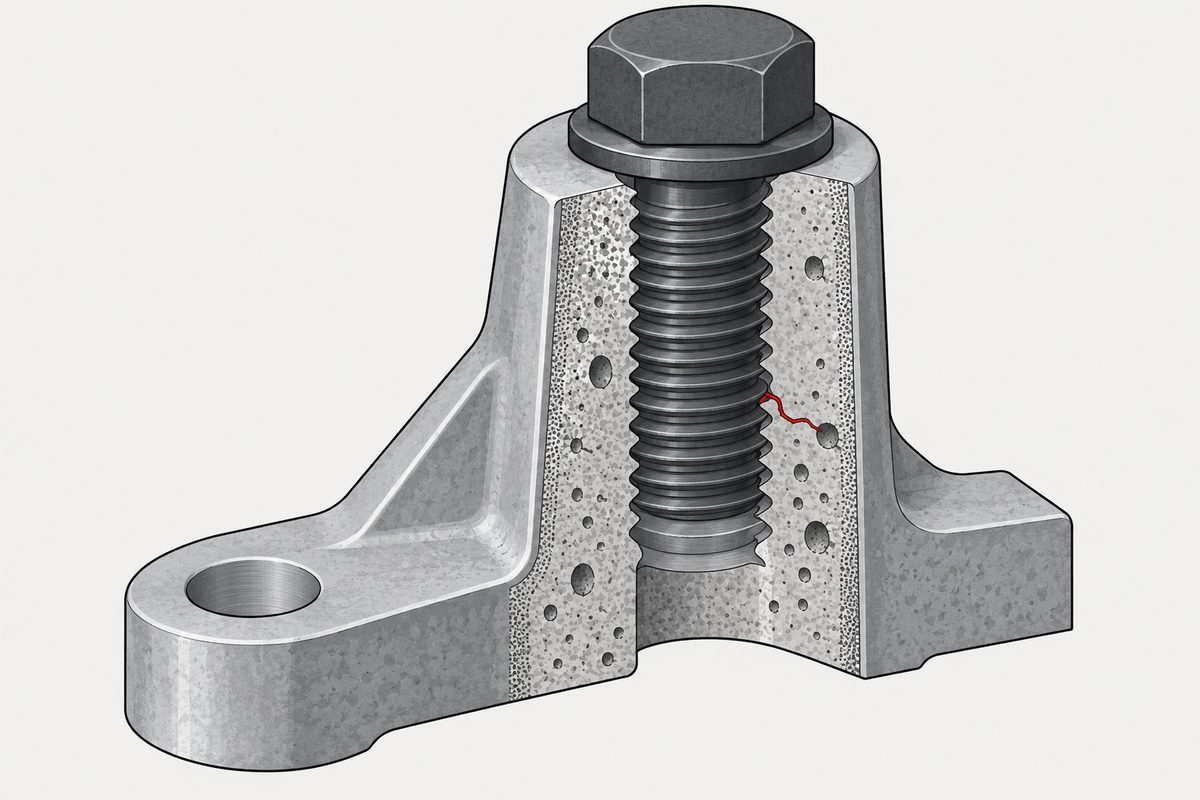
La peau existe, mais ce n’est pas une constante
Des mesures sur coupes d’AlSi10MnMg(Fe) moulé sous haute pression (HPDC) donnent pour la couche superficielle à grain fin :
| Paroi | Peau |
|---|---|
| 2 mm | 30–150 µm |
| 4 mm | 20–90 µm |
| 6 mm | non observée |
| 10 mm | non observée |
Et même à 2 mm, la peau s’est révélée localement interrompue, décollée de la surface ou totalement absente d’un côté. Il n’existe pas d’épaisseur typique unique à citer pour le HPDC.
Le mécanisme est assez simple. L’espacement secondaire des bras de dendrites mesurait 3,6 µm en surface contre 14,6 µm à cœur, ce qui correspond à des vitesses de refroidissement d’environ 33 °C/s et 0,5 °C/s. La surface s’est solidifiée vite ; le cœur, non.
La porosité ne se comporte pas comme on l’attend
Nous allions écrire que la peau est dense et que la porosité se trouve dessous, de sorte que percer la peau met à nu la partie faible. Les mesures ne le confirment pas.
| Paroi | Cœur | Peau |
|---|---|---|
| 2,7 mm | 0,18 % | 0,42 % |
| 3,7 mm | 0,31 % | 0,07 % |
| 4,7 mm | 0,11 % | 0,27 % |
| 5,7 mm | 0,14 % | 0,16 % |
| 6,7 mm | 0,05 % | 0,10 % |
Pour quatre des cinq épaisseurs de paroi, la peau est plus poreuse que le cœur, et la même étude note que la porosité culmine souvent à l’interface peau/cœur plutôt que dans l’une ou l’autre zone. Une autre étude sur du HPDC AM50 a bien trouvé les pores gazeux concentrés dans le tiers médian de la paroi, avec une porosité de retrait plus uniformément répartie — la distribution dépend donc du mécanisme de formation des pores et du procédé, et aucun des deux schémas n’est une règle générale.
Pour donner l’échelle : la résolution de la tomographie dans ces travaux était de 4 à 9 µm, le diamètre moyen des pores de 14 à 32 µm et leur diamètre maximal de 108 à 247 µm. Les plus gros pores représentent une part notable d’un petit filetage.
La dureté ne décroît pas non plus avec la profondeur
Des cartographies de microdureté sur des sections de 3 mm de deux alliages d’aluminium HPDC donnent un profil moyen en U en fonction de la profondeur, avec en moyenne environ 15 HV d’écart entre la surface et le centre. Les extrêmes locaux sont bien plus larges : 130 à 150 HV en surface pour un alliage contre 50 à 90 HV localement à cœur, et seulement 30 à 45 HV au droit des pores.
Mais une autre mesure sur AlSi10MnMg(Fe) est plus gênante encore : la dureté démarre vers 86 HV en surface et augmente jusqu’à environ 300 µm de profondeur, à mesure que la fraction d’eutectique Al–Si croît, avant de commencer à diminuer. « Peau dure, cœur tendre » n’est donc pas un profil que l’on peut supposer.
Ce que cela implique pour un filetage — avec prudence
C’est ici qu’il faut distinguer honnêtement ce qui relève de la déduction et ce qui est mesuré.
Nous n’avons trouvé aucune étude qui résolve la résistance du filetage en fonction de la profondeur dans le HPDC, ni qui compare l’arrachement de filetages percés à différentes profondeurs. Ce que l’on peut dire est géométrique : si le trou est percé depuis la surface extérieure vers l’intérieur, la peau d’origine ne se trouve qu’à proximité de l’entrée du trou, et la paroi cylindrique est de la matière fraîchement mise à nu. Lorsque la longueur en prise dépasse largement quelques dizaines à quelques centaines de micromètres, l’essentiel du filetage n’est pas dans la peau extérieure d’origine.
Ce n’est pas la même chose que d’affirmer que le filetage se trouve dans un cœur homogène et plus faible :
- un trou venu de fonderie conserve sa propre peau de fonderie sur la paroi, ce qu’un trou percé ne fait pas ;
- la peau peut être interrompue, et la zone la plus dure peut se situer à l’interface peau/cœur ;
- la porosité n’est pas forcément maximale à cœur.
Nous n’avons pas trouvé non plus de comparaison directe entre des filetages intérieurs dans du HPDC et le même alliage corroyé ou extrudé. Le plus proche est une comparaison de traction sur matière massive — le HPDC AZ91 ayant une limite d’élasticité environ deux à trois fois plus basse que l’AZ91 extrudé —, mais aucun filetage n’y a été réalisé ni testé, et elle ne peut donc pas être convertie en valeur d’arrachement de filetage.
Ce que les normes fournissent réellement
- La DIN 7500-2 traite bien de la peau de fonderie. Ses indications précisent que les procédés de réalisation de trous qui écrouissent la paroi peuvent nécessiter un diamètre supérieur aux valeurs tabulées, que cela peut aussi s’appliquer aux trous bruts de fonderie — le texte allemand nomme explicitement la Gusshaut — et que, pour les trous venus de fonderie, la géométrie de la vis, zone de formage comprise, doit être adaptée individuellement au trou moulé. Les valeurs sont des recommandations issues d’essais de fabricants et d’utilisateurs, et vos propres essais sont attendus avant la série.
Le document public est l’introduction officielle ; la norme elle-même, de cinq pages, est payante, et nous ne citons donc pas de numéro d’article que nous ne pouvons pas vérifier. - « Deux diamètres de longueur en prise dans l’aluminium » n’est pas une norme. La DIN 7500-2 tabule le diamètre de trou en fonction du matériau et de la longueur en prise réelle. L’ISO 16224:2026 fournit des méthodes de calcul pour la rupture de la vis, l’arrachement du filetage extérieur et l’arrachement du filetage intérieur. La VDI 2230 Blatt 1:2015, section R10.4.2, équations 205 à 208, calcule la longueur en prise effective et totale à partir de la résistance à la traction du filetage extérieur, de la résistance au cisaillement du filetage intérieur, du pas, du diamètre, d’une correction de tolérance et de la longueur non porteuse. Aucune n’utilise un multiple fixe selon le matériau, et aucune n’a de facteur propre au HPDC.
- Le formage de filetage dans les pièces moulées est bien étayé. Un programme du département de l’Énergie des États-Unis a testé des fixations par déformation dans des trous moulés à cote dans de l’aluminium A380 et du magnésium AZ91D HPDC, en vissant jusqu’à la rupture de la vis ou à l’arrachement du filetage intérieur, et a conclu que la méthode est techniquement réalisable sur des pièces de série. Une publication SAE sur de l’Al 319-T7 moulé a constaté que les éprouvettes roulées avaient une meilleure tenue en fatigue que les éprouvettes taillées, ce qui a été attribué aux contraintes résiduelles de compression — mais il s’agissait d’une simulation d’entaille et de fond de filet, et non d’un arrachement de filetage intérieur dans du HPDC. Nous n’avons trouvé aucune étude comparant le taraudage par déformation et le taraudage par coupe pour le même trou et le même filetage dans de l’aluminium HPDC.
Une pièce moulée se dilate aussi environ deux fois plus vite que la vis en acier qu’elle contient — la température modifie la précharge.
Que faire alors de la valeur de la fiche technique
Nous voulions conclure en disant que la résistance à la traction de l’alliage aide peu pour concevoir le filetage. C’est trop fort. La résistance nominale est une vraie donnée d’entrée — l’ISO 16224 et la VDI 2230 l’utilisent, ou une résistance au cisaillement qui en dérive, pour calculer l’arrachement.
La version exacte est plus étroite et vaut quand même la peine : la résistance nominale à la traction est nécessaire mais pas suffisante. Elle ne peut pas remplacer la structure locale et la porosité autour de votre trou, et une pièce moulée sous pression varie assez sur ces deux points pour que le calcul soit un point de départ plutôt qu’une réponse.
C’est aussi pourquoi la DIN 7500-2 dit ce qu’elle dit sur la validation avant la série. Sur une pièce moulée, cette consigne n’est pas une formule de style.
Liens avec d’autres sujets
Le formage et la tolérance de trou qu’il exige sont traités dans vis par déformation dans le métal ; la lettre de type qui décide de la façon dont le filetage est créé, dans les lettres d’une vis autotaraudeuse ; lorsque la pièce ne peut pas du tout servir d’écrou, voir quand la pièce ne peut pas servir d’écrou ; et le cas des plastiques, qui se comporte encore autrement, figure dans vis pour plastique.
Cet article traite de l’étape 1 : support. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Quelle est l’épaisseur de la peau d’une pièce moulée sous pression ?
Elle dépend de la paroi et n’est pas toujours présente. Des coupes d’AlSi10MnMg(Fe) HPDC ont montré une peau à grain fin de 30 à 150 micromètres sur une paroi de 2 mm et de 20 à 90 micromètres sur une paroi de 4 mm, tandis que les éprouvettes de 6 mm et 10 mm n’en présentaient aucune. Même à 2 mm, la peau était localement interrompue, décollée de la surface ou totalement absente d’un côté ; il n’existe donc pas d’épaisseur typique unique à citer.
La porosité d’une pièce moulée sous pression est-elle concentrée à cœur ?
Pas de façon fiable. La tomographie X sur du HPDC AZ91 a montré une peau plus poreuse que le cœur pour quatre des cinq épaisseurs de paroi — 0,42 contre 0,18 pour cent à 2,7 mm, par exemple — et une porosité culminant souvent à l’interface peau/cœur plutôt que dans l’une ou l’autre zone. Une autre étude sur l’AM50 a bien trouvé les pores gazeux concentrés dans le tiers médian de la paroi, avec une porosité de retrait plus uniforme ; la distribution dépend donc du mécanisme de formation des pores et du procédé.
Une pièce moulée sous pression devient-elle plus tendre en profondeur ?
Pas de façon monotone. Des cartographies de microdureté sur deux alliages d’aluminium HPDC donnent un profil moyen en U avec environ 15 HV d’écart entre la surface et le centre, et des extrêmes locaux bien plus larges. Mais une mesure sur AlSi10MnMg(Fe) démarre vers 86 HV en surface et augmente jusqu’à environ 300 micromètres de profondeur à mesure que la fraction d’eutectique aluminium-silicium croît, avant de diminuer. Une peau dure sur un cœur tendre n’est pas un profil que l’on peut supposer.
Quelle longueur en prise faut-il dans un bossage en aluminium moulé sous pression ?
Il n’existe pas de multiple normalisé. La valeur de deux diamètres est une règle empirique. La DIN 7500-2 tabule le diamètre de trou en fonction du matériau et de la longueur en prise réelle ; l’ISO 16224:2026 fournit des méthodes de calcul pour la rupture de la vis et l’arrachement des filetages ; et la VDI 2230 Blatt 1:2015, section R10.4.2, calcule la longueur en prise à partir des résistances des filetages, du pas, du diamètre, d’une correction de tolérance et de la longueur non porteuse. Aucune n’utilise de multiple fixe selon le matériau ni de facteur propre au HPDC.
Puis-je utiliser la résistance de la fiche d’alliage pour concevoir le filetage ?
Comme donnée d’entrée, oui ; comme réponse, non. La résistance nominale à la traction est utilisée par l’ISO 16224 et la VDI 2230, directement ou via une résistance au cisaillement dérivée, pour calculer l’arrachement. Mais elle ne peut pas remplacer la structure locale et la porosité autour de votre trou, et une pièce moulée sous pression varie assez sur ces deux points pour que le calcul soit un point de départ. C’est aussi pourquoi la DIN 7500-2 demande vos propres essais avant la production en série — sur une pièce moulée, ce n’est pas une formule de style.
Références
- Dalai et al., Metallurgical and Materials Transactions A, DOI 10.1007/s11661-024-07631-1 — épaisseur de peau à 2 mm, SDAS et vitesse de refroidissement, dureté selon la profondeur
- Dalai et al., Materials Characterization 221 (2025) 114775 — peau à 4 mm ; absente à 6 mm et 10 mm
- Biswas et al., Metallurgical and Materials Transactions A (2013), DOI 10.1007/s11661-013-1783-y — porosité du HPDC AZ91 par tomographie, peau contre cœur ; traction sur matière massive contre extrudé
- Chadha et al., Materials Science and Engineering A 427 (2006) 99–111, DOI 10.1016/j.msea.2006.04.082 — distribution de la porosité dans l’AM50
- Yang et al., « The Skin Effect in High Pressure Die Casting Al Alloys », ICAA12 (2010) — profil de dureté en U
- DIN 7500-2:2016-04 — recommandations de diamètre de trou ; trous écrouis et bruts de fonderie, Gusshaut ; adaptation individuelle pour les trous venus de fonderie
- ISO 16224:2026 ; VDI 2230 Blatt 1:2015, section R10.4.2, équations 205–208 — longueur en prise par calcul, pas par multiple fixe
- Paxton et al., PNNL/DOE, « Die-Cast Net-Shaped Hole Process Development for Application of Thread-Forming Fasteners », FY2006 Automotive Lightweighting Materials Progress Report
- Blaha et al., SAE 2006-01-0780, DOI 10.4271/2006-01-0780 — roulé contre taillé, Al 319-T7 moulé
L’acceptation d’un assemblage donné relève de votre plan et de vos propres essais.
Demande de devis
Si la pièce est moulée, indiquez-nous si le trou est venu de fonderie ou percé, et l’épaisseur approximative de la paroi à cet endroit. Ces deux informations changent davantage la réponse que le nom de l’alliage.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com