 TIGERFASTENERS
Quand le matériau de base ne peut pas servir d’écrou
En bref : un insert augmente généralement ce que l’assemblage peut encaisser, et il déplace aussi l’endroit où l’assemblage cède. Un trou taraudé demande à une petite surface de filet dans le matériau de base de reprendre du cisaillement ; un insert place un filet plus dur au milieu et demande à une interface bien plus grande de résister à l’arrachement et à la rotation. La capacité est la raison d’en poser un. La défaillance déplacée est la partie que l’on oublie — l’arrachement et la rotation de l’insert ne sont pas ce que l’on testait auparavant.
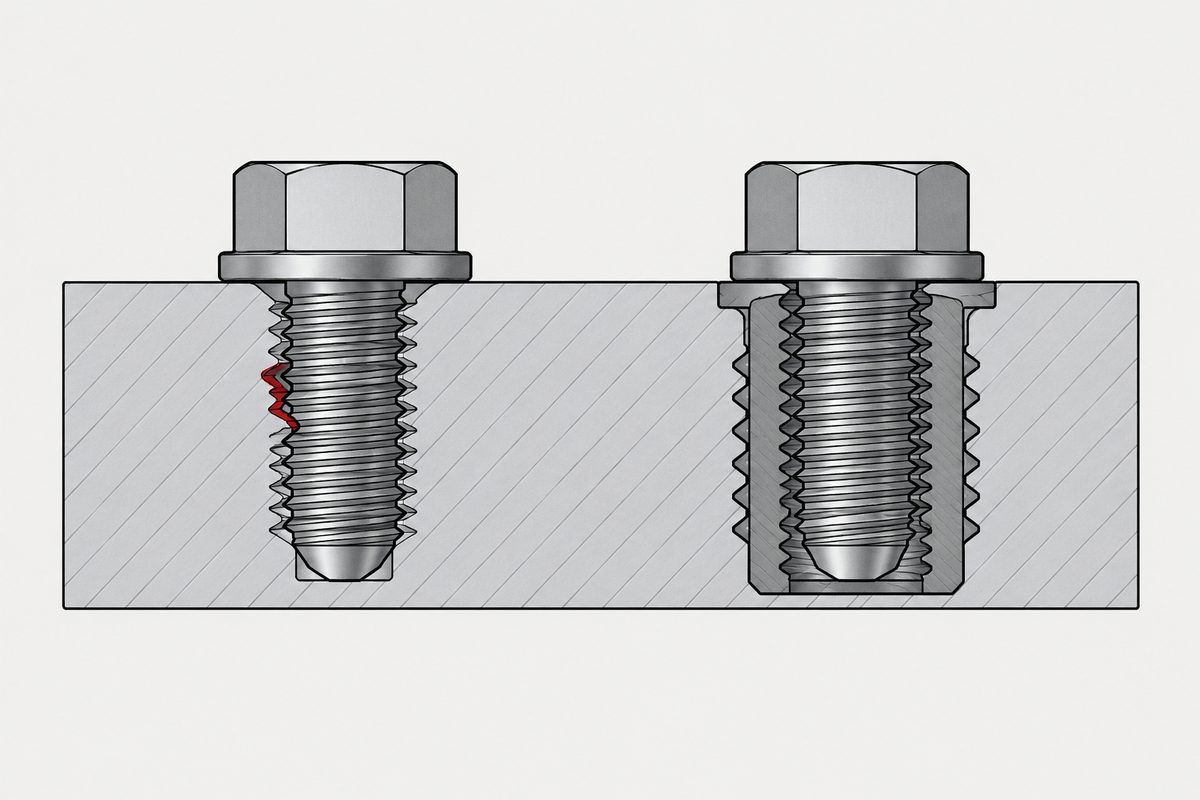
Trois raisons pour lesquelles le matériau de base ne peut pas servir d’écrou
L’ordre de décision commence par le support, parce que le support décide de ce que peut être un filetage (en anglais). Parfois, la réponse est qu’il ne peut pas en être un :
- Le filet céderait avant la vis. Un assemblage doit rompre sur la pièce bon marché, et quand c’est le trou qui s’arrache, le rapport des sections cisaillées n’a jamais été atteint. Dans un matériau tendre, y parvenir peut exiger plus de longueur d’engagement que la pièce n’a de profondeur
- Il ne survivra pas à un nouveau démontage. Chaque remontage reforme un filet dans le plastique, et la matière enlevée ne revient pas. Si la réponse à combien de fois cela s’ouvre-t-il est plus d’une ou deux fois, le filet est candidat à loger dans quelque chose de plus dur que le boîtier — l’endroit exact de la limite dépend de la résine, de la vis et du couple, et mérite d’être établi par essai plutôt que par règle
- Il se relâcherait même sans être ouvert. Les polymères fluent, et la précharge s’échappe par les flancs de filet et la surface d’appui sans que rien ne casse visiblement
Ce que l’insert change réellement
La capacité, généralement à la hausse — un filet métallique dans un boîtier plastique encaisse plus de couple et plus de charge qu’un filet formé. Mais ce qui change la conception, c’est l’endroit où la charge est reprise et sous quelle forme.
| Taraudé dans le matériau de base | Avec un insert | |
|---|---|---|
| Chemin d’effort | Filet de la vis dans le filet du matériau de base | Filet de la vis dans l’insert ; insert dans le matériau de base par sa surface extérieure |
| Surface qui la reprend | Petite, concentrée sur les premiers filets en prise | Grande, répartie sur l’extérieur moleté de l’insert |
| Mode de défaillance | Le filet s’arrache | Arrachement ou rotation — l’insert quitte le bossage ou tourne dedans |
| Ce que l’on teste | Couple d’arrachement du filet, longueur d’engagement | Force d’arrachement axiale, et rotation sous couple — et il faut observer ce qui a bougé |
C’est pourquoi « nous avons ajouté un insert » n’est qu’une demi-réponse à une question de résistance. Il apporte généralement de la capacité et il déplace le maillon faible vers l’interface entre l’insert et le bossage, et cette interface a sa propre géométrie à bien définir. La forme du moletage en fait partie — un moletage plus gros résiste mieux à la rotation et sollicite davantage le plastique, les motifs droits et hélicoïdaux favorisent différemment la tenue en rotation et à l’arrachement — mais le bossage qui l’entoure compte au moins autant.
Ce que suppose chaque type
- Pose à chaud et par ultrasons. Supposent un thermoplastique que l’on peut fondre ou plastifier localement pour qu’il s’écoule dans le moletage et les contre-dépouilles. La température de la panne est réglée en fonction de la résine, et un dépassement dégrade le matériau dans lequel l’insert doit s’ancrer — mais la fusion locale maîtrisée est le mécanisme, pas une défaillance de celui-ci. Les deux supposent un bossage conçu pour l’insert plutôt qu’un bossage conçu pour une vis
- Surmoulé. Suppose que vous possédez le moule et pouvez accepter le coût en temps de cycle et en manutention, en échange d’un matériau de base qui se forme autour de l’insert au lieu d’être repoussé
- Emmanché. Suppose un trou tenu à une tolérance, parce que la tenue est un ajustement serré et que le serrage est la cote qui compte
- À expansion. Un autre mécanisme : l’insert est d’abord posé, puis expansé vers l’extérieur par la vis ou par l’outil de pose, si bien que la tenue est créée au moment de l’assemblage plutôt qu’au moment de l’insertion
- Filets rapportés. Supposent un trou taraudé pour les recevoir — le plus souvent dans le métal, bien qu’il existe des versions pour plastiques posées de la même façon. Ils mettent un filet plus dur dans un matériau plus tendre, ou réparent un filet qui a déjà cédé
- Écrous à sertir aveugles. Supposent de la tôle, où il n’y a jamais eu assez de profondeur pour un filet et où la fixation doit apporter le sien
Cette liste n’est pas un classement. Chacun répond à une question différente sur la nature du matériau de base et sur l’outillage disponible.
Alors posez un insert — et voici comment cela ne rapporte rien
Ajouter un insert sans modifier le bossage. Je n’ai aucune donnée de fréquence à ce sujet et je ne prétendrai pas le contraire, mais c’est le point à vérifier en premier, parce qu’il est invisible sur le plan. Un bossage dimensionné pour une vis par déformation est une autre pièce qu’un bossage dimensionné pour un insert — autre trou, généralement autre épaisseur de paroi. Glissez un insert dans l’ancienne géométrie et la défaillance passe du filet au bossage sans que rien ne s’améliore.
Un insert qui s’arrache révèle souvent un bossage trop peu profond, un trou trop grand ou trop peu de matière autour. Un insert qui tourne révèle souvent une paroi mince, une mauvaise prise du moletage ou un couple de serrage supérieur à ce que peut tenir le matériau environnant. La géométrie de l’insert compte bel et bien — longueur, forme du moletage et contre-dépouilles modifient les deux valeurs — mais si le bossage est la contrainte déterminante, un autre insert la déplace au lieu de la supprimer, et le bossage est la partie qu’il faut concevoir dans tous les cas.
Ce qu’il faut trancher avant d’en spécifier un
- Combien de fois cet assemblage s’ouvre-t-il ? C’est la question à laquelle l’insert existe pour répondre, et si la réponse est zéro, l’insert ne résout peut-être rien
- Quel est exactement le matériau de base ? Thermoplastique, thermodurcissable, chargé, coulé, tôle — chacun exclut des méthodes de pose différentes
- Le bossage est-il redessiné ou réutilisé ? La réutilisation est l’hypothèse qu’il vaut la peine d’expliciter, car rien sur le plan ne la signale
- Qui mesure l’arrachement et la rotation, sur les pièces moulées ? Pas par le calcul, et pas sur un bloc d’essai — sur la pièce
La même question — que va faire le matériau de base — décide aussi de la disposition des trous : pourquoi les trous de fixation sont décalés, et ce que les codes de calcul vous accordent réellement pour cela.
Pour la tôle en particulier, l’épaisseur minimale et la valeur réelle d’un trou extrudé sont traitées dans quand la tôle est trop mince pour tenir un filet.
Avant de décider que le matériau de base ne peut pas tenir un filet, vérifiez ce qu’il est réellement — une pièce moulée sous pression n’est pas un seul matériau.
Lorsque le matériau de base est de la maçonnerie plutôt que du métal ou du plastique, on renonce entièrement au filet, et la charge passe dans la résine et l’imbrication. Ce que le document d’évaluation européen exige avant de pouvoir publier une valeur pour ce cas se trouve dans cinq essais d’arrachement dans votre brique, moins 3,4 écarts-types.
Cet article traite de l’étape 1 : support. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Un insert fileté rend-il l’assemblage plus résistant ?
Généralement oui, et il change aussi l’endroit où l’assemblage est le plus faible, ce qui surprend souvent. Un filet métallique dans un boîtier plastique encaisse plus de couple et plus de charge qu’un filet formé dans le plastique lui-même, et la charge se répartit par l’extérieur moleté de l’insert sur une surface bien plus grande du bossage. Mais il introduit deux modes de défaillance qu’un trou taraudé n’a pas — l’insert qui s’arrache du bossage et l’insert qui tourne dedans —, si bien que le gain de capacité s’accompagne d’un nouveau maillon faible qu’il faut concevoir et tester.
Quelle est la différence entre l’arrachement et la rotation de l’insert ?
Ce sont des défaillances distinctes avec des essais distincts. L’arrachement, c’est l’insert qui quitte le bossage le long de l’axe de la vis, et il révèle généralement un bossage trop peu profond, un trou trop grand ou trop peu de matière autour de l’insert. La rotation, c’est l’insert qui tourne dans le bossage pendant le serrage de la vis, et elle révèle généralement une paroi mince, une mauvaise prise du moletage ou un couple de serrage supérieur à ce que peut tenir le matériau environnant. Aucun des deux n’est un arrachement du filet, et aucun n’est mesuré par un essai de couple d’arrachement.
Pourquoi l’insert n’a-t-il pas résolu le problème ?
Le plus souvent parce que le bossage n’a pas été redessiné avec lui. Un bossage dimensionné pour une vis par déformation a un autre trou et généralement une autre épaisseur de paroi qu’un bossage dimensionné pour un insert. Glisser un insert dans l’ancienne géométrie déplace la défaillance du filet vers le bossage sans l’améliorer, et c’est pourquoi un insert est une modification de la pièce plutôt qu’une modification de la fixation.
Quand une pièce plastique doit-elle avoir un insert plutôt qu’un filet formé ?
Les ouvertures répétées sont le déclencheur habituel, parce que chaque remontage reforme le filet dans le plastique et que la matière déplacée ou enlevée ne revient pas — l’endroit où se situe la limite pratique dépend de la résine, de la vis et du couple, et mérite donc d’être établi par essai plutôt que par un chiffre. Deux autres déclencheurs n’impliquent aucune ouverture : un matériau de base qui flue assez pour que la précharge s’échappe sans ouverture, et une longueur d’engagement nécessaire pour rendre le filet plus résistant que la vis qui dépasse la profondeur de la pièce.
Quel est l’objectif de la pose d’un insert à chaud ?
Faire s’écouler le bossage dans le moletage et les contre-dépouilles, ce qui signifie le fondre ou le plastifier localement de façon maîtrisée plutôt qu’éviter la fusion. La température de la panne est réglée en fonction de la résine de la pièce, et un dépassement dégrade le matériau dans lequel l’insert doit s’ancrer. La méthode suppose un thermoplastique — un thermodurcissable ne refond pas, et la méthode ne s’y transpose donc pas. L’autre moitié du réglage est le trou, car l’insert déplace un volume de polymère qui doit aller quelque part : c’est le trou qui l’accueille.
Références
Demande de devis
Vous hésitez entre un insert et une vis plus grosse ? Envoyez-nous le matériau de base, les dimensions du bossage et le nombre de fois où l’assemblage est ouvert au cours de sa vie. Un insert change l’interface qui cède plutôt que de supprimer la défaillance — et si le bossage n’est pas redessiné en même temps, le changement déplace généralement le problème au lieu de le résoudre.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com