 TIGERFASTENERS
La protección anticorrosión que rompe el tornillo: fragilización por hidrógeno
En resumen: el proceso que protege el tornillo de la corrosión puede ser el proceso que lo rompe. El recubrimiento electrolítico introduce hidrógeno en el acero y, por encima de cierta dureza y bajo tracción sostenida, ese hidrógeno produce fractura diferida — cabezas que saltan horas o días después del montaje, con cargas que el tornillo debería soportar. El retraso no es un detalle. Es todo el problema, porque significa que la inspección de recepción es estructuralmente incapaz de detectarlo.
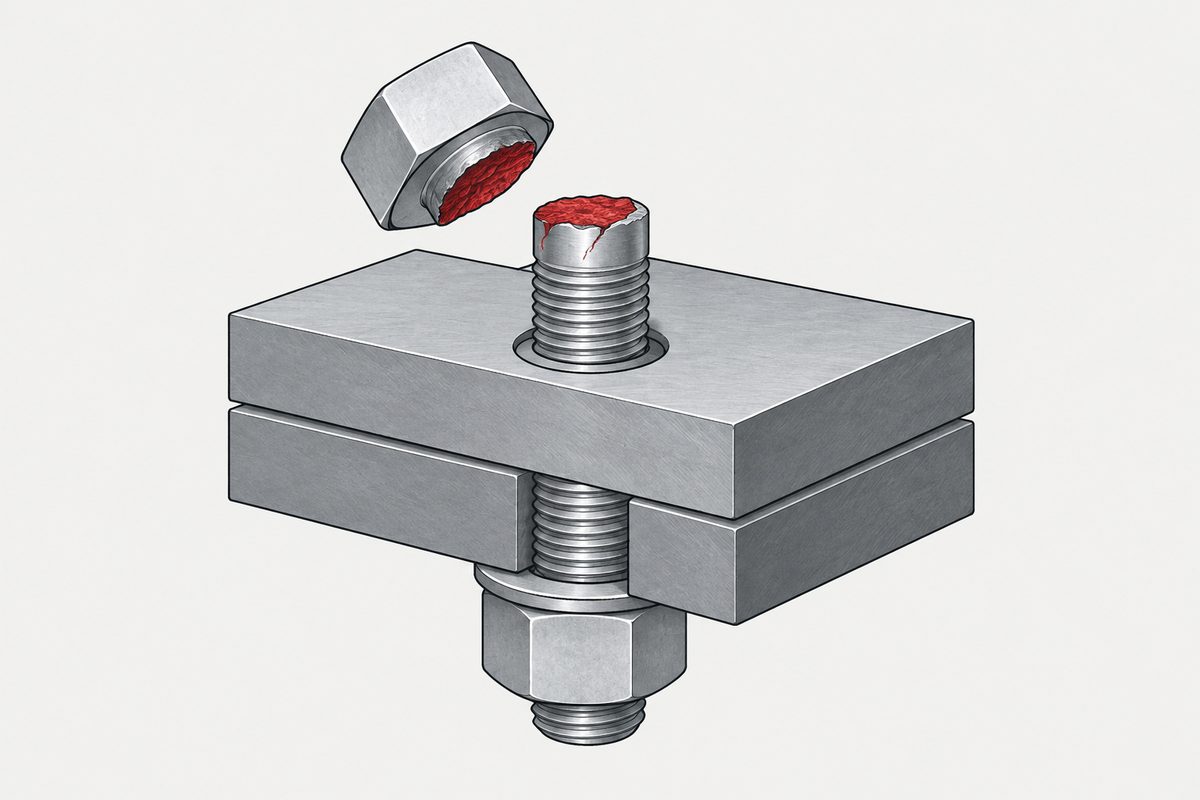
Todos los controles aprobados, y eran los correctos
Tracción, dureza, dimensiones, espesor de recubrimiento. Todo dentro de especificación, todo documentado, todo lo que pide una especificación. Nadie se saltó nada.
Después, una pieza se rompe en un cajón o en una estantería, días después de que alguien la tocara. Nada del certificado es incorrecto — el certificado simplemente no mide lo que rompió la pieza.
Por qué todos los ensayos pasan y las piezas fallan igualmente
Un tornillo fragilizado por hidrógeno no llega débil. Si se ensaya a rotura el día de su llegada, alcanza su carga de tracción nominal. El fallo necesita tres condiciones a la vez, y solo la tercera ocurre en su planta:
| Condición | Dónde se introduce | ¿Visible en la inspección? |
|---|---|---|
| Material susceptible | Tratamiento térmico — dureza elevada | Sí — la dureza se puede medir |
| Hidrógeno en el acero | Recubrimiento electrolítico (y el decapado ácido previo) | No. Con ningún ensayo de recepción habitual |
| Tensión de tracción sostenida | Su línea de montaje, al apretar | Sin objeto — es el desencadenante, no un defecto |
Por tanto, el lote era realmente bueno cuando usted lo midió. Tras el apriete, el hidrógeno se difunde hacia las zonas de mayor tensión y la grieta crece allí durante horas o días. Un plan de muestreo no puede detectar una condición que no existe hasta después de instalar la pieza — por eso el control tiene que estar en el registro de proceso del proveedor, no en su procedimiento de recepción.
Todos los ensayos aprobados — y la pieza se rompió tres días después
- El riesgo se reconoce en general a partir de unos 320 HV y aumenta con fuerza con la dureza
- ISO 4042 parte de la dureza — un núcleo por encima de 390 HV se considera susceptible, y ese es el mínimo de un requisito obligatorio, no el nivel donde empieza el riesgo. ⚠️ ISO 4042 y los documentos ASTM no usan la misma clasificación y no deben mezclarse
- El remedio es un horneado. Las condiciones típicas según ISO 4042 son 190–220 °C durante 8–10 h, y se declara que 185–195 °C durante cuatro horas es en general insuficiente. El tiempo cuenta desde que toda la carga alcanza la temperatura, no desde que entró al horno
- Un horneado no vuelve insusceptible al acero. ISO 15330 establece que, después de la fabricación, la susceptibilidad no puede reducirse ni convertirse en una condición insusceptible, ni siquiera mediante un tratamiento térmico posterior al recubrimiento, y su propio ensayo no es un ensayo de aceptación
El intervalo entre 320 y 390 es donde surgen las discusiones. Una pieza de 350 HV está por encima del nivel donde se reconoce el mecanismo y por debajo del nivel donde la norma obliga a hornear — así que hornearla o no es una decisión que alguien tomó, y usted tiene derecho a saber quién la tomó y con qué fundamento.
El reloj que nadie pone en el plano
El horneado funciona dejando que el hidrógeno salga por difusión. Pierde eficacia de forma progresiva a medida que el hidrógeno queda atrapado en defectos internos, por lo que el intervalo entre recubrimiento y horneado es en sí una variable controlada:
- La práctica habitual es hornear lo antes posible tras el recubrimiento, con un límite citado con frecuencia de pocas horas
- Una pieza recubierta el viernes y horneada el lunes ha sido horneada — el certificado lo dirá — y el horneado puede haber logrado bastante menos de lo previsto
- Nada en un informe de inspección estándar distingue esas dos piezas. Solo el registro de proceso lo hace
- Cuánto dura el propio horneado es otra variable, y la norma tampoco la fija. La tabla de la vista previa gratuita de ISO 4042 solo dice que deben especificarse la temperatura y la duración; las cifras de 190–220 °C de arriba proceden del texto de pago. Un estudio de 2025 que horneó pernos de zinc-níquel de clase 12.9 a 200 °C durante 4, 8 y 12 horas se analiza completo en la página sobre esa medición
Esta es la pregunta de mayor valor de todo el artículo: pida, por lote, el tiempo registrado entre recubrimiento y horneado. Un proveedor que lo tiene controla el proceso; un proveedor al que nunca se lo han preguntado normalmente lo dirá con honestidad, y esa respuesta también es útil. «Sí, horneamos» por sí solo no responde nada, porque la norma trata de cuándo y cuánto tiempo, no de si se hace.
Leer la fractura
- La rotura es frágil — plana, con poca o ninguna estricción, sin deformación visible antes de la separación
- Suele estar en el radio de unión cabeza-caña o en el primer filete engranado, los dos puntos de mayor tensión
- Ocurre después del montaje, no durante — un tornillo que se parte mientras gira la atornilladora apunta más bien a sobrecarga torsional o a un problema de par y fricción
- Afecta solo a algunas piezas de cada lote, nunca a todas, lo que facilita confundirlo con defectos aleatorios
Cómo evitar el problema en lugar de gestionarlo
- Evite sobreespecificar la resistencia. Una clase de resistencia más alta no es un seguro gratuito — acerca la pieza al rango susceptible. Si la unión queda satisfecha con una clase inferior, la clase inferior es también la más segura — y cambiar de material para escapar del problema también sacrifica resistencia
- Usar un acabado no electrolítico en piezas templadas. Los recubrimientos de láminas de zinc aplicados por inmersión-centrifugado no son electrolíticos, y precisamente por eso se especifican en elementos de fijación de alta resistencia — vea cómo se compensa con el espesor y la holgura de la rosca
- Vigilar también las etapas ácidas previas al recubrimiento. El decapado y la limpieza ácida también introducen hidrógeno; el baño de recubrimiento no es la única fuente. Esto vale también para el inoxidable, donde la pasivación y el decapado son tratamientos distintos con agresividad distinta. Y hay un requisito concreto ligado a ello: ISO 16048 indica que los elementos de fijación forjados en caliente de las calidades martensíticas deben recocerse de ablandamiento y granallarse antes del decapado, para reducir el riesgo de fragilización por hidrógeno. ISO 10684 fija un umbral para la misma etapa en el galvanizado en caliente: las piezas de 320 HV o más deben limpiarse con un ácido inhibido o mediante un proceso alcalino o mecánico, porque el hidrógeno absorbido durante la limpieza puede no escapar por completo en el baño de zinc
- Un acabado no electrolítico no está libre de riesgo automáticamente. ISO 11408 advierte que el acero de alta resistencia de 1 000 MPa o más puede sufrir fragilización cáustica durante el pavonado, un proceso alcalino en caliente sin ningún recubrimiento electrolítico, y exige sus propios tratamientos previos y posteriores. Lo que esa norma especifica y lo que no merece leerse antes de elegir un acabado con el argumento de que evita el baño electrolítico
- Tratar un cambio de acabado como un cambio de la unión. Presupueste la nueva verificación antes de cambiar
El primer punto es el que más resisten los compradores, porque especificar un tornillo más resistente parece prudencia. Frente a este modo de fallo concreto es lo contrario, y es la única medida de la lista que no cuesta nada.
Este artículo trata el paso 5: acabado. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Por qué se rompen los tornillos recubiertos un día después de instalarlos?
Es fractura diferida por fragilización por hidrógeno. El recubrimiento electrolítico, y las limpiezas ácidas previas, introducen hidrógeno en el acero. En una pieza templada bajo tracción sostenida, ese hidrógeno se difunde hacia las zonas más solicitadas y allí crece una grieta durante horas o días. El tornillo alcanza su carga de tracción nominal el día que llega, porque la tercera condición —la tensión sostenida— solo se aplica al apretarlo.
¿Puede la inspección de recepción detectar la fragilización por hidrógeno?
No con los medios habituales. La condición que provoca el fallo no existe hasta que la pieza se instala y se carga, de modo que un plan de muestreo que mida dureza y resistencia a la tracción a la llegada aprobará un lote afectado. El control tiene que estar en el registro de proceso del proveedor: en concreto, la dureza de las piezas, si se hizo un horneado de deshidrogenado y cuánto tiempo después del recubrimiento empezó.
¿A partir de qué dureza la fragilización por hidrógeno se convierte en un riesgo?
El riesgo se reconoce en general a partir de unos 320 HV y aumenta con fuerza con la dureza. ISO 4042 parte de la dureza y considera susceptible un núcleo por encima de 390 HV, que es el mínimo de un requisito obligatorio y no el nivel donde empieza el riesgo. Los documentos ISO y ASTM no usan la misma clasificación y no deben mezclarse. Entre 320 y 390 HV alguien está tomando una decisión, y el comprador tiene derecho a saber quién la toma y con qué fundamento.
¿Cuánto tiempo después del recubrimiento debe hacerse el horneado de deshidrogenado?
Lo antes posible. El horneado elimina el hidrógeno por difusión y pierde eficacia de forma progresiva a medida que el hidrógeno queda atrapado en defectos internos, por lo que el intervalo entre recubrimiento y horneado es en sí una variable controlada, limitada normalmente a pocas horas. Las condiciones típicas según ISO 4042 son 190–220 °C durante 8–10 horas, contando el tiempo desde que toda la carga alcanza la temperatura y no desde que entró al horno. Una pieza recubierta el viernes y horneada el lunes técnicamente ha sido horneada, y el certificado lo dirá, pero el tratamiento puede haber logrado bastante menos de lo previsto. Pida el intervalo registrado por lote.
¿El recubrimiento de láminas de zinc provoca fragilización por hidrógeno?
Los sistemas de láminas de zinc se aplican por inmersión-centrifugado y no por electrólisis, así que el propio proceso de recubrimiento no introduce hidrógeno en el acero. Esa es la razón principal por la que se especifican en elementos de fijación de alta resistencia. Una limpieza ácida previa al recubrimiento sigue siendo una cuestión aparte.
Referencias
- ISO 4042:2022 — Fasteners — Electroplated coating systems (horneado contra la fragilización por hidrógeno)
- ASTM F1941/F1941M — Electrodeposited Coatings on Threaded Fasteners
- ASTM B850-98(2022) — Guide for Post-Coating Treatments of Steel for Reducing Hydrogen Embrittlement Risk
- Hydrogen embrittlement — Wikipedia
Consulta
¿Saltan cabezas un día después del montaje en piezas que pasaron la inspección de recepción? Envíe fotografías de la fractura, la clase de resistencia o la dureza, y la designación del recubrimiento. La superficie y la ubicación de la fractura suelen separar la fragilización por hidrógeno de la sobrecarga torsional — y apuntan a partes distintas del proceso, así que conviene establecer cuál es antes de cambiar nada.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com