 TIGERFASTENERS
Elegir un acabado por debajo de M6: el recubrimiento es una cota
En pocas palabras: en medidas pequeñas, un acabado es una cota antes que una propiedad frente a la corrosión. Las tablas de recubrimientos ordenan los procesos por horas de niebla salina, lo que invita a elegir la mejor cifra y seguir adelante. Pero el galvanizado en caliente deposita 50–100 µm en la superficie, y una rosca M2 tiene una tolerancia total que se mide en decenas de micras: el acabado de mejor desempeño de la tabla no es solo caro aquí, es geométricamente imposible. Así que el orden de las preguntas tiene que cambiar.
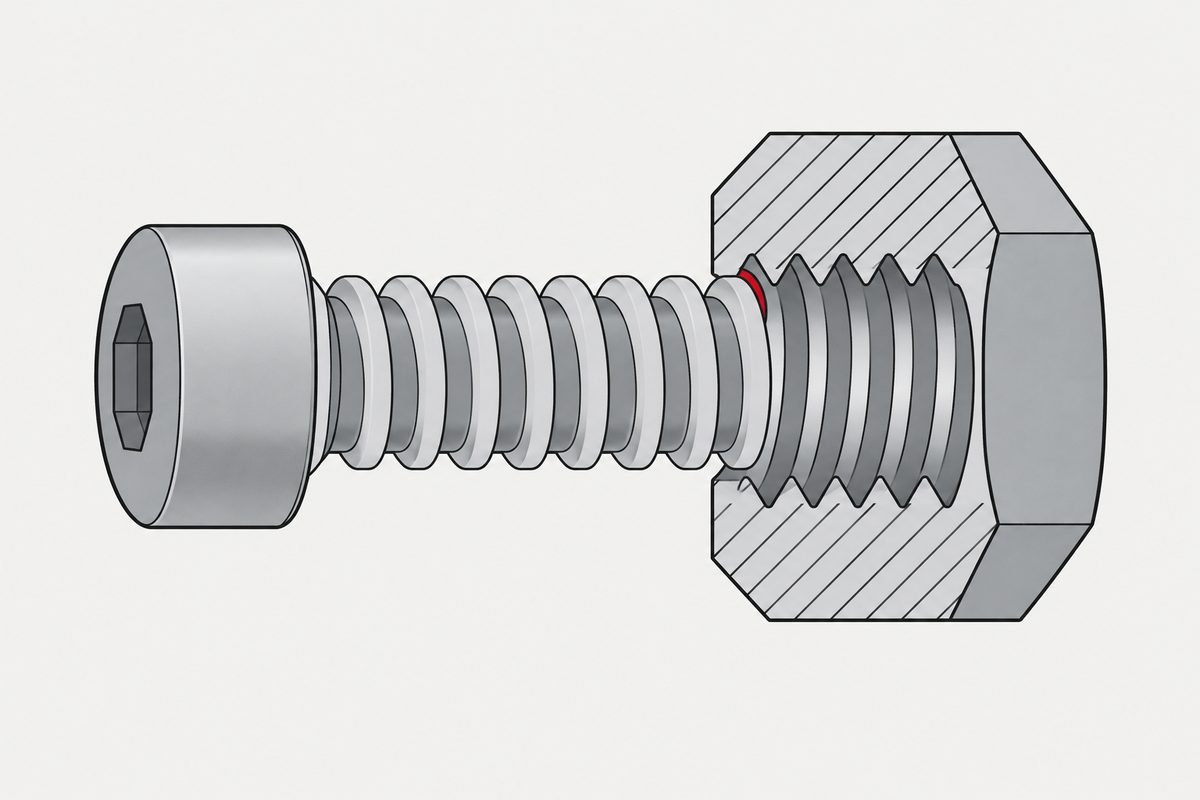
La comparación, con la columna que suele faltar
| Proceso | Espesor típico | ¿Electrolítico? | Dónde falla por debajo de M6 |
|---|---|---|---|
| Cincado electrolítico | Aproximadamente 3–12 µm según la clase | Sí: introduce hidrógeno | Viable, pero la clase de espesor debe elegirse en función de la tolerancia de la rosca, no de un objetivo de corrosión |
| Zinc-níquel electrolítico | Intervalo similar | Sí: introduce hidrógeno | Más resistencia a la corrosión por micra que el zinc, justo el intercambio que conviene cuando las micras escasean |
| Laminillas de zinc (inmersión-centrifugado) | Aproximadamente 5–25 µm | No: no es un proceso electrolítico | El control del espesor es menos uniforme que en el electrodepósito, y las huellas pequeñas pueden llenarse o taparse |
| Galvanizado en caliente | 50–100 µm | No | No aplicable. El recubrimiento supera toda la tolerancia de la rosca; la práctica habitual de sobremachuelar la tuerca no existe en estas medidas |
| Óxido negro (pavonado) | Prácticamente ningún cambio dimensional | No | Prácticamente ninguna protección contra la corrosión sin aceite, y el aceite se consume. Es un acabado estético y ligeramente antigripante, y su norma no fija ninguna medida del aspecto |
Lea primero la tabla por la tercera y la cuarta columnas, y después por la primera. El comprador que la lee como una clasificación de corrosión elige el galvanizado en caliente y recibe una cotización que dice que no; el que la lee como un problema dimensional llega al zinc-níquel o a las laminillas de zinc sin que haya que disuadirlo de nada.
Por qué el espesor deja de ser gratis por debajo de M6
El recubrimiento se deposita en la rosca del tornillo y, si la pieza conjugada está roscada, también en la rosca de la tuerca. El juego entre ambas tiene que absorber los dos, y ese juego no se reduce tan rápido como el tornillo:
- El paso se reduce, así que los flancos se acercan. El mismo depósito de 8 µm que desaparece en una rosca M10 es una fracción importante de una M1,6
- El recubrimiento sobre un flanco se mide perpendicular a la superficie, pero consume juego en el diámetro de paso: el efecto sobre el ajuste es mayor de lo que sugiere la cifra de espesor
- El depósito es irregular. Las crestas reciben más y los fondos menos, de modo que el valor que importa para el ajuste es el máximo en la cresta, no el promedio
Por eso la decisión del acabado debe tomarse antes que la de la tolerancia de rosca, no después. En M1–M1,4 la tolerancia no reserva nada para el recubrimiento, el paso en esas medidas es menor de lo que sugiere la relación de diámetros, y un plano que especifica a la vez una tolerancia fina y un recubrimiento grueso pide algo que no puede fabricarse, lo que suele descubrirse cuando el utillaje ya existe.
La segunda columna decide si el tornillo puede romperse
Todo proceso electrolítico introduce hidrógeno en el acero. Por debajo de cierta resistencia eso no importa; por encima, produce fractura diferida: fallos horas o días después del montaje, que la inspección de recepción no puede detectar.
- Si la pieza está templada y muy solicitada, la vía no electrolítica existe precisamente por esta razón: las laminillas de zinc se aplican por inmersión-centrifugado, no por electrodepósito
- Si de todos modos se recubre electrolíticamente, el horneado no es opcional, y la espera previa es una variable controlada, no una preferencia de programación
- Si la elección real es entre acero recubierto e inoxidable, se trata de una decisión de resistencia tanto como de corrosión
- Si la pieza es un tornillo de acero de bajo carbono con resistencia corriente, esta columna no es su problema, y pagar un proceso de laminillas de zinc para resolverlo sería pagar por nada
Tres preguntas que eligen el acabado por usted
- ¿Qué toca el tornillo y hay un electrolito? Metales distintos más humedad son un mecanismo diferente de la corrosión atmosférica, y el elemento de fijación suele ser el lado pequeño del par; un recubrimiento mejor no arregla un mal emparejamiento
- ¿La pieza está templada? Si lo está, la columna electrolítica es un riesgo que gestionar y no una elección libre
- ¿Qué tolerancia de rosca figura en el plano? Esta se responde con aritmética y descarta opciones más rápido que las otras dos
Observe lo que no está en la lista: las horas de niebla salina. Su lugar es la verificación, no la selección: el ensayo compara procesos, no predice la vida útil, y especificar horas hace que el proveedor optimice para la cámara en lugar de para su unión.
Para comparar más acabados de los que caben en una tabla, véase comparar acabados; cuánto dura realmente un recubrimiento está en estimar la vida de un recubrimiento; y qué ocurre cuando dos de ellos coinciden en un mismo conjunto, en recubrimientos mezclados.
Si la unión junta dos metales, recubrir solo el ánodo es la trampa: la tabla de índices anódicos.
Qué preguntar a un proveedor y cómo suena una respuesta clara
- ¿El recubrimiento electrolítico es propio o subcontratado? Ambas cosas son normales. Lo que importa es si la respuesta es concreta, porque determina quién controla el reloj hasta el horneado y quién guarda los registros
- ¿Qué clase de espesor, medida dónde? «Cincado» es un color, no una especificación, e incluso el mínimo de un certificado es el más bajo de varios promedios, no un piso que se cumpla en todas partes
- ¿Hay un pasivado o sellador complementario? Buena parte de la cifra de corrosión procede de esta capa y no del zinc, y es también lo que decide cómo sobreviven las piezas las semanas en un contenedor antes del primer uso
- ¿Qué pasa con la verificación con calibre de rosca después del recubrimiento? Si la respuesta es que solo se calibra antes del recubrimiento, el riesgo de ajuste no se ha comprobado en absoluto
La última es la pregunta más rentable de la lista, y casi nunca se hace. Una pieza que pasa el calibre en desnudo y se traba después del recubrimiento nunca se verificó en el estado en que se envía.
Este artículo trata el paso 5: acabado. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Se puede galvanizar en caliente un tornillo M2?
No. El galvanizado en caliente deposita aproximadamente de 50 a 100 micrómetros, lo que supera toda la tolerancia de una rosca métrica pequeña. En elementos de fijación más grandes, la práctica aceptada es sobremachuelar la tuerca conjugada para dejar sitio al recubrimiento; esa práctica no llega hasta las medidas del intervalo M1 a M3. En estas medidas, las opciones realistas son el cincado electrolítico, el zinc-níquel electrolítico o un recubrimiento de laminillas de zinc aplicado por inmersión-centrifugado.
¿Qué acabado da más resistencia a la corrosión por micra de espesor?
Entre los electrolíticos, el zinc-níquel da más resistencia a la corrosión por micra que el zinc solo, que es el intercambio pertinente cuando la tolerancia de rosca limita cuántas micras hay disponibles. Los sistemas de laminillas de zinc alcanzan cifras de corrosión elevadas con un espesor moderado y se aplican sin electrólisis, por lo que no introducen hidrógeno en el acero durante el proceso de recubrimiento.
¿El óxido negro evita el óxido?
Por sí solo, no. El óxido negro prácticamente no produce cambio dimensional, lo que lo hace atractivo en roscas finas, pero ofrece muy poca protección contra la corrosión sin un aceite o cera complementarios, y ese aceite se consume en servicio. Conviene entenderlo como un acabado estético y ligeramente antigripante, más que como un recubrimiento anticorrosivo.
¿El acabado debe elegirse antes o después de la tolerancia de rosca?
Antes. El recubrimiento consume juego de la rosca, el depósito es más grueso en la cresta que en el fondo, y el efecto sobre el ajuste es mayor de lo que sugiere el espesor nominal. Un plano que especifica a la vez una tolerancia de rosca estrecha y un recubrimiento grueso puede ser imposible de fabricar, y eso suele descubrirse cuando el utillaje ya existe.
Referencias
- ISO 4042:2022 — Fasteners — Electroplated coating systems (clases de espesor del recubrimiento; tratamiento contra la fragilización por hidrógeno)
- ISO 965-2 — ISO general purpose metric screw threads — Tolerances — Part 2
- ISO 10683 — Fasteners — Non-electrolytically applied zinc flake coating systems
- ASTM B633 — Standard Specification for Electrodeposited Coatings of Zinc on Iron and Steel
- Hot-dip galvanization — Wikipedia
Consulta
¿No está seguro de si el recubrimiento de su plano cabe en la rosca especificada? Envíe el plano con la tolerancia de rosca y la indicación del recubrimiento. Calcularemos el juego y le diremos si cabe, y si no cabe, cuál de las dos indicaciones cambiaríamos y por qué.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com