 TIGERFASTENERS
Medidas de microtornillos: la tabla M1–M5 y lo que no le dice
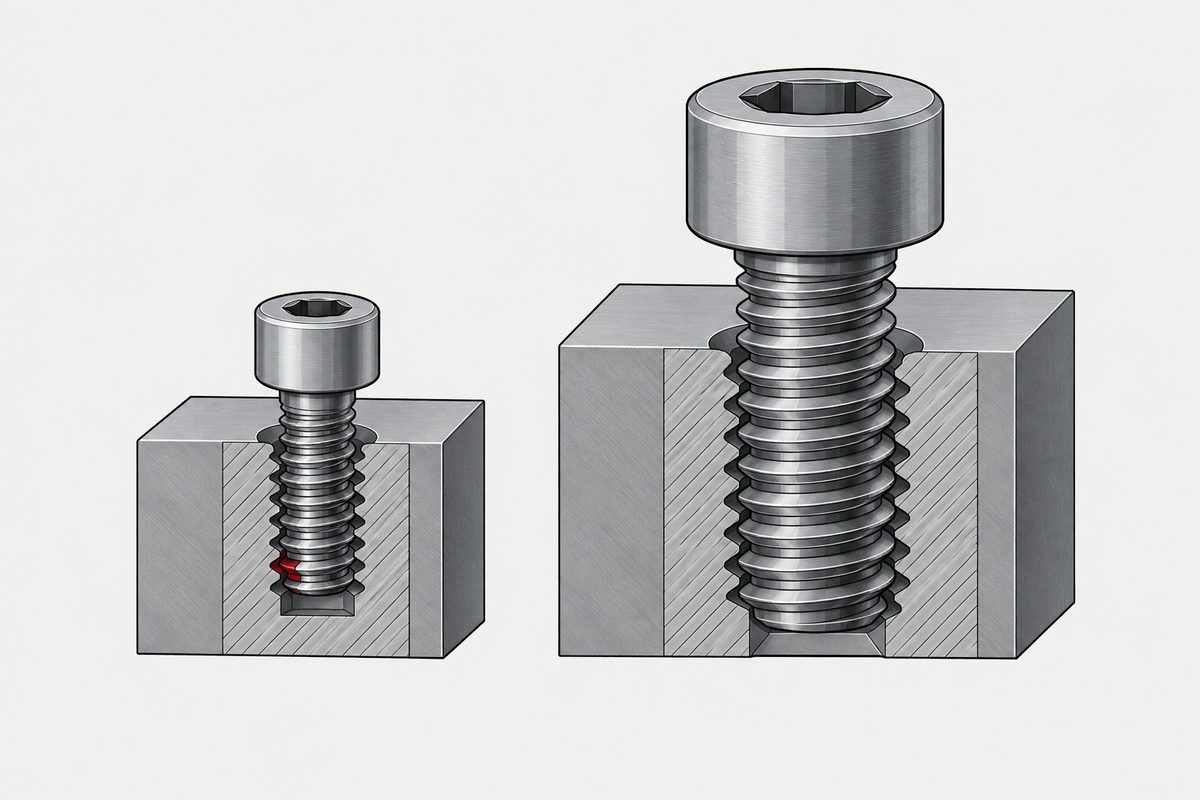
La tabla está justo debajo: paso grueso, hilos engranados y agujero para rosca tallada en las medidas ISO de primera y segunda elección entre M1 y M5. Lo que vale la pena leer está debajo de ella. El paso no crece con el diámetro: de M1 a M5 el diámetro se multiplica por cinco y el paso apenas por tres. Por eso la misma regla de «múltiplo del diámetro» cae sobre menos hilos completos en el extremo pequeño. Eso cambia lo que cuesta un solo hilo dañado o incompleto, pero no la resistencia al barrido de la rosca, que incluso resulta ligeramente favorable al tornillo pequeño. Esa distinción, y no los números en sí, es lo que hace que los tornillos pequeños se comporten de otra manera.
Qué se considera un «microtornillo»
Nada, formalmente. «Micro», «miniatura», «pequeño» y «de precisión» son términos comerciales, no especificaciones: según quién hable, caen en algún punto entre M0,6 y M2. Una fábrica de relojes y un taller de chapa no se pondrán de acuerdo sobre dónde empieza lo pequeño.
Y hay un tercer caso que la tabla no muestra en absoluto. M1,7 es una medida JIS – los proveedores la catalogan según JCIS con un paso de 0,35 mm – y M2,2 aparece en catálogos de distribuidores sin figurar en la lista de medidas seleccionadas de ISO ni en la de JIS. Un comprador encuentra ambas en existencias, lo que razonablemente sugiere que son medidas corrientes. Eso es inventario de distribuidor, no alambre que la acería tenga en existencias. Nosotros no tenemos ninguna de las dos, y cuando el volumen pasa de una bobina en un estante a un pedido de producción, el alambre y el utillaje deben programarse exactamente igual que para una medida ISO de segunda elección.
Así que la sorpresa llega tarde: las muestras salieron del estante en tres días y la primera tanda de producción se cotiza a seis semanas. Encontrar una medida en existencias informa sobre el canal, no sobre la cadena de suministro que hay detrás.
Lo que identifica una pieza es la designación de la rosca y la norma de cabeza juntas: M1,6 × 0,35 con cabeza alomada ISO 7045 es una pieza; «un microtornillo» es una categoría. Use el adjetivo para buscar y la designación para comprar.
Por debajo de M1 cambia la cadena de suministro, no solo la medida. Existen roscas más pequeñas y se fabrican, pero menos acerías trefilan el alambre, menos plantas tienen el utillaje y la verificación pasa a métodos ópticos. M1,0 es el piso práctico para la producción en serie; M1,6 y M2 son las medidas en las que costo, disponibilidad y plazo de entrega resultan cómodos a la vez.
De M1 a M5: paso, hilos y agujero para roscar
| Medida | Paso grueso | Elección ISO 261 | Hilos con engrane de 1×D | Agujero para roscar (rosca tallada, ≈ D − P) |
|---|---|---|---|---|
| M1 | 0,25 | Primera | 4,0 | 0,75 |
| M1,2 | 0,25 | Primera | 4,8 | 0,95 |
| M1,4 | 0,3 | Segunda | 4,7 | 1,10 |
| M1,6 | 0,35 | Primera | 4,6 | 1,25 |
| M1,8 | 0,35 | Segunda | 5,1 | 1,45 |
| M2 | 0,4 | Primera | 5,0 | 1,60 |
| M2,5 | 0,45 | Primera | 5,6 | 2,05 |
| M3 | 0,5 | Primera | 6,0 | 2,50 |
| M3,5 | 0,6 | Segunda | 5,8 | 2,90 |
| M4 | 0,7 | Primera | 5,7 | 3,30 |
| M5 | 0,8 | Primera | 6,25 | 4,20 |
Todas las medidas en milímetros. La columna del agujero es la aproximación D − P para una rosca tallada en acero: un punto de partida, no una especificación. Un tornillo formador de rosca pide un agujero completamente distinto, y los plásticos y las piezas fundidas lo desplazan de nuevo; es una cuestión de par más que de diámetro, y se desarrolla en dimensionar el orificio piloto.
Por qué la columna de hilos es la interesante
Al recorrer esa columna, el patrón es claro: 4,0 hilos en M1, 6,25 en M5, con la misma regla de 1×D. La regla no cambió. Lo que cambió es que el paso creció más despacio que el diámetro – ×3,2 frente a ×5 –, de modo que en el extremo pequeño el mismo engrane nominal se reparte entre menos hilos.
Menos hilos no significa menos resistencia, y vale la pena ser preciso sobre el porqué. El área de corte geométrica de una rosca interior es 0,875 π·d·Le: el paso se cancela, porque más hilos llevan cada uno un ancho proporcionalmente menor. Con 1×D eso da 0,875 πd², mientras que el área resistente del propio tornillo crece algo más rápido que d². Al dividir una por otra, la relación es 5,97 en M1 frente a 4,85 en M5; con esa geometría, 1×D es, si acaso, más conservador en el extremo pequeño, no menos. Esa comparación mantiene fijos los materiales: lo que de verdad decide el barrido es el área de corte por la resistencia al corte del material base frente al área resistente por la resistencia a la tracción del tornillo. Dice, por tanto, que M1 no es peor que M5 con el mismo par de materiales, no que 1×D baste en aluminio o plástico, donde a menudo no basta.
Lo que sí empeora es todo lo que se cuenta en hilos completos: un hilo de entrada incompleto, un chaflán que se come una vuelta o un hilo muy golpeado cuestan una cuarta parte del engrane en M1 y una sexta parte en M5. El espesor del recubrimiento y los errores de forma tampoco se reducen. Esos son los verdaderos problemas de las medidas pequeñas, y ninguno se deriva de que el número de hilos sea un indicador de resistencia, porque no lo es.
Las reglas prácticas migran hacia abajo sin volver a deducirse. La cifra de 1×D viene de acero en acero en medidas de ferretería. Aplicada en M1,4, da aproximadamente una quinta parte menos de hilos completos que en M3 – menos hilos individuales que perder, no menos área de corte –, y nadie en la cadena lo nota, porque se siguió la regla. Longitud de rosca engranada explica qué usar en su lugar.
La segunda consecuencia aparece en el recubrimiento. El espesor del recubrimiento tampoco escala con la pieza, así que las mismas pocas micras son una proporción mucho mayor del margen de la rosca en M1,6 que en M5; así es como una especificación de recubrimiento copiada de una pieza mayor se convierte en piezas que no se pueden montar. Ese modo de fallo tiene su propia página: recubrimiento y tolerancia de rosca.
Y entonces la tabla de medidas resulta no ser un documento de diseño
ISO 261 establece las series de roscas métricas de uso general y divide sus medidas en primera y segunda elección; ISO 262 selecciona de ella la lista más reducida de medidas para pernos, tornillos y tuercas comerciales. La división merece conocerse en el momento de cotizar:
- Primera elección: M1, M1,2, M1,6, M2, M2,5, M3, M4, M5. El alambre, las matrices, los calibres y los bastidores de galvanizado están preparados para ellas por defecto
- Segunda elección: M1,4, M1,8, M3,5 en este intervalo. Totalmente normalizadas, totalmente legítimas, y las fabricamos, pero el utillaje y el alambre se piden en lugar de tenerse en existencias
Con el mismo volumen, esa diferencia aparece como plazo de entrega y precio, no como calidad. Si un diseño no está congelado y la medida de segunda elección se eligió sin una razón de peso, pasar a la medida vecina de primera elección suele ser el cambio más barato del que dispone el proyecto. Si hay una razón – y a menudo la hay, porque M1,4 cabe donde M1,6 no –, es simplemente un plazo que planificar. Lo que sale mal es descubrir la distinción después de liberar el plano.
Lo que la tabla no decide
Una designación de rosca fija la rosca. No fija nada más:
| No lo fija la medida | De dónde viene en realidad |
|---|---|
| Diámetro y altura de la cabeza | La norma de cabeza: ISO 7045 alomada, ISO 7046 avellanada, DIN 84 cilíndrica ranurada |
| Tipo y profundidad de huella | La indicación de accionamiento; en estas medidas, aquí se decide el cam-out |
| Clase de tolerancia de la rosca | 6g, 4h, etc., y lo que el margen para recubrimiento le hace |
| Material y acabado | Especificaciones totalmente aparte |
Dos piezas pueden compartir designación de rosca y aun así no ser intercambiables en su conjunto. Cómo leer la designación completa y no solo el diámetro se explica en leer una especificación de tornillo; por qué la huella importa más de lo que se espera en medidas pequeñas, en huella y cam-out.
Este artículo trata el paso 2: rosca. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Cuál es la medida de tornillo métrico más pequeña?
En la serie métrica ISO normalizada, la medida más pequeña de disponibilidad habitual es M1, con un paso grueso de 0,25 mm. Existen roscas más pequeñas – la relojería y la óptica las usan –, pero salen de la cadena de suministro ordinaria: menos acerías laminan el alambre, menos plantas tienen el utillaje y los equipos de inspección son distintos. Para producción en serie, M1,0 es el piso práctico, y M1,6 o M2 es donde costo, plazo y disponibilidad resultan cómodos a la vez. Producimos de M1,0 a M5,0 en serie y fabricamos medidas no estándar según plano.
¿Cómo se llaman los tornillos pequeños?
No hay un único término normalizado. «Microtornillo», «tornillo miniatura», «tornillo pequeño» y «tornillo de precisión» se usan todos para aproximadamente M0,6 a M2, y ninguno es una especificación. Lo que identifica la pieza es la designación de la rosca y la norma de cabeza juntas – por ejemplo M1,6 × 0,35 con cabeza alomada ISO 7045 –, no el adjetivo que va delante. Al comprar, indique la designación; al buscar, sirve cualquiera de esas palabras.
¿El paso de rosca crece con el diámetro del tornillo?
No, y es lo más útil que se puede saber sobre las medidas pequeñas. De M1 a M5 el diámetro se multiplica por 5, pero el paso grueso solo pasa de 0,25 mm a 0,8 mm, un factor de 3,2. Como las reglas de engrane suelen escribirse como múltiplo del diámetro, la misma regla de 1×D da unos 4 hilos en M1 y 6,25 en M5. La regla no cambia; el número de hilos completos que proporciona, sí. Eso no significa menos resistencia al barrido: el paso se cancela en el área de corte, y la relación entre área de corte de la rosca y área resistente del perno es incluso mayor en M1 que en M5. Significa que todo lo que se mide en hilos completos, como un hilo de entrada incompleto o una vuelta muy dañada, cuesta una cuarta parte del engrane en M1 frente a una sexta parte en M5.
¿Por qué las medidas de primera elección se cotizan mejor que las de segunda?
ISO 261 divide las medidas en primera y segunda elección. La primera – M1, M1,2, M1,6, M2, M2,5, M3, M4, M5 – es para la que acerías, proveedores de utillaje y líneas de recubrimiento están preparados por defecto. Las medidas de segunda elección como M1,4, M1,8 y M3,5 son totalmente legítimas y las fabricamos, pero el alambre, las matrices y los calibres se piden en lugar de tenerse en existencias, lo que con el mismo volumen se traduce en un plazo más largo y un precio más alto. Si un diseño aún no está congelado y la medida de segunda elección se eligió sin una razón de peso, pasar a la medida vecina de primera elección suele ser el cambio más barato disponible.
¿Una tabla de medidas también da las dimensiones de la cabeza?
No. Una designación de rosca como M2 × 0,4 fija la rosca y nada más. El diámetro y la altura de la cabeza, el tipo de huella y su profundidad vienen de la norma de cabeza – ISO 7045 alomada, ISO 7046 avellanada, DIN 84 cilíndrica ranurada, etc. –, y la misma rosca M2 aparece bajo todas ellas con cabezas distintas. Dos piezas pueden compartir designación de rosca y aun así no ser intercambiables en su conjunto.
Consulta
¿Trabaja por debajo de M6? Ese es el intervalo para el que fabricamos. Envíe el plano, o simplemente la designación de la rosca, la norma de cabeza y el volumen anual. Le responderemos con lo que es de primera elección y lo que implica un plazo de utillaje, y le diremos con claridad si una medida vecina le costaría menos sin ningún cambio de ingeniería.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com