 TIGERFASTENERS
En una tuerca galvanizada en caliente, la rosca se talla después del cinc
En obra, con la tornillería galvanizada en caliente fallan dos cosas, y parecen problemas opuestos. O la tuerca no llega a entrar en el perno, o baja de maravilla y luego se barre la rosca con un par que no debería haber supuesto nada. Ambos casos los trata un pasaje de cuatro páginas de la ISO 10684, y ambos se remontan a una sola decisión: un recubrimiento de más de 40 micrómetros necesita sitio, y hay dos lugares donde hacérselo. El que se eligió va marcado en la pieza con una letra, y la norma dice que dos de esas letras nunca deben montarse juntas.
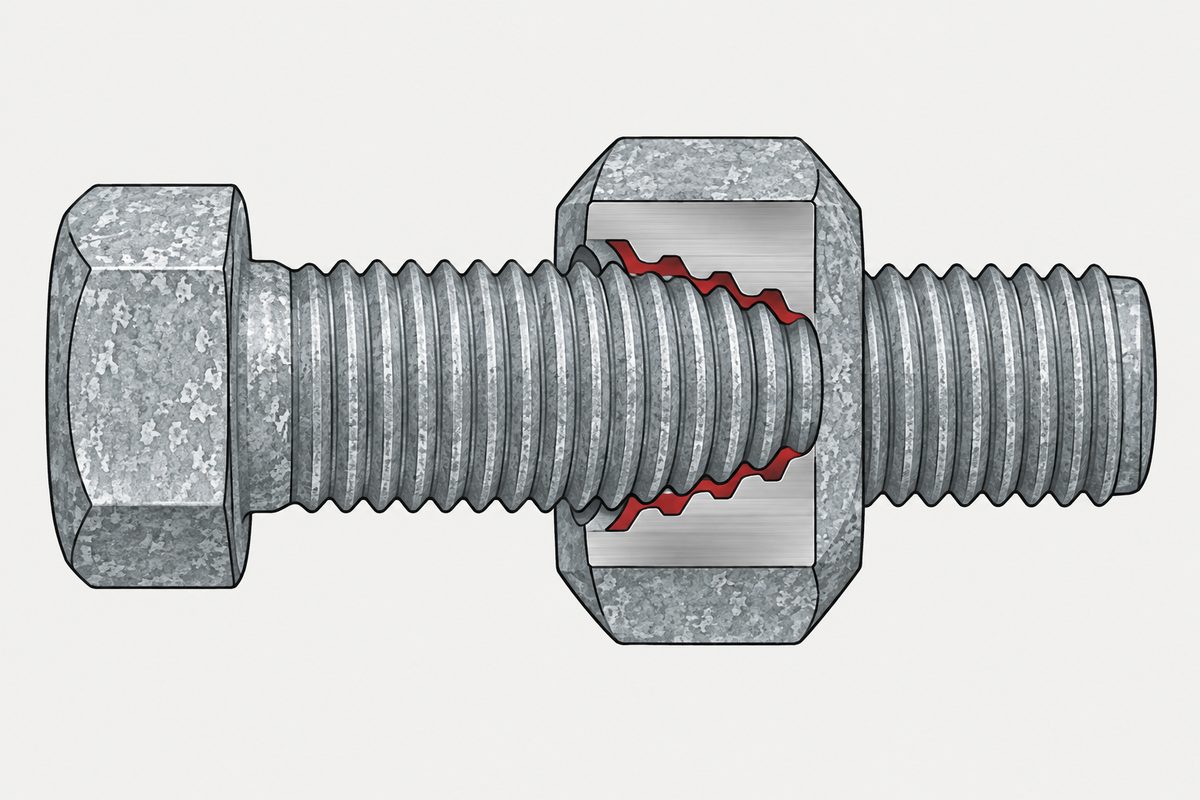
«Las roscas de las tuercas y demás roscas interiores deben tallarse después del galvanizado en caliente. No se permite repasar la rosca». (traducción) Ese es el apartado 5.7 completo. La tuerca entra en el cinc como pieza en bruto o con una rosca de desbaste, y la rosca que realmente se usa se talla después, a través del recubrimiento. Así que los flancos que soportan la carga en una tuerca galvanizada son acero recién tallado, y la norma prohíbe pasar un macho por una tuerca terminada para que entre.
La fuente aquí es la ISO 10684:2004, elementos de fijación, recubrimientos galvanizados en caliente, del ISO/TC 2. Cubre roscas de paso grueso de M8 a M64, clases de resistencia hasta 10.9 para pernos y tornillos y hasta 12 para tuercas, y dice claramente que el galvanizado en caliente de elementos roscados no se recomienda por debajo de M8 ni con pasos inferiores a 1,25 mm. Todo lo que sigue procede de las siete primeras páginas, que están en la vista previa gratuita.
Por qué tiene que desplazarse la rosca
El apartado 6.2.1 da la cifra que determina todo el diseño. El proceso en caliente deposita un recubrimiento grueso, siempre superior a 40 µm, y por ello es necesario fabricar las roscas con límites especiales para alojar recubrimientos tan gruesos. Cuarenta micrómetros en cada flanco de ambas piezas es mucho más de lo que un ajuste ordinario 6H/6g puede ceder.
La causa es el espesor, no el cinc en sí. Existe un proceso de cinc que queda por debajo de esa cifra porque nunca funde nada: un recubrimiento que crece a partir de polvo de cinc por debajo del punto de fusión, y que tiene su propio apartado para componentes roscados.
Hay dos maneras de hacer sitio, y la norma las describe como dos métodos. El primero agranda la tuerca: se rosca con sobremedida después del recubrimiento, a la clase de tolerancia 6AZ o 6AX, y se combina con un perno roscado antes del recubrimiento en la posición ordinaria g o h. El segundo reduce el perno: la rosca exterior se talla con submedida antes del recubrimiento, a la clase de tolerancia 6az, y se combina con una tuerca roscada después del recubrimiento en la posición ordinaria H o G.
Ambos introducen el mismo juego en la unión. Se diferencian en qué pieza se modificó, de qué norma procede la tolerancia y, lo decisivo para quien tiene las piezas en la mano, qué letra se marcó.
La letra después de la clase de resistencia
| Marca | En | Significa | Se combina con |
|---|---|---|---|
| Z | Tuerca | Roscada con sobremedida 6AZ después del recubrimiento | Perno roscado g o h antes del recubrimiento |
| X | Tuerca | Roscada con sobremedida 6AX después del recubrimiento | Perno roscado g o h antes del recubrimiento |
| U | Perno o tornillo | Roscado con submedida 6az antes del recubrimiento | Tuerca roscada H o G después del recubrimiento |
| Sin letra | Cualquiera | Posición de tolerancia ordinaria | Depende por completo de qué lado lleva el juego |
La marca va inmediatamente después de la marca de clase de resistencia, además del marcado ya exigido por la ISO 898-1 y la ISO 898-2. Así, una tuerca galvanizada puede llevar 8 Z, y un perno galvanizado 8.8 U, y esos dos caracteres son todo el registro de qué método utilizó el proveedor.
Las dos combinaciones que fallan, con las palabras de la norma
La primera es la que barre la rosca. «Las tuercas roscadas con sobremedida (marcadas con Z o X) nunca deben combinarse con pernos o tornillos con roscas de submedida (marcados con U), porque tales combinaciones crean una alta probabilidad de barrido de rosca». (traducción) Ambas piezas cedieron juego para el cinc, así que el engrane que queda no basta para soportar la carga. Obsérvese el verbo: nunca deben, no deberían evitar.
La segunda es la que no entra. Montar tuercas galvanizadas roscadas a H o G después del recubrimiento con pernos galvanizados roscados a g o h antes del recubrimiento produce interferencia de rosca. Ninguna pieza hizo sitio, y hay 80 micrómetros de cinc o más en un hueco diseñado para unos pocos.
Por tanto, el fallo en obra es en sí un diagnóstico. Una tuerca que no entra significa que ningún lado cedió. Una tuerca que baja con facilidad y luego barre la rosca significa que cedieron los dos. Las letras dicen qué ocurrió antes de poner una llave en nada.
Cuánto se desplaza realmente la tuerca
La tabla 1 recoge las desviaciones fundamentales. Para la clase Z, el diámetro de paso de la tuerca se abre 325 µm en M8, hasta 420 µm en M64. Eso es un tercio de milímetro en el extremo pequeño, y se trata de una posición de tolerancia, no de un descuido de fabricación.
La clase X se comporta de forma lo bastante distinta como para merecer una segunda mirada. En M8 abre la tuerca 255 µm, es decir, menos que Z. En M10 sigue siendo menos, 310 frente a 330. A partir de M12 la supera, 365 frente a 335, y desde ahí sube mucho más deprisa: en M64 la desviación X es de 1 300 µm frente a 420 en Z, algo más del triple. Las dos clases se cruzan entre M10 y M12, así que cuál da la tuerca más holgada depende de la medida que se tenga entre manos.
| Medida | Desviación AZ | Desviación AX | Cuál es más holgada |
|---|---|---|---|
| M8 | +325 µm | +255 µm | Z |
| M10 | +330 µm | +310 µm | Z |
| M12 | +335 µm | +365 µm | X |
| M24 | +360 µm | +640 µm | X |
| M64 | +420 µm | +1 300 µm | X, más del triple |
Comparar las dos tablas revela algo más. El método del perno con submedida de la tabla 2 produce exactamente las mismas doce cifras de juego y exactamente los mismos doce límites de recubrimiento que la mitad Z de la tabla 1, fila por fila. Geométricamente, los dos métodos son el mismo intercambio; solo cambian la pieza modificada y la letra marcada. La clase X no tiene ningún equivalente simétrico en la tabla 2.
Un cuarto del juego, y una celda que no obedece
Ambos apartados dan el mismo consejo sobre el espesor admisible del recubrimiento: es aconsejable que no supere un cuarto del juego mínimo de la combinación de roscas. Las tablas dan luego esos valores, marcados como informativos.
Comprobamos la aritmética en cada fila de ambas tablas. La regla se cumple exactamente, salvo redondeo, en las columnas AZ/h, AZ/g y AX/g para las doce medidas, y en once de las doce filas AX/h. La excepción es la fila del paso 5,5, que cubre M56 y M60, donde el juego mínimo es de 1 190 µm y el espesor máximo impreso es de 398 µm. Un cuarto de 1 190 es 297,5, y la columna en torno a ese punto va 270, luego 398, luego 325, lo que tampoco es monótono. Renderizamos esa página como imagen y la leímos directamente para descartar un error de extracción; la cifra impresa es 398.
Existe una corrección técnica de una página a esta norma, publicada en julio de 2008, que no obtuvimos. Por eso esta página expone la aritmética y se detiene ahí. No dice qué cambia la corrección, porque no la hemos leído.
Lo que no puede comprobarse después
Una nota del apartado 6.1 cierra la verificación obvia. «No es posible comprobar la tolerancia de rosca de una pieza galvanizada en caliente eliminando el recubrimiento y calibrando después la rosca, ya que durante el galvanizado se disuelve parte del acero de la pieza». (traducción)
Léase junto al apartado 5.7. Repasar la rosca está prohibido, y la tolerancia no puede recuperarse decapando y midiendo. La clase de rosca de un elemento galvanizado es, por tanto, una propiedad del proceso que se ejecutó, registrada con una letra marcada, y no algo que una inspección de recepción pueda reconstruir a partir de la pieza. Tiene la misma forma que un requisito de pasivación sin ensayo arbitral: el pedido tiene que llevar el requisito, porque la pieza no responderá a la pregunta más tarde.
Cuatro datos de proceso de las mismas siete páginas
- El baño tiene una franja prohibida. El galvanizado normal trabaja a 455 a 480 °C y el galvanizado a alta temperatura a 530 a 560 °C, y la norma establece que no debe galvanizarse entre 480 y 530 °C
- La clase 10.9 a partir de M27 no debe galvanizarse a alta temperatura, para evitar microfisuras. El acabado a alta temperatura se describe además como mate
- Un contenido de fósforo más silicio entre 0,03 y 0,13 % cambia la recomendación al galvanizado a alta temperatura, así que la composición del acero decide el baño
- El hidrógeno entra durante la limpieza, no solo durante el recubrimiento. La norma dice que puede absorberse hidrógeno durante la limpieza y que puede no efundir por completo en el baño de galvanizado, y exige que las piezas de 320 HV o más se limpien con ácido inhibido, proceso alcalino o proceso mecánico, salvo acuerdo en contrario
Este último merece llevarse a la protección anticorrosiva que rompe el tornillo. El galvanizado en caliente suele presentarse como la alternativa segura porque la temperatura del baño expulsaría el hidrógeno, y la norma es más cuidadosa: dice que el hidrógeno puede no efundir por completo, y fija un umbral de dureza para el método de limpieza.
Qué poner en el pedido
- Comprar la pareja, no las piezas. El juego está en el conjunto, y la norma nombra dos combinaciones que fallan: tuercas Z o X con pernos U, y tuercas ordinarias H o G con pernos ordinarios g o h
- Preguntar el método y esperar una letra. Z, X o U va inmediatamente después de la clase de resistencia. Si las piezas llegan sin marcar, nadie aguas abajo puede saber qué esquema se usó
- Atender a los límites de medida. La norma cubre rosca gruesa de M8 a M64, y dice que no se recomienda galvanizar elementos roscados por debajo de M8 o con paso inferior a 1,25 mm
- Esperar que cambien las cargas. El objeto y campo de aplicación señala que las cargas de prueba de las tuercas M8 y M10 roscadas con sobremedida, y las cargas de tracción y de prueba de los pernos M8 y M10 con submedida, son menores que en la ISO 898-2 y la ISO 898-1, y se especifican en el anexo A de la norma
La tuerca de una unión galvanizada no es el mismo componente que la tuerca de una sin recubrir. Su rosca se talló después, a través de un recubrimiento, con una clase de tolerancia elegida para casar con un perno que nunca ha visto, y lo único que viaja con ella es una letra.
Este artículo trata el paso 5: acabado. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Por qué una tuerca galvanizada no entra en un perno galvanizado?
Normalmente porque ninguna de las dos piezas se fabricó con los límites especiales. La ISO 10684 indica que montar tuercas galvanizadas en caliente roscadas a la posición de tolerancia H o G después del recubrimiento con pernos o tornillos galvanizados en caliente roscados a la posición g o h antes del recubrimiento produce interferencia de rosca. El recubrimiento en caliente siempre supera los 40 micrómetros, y un ajuste de rosca ordinario no tiene dónde alojarlo.
¿Qué significan las letras Z, X y U en la tornillería galvanizada?
Registran qué método se usó para hacer sitio al cinc. Una tuerca roscada con sobremedida después del recubrimiento se marca con Z para la clase de tolerancia 6AZ o con X para 6AX. Un perno o tornillo roscado con submedida antes del recubrimiento se marca con U para la clase de tolerancia 6az. La letra va inmediatamente después de la marca de clase de resistencia, además del marcado exigido por la ISO 898-1 y la ISO 898-2.
¿Puede usarse una tuerca Z con un perno U?
No, y la norma es inusualmente tajante. Las tuercas roscadas con sobremedida, marcadas con Z o X, nunca deben combinarse con pernos o tornillos con roscas de submedida, marcados con U, porque tales combinaciones crean una alta probabilidad de barrido de rosca. Ambas piezas han cedido juego para el recubrimiento, de modo que queda muy poco engrane de rosca.
¿Está recubierta la rosca de una tuerca galvanizada en caliente?
El apartado 5.7 dice que las roscas de las tuercas y demás roscas interiores deben tallarse después del galvanizado en caliente y que no se permite repasar la rosca. La rosca de trabajo, por tanto, se talla con el cinc ya aplicado. Esta página no va más allá del apartado, porque la norma describe la secuencia de roscado y no el estado de los flancos después.
¿Puedo pasar un macho por una tuerca galvanizada para que entre?
La ISO 10684 dice que no se permite repasar la rosca. Si una tuerca galvanizada no entra en su perno, la norma lo trata como una combinación equivocada de clases de tolerancia de rosca, no como algo que se corrige en el banco.
¿Puede comprobarse la tolerancia de rosca de un elemento galvanizado a la recepción?
No midiendo. Una nota del apartado 6.1 indica que no es posible comprobar la tolerancia de rosca de una pieza galvanizada en caliente eliminando el recubrimiento y calibrando después la rosca, ya que durante el galvanizado se disuelve parte del acero de la pieza. Lo que queda es el marcado y lo que especificó el pedido.
¿Evita el galvanizado en caliente la fragilización por hidrógeno?
La norma es más prudente que el resumen habitual. Dice que el hidrógeno podría absorberse en el acero durante la limpieza, y que ese hidrógeno puede no efundir por completo en el baño de galvanizado, lo que puede provocar una rotura frágil. Salvo acuerdo en contrario, las piezas tratadas térmicamente o endurecidas por deformación a 320 HV o más deben limpiarse con ácido inhibido, proceso alcalino o proceso mecánico.
Referencias
La ISO 10684:2004 se leyó en la vista previa pública, que en esta norma incluye las páginas preliminares y las siete primeras páginas de contenido: el objeto y campo de aplicación, las referencias normativas, las definiciones, el capítulo 4 sobre materiales, todo el capítulo 5 sobre procedimientos, el apartado 6.1 y el apartado 6.2 con ambas tablas. Del apartado 6.3 en adelante, el capítulo 7, todo el capítulo 8, incluidos los requisitos de espesor del recubrimiento, los capítulos 9 a 11 y todos los anexos quedan fuera de la vista previa, y no se cita nada de ellos. Esta página no da ningún requisito de espesor del recubrimiento; la única cifra de espesor citada es la descripción del 6.2.1 de un depósito siempre superior a 40 micrómetros. No se dan los valores de carga reducidos del anexo A, solo la nota del objeto y campo de aplicación que indica que están reducidos. Existe una corrección técnica de una página, ISO 10684:2004/Cor 1:2008, que no se obtuvo, así que esta página no dice qué corrige; la observación sobre la cifra 398 es aritmética nuestra frente a la tabla impresa de 2004, comprobada renderizando esa página como imagen. El prólogo del propio documento lo atribuye al ISO/TC 2, subcomité SC 1, mientras que la ficha actual del catálogo ISO indica ISO/TC 2/SC 14; el documento se cita tal como está impreso. La norma está en la etapa 90.92, pendiente de revisión, y se revisó y confirmó por última vez en 2021. Esta página no da ninguna instrucción de apriete, lubricación o montaje, ya que nada de eso figura en las páginas leídas.
Consulta
En un pedido galvanizado, indique las clases de tolerancia de rosca de ambas piezas y no solo el acabado, y diga si las tuercas llegarán marcadas con Z, X o sin marcar. El juego pertenece a la pareja, y después de la entrega ni el marcado ni el pedido pueden reconstruirse a partir de las piezas.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com