 TIGERFASTENERS
En el cincado mecánico, el zinc lo martillean bolas de vidrio
Hay cuatro formas habituales de poner zinc sobre un tornillo de acero, y este sitio ya ha leído la norma que respalda a cada una. Tres son conocidas: sumergirlo en un baño fundido, voltearlo con polvo de zinc por debajo del punto de fusión o hacer pasar corriente por una cuba de electrólisis. La cuarta es la que se queda fuera de la lista, y su definición en la ISO 12683 parece la descripción de una pulidora de piedras. Sin corriente. Sin calor. Polvo de zinc, un tambor giratorio y una carga de bolas de vidrio que golpean el polvo contra el acero.
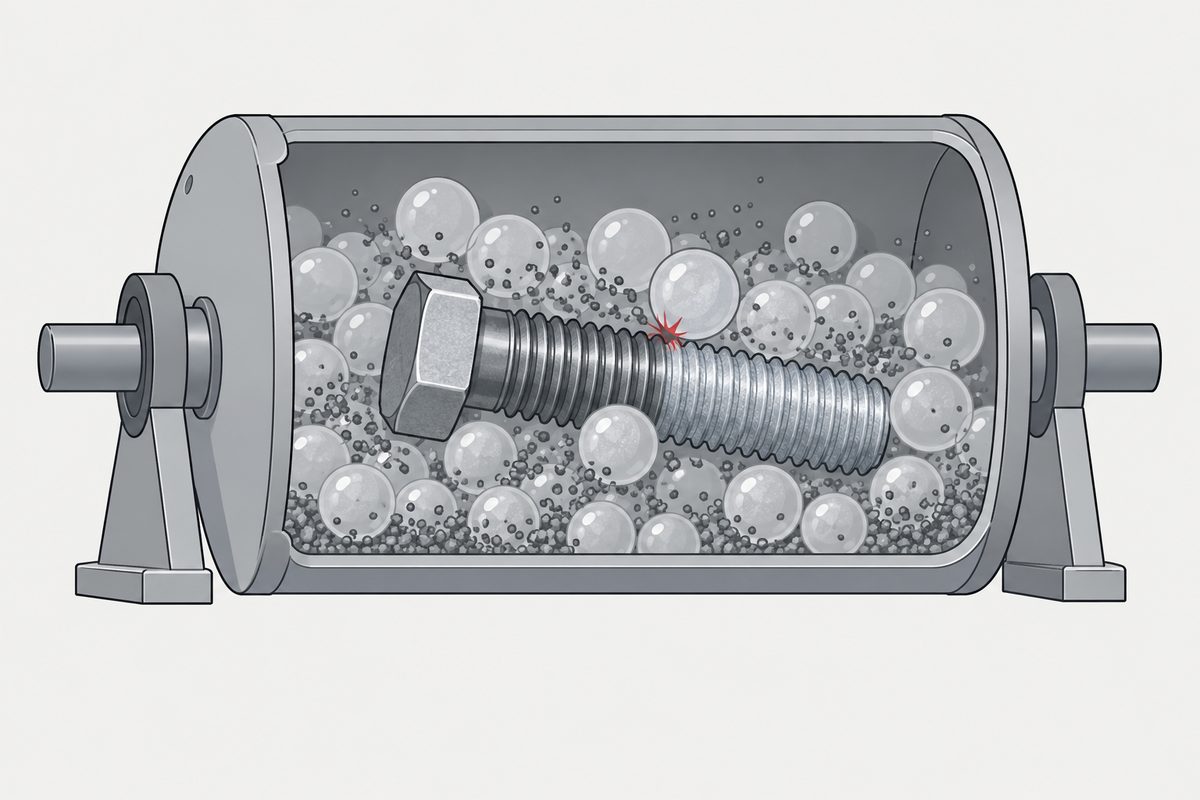
«Recubrimiento obtenido mediante la compactación de partículas de polvo metálico sobre sustratos metálicos correctamente preparados, en un tambor giratorio en presencia de medios de impacto (normalmente bolas de vidrio) y en un entorno químico adecuado, sin el uso de corriente eléctrica ni de calor aplicado.» Esa es la definición 3.1 de la ISO 12683, completa (traducción). El zinc no se deposita desde una solución ni se difunde en el acero. Se suelda en frío a base de golpes de vidrio.
La fuente es la ISO 12683:2004, Mechanically deposited coatings of zinc. Su prólogo registra un origen inusual: la preparó el CEN en el marco del Acuerdo de Viena, con la secretaría en la BSI, en colaboración con el ISO/TC 107. Su subcomité es el de recubrimientos electrolíticos, un hogar algo extraño para un proceso definido por la ausencia de electricidad.
| Vía | Qué llega | Impulsado por |
|---|---|---|
| Inmersión en caliente | Zinc fundido | Calor e inmersión |
| Sherardización | Polvo de zinc por debajo de su punto de fusión | Calor y difusión |
| Electrocincado | Iones de zinc en solución | Corriente eléctrica |
| Mecánico | Polvo de zinc | Impacto, de bolas de vidrio en un tambor que gira |
Dos de ellas ya tienen aquí su propia página, leída en su propia norma: la norma de elementos de fijación galvanizados en caliente y su tuerca sobredimensionada y la sherardización, donde el zinc nunca se funde. Esta completa la serie.
Dónde queda grueso y dónde queda fino
La frase más útil en la práctica de toda la norma es una nota del apartado de espesor. Con el depósito mecánico, los recubrimientos tienden en general a ser más finos en los bordes expuestos y en los salientes agudos, y más gruesos en las superficies planas y en las zonas protegidas o rebajadas.
Piense en lo que eso significa en una rosca. Las crestas y las esquinas son los salientes expuestos; los fondos son los rebajes protegidos. El proceso pone, por tanto, menos donde la geometría sobresale y más donde se esconde. La norma exige que el recubrimiento cubra todas las superficies, incluidos los fondos de rosca, las crestas de rosca, las esquinas y los bordes, así que no puede faltar en una cresta. Simplemente tiende a ser más fino allí, y una especificación de espesor es un mínimo que debe cumplirse en todas partes de la superficie significativa.
Otra nota explica la consecuencia. La variación de un punto a otro es una característica inherente a los procesos de depósito mecánico, de modo que el espesor tiene que superar el valor especificado en algunos puntos para asegurar que lo cumple en todos, y la media en una pieza terminada será normalmente mayor que lo especificado. Cuánto mayor lo determina en gran medida la forma de la pieza. Es una manera franca de decir que el proceso se paga por superficie y que la forma decide la factura.
Otras normas de recubrimiento responden de otro modo a la misma pregunta. Una de ellas lo resuelve con un objeto: el espesor se aplica allí donde pueda tocar una bola de 20 mm.
Lo que esa distribución cuesta en horas de niebla salina, según las cifras que reunió una revisión de 2019, está en la página que compara los procesos de depósito uno junto a otro.
El número de clase no siempre es el espesor
Las clases llevan el nombre de su espesor, y en las finas el nombre es exactamente el requisito. En las gruesas no. Comprobamos la tabla con la imagen de la página, y los números impresos son estos:
| Clase | Espesor mínimo del recubrimiento | ¿Igual al nombre? |
|---|---|---|
| Zn 110 M(Fe) | 107 µm | 3 menos |
| Zn 80 M(Fe) | 81 µm | 1 más |
| Zn 65 M(Fe) | 66 µm | 1 más |
| Zn 50 M(Fe) | 53 µm | 3 más |
| Zn 40 M(Fe) | 40 µm | Sí |
| Zn 25 M(Fe) | 25 µm | Sí |
| Zn 12 M(Fe) | 12 µm | Sí |
| Zn 8 M(Fe) | 8 µm | Sí |
| Zn 6 M(Fe) | 6 µm | Sí |
Cuatro de los nueve nombres de clase difieren del requisito que llevan, y no en una cantidad constante ni en un sentido constante. Es un detalle, y es justo el tipo de detalle que importa cuando un plano dice Zn 50, alguien mide 51 y lo da por bueno. El requisito de esa clase es 53.
En el mismo apartado conviene fijarse en una referencia cruzada. El número de condición de servicio debe usarse para indicar la severidad de las condiciones de servicio de acuerdo con la tabla 1, con una remisión al anexo de otra norma. La tabla 1 de este documento es la tabla de clases de espesor de arriba. Informamos de la remisión tal como está impresa y no sacamos ninguna conclusión de ella.
Medirlo antes, y también después
El espesor se mide por método magnético, culombimétrico, por rayos X o al microscopio. Se admiten otros métodos si la incertidumbre de medida de esos cuatro «es menos del 10 % fiable», que es la redacción impresa.
Luego viene la secuencia, y ahí es donde se pone interesante. El cuerpo del apartado dice que el espesor de los recubrimientos con acabados complementarios debe medirse antes de aplicar el recubrimiento o tratamiento complementario, y que un recubrimiento cromatado de tipo 2 debe retirarse primero de la zona de ensayo con un abrasivo muy suave, como una pasta de alúmina levigada u óxido de magnesio, frotada suavemente con el dedo.
La nota inmediatamente inferior dice lo contrario. El proceso con el que se producen los recubrimientos de tipo 2 disuelve una pequeña cantidad de zinc, y por esa razón es esencial comprobar el espesor después de aplicar los recubrimientos de tipo 2 para asegurar que tiene el espesor requerido.
Esas dos frases apuntan en sentidos opuestos y ambas están impresas en la misma página. Esta página lo señala y se detiene ahí; no decide cuál prevalece. Lo útil para un comprador es la razón de la nota: un cromatado amarillo, verde o negro sobre zinc depositado mecánicamente se lleva parte del zinc, así que un espesor medido antes de ese paso no es el espesor que se entrega.
Y luego la frase sobre la adherencia
El apartado 8.4 da dos métodos. Un ensayo de doblado, en el que la pieza se deforma plásticamente hasta la rotura si es posible. Y un ensayo de rayado, en el que se corta la superficie hasta el metal base con una cuchilla o una hoja de afeitar y se examina con cuatro aumentos. Después, una nota:
«No existe ningún ensayo satisfactorio para evaluar la adherencia de los recubrimientos depositados mecánicamente. Los indicados arriba se usan ampliamente; no obstante, otros ensayos pueden resultar más adecuados en casos concretos.» (traducción)
Es la tercera vez que este sitio encuentra una norma de recubrimiento que admite no poder comprobar su propio resultado. La ISO 16048 dice que no se conoce ningún método de ensayo arbitral para la pasivación. La ISO 11408 deja el aspecto de un pavonado a una muestra marcada y acordada entre las partes. Ahora la ISO 12683 dice que el ensayo de adherencia no existe. Tres comités, tres recubrimientos y la misma forma de vacío: el proceso puede especificarse, y la propiedad por la que se compra no puede arbitrarse después.
Por qué no puede rechazarlo
- La rugosidad heredada del sustrato. La norma no especifica ningún requisito sobre el estado, el acabado o la rugosidad del metal base, señala que la rugosidad recubierta depende de ella y dice que eso no será motivo de rechazo
- Los defectos procedentes del sustrato. Arañazos, poros, marcas de laminación e inclusiones, y las variaciones derivadas de las prácticas de acabado, no serán motivo de rechazo
- Las manchas superficiales del enjuague, y las variaciones de color o de brillo, tampoco
- No parecer un electrodepósito. Una nota dice que, por la naturaleza del proceso, los recubrimientos no suelen ser tan lisos ni tan brillantes como algunos recubrimientos electrolíticos
Lo que sí exige es un aspecto plateado uniforme con un brillo de mate a medio, ausencia de ampollas, picaduras, grietas y zonas sin recubrir en las superficies significativas, y la cobertura de todas las superficies, incluidos los fondos y las crestas de la rosca.
Lo que la norma dice sobre el hidrógeno, y lo que no
El cincado mecánico suele describirse como la opción segura para elementos de fijación de alta resistencia porque nada en él es electrolítico. La norma es más cuidadosa que ese resumen, y el lector también debería serlo.
El apartado 7.1 dice que, cuando lo especifique el comprador, las piezas de acero con una resistencia a la tracción igual o superior a 1000 MPa, que expresa como 31 HRC, y con tensiones de tracción por mecanizado, rectificado, enderezado o conformado en frío, deben recibir un tratamiento de alivio de tensiones antes de la limpieza y el depósito de metal. El apartado 7.2 dice luego que los aceros de alta resistencia, que se fragilizan cuando se cargan de hidrógeno, deben limpiarse en procesos alcalinos no electrolíticos o alcalinos anódicos, y que los que tengan óxido o cascarilla abundantes deben limpiarse además con procesos ácidos inhibidos para evitar el riesgo de producir fragilización por hidrógeno.
Así que la norma trata el hidrógeno como un riesgo real en este proceso y redacta requisitos contra él. También contiene un apartado titulado ausencia de fragilización por hidrógeno, que queda fuera de la vista previa gratuita, así que aquí no se afirma nada sobre su contenido. Lo que sí puede decirse es que una afirmación general de que el cincado mecánico no puede fragilizar no es lo que dice este documento. El tema general está en nuestra página sobre la protección anticorrosión que rompe el tornillo.
Qué poner en el pedido
El apartado 4.2 enumera once datos que el comprador debe facilitar, y es inusualmente explícito en que una declaración de conformidad no puede verificarse hasta que estén documentados. Los que un comprador de elementos de fijación tiene más probabilidades de omitir:
- La resistencia a la tracción de la pieza, porque es la que activa los requisitos de alivio de tensiones y de limpieza
- La clase y el tipo de acabado complementario. El tipo 1 es tal como se recubre, el tipo 2 es un cromatado amarillo, verde opaco o negro, el tipo 3 es lo que especifique el comprador
- Dónde debe medirse el espesor, cualquier máximo y con qué método, dado lo mucho que la cifra depende de dónde se coloque la sonda
- Qué ensayo de adherencia, ya que la norma ofrece dos y dice que ninguno es satisfactorio
- La aceptabilidad y la posición de los defectos en superficies no significativas, y cualquier requisito especial de aspecto
El patrón común a las cuatro vías de cincado ya resulta familiar en este sitio. Cada norma especifica con cuidado un proceso, renuncia a especificar el sustrato del que parte y deja al menos una propiedad que el comprador quiere y que nadie puede arbitrar. El pedido es el único lugar donde pueden cerrarse esos vacíos.
Cómo se escribe ese estado superficial en un plano es otro problema, y la norma que lo regula advierte que una indicación hecha según una edición anterior solo puede leerse según las normas de su propia época.
Este artículo trata el paso 5: acabado. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Qué es el cincado mecánico?
La ISO 12683 define un recubrimiento depositado mecánicamente como el obtenido mediante la compactación de partículas de polvo metálico sobre sustratos metálicos correctamente preparados, en un tambor giratorio en presencia de medios de impacto, normalmente bolas de vidrio, y en un entorno químico adecuado, sin el uso de corriente eléctrica ni de calor aplicado. El zinc llega como polvo y el impacto lo fija sobre el acero.
¿En qué se diferencia el cincado mecánico del electrocincado y de la galvanización en caliente?
En lo que transporta el zinc. El electrocincado usa corriente a través de una solución y la galvanización en caliente un baño fundido. El depósito mecánico no usa ninguno de los dos, según la definición de la ISO 12683: ni corriente eléctrica ni calor aplicado; el trabajo lo hacen medios de impacto en un tambor giratorio. La sherardización es una cuarta vía, con polvo de zinc y calor por debajo del punto de fusión del zinc.
¿Dónde es más fino un recubrimiento depositado mecánicamente?
En los bordes expuestos y los salientes agudos. Una nota de la ISO 12683 indica que, con el depósito mecánico, los recubrimientos tienden en general a ser más finos en los bordes expuestos y en los salientes agudos, y más gruesos en las superficies planas y en las zonas protegidas o rebajadas. Aun así, la norma exige que el recubrimiento cubra todas las superficies, incluidos los fondos de rosca, las crestas de rosca, las esquinas y los bordes.
¿El número de clase es igual al espesor del recubrimiento?
No en las cuatro clases más gruesas. En la tabla 1 de la ISO 12683, Zn 110 M(Fe) exige 107 micrómetros, Zn 80 exige 81, Zn 65 exige 66 y Zn 50 exige 53, mientras que Zn 40, Zn 25, Zn 12, Zn 8 y Zn 6 exigen exactamente la cifra de su nombre. Esos valores se comprobaron con la imagen de la página.
¿Cuándo debe medirse el espesor del recubrimiento, antes o después del cromatado?
La norma dice ambas cosas. El cuerpo del apartado 8.3 dice que el espesor de los recubrimientos con acabados complementarios debe medirse antes de aplicar el recubrimiento o tratamiento complementario, y describe cómo retirar un cromatado de tipo 2 de la zona de ensayo con un abrasivo muy suave. La nota inmediatamente inferior dice que el proceso de tipo 2 disuelve una pequeña cantidad de zinc y que, por esa razón, es esencial comprobar el espesor después de aplicar los recubrimientos de tipo 2. Esta página recoge las dos frases y no decide cuál prevalece.
¿Existe un ensayo para la adherencia de un recubrimiento depositado mecánicamente?
La norma ofrece un ensayo de doblado y otro de rayado, y luego afirma en una nota que no existe ningún ensayo satisfactorio para evaluar la adherencia de los recubrimientos depositados mecánicamente, que los dos indicados se usan ampliamente y que otros ensayos pueden resultar más adecuados en casos concretos. Qué ensayo se usará es uno de los datos que el comprador debe especificar.
¿El cincado mecánico evita la fragilización por hidrógeno?
Esta página no lo afirma, y la norma tampoco en las páginas legibles. El apartado 7.1 exige, cuando lo especifique el comprador, un alivio de tensiones antes de la limpieza y el depósito para piezas de 1000 MPa o más, expresado como 31 HRC. El apartado 7.2 exige limpiar los aceros de alta resistencia en procesos alcalinos no electrolíticos o alcalinos anódicos, y los que tengan cascarilla abundante con ácido inhibido para evitar el riesgo de producir fragilización por hidrógeno. La norma tiene además un apartado sobre la ausencia de fragilización por hidrógeno que queda fuera de la vista previa gratuita y no se cita aquí.
Referencias
La ISO 12683:2004 se leyó en la vista previa pública, que para esta norma incluye las páginas preliminares y el contenido hasta la mitad del apartado 8.5, en la página 5. La tabla 3 con las duraciones de niebla salina, el apartado 8.6 sobre la ausencia de fragilización por hidrógeno, los apartados 9 a 11 y ambos anexos quedan fuera de la vista previa, y no se cita nada de ellos. En esta página no aparece ninguna cifra de niebla salina. Como el apartado 8.6 no pudo leerse, esta página no afirma que el cincado mecánico evite la fragilización por hidrógeno, y solo recoge los requisitos legibles de los apartados 7.1 y 7.2. Los valores de espesor de la tabla 1, la redacción del apartado 6.1 y las dos frases del apartado 8.3 que apuntan en sentidos opuestos se comprobaron todos con imágenes de las páginas impresas y no con la capa de texto. Cuando la norma imprime un aparente desliz, como «chromate conversation» por «conversion», o la expresión «incertidumbre de medida menos del 10 % fiable», se transcribe tal como está impreso. La referencia cruzada de 6.1 a la tabla 1 se recoge tal como está impresa y no se extrae ninguna conclusión sobre lo que quería decir. Aquí no se afirma nada sobre cómo se distribuyen los recubrimientos electrolíticos en los bordes, ya que esa norma no se leyó para esta página. La norma está en la etapa 90.20, en revisión sistemática, y se revisó y confirmó por última vez en 2021.
Consulta
Si una oferta propone cincado mecánico, la clase, el tipo de acabado complementario, la resistencia a la tracción de la pieza y el punto de medida deben figurar todos en el pedido. La norma dice claramente que una declaración de conformidad no puede verificarse hasta que estén documentados.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com