 TIGERFASTENERS
La designación del recubrimiento tiene un símbolo para el paso que se omitió
La mayoría de las indicaciones de acabado en un plano son un nombre y un número. La ISO 4527, en cambio, escribe toda la secuencia como una sola cadena: la aleación del sustrato, el tratamiento térmico antes del recubrimiento, el recubrimiento con su contenido de fósforo y su espesor, todo lo que se deposita encima y el tratamiento térmico posterior. Y reserva una marca para los pasos que no ocurrieron. Dos barras, una junto a otra, significan que un paso se omitió o que nunca se especificó. Es la única designación de acabado para elementos de fijación, entre las que hemos leído para este sitio, que tiene un símbolo para la ausencia.
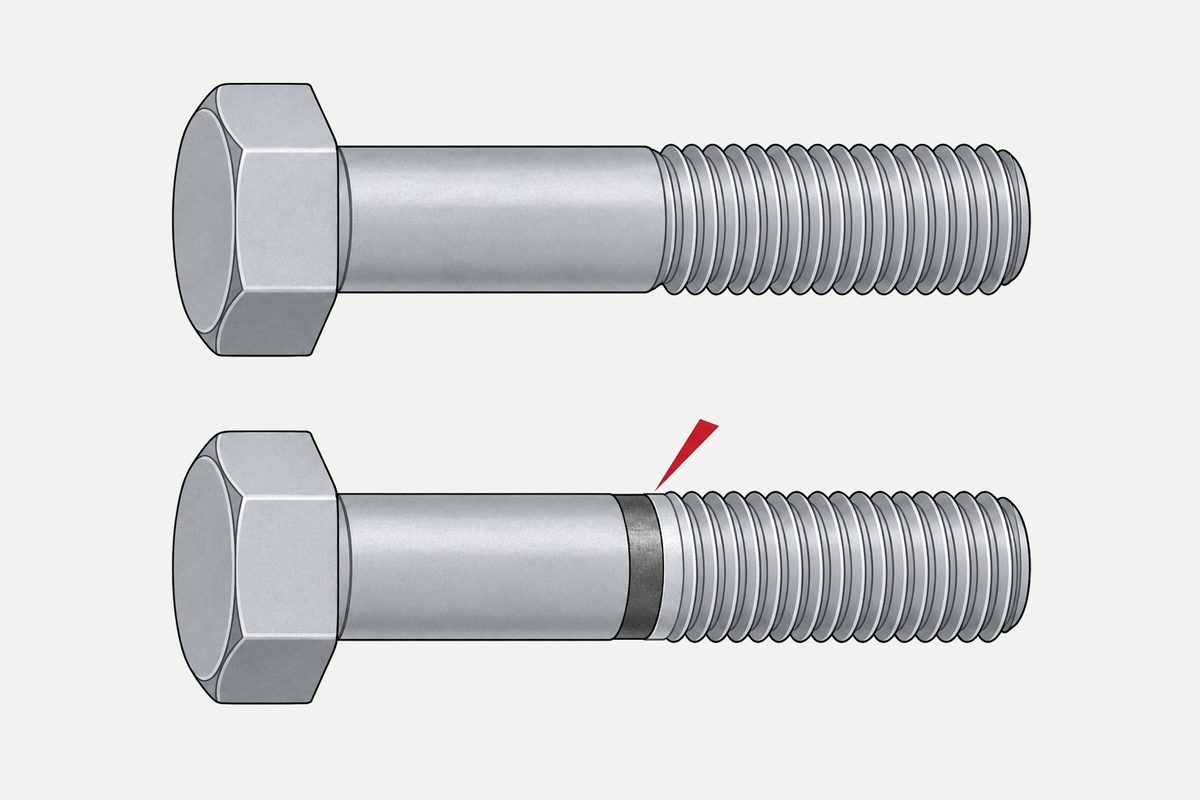
«Se deben usar separadores dobles (//) para indicar que un paso u operación no se ha especificado o se ha omitido». (traducción) Así dice el apartado 5.1 de la ISO 4527, la norma de los recubrimientos autocatalíticos, o químicos, de níquel-fósforo. La designación es el registro de un proceso, y el proceso tiene huecos, así que la notación tiene una forma de dejar constancia de un hueco.
La fuente es ISO 4527:2003, Recubrimientos metálicos, recubrimientos autocatalíticos (químicos) de aleación de níquel-fósforo, segunda edición, revisada y confirmada en 2021. Esta página usa la vista previa gratuita, que incluye la introducción, el campo de aplicación, la información para el pedido, todo el apartado de designación y el apartado 6 hasta la resistencia a la corrosión.
Un recubrimiento que se deposita solo
La introducción explica la química en tres frases. Los recubrimientos se obtienen por reducción catalítica de iones de níquel en soluciones calientes, normalmente ligeramente ácidas, a presión atmosférica, con el ion hipofosfito como agente reductor. Y luego viene lo que da nombre al proceso: como la aleación de níquel depositada es a su vez un catalizador de la reacción, el proceso se sostiene a sí mismo.
Sin corriente. Eso tiene una consecuencia que la norma enuncia de inmediato, y es la razón por la que se especifica este acabado. Los recubrimientos son de espesor uniforme en piezas de forma irregular, si la solución de proceso circula libremente sobre sus superficies. Nada queda más grueso en el borde porque la corriente se concentrara allí, y nada queda más delgado en el hueco porque el campo no llegara.
Vale la pena ponerlo junto a las otras normas de recubrimiento que hemos leído para este sitio, porque cada una responde de forma distinta a la misma pregunta.
| Recubrimiento | Qué dice la norma sobre la distribución |
|---|---|
| Níquel químico, ISO 4527 | Uniforme en formas irregulares, siempre que la solución circule libremente |
| Zinc mecánico, ISO 12683 | Más delgado en bordes expuestos y salientes agudos, más grueso en zonas planas y protegidas |
| Sherardizado, ISO 17668 | Sigue de cerca los contornos, uniforme también en formas irregulares |
Dos de las tres afirman uniformidad y una es franca sobre dónde se adelgaza. El caso del depósito mecánico está en nuestra página sobre el zinc que se aplica a golpes con perlas de vidrio.
Un solo mando, que cambia corrosión por desgaste
El depósito se describe como una solución sólida sobresaturada de fósforo en níquel, termodinámicamente metaestable, que contiene hasta un 14 % en fracción másica de fósforo. Sus propiedades dependen de esa composición, de la solución de depósito, del pretratamiento y la calidad del sustrato, y del tratamiento térmico posterior al depósito.
Luego, el compromiso, dicho sin rodeos. El comportamiento frente a la corrosión mejora notablemente cuando el contenido de fósforo aumenta hasta el 8 % en fracción másica o más, mientras que la resistencia al desgaste mejora cuando el contenido de fósforo baja de ese nivel. Un solo número que mueve dos propiedades en sentidos opuestos, con el punto de cruce indicado.
Y una salida parcial del compromiso: con un tratamiento térmico adecuado, los recubrimientos con alto contenido de fósforo presentan una microdureza muy mejorada y, por tanto, resistencia al desgaste. En qué consiste ese tratamiento térmico queda fuera de la vista previa gratuita, en un anexo normativo, así que esta página no da condiciones para él. Lo que importa para una especificación es que el contenido de fósforo es una elección con consecuencias en ambos lados, y que va en la designación.
Cómo leer la designación
La norma ofrece su propio ejemplo desarrollado, y descifrarlo es la forma más rápida de ver cuánto de un proceso puede contener una designación de acabado.
Autocatalytic nickel coating ISO 4527–Fe<G43400>[SR(210)22]/NiP(10)15/Cr0,5[ER(210)22]
| Campo | Significado |
|---|---|
| Fe<G43400> | Sustrato de acero, con la aleación concreta entre corchetes angulares |
| [SR(210)22] | Alivio de tensiones antes del recubrimiento. SR es el código de letras, la cifra entre paréntesis es la temperatura mínima en grados Celsius y el último número son horas |
| NiP(10)15 | El recubrimiento de níquel autocatalítico, contenido nominal de fósforo 10, espesor local mínimo 15 µm |
| Cr0,5 | Una capa de cromo electrodepositada encima, espesor local mínimo 0,5 µm |
| [ER(210)22] | Tratamiento de desfragilización por hidrógeno después del recubrimiento, misma notación que SR |
Los tres códigos son SR para el alivio de tensiones, HT para el tratamiento térmico que aumenta la dureza o la adherencia, y ER para la desfragilización por hidrógeno. La temperatura entre paréntesis es un mínimo, no un objetivo.
Ahora el mismo recubrimiento sobre aluminio, donde la norma indica que no se requiere tratamiento térmico:
Autocatalytic nickel coating ISO 4527–Al<A96061-T6>//NiP(10)15/Cr0,5//
Dos dobles barras, en los dos lugares donde la versión de acero tenía tratamientos térmicos. La notación no se limita a omitir los campos. Los escribe vacíos. Quien lea la cadena más adelante puede ver que existía una casilla de alivio de tensiones y otra de desfragilización y que no se rellenaron, lo cual es una información muy distinta de una designación que nunca mencionó el tratamiento térmico.
Son los ejemplos ilustrativos de la propia norma, no requisitos. Los apartados que establecen cuándo se requiere realmente cada tratamiento están fuera de la vista previa gratuita y aquí no se cita nada de ellos.
El lado electrolítico escribe sus códigos de otra manera. La ISO 4042 asigna una posición a cada capa opcional en lugar de a cada tratamiento térmico, y sustituyó todo el sistema en 2018; por eso un código como A2K se lee como una descripción del acabado, mientras que uno actual se lee como una descripción del proceso.
Dónde se aplica el espesor: una bola de 20 mm
El apartado 6.4 responde a la pregunta que toda norma de recubrimiento tiene que responder de un modo u otro, y la responde con un objeto.
El espesor de la designación es el espesor local mínimo. Y ese espesor local mínimo se debe medir en cualquier punto de la superficie significativa que pueda tocar una bola de 20 mm de diámetro, salvo que el comprador especifique otra cosa.
Tome una pieza e imagine que hace rodar sobre ella una bola de 20 mm. Dondequiera que la bola toque, el número se aplica. Donde no llega, una pequeña esquina interior, una ranura estrecha, el fondo de una rosca fina, tampoco llega el requisito. Es una prueba geométrica que cualquiera puede aplicar sin discusión, y resulta inusualmente concreta para una definición de alcance.
Las tres normas de recubrimiento que hemos leído para este sitio dan tres respuestas distintas a la misma pregunta, algo que conviene tener presente al comparar certificados.
| Norma | Dónde se aplica la cifra de espesor |
|---|---|
| ISO 4527, níquel químico | En cualquier punto de la superficie significativa que pueda tocar una bola de 20 mm |
| ISO 17668, sherardizado | Dentro de áreas de referencia de al menos 10 cm², agrupando piezas pequeñas para completar el área, y la cifra es un promedio sobre el grupo |
| ISO 12683, zinc mecánico | Un mínimo que debe cumplirse en toda la superficie significativa, con la advertencia de la norma de que los bordes quedan delgados |
Dos de ellas son mínimos en un punto y una es un promedio sobre un grupo. Un espesor en un certificado no significa lo mismo en cada caso, y la página sobre el sherardizado (en inglés) explica por qué el valor promediado es un promedio.
Qué se puede rechazar y qué no
El apartado 6.2 clasifica el aspecto en tres grupos, y la clasificación es más nítida que de costumbre.
- No es motivo de rechazo: las imperfecciones y variaciones derivadas del estado superficial del metal base, citadas como rayas, poros, marcas de laminación e inclusiones, que persisten pese a una buena práctica de acabado de metales. Tampoco las manchas y óxidos coloreados formados por el tratamiento térmico posterior al recubrimiento, salvo que se haya especificado una atmósfera especial de tratamiento térmico
- Es motivo de rechazo: las ampollas o grietas visibles a simple vista que resulten de un tratamiento térmico realizado por el aplicador
- No debe recubrirse en absoluto: la norma dice sin rodeos que los metales base dañados no deben recubrirse
La línea divisoria es quién lo causó. Los defectos que llegaron con la pieza son del comprador, y la norma añade una advertencia que conviene transmitir: los defectos presentes en el metal base antes del recubrimiento, incluidos los ocultos, pueden ser reproducidos por el recubrimiento. Los defectos que el aplicador creó con el tratamiento térmico son del aplicador.
El aspecto en sí es brillante, semibrillante o mate según especifique el comprador, y se juzga frente a muestras aprobadas. El apartado de pedido añade la salvedad que hace honesto el juicio por muestra: las muestras aprobadas pueden deteriorarse con el tiempo y puede ser necesario reemplazarlas a intervalos regulares. Ya nos habíamos encontrado con el aspecto juzgado por muestra, en la norma que nunca dice qué tan negro; esta al menos admite que la referencia se degrada.
Otra expectativa se modera en una nota. El acabado superficial de un recubrimiento de níquel químico no suele ser superior al del sustrato antes del recubrimiento, salvo cuando el sustrato es extremadamente liso y se produce micronivelación. El recubrimiento no arregla la pieza que tiene debajo.
Y una nota sobre la niebla salina
El apartado 6.8 deja la resistencia a la corrosión y su método de ensayo al comprador, remite a la ISO 10289 para los criterios de aceptación y menciona la niebla salina acética y la niebla salina acelerada con cobre para evaluar las picaduras. Luego añade una nota:
«Los ensayos de corrosión en atmósferas artificiales no guardan necesariamente relación con la vida útil o el comportamiento del artículo terminado». (traducción)
Una cifra de niebla salina es una comparación entre procesos bajo una única condición artificial. La propia norma lo dice, en el apartado que ofrece el ensayo. Qué aporta realmente un espesor en servicio, y sobre qué base, es el tema de nuestra página sobre la estimación de la vida de un recubrimiento.
Qué tiene que figurar en el pedido
El apartado 4.1 enumera 14 datos que el comprador debe aportar por escrito, como parte del contrato, la orden de compra, la especificación del producto o los planos. Cuatro merecen destacarse porque son los que más a menudo quedan implícitos:
- La resistencia a la tracción de la pieza, junto con los requisitos de cualquier tratamiento térmico antes y después del recubrimiento. La resistencia de la pieza es un dato de entrada que el aplicador necesita, no algo que deba deducirse del plano
- La superficie significativa, indicada mediante planos de los artículos o muestras debidamente marcadas. Como el requisito de espesor se define sobre la superficie significativa, una designación sin ella no ha dicho dónde se aplica
- Si un espesor máximo se mide antes o después del mecanizado del recubrimiento, cuestión que la norma plantea específicamente para recargar piezas desgastadas o sobremecanizadas
- Si las piezas de acero necesitan desmagnetizarse antes del recubrimiento, indicado en la información adicional, para reducir al mínimo la inclusión de partículas magnéticas en el recubrimiento
El patrón en todas las normas de acabado de este sitio ya es el mismo. La especificación es la descripción de un proceso, la mayoría de las decisiones que contiene corresponden al comprador, y el principal servicio de la norma es dar a esas decisiones nombres y un lugar donde escribirlas. La ISO 4527 va un paso más allá que las demás: da nombre a las decisiones que nunca se tomaron.
Este artículo trata el paso 5: acabado. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Qué significa la doble barra en una designación ISO 4527?
Que un paso se omitió o nunca se especificó. El apartado 5.1 establece que se deben usar separadores dobles para indicar que un paso u operación no se ha especificado o se ha omitido. Así, una designación Al
¿Qué es el niquelado químico?
La ISO 4527 describe los recubrimientos autocatalíticos de níquel-fósforo como obtenidos por reducción catalítica de iones de níquel en soluciones calientes, normalmente ligeramente ácidas, a presión atmosférica, con el ion hipofosfito como agente reductor. Como la aleación de níquel depositada es a su vez un catalizador de la reacción, el proceso se sostiene a sí mismo. No interviene corriente eléctrica, y los recubrimientos son de espesor uniforme en piezas de forma irregular si la solución circula libremente sobre sus superficies.
¿Más fósforo hace mejor un recubrimiento de níquel químico?
Depende de la propiedad que se busque. La introducción de la ISO 4527 indica que el comportamiento frente a la corrosión mejora notablemente cuando el contenido de fósforo aumenta hasta el 8 % en fracción másica o más, mientras que la resistencia al desgaste mejora cuando baja de ese nivel. Añade que, con un tratamiento térmico adecuado, los recubrimientos con alto contenido de fósforo presentan una microdureza muy mejorada y, por tanto, resistencia al desgaste.
¿Dónde se aplica el requisito de espesor del recubrimiento?
En cualquier punto que pueda tocar una bola de 20 mm. El apartado 6.4 establece que el espesor especificado en la designación es el espesor local mínimo, y que se debe medir en cualquier punto de la superficie significativa que pueda tocar una bola de 20 milímetros de diámetro, salvo que el comprador especifique otra cosa.
¿Puede un aplicador rechazar piezas por rayas que ya estaban ahí?
No, y la norma dice además que esas piezas no debieron recubrirse si estaban dañadas. Las imperfecciones y variaciones derivadas del estado superficial del metal base, citadas como rayas, poros, marcas de laminación e inclusiones, no deben ser motivo de rechazo. Por separado, la norma establece que los metales base dañados no deben recubrirse, y advierte que los defectos presentes antes del recubrimiento, incluidos los ocultos, pueden ser reproducidos por el recubrimiento.
¿El níquel químico mejora el acabado superficial de una pieza?
Por lo general, no. Una nota del apartado 6.3 indica que el acabado superficial de los recubrimientos de níquel autocatalítico no suele ser superior al del sustrato antes del recubrimiento, salvo cuando la superficie del sustrato es extremadamente lisa y se produce micronivelación.
¿Un resultado de niebla salina predice cuánto durará el recubrimiento?
Según la norma, no necesariamente. Una nota al apartado 6.8 indica que los ensayos de corrosión en atmósferas artificiales no guardan necesariamente relación con la vida útil o el comportamiento del artículo terminado. El apartado deja el ensayo de corrosión y sus criterios de aceptación al comprador.
Referencias
La ISO 4527:2003 se leyó en la vista previa de acceso público, que para esta norma incluye las páginas preliminares y el contenido hasta el final de 6.8, en la página 6. Los apartados 6.9 a 6.17, el apartado 7 sobre muestreo y los anexos A a D están fuera de la vista previa, y no se cita nada de ellos. Eso incluye el anexo normativo sobre tratamiento térmico, la orientación sobre espesor y composición, y el procedimiento de muestreo. No se da aquí ninguna temperatura ni duración de tratamiento térmico como requisito; las cifras de los ejemplos de designación son ilustraciones de la notación de la propia norma y se presentan solo como tales. No se recomienda ningún valor de espesor, ya que la orientación está en un anexo fuera de la vista previa. El apartado sobre la desfragilización por hidrógeno después del recubrimiento también está fuera de la vista previa, así que esta página solo indica que el apartado existe, que la designación reserva un campo ER y que el comprador debe aportar la resistencia a la tracción de la pieza. No se afirma nada sobre la idoneidad de este recubrimiento para elementos de fijación de alta resistencia, y su comportamiento frente a la corrosión no se compara numéricamente con ningún recubrimiento de zinc. La norma está en la etapa 90.20, en revisión sistemática, y se revisó y confirmó por última vez en 2021; es la segunda edición y sustituye a la ISO 4527:1987.
Consulta
En un pedido de níquel químico, la designación es la especificación: aleación del sustrato, tratamiento térmico previo, contenido de fósforo y espesor local mínimo, todo lo que se deposite encima, tratamiento térmico posterior. Añada la superficie significativa en un plano, ya que ahí es donde rige el requisito de espesor, y la resistencia a la tracción de la pieza, que la norma incluye entre la información esencial.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com