 TIGERFASTENERS
구멍 하나, 축 셋, 서로 다른 결합 셋
요약하면, 실제로 마주치는 거의 모든 끼워맞춤에서 구멍이 고정된 쪽이고 축이 변수입니다. 어떤 끼워맞춤 표를 보아도 왼쪽 열에는 H가 반복됩니다. 이는 부품이 어떻게 만들어질 것이라고 시스템이 가정하는지 알려 주는 신호이며, 그 가정이 성립하지 않는 경우를 위한 규칙도 함께 줍니다.
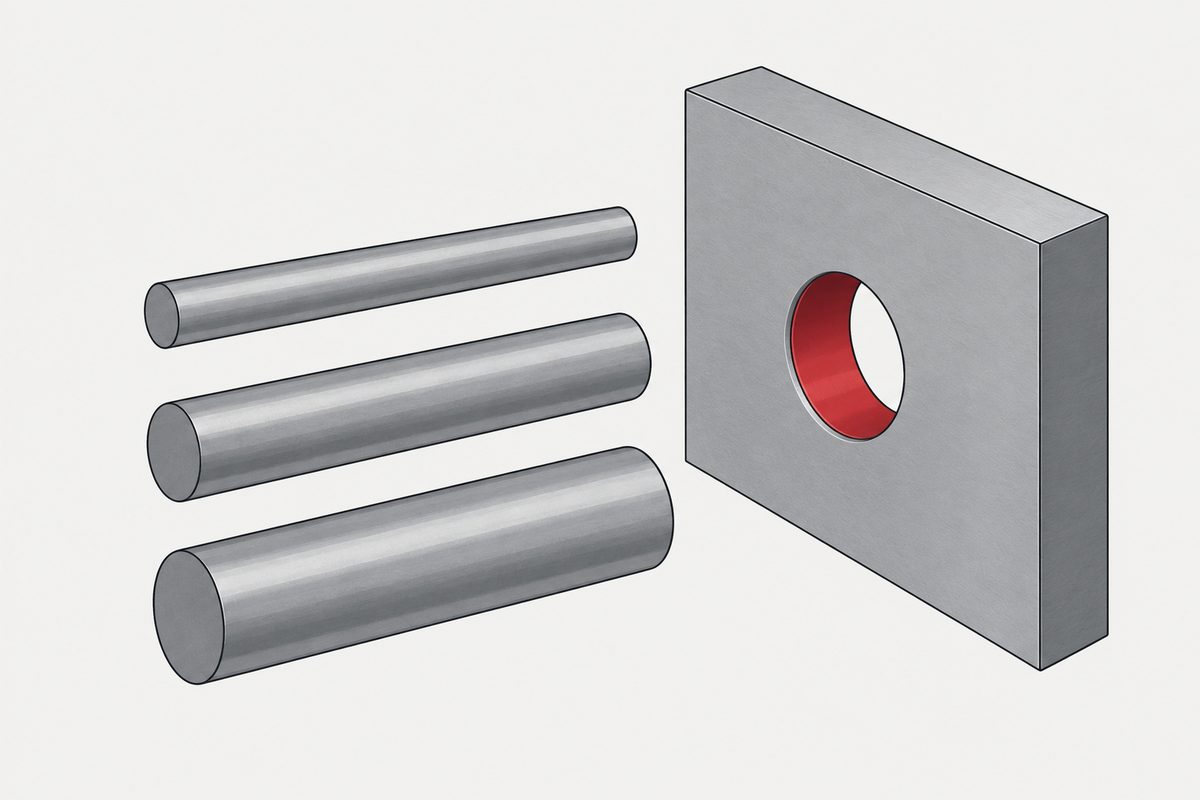
같은 구멍, 세 가지 축
호칭 치수 8 mm인 형체를 예로 들겠습니다. ISO 286의 치수 구간 “6 초과 10 mm 이하”에서 H7 구멍은 +15에서 0 µm, 즉 8.000에서 8.015 mm입니다. 여기에 표준 축 세 가지를 넣고 결과를 읽어 보겠습니다.
| 등급 | 위 치수 허용차 | 아래 치수 허용차 | H7과 조합 시 |
|---|---|---|---|
| H7(구멍) | +15 | 0 | — |
| g6 | −5 | −14 | 틈새 5~29 |
| k6 | +10 | +1 | 죔새 최대 10 또는 틈새 최대 14 |
| p6 | +24 | +15 | 죔새 0~24 |
| h6 | 0 | −9 | 틈새 0~24 |
이 세 줄이 세 가지 계열입니다. g6은 항상 헐겁습니다. p6은 절대 헐겁지 않습니다. k6은 어느 쪽도 될 수 있으며, 어느 쪽이 될지는 두 부품이 공차 안에서 어디에 놓이느냐에 달려 있습니다. 이것이 중간 끼워맞춤입니다. 타협이 아니라 정해진 범위 안에서 벌어지는 진짜 동전 던지기입니다.
이 표에서 다시 볼 숫자가 하나 있습니다. H7/p6의 최소 죔새는 0입니다. 최소 치수의 구멍은 8.000, 최소 치수의 p6 축은 8.015이므로 15 µm가 나옵니다. 그러나 최대 치수의 구멍은 8.015이고, 정확히 8.015인 축과 만납니다. 이렇게 지정한 억지 끼워맞춤은 한계에서 죔새가 전혀 없을 수 있습니다. 결합이 마찰에 의한 고정에 의존한다면 이 경우를 기준으로 설계해야 합니다.
이제 변하지 않은 것을 보십시오
완전히 다른 결합 세 가지였는데 구멍은 세 경우 모두 H7이었습니다. 예시가 우연히 그렇게 된 것이 아닙니다. 어떤 끼워맞춤 표를 펼쳐도 마찬가지입니다. 왼쪽에는 H7, H8, H9가 있고, 다양성은 축의 기호에서 나옵니다.
ISO 286은 두 방식을 모두 정의합니다. 구멍 기준식에서는 구멍이 H입니다. 아래 치수 허용차가 0이므로 호칭 치수 아래로 내려가지 않으며, 축의 기호가 끼워맞춤을 만듭니다. 축 기준식에서는 축이 h이고 위 치수 허용차가 0이며, 구멍의 기호가 그 역할을 합니다. 대문자는 언제나 구멍, 소문자는 축입니다.
즉 두 방식이 모두 존재하며, 실제로 마주치는 것은 그중 하나입니다.
흔히 드는 설명, 그리고 확인하지 못한 것
현장과 교과서에서 반복되는 이유는 공구에 관한 것입니다. 구멍은 그 자체로 치수가 고정된 공구로 만들어집니다. 드릴, 리머, 브로치가 그렇습니다. 축은 선반이나 연삭기에서 설정한 치수대로 나옵니다. 따라서 구멍을 H로 표준화하고 축을 바꾸면 호칭 치수마다 리머 하나면 됩니다. 반대로 하면 끼워맞춤마다 다른 리머가 필요합니다.
ISO 286이 실제로 이렇게 말하는지는 확인하지 못했습니다. 이 규격은 두 방식과 그 표기법을 정의합니다. 그러나 선호를 명시하거나 이 근거를 제시하는 조항은 찾지 못했고, 이를 규격에 귀속시키는 권위 있는 출처도 찾지 못했습니다. 따라서 널리 퍼진 설명으로 받아들이십시오. 그것은 규격이 제시하는 설명과 같지 않습니다.
분명한 현대적 반론도 언급해 둘 만합니다. CNC 기계에서는 보간으로 구멍을 어떤 치수로든 가공할 수 있으므로, 드릴과 리머가 아니라 밀링이나 보링으로 가공하는 구멍에서는 공구 논거가 약해집니다.
그 문제를 결론 내지 않아도 되는 규칙
역사적 이유가 무엇이든 실무 질문은 “어떤 끼워맞춤을 써야 하는가”가 아닙니다. 질문은 이것입니다.
두 면 중 어느 쪽을 바꿀 수 없는가?
그쪽을 고정하고 다른 쪽을 바꿉니다. 대부분은 두 부품을 모두 직접 만들고 구멍 쪽이 다루기 까다롭기 때문에 구멍을 H로 고정하고 축의 기호를 고릅니다. 이것이 구멍 기준식이며, 이 가정이 대개 성립하기 때문에 기본값이 됩니다.
가정이 성립하지 않으면 답이 뒤집힙니다. 축을 직접 만들지 않고 구매한다면, 예컨대 구름 베어링 내륜, 냉간 인발 봉재, 표준 스핀들이라면, 그 지름은 부품과 함께 정해져 있고 아직 고를 수 있는 것은 구멍입니다. 이것이 축 기준식이며 특이한 경우가 아닙니다. 베어링에 맞춰 하우징을 보링할 때마다 하는 일이 바로 이것입니다.
체결 부품과의 연결
같은 질문이 볼트 구멍에 끼운 일반 나사가 위치를 결정하지 못하는 이유의 밑바탕에도 있습니다. 다월 핀은 누군가 양쪽 모두에 공차 비용을 들인 형체이고, 볼트 구멍은 누군가 일부러 그렇게 하지 않은 형체입니다. 핀에 맞춰 구멍을 리밍하는 것이 정확히 위의 연습이며, m6이나 h8로 구매한 핀이 바꿀 수 없는 면입니다. 그러면 다른 쪽은 누가 지정하느냐는 질문이 남는데, 답은 아무도 지정하지 않는다는 것입니다. 다월 핀 규격에는 구멍이 없습니다.
공차가 전혀 표시되지 않았을 때 어떻게 되는지는 표제란의 일반 공차 주기를 참고하십시오. 치수 결정이 전체 순서에서 어디에 놓이는지는 나사 사양 정하기(영어)에 있습니다.
참고 자료
- ISO 286-1:2010 – 공차에 관한 ISO 코드 체계: 기본 사항, 표기법, 헐거운·중간·억지 끼워맞춤의 분류
- ISO 286-2:2010 – 표준 공차 등급과 한계 치수 허용차 표(위의 값은 “6 초과 10 mm 이하” 구간)
- “How do you apply fits and tolerances when designing hole and shaft?”, Engineering Stack Exchange
이 페이지는 시스템이 어떻게 구성되어 있는지 설명합니다. 특정 부품의 값은 해당 도면과 도면이 인용하는 규격을 따릅니다.
이 글은 2단계: 나사산를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
8 mm에서 H7, g6, k6, p6의 치수 허용차는 얼마입니까?
ISO 286-2의 6 초과 10 mm 이하 구간에서, 단위는 모두 마이크로미터입니다. H7 구멍은 +15에서 0, g6 축은 −5에서 −14, k6 축은 +10에서 +1, p6 축은 +24에서 +15, h6 축은 0에서 −9입니다. H7 구멍과 조합하면 g6은 틈새 5~29, k6은 죔새 최대 10 또는 틈새 최대 14, p6은 죔새 0~24가 됩니다.
중간 끼워맞춤이란 정확히 무엇입니까?
공차역이 겹쳐서, 두 부품이 공차 안에서 어디에 놓이느냐에 따라 조립 결과가 틈새가 될 수도 죔새가 될 수도 있는 끼워맞춤입니다. 둘 사이의 타협이 아니라 범위가 정해진 불확실성입니다. 8 mm에서 H7/k6은 최대 10 µm의 죔새 또는 최대 14 µm의 틈새를 줄 수 있습니다.
끼워맞춤 표에서 구멍은 왜 항상 H입니까?
그 표들이 구멍 기준식이기 때문입니다. 구멍은 아래 치수 허용차가 0인 H로 고정되고, 축의 기호가 끼워맞춤을 만듭니다. ISO 286은 축이 h이고 구멍의 기호가 바뀌는 축 기준식도 정의합니다. 이 선호에 대해 흔히 드는 설명은 공구입니다. 구멍은 치수가 고정된 공구로 만들고 축은 어떤 치수로든 선삭한다는 것입니다. 그러나 ISO 286 자체가 이렇게 말하는지는 확인하지 못했으므로, 규격의 설명이 아니라 통용되는 설명으로 받아들이십시오.
축 기준식은 언제 써야 합니까?
축을 직접 만들지 않고 구매하여 그 지름이 부품과 함께 정해져 있고, 고를 수 있는 면이 구멍뿐일 때입니다. 구름 베어링 내륜, 냉간 인발 봉재, 표준 스핀들이 일상적인 예입니다. 베어링에 맞춰 하우징을 보링하는 것은 누가 그렇게 부르든 부르지 않든 축 기준식입니다.
억지 끼워맞춤인데 죔새가 없을 수도 있습니까?
한계에서는 그렇습니다. 8 mm에서 H7/p6의 최소 죔새는 0입니다. 최대 치수 8.015의 구멍이 최소 치수 역시 8.015의 p6 축과 만나기 때문입니다. 결합이 위치 결정이 아니라 마찰에 의한 고정에 의존한다면 이 한계 경우를 기준으로 설계해야 합니다.
문의
체결 부품 작업 대부분은 이 시스템이 필요하지 않습니다. 볼트 구멍은 끼워맞춤이 아니기 때문입니다. 이 시스템이 등장하는 곳은 나사 옆의 다월 핀 구멍과 리밍 구멍입니다. 도면에 둘 다 있고 어느 면이 고정된 쪽인지 확실하지 않다면 보내 주십시오.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com